Introduction
Si vous travaillez avec du film de marquage à chaud, vous le savez déjà : la qualité finale de votre marquage dépend en grande partie des opérations effectuées avant même que le film n’arrive à la presse. L’étape de découpe – où les rouleaux jumbo sont transformés en largeurs finies – est cruciale pour la précision. Comme le dit l’adage du secteur : « 30 % de marquage à chaud, 70 % de découpe ».
Le film de marquage à chaud a généralement une épaisseur de seulement 12 à 30 µm et se compose de plusieurs couches : un film de base en PET, une couche antiadhésive, une couche de couleur, un revêtement en aluminium et un adhésif. Cette structure délicate le rend extrêmement sensible aux variations de tension, aux vibrations mécaniques et même aux conditions ambiantes. Lorsque les machines de découpe fonctionnent à une vitesse de 200 à 400 m/min avec une exigence de précision de ±0,1 mm, de petits défauts peuvent rapidement engendrer des déchets coûteux.
Ce guide aborde les problèmes les plus courants rencontrés avec les machines de refendage de feuilles de marquage à chaud et propose des solutions pratiques éprouvées. Que vous exploitiez une ligne de refendage ou que vous vous approvisionniez en rouleaux refendus auprès d'un fournisseur, la compréhension de ces modes de défaillance vous permettra de préserver la qualité et de réduire les temps d'arrêt.

1. Bavures et bords rugueux : le reproche le plus fréquent
Voici à quoi cela ressemble :Le bord de la fente présente des bavures filamenteuses, un motif en dents de scie ou des débris visibles. La surface de la feuille peut également attirer la poudre, ce qui nuit à l'estampage ultérieur.
Pourquoi cela se produit :Les bavures proviennent presque toujours de l'une des quatre sources suivantes : l'état de la lame, l'instabilité de la tension, l'électricité statique ou des problèmes de surface du rouleau.
Comment résoudre ce problème :
Commencez par les lamesLes lames émoussées ou ébréchées sont la principale cause du problème. Une lame usée ne coupe plus proprement la feuille ; elle la déchire, créant des microfissures sur le bord qui se transforment ensuite en bavures ou en ruptures complètes. Vérifiez l’ébréchure des bords et mesurez le chevauchement entre les lames supérieure et inférieure — généralement de 0,5 à 1,5 mm selon l’épaisseur de la feuille, en utilisant la limite inférieure de cette plage pour les matériaux plus fins. Le jeu latéral entre les lames doit être de 0,03 à 0,08 mm, soit environ l’épaisseur d’une feuille de papier A4. Pour les feuilles de moins de 12 µm, visez la tolérance la plus faible possible : une coupe nette, sans pression.
Stabiliser la tensionUne tension instable est la cause cachée la plus souvent négligée. Lorsque la tension de déroulement fluctue, la bande de feuille se déplace légèrement dans la zone de coupe, ce qui produit des bords ondulés ou irréguliers. Vérifiez que votre frein de déroulement ou votre régulateur de tension fonctionne correctement. Un test simple : faites fonctionner la machine à basse vitesse (10–20 m/min) et observez si toutes les bandes refendues sont tendues de manière uniforme. Si les bandes centrales sont tendues et les bandes de bord lâches, l’angle du rouleau de nivellement ou le réglage de la conicité doit être ajusté.
Éliminer l'électricité statiqueLe film de marquage à chaud est constitué d'un substrat en film plastique. Le frottement à grande vitesse génère de l'électricité statique qui attire la poussière et les débris du film vers le bord de coupe. Installez des barres antistatiques ou des buses d'ionisation avant et après la découpeuse, et vérifiez que la résistance de mise à la terre de la machine est inférieure à 4 Ω.
Nettoyer et inspecter les rouleauxLa présence de corps étrangers ou d'adhésif sur les rouleaux peut entraîner une pression locale irrégulière. Essuyez les rouleaux de guidage avec un chiffon propre et non pelucheux et vérifiez la présence de particules incrustées susceptibles de rayer la surface du film.
2. Rupture de la feuille d'aluminium : lorsque la production s'arrête
Voici à quoi cela ressemble :La bande de feuille se déchire ou se casse lors du refendage, ce qui interrompt la production. Cela engendre un gaspillage de matière, une baisse de productivité et se répète souvent.
Pourquoi cela se produit-il ?De nombreux opérateurs ajustent instinctivement la tension lorsque la feuille se casse. Or, la tension n'est que l'une des quatre causes possibles. Les vérifier dans l'ordre permet de résoudre plus de 90 % des incidents de casse.
Comment résoudre ce problème :
Vérifiez d'abord la lame.Une lame émoussée ne coupe pas ; elle déchire. Les fissures qui en résultent se propagent sous tension jusqu’à la rupture complète de la bande. Si le tranchant de la lame est émoussé ou présente des entailles lorsqu’on le caresse délicatement du doigt (avec précaution !), remplacez-la. Vérifiez également le chevauchement des lames (généralement de 0,05 à 0,1 mm pour le marquage à chaud) et la pression latérale, qui doit être uniforme sur toute la largeur.
Inspectez les rouleaux de guidage et les rouleaux de feuille.Les rayures, les corps étrangers ou les dépôts de colle sur les rouleaux agissent comme de minuscules lames, raclant sans cesse la feuille. Le grippage des roulements crée une friction qui fait « glisser » la feuille et la fait se rompre sous tension. Faites tourner manuellement chaque rouleau de guidage pour vérifier son bon fonctionnement et nettoyez les surfaces avec un solvant approprié.
Tester le système d'élimination de l'électricité statiqueL'accumulation d'électricité statique provoque l'adhérence de la feuille aux rouleaux ou au châssis de la machine, créant une résistance irrégulière susceptible de rompre instantanément la bande. En cas de faible luminosité, recherchez des étincelles bleu-violet à l'endroit où la feuille quitte un rouleau. Vérifiez si la barre antistatique est poussiéreuse et efficace, et contrôlez l'alimentation haute tension et la mise à la terre.
Examinez ensuite le système de tensionSi les trois premiers contrôles sont concluants, examinez les capteurs de tension (encrassés de poussière ou grippés mécaniquement), les embrayages/freins à poudre magnétique (le vieillissement entraîne une variation non linéaire du couple) et les réglages de conicité. Un embrayage fonctionnant normalement à basse vitesse mais dont la feuille magnétique se rompt après une accélération est un signe classique de dégradation de la poudre magnétique.
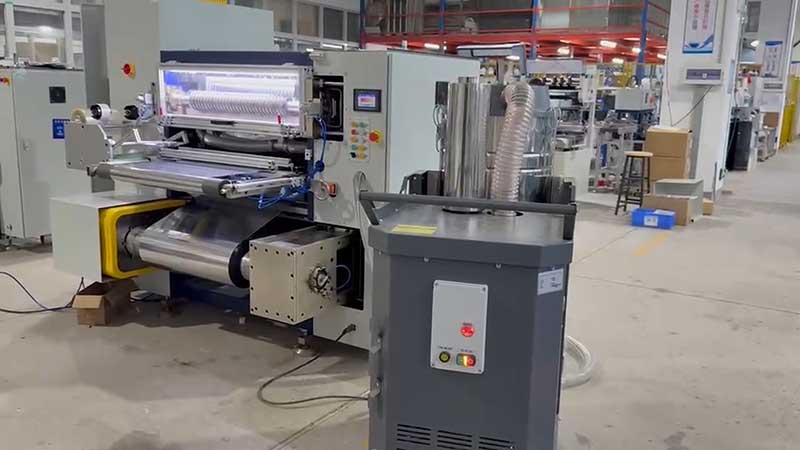
3. Désalignement des bords et rouleaux « tour »
À quoi ça ressembleLors du refendage ou du rembobinage, la bande de feuille métallique se déplace latéralement. L'extrémité du rouleau fini présente une forme de tour ou de cloche, et les bords peuvent se heurter et endommager la feuille.
Pourquoi cela se produit :Le système de correction des bords, le parallélisme des rouleaux de guidage ou l'alignement du déroulement sont compromis.
Comment résoudre ce problème :
Commencez par le capteur de correctionLes sondes photoélectriques et ultrasoniques sont fréquemment obstruées par de la poussière ou des fragments de feuille, créant ainsi un « angle mort » courant qui rend le système de correction pratiquement inopérant. Nettoyez régulièrement la lentille de la sonde et positionnez-la au milieu du bord de la feuille. Prévoyez une zone morte d'environ ±1 mm pour éviter des corrections intempestives et constantes.
Vérifier le parallélisme des galets de guidageDes rouleaux non parallèles poussent la feuille latéralement. Utilisez un outil d'alignement laser ou la méthode du fil pour vérifier que les axes des rouleaux sont parallèles à 0,2 mm/m près. Portez une attention particulière aux rouleaux de pression, aux rouleaux de traction et aux rouleaux situés juste avant et après le coupeur.
Vérifier l'alignement du déroulementLa bobine jumbo doit être centrée sur l'arbre de déroulement. Si le noyau de la bobine est excentré ou si l'arbre n'est pas horizontal, le film s'avance selon un angle qu'aucune correction en aval ne peut compenser entièrement.
Examinez le porte-lame pour détecter les forces latérales.Une pression asymétrique exercée par les lames supérieure et inférieure peut décaler la bande. Vérifiez le jeu axial de l'arbre de la lame (il doit être ≤ 0,03 mm) et assurez-vous que le porte-outil est positionné symétriquement.
4. Rides et irrégularités des extrémités des rouleaux finis
À quoi ça ressembleLe rouleau enroulé présente une surface ridée, un glissement intercouche ou une face d'extrémité irrégulière, concave ou présentant des motifs en « noyau de chrysanthème » près du noyau.
Pourquoi cela se produit-il ?Il s'agit presque toujours d'un problème de contrôle de la tension, plus précisément d'une tension de cône insuffisante ou d'une pression d'enroulement incorrecte.
Comment résoudre ce problème :
Appliquer correctement la tension conique.À mesure que le diamètre du rouleau augmente, le maintien d'une tension constante entraîne la compression des couches internes par les couches externes, ce qui provoque des plis. La tension dégressive diminue avec l'augmentation du diamètre, généralement avec un coefficient de dégressivité de 15 à 25 %. On commence avec une tension initiale d'environ 8 à 12 % de la résistance à la rupture du matériau et on la réduit à 40 à 70 % de cette valeur à la fin du rouleau.
Adapter la pression des rouleaux au diamètre des rouleauxLes rouleaux à pression fixe traditionnels présentent un paradoxe : à mesure que le diamètre du rouleau augmente, la tension extérieure diminue tandis que la pression des rouleaux reste élevée, ce qui provoque des plis. Les mécanismes à rouleaux à pression flottante, qui ajustent automatiquement leur position, constituent une meilleure solution. Si votre machine est équipée de rouleaux fixes, réglez la pression au minimum pour les rouleaux de grand diamètre.
Vérifier les capteurs de tension d'enroulementDes capteurs de tension ou des rouleaux de guidage encrassés ou bloqués mécaniquement peuvent transmettre des données erronées au contrôleur. Vérifiez que l'affichage de la tension revient à zéro lorsque la machine est à l'arrêt et varie de façon linéaire sous charge statique.

5. Largeur de refente irrégulière et dérive dimensionnelle
À quoi ça ressembleLa largeur de la fente n'est pas uniforme du début à la fin, ou le rouleau fini n'est pas d'équerre. Un côté peut être plus large que l'autre.
Pourquoi cela se produit-il ?Cela est généralement dû à un faux-rond de l'arbre de la lame, à un mauvais alignement du rouleau de guidage ou à une tension incorrecte provoquant le déplacement de la bande.
Comment résoudre ce problème :
Mesurer le faux-rond de l'arbre de la lame.Il s'agit d'un problème de précision facile à négliger. Utilisez un comparateur à cadran pour vérifier le faux-rond radial de l'arbre de la lame. Pour un refendage de haute précision, le faux-rond doit être inférieur à 0,003 mm. L'usure des roulements ou un arbre tordu entraîneront une variation de la pression de coupe à chaque rotation, produisant des bords ondulés ou dentelés.
Vérifier l'alignement global du chemin de matériauUtilisez un mètre ruban ou un centreur laser pour vérifier que tous les galets de guidage sont parallèles au plan de référence de la machine. Un écart supérieur à 0,5 mm/m sur la largeur entraînera un décalage latéral du matériau.
Vérifiez que le système de correction fonctionne, et pas seulement qu'il est « allumé ».Un système de correction lent ou excessif peut entraîner des variations de largeur, la machine cherchant le centre. Déclenchez manuellement le capteur en couvrant un côté et observez si le rouleau d'alignement réagit correctement dans la direction opposée.
6. Maintenance préventive : la véritable solution
La plupart des problèmes de refendage ne sont pas des pannes soudaines ; ils se développent progressivement avec l’usure des lames, l’accumulation de débris dans les rouleaux et le vieillissement des composants de tension. Un entretien régulier et simple permet d’éviter la majorité des pannes d’urgence.
Tous les jours:Nettoyez les lames, les galets de guidage et les lentilles du capteur. Vérifiez si les lames présentent des ébréchures apparentes.
HebdomadaireInspecter les systèmes pneumatiques et les composants de transmission. Vérifier la réponse du système de tension. Contrôler la fonction d'élimination de l'électricité statique.
Mensuel:Calibrer la précision de la machine. Vérifier le faux-rond de l'arbre de lame et le parallélisme des rouleaux. Inspecter le fonctionnement de l'embrayage/frein à poudre magnétique.
TrimestrielRemplacez l'huile de lubrification et les filtres. Consultez les données de durée de vie des lames et remplacez-les selon un calendrier établi plutôt que d'attendre une panne.
Tenez un registre simple des défauts, des paramètres et des lots de matériaux. Des tendances se dégagent rapidement : un fournisseur de feuille spécifique, un réglage de tension particulier ou une variation saisonnière d’humidité qui sont corrélés à des problèmes de qualité.
Conclusion : La précision est un système, pas un réglage.
Les problèmes de découpe de feuilles métalliques pour marquage à chaud ont rarement une cause unique. Une bavure peut apparaître suite à l'usure de la lame, s'aggraver sous l'effet de l'électricité statique et se rompre lors d'une brusque augmentation de tension pendant l'accélération. Les opérateurs et les fabricants qui obtiennent une qualité optimale et constante considèrent la découpe comme un système : lames, tension, rouleaux, contrôle de l'électricité statique et manutention des matériaux sont autant d'éléments interagissant.
Pour les entreprises qui s'approvisionnent en films de marquage à chaud prédécoupés, ces mêmes principes sont essentiels. Un fournisseur qui maîtrise la géométrie des lames, la tension de la conicité et la gestion de l'électricité statique produit des rouleaux qui fonctionnent de manière plus fluide sur votre presse à marquage, avec moins de casses et un temps d'arrêt réduit. Lors de l'évaluation des fournisseurs de films, renseignez-vous sur leur processus de découpe et leur contrôle qualité : la réponse explique souvent la différence entre un film simplement conforme aux spécifications et un film performant.
Vous rencontrez un problème spécifique de découpe ? Notre équipe technique peut vous aider à en diagnostiquer la cause et à vous recommander la solution adaptée. [Contactez-nous] pour une consultation.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






