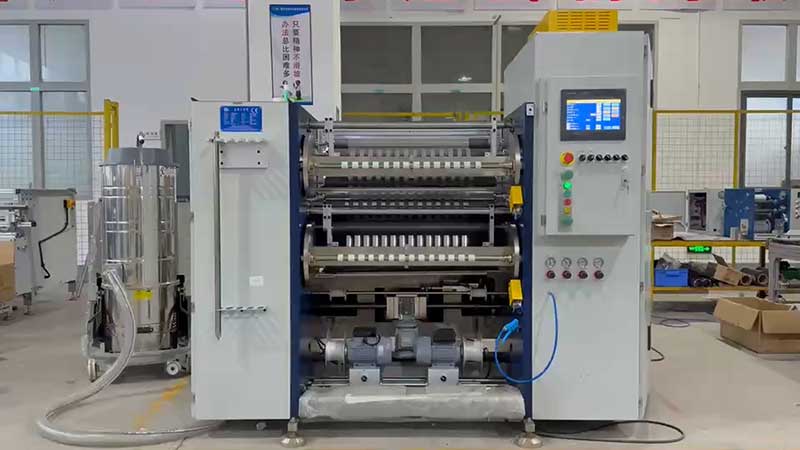
Dans le secteur du marquage à chaud, un adage bien connu dit : « 30 % de marquage, 70 % de découpe. » La qualité de votre découpe détermine directement le bon fonctionnement de votre film lors du marquage et, en fin de compte, la satisfaction de votre client. Une découpeuse adaptée au profil de votre matériau et à votre cadence de production transforme les larges rouleaux maîtres en bandes finies impeccables. Une découpeuse inadaptée génère des bavures, des rayures et des temps d’arrêt constants, gaspillant ainsi un film coûteux et réduisant vos marges.
Ce guide décompose le processus de sélection en fonction des dimensions qui comptent réellement pour les acheteurs qui ne peuvent pas se permettre de deviner.

Commencez par votre matériau, pas par la fiche technique.
Le film de marquage à chaud n'est pas un produit unique. Sa structure — généralement un film de base en PET comportant des couches de démoulage, de couleur et d'adhésif — le rend beaucoup plus sensible à la manipulation que le papier ou les films standards. Le type de film que vous utilisez le plus souvent doit déterminer vos priorités en matière d'équipement.
Feuille de couleur standardC'est le plus tolérant. Il présente une résistance modérée aux variations de tension et convient parfaitement aux équipements de précision standard utilisant le découpage à lame circulaire et l'élimination de l'électricité statique de base.
Feuilles laser et holographiquesCes matériaux présentent le plus grand défi. Leur surface, dotée d'une microstructure de diffraction fine, est facilement rayée au moindre contact. Pour ces matériaux, le découpage par lame d'air (sans contact) devient quasiment indispensable, et chaque rouleau de guidage sur le trajet du matériau doit être poli miroir afin de prévenir toute abrasion microscopique.
Feuille mince (12–19 μm)Ce procédé exige un contrôle précis de la tension. Le film de base s'étire de façon permanente si la tension est même légèrement excessive, ce qui provoque des erreurs d'alignement en aval. Si la tension est insuffisante, de l'air se retrouve emprisonné entre les couches enroulées, entraînant un télescopage et un glissement intercouche.
feuilles adhésivesLes lames ont tendance à encrasser les tranchants. Les lames revêtues de téflon et les rouleaux à finition miroir contribuent à prévenir l'adhérence, tandis qu'un système de micro-tension soigneusement réglé évite l'étirement qui activerait l'adhésif prématurément.
Avant de comparer les modèles de machines, documentez précisément le profil de vos matériaux : épaisseur typique, type de film de base, sensibilité de surface et largeur minimale de production. Apportez ces informations à chaque démonstration des fournisseurs.

Méthode de coupe : le choix qui détermine la qualité du tranchant
Le mécanisme de coupe influe directement sur la formation des bavures, la production de poussière et la durée de vie de la lame. Il existe trois approches principales, chacune adaptée à différents profils de production.
Découpe au cisaillement (lames circulaires)Le découpage à chaud reste la méthode de choix pour le marquage à chaud de feuilles métalliques. Les lames des disques supérieur et inférieur agissent comme des ciseaux, produisant des bords nets et un minimum de poussière. La durée de vie des lames est relativement longue et la méthode accepte une large gamme d'épaisseurs. En contrepartie, la complexité mécanique est plus élevée : la rigidité de l'arbre de découpe devient cruciale, notamment pour les largeurs supérieures à 800 mm, où une flexion au milieu de l'arbre peut entraîner des découpes incomplètes.
Fente à la lame de rasoirC'est l'option économique. Elle convient aux applications à faible largeur et à la production en petites séries. Cependant, les lames de rasoir génèrent plus de poussière et de bavures sur les films épais, et leur remplacement est fréquent. Pour les usines produisant des films d'emballage standard en volumes modestes, elle reste un choix judicieux et économique.
Lame d'air (sans contact)Le découpage utilise de l'air comprimé pour séparer le matériau. Il élimine totalement les rayures causées par les lames, ce qui en fait la seule option sûre pour les films laser et holographiques présentant des structures de surface délicates. Ses inconvénients sont un coût initial plus élevé et une utilisation principalement adaptée aux épaisseurs faibles.
Pour les usines utilisant un mélange de feuilles standard et spéciales, une machine de découpe au cisaillement avec des ensembles de lames à changement rapide offre le meilleur équilibre entre polyvalence et qualité de coupe.
Maîtrise de la tension : le facteur invisible qui détermine la qualité
S'il y a bien une caractéristique technique qui distingue les refendeuses correctes des excellentes, c'est le contrôle de la tension. Le marquage à chaud est une opération délicate : de légères erreurs de tension entraînent des étirements, des plis ou un télescopage qui ne deviennent visibles qu'en aval, au niveau de la presse à marquage.
Contrôle de tension en boucle ouverteCe système repose sur des valeurs prédéfinies et des freins à particules magnétiques. Il convient aux applications non critiques à basse vitesse, inférieures à environ 100 m/min, mais ne peut compenser les variations de diamètre pendant l'enroulement ni les perturbations dues à l'accélération/décélération.
Tension servo en boucle ferméeLe système de contrôle utilise des capteurs de tension ou des rouleaux oscillants pour mesurer la tension réelle en temps réel et ajuster en conséquence les mécanismes de déroulement et d'enroulement. Pour le marquage à chaud, il s'agit de la spécification minimale requise. Un système en boucle fermée de qualité maintient la fluctuation de tension à ±1 % à ±3 % de la valeur de consigne. Pour le PET ultra-mince de 12 µm, ce niveau de contrôle est essentiel : il fait la différence entre un film commercialisable et un déchet.
Tension coniqueLe contrôle de la tension d'enroulement est tout aussi important. À mesure que le diamètre du rouleau fini augmente, la tension d'enroulement doit diminuer selon une courbe prédéfinie. Sans cette tension de conicité, les couches internes s'écrasent, provoquant des défauts en « noyau de chrysanthème » ou un glissement entre les couches lors du refendage étroit. Pour le marquage à chaud, un coefficient de conicité compris entre 60 % et 80 % est recommandé, la tension finale étant réduite à 40–70 % de sa valeur initiale.
Lors de l'évaluation des machines, demandez les spécifications de précision du contrôle de la tension et sollicitez une démonstration avec votre matériau le plus fin et le plus sensible à la tension.

Capacité de largeur et précision de fente étroite
Les spécifications de largeur d'une machine à refendre comportent deux dimensions : la largeur maximale de déroulement et la largeur minimale de refente. Ces deux dimensions doivent correspondre à vos contraintes de production.
Pour les opérations grand format traitant des rouleaux maîtres jusqu'à 1 600 mm ou 2 000 mm, la rigidité du bâti et le diamètre de l'arbre porte-lame sont des caractéristiques essentielles. Une largeur de refente plus importante engendre des forces de levier plus élevées sur l'arbre porte-lame ; si ce dernier fléchit, même légèrement, sous la pression, le centre de la bande ne sera pas coupé et les bords seront trop perforés. Privilégiez les machines dotées de panneaux muraux en acier allié renforcé et d'arbres porte-lame de grand diamètre à équilibrage dynamique.
Pour la production de bandes étroites inférieures à 50 mm — courante sur les lignes de marquage à chaud pour les paquets de cigarettes, les étiquettes de spiritueux et les applications de sécurité — la priorité est donnée à la précision du positionnement des outils et à la conception anti-enroulement. Les systèmes de verrouillage manuels sont sujets à des dérives dimensionnelles car les forces de serrage inégales entraînent un déplacement axial pendant le fonctionnement. Le verrouillage hydraulique ou les arbres de glissement de haute précision sont plus fiables lorsque la largeur des bandes est de l'ordre du millimètre. Si votre production implique des changements de largeur fréquents, un système de positionnement automatique des outils peut réduire le temps de changement de format de plusieurs heures à quelques minutes.
Un critère pratique : si votre rouleau maître mesure 640 mm et que vos rouleaux finis ont une largeur de 20 mm, la machine doit être capable de maintenir une tolérance de ±0,5 mm à cette faible largeur.
Navigation web : un facteur de stabilité souvent négligé
Le système de guidage des bords garantit un alignement latéral parfait de la feuille tout au long du processus de découpe. Un mauvais alignement entraîne des faces d'extrémité irrégulières, un télescopage et des problèmes d'alimentation en aval au niveau de la presse à emboutir.
Pour le marquage à chaud, notamment avec des films holographiques et métallisés, les capteurs ultrasoniques sont nettement préférables aux capteurs photoélectriques. La détection photoélectrique peut s'avérer peu fiable avec des matériaux réfléchissants ou métalliques, tandis que la détection ultrasonique est insensible à la couleur, à la transparence et à la réflectivité de surface. Il convient également de s'informer sur la vitesse de réponse de l'actionneur de correction ; celui-ci doit permettre des ajustements de l'ordre de la milliseconde en fonctionnement à haute vitesse.
Niveau d'automatisation : Adaptation de l'intelligence artificielle à votre profil de commande
La rentabilité de la production de films de marquage à chaud privilégie de plus en plus la flexibilité à la vitesse pure. Les spécifications des commandes se sont multipliées, passant de quelques types traditionnels à des dizaines de variantes, tandis que la taille des lots a chuté. Si un simple changement d'équipement entraîne un arrêt de production de plus d'une demi-heure, les petites séries ne peuvent tout simplement pas être rentables.
Parmi les principales fonctionnalités d'automatisation à évaluer figurent le positionnement automatique des outils pour des changements de largeur rapides, le rebobinage servo-commandé avec contrôle indépendant de la tension pour chaque rouleau fini et la mémorisation programmable des profils de commandes récurrents. Une machine à commande programmable permet d'éliminer les réglages manuels et de gagner jusqu'à 30 % de temps de préparation par rapport aux modèles non programmables.
Cela dit, inutile de payer pour une automatisation que vous n'utiliserez pas. Un transformateur produisant en grande série des pièces de largeurs identiques peut trouver le positionnement manuel parfaitement suffisant, tandis qu'un atelier de sous-traitance desservant une clientèle diversifiée dans le secteur de l'emballage amortira rapidement son investissement dans des systèmes à changement rapide.
Rapidité : correspondre à la capacité, pas aux chiffres marketing
La vitesse nominale des machines de refendage de feuilles pour marquage à chaud est généralement indiquée entre 200 et 600 m/min. Cependant, cette « vitesse maximale » correspond à une valeur limite dans des conditions idéales ; la vitesse de fonctionnement stable réelle est la référence. Un fonctionnement à haute vitesse exige un contrôle précis de la tension, une grande précision de correction et une rigidité du bâti qui augmentent de façon exponentielle avec la vitesse. La recherche systématique d'une vitesse toujours plus élevée peut entraîner des arrêts fréquents pour des opérations de réglage et une quantité importante de rebuts.
Demandez au fournisseur de vous faire une démonstration de la machine en fonctionnement avec votre matériau à la vitesse d'usinage prévue. Observez la qualité des bords et la régularité dimensionnelle sur une durée de fonctionnement continue d'au moins une heure, et pas seulement lors de la phase de démarrage. Une machine performante avec des matériaux idéaux peut rencontrer des difficultés avec les revêtements et substrats spécifiques que vous utilisez au quotidien.
Questions à poser à chaque fournisseur avant de s'engager
Le marché propose une vaste gamme de machines aux capacités et aux prix variés. Pour éviter des erreurs coûteuses, préparez une liste structurée de questions lors de chaque entretien avec un fournisseur :
En matière de précision« Pouvez-vous démontrer la précision de la découpe dynamique à pleine vitesse de production en utilisant nos échantillons de feuille ? » Faites la distinction entre la précision statique sur une fiche technique et les performances réelles sous tension et à grande vitesse.
Concernant le contrôle de la tension :« Le système est-il entièrement en boucle fermée et inclut-il une fonction de tension conique ? » Demandez les spécifications relatives aux fluctuations de tension et confirmez le contrôle indépendant des zones de déroulement, de refendage et de rembobinage.
Sur les lames« Quel matériau et quel revêtement sont utilisés pour les lames ? Quelle est leur durée de vie prévue avec notre formulation d’adhésif ? » Les lames à revêtement diamant ou en carbure offrent une durée de vie nettement supérieure et des coupes plus régulières que l’acier standard. Renseignez-vous également sur la plage d’engagement de la lame : pour le marquage à chaud, elle est généralement de 0,02 à 0,05 mm, avec une possibilité de réglage précis.
Sur le bobinage propre« Quelle est la tolérance d'alignement des faces d'extrémité spécifiée ? » Une machine de haute qualité doit garantir un désalignement des faces d'extrémité inférieur ou égal à 0,1 mm. Demandez si les arbres de rebobinage sont pneumatiques, à friction ou les deux, et si chaque bobine finie peut glisser indépendamment pour compenser de légères variations d'épaisseur.
Concernant le support :« Quel est le délai de livraison des pièces détachées ? Proposez-vous l’installation et la formation dans notre région ? » La qualité d’une machine dépend de la qualité du service après-vente. Vérifiez les conditions de garantie, la disponibilité du service local et la disponibilité des consommables et des pièces d’usure dans la région.
En résumé
Choisir une refendeuse de film de marquage à chaud ne se résume pas à trouver la machine la plus rapide ou celle qui produit la brochure la plus impressionnante. Il s'agit d'adapter les capacités de l'équipement à votre matériau, à votre profil de commande et à vos exigences de qualité en aval. Une machine parfaitement adaptée au film standard de 25 µm peut rencontrer des difficultés avec un film laser de 12 µm. De même, une unité optimisée pour les rouleaux maîtres grand format de 1 600 mm peut ne pas offrir la précision nécessaire à la production de bandes étroites de 10 mm.
Commencez par votre matériau. Définissez sa largeur minimale et celle de la feuille la plus sensible à la tension. Exigez une démonstration en direct avec vos propres échantillons. Et n'oubliez pas qu'en marquage à chaud, la refendeuse n'est pas un élément périphérique : c'est elle qui détermine la qualité de votre travail fini.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






