Le film de marquage à chaud est un matériau décoratif de grande valeur, et le processus de découpe constitue une étape cruciale entre l'approvisionnement en bobines mères et le rendement de marquage en aval. Une bobine mal découpée – qu'elle présente des bavures, un défaut de bord ou une tension irrégulière – peut entraîner des projections de film, des cassures et des arrêts complets de la ligne de production lors du marquage à grande vitesse. Pour les transformateurs, imprimeurs d'étiquettes et usines d'emballage à l'étranger qui recherchent une machine à découper le film de marquage à chaud, la décision repose sur bien plus que la vitesse ou le prix annoncés. Cet article détaille les critères techniques qui déterminent la qualité de la découpe, les types de défauts qui révèlent les faiblesses de l'équipement et les points d'évaluation des fournisseurs qui protègent votre investissement.

Pourquoi la qualité du refendage détermine le rendement d'emboutissage
L'expression consacrée dans le secteur, « trois étapes d'emboutissage, sept étapes de découpe », illustre une réalité que de nombreux acheteurs ne découvrent qu'après l'installation. Le film de marquage à chaud a généralement une épaisseur de 4 à 30 µm et se compose d'un film de base en PET, d'une couche de démoulage, d'une couche teintée, d'une couche aluminisée et d'une couche adhésive. À ces épaisseurs, le matériau est extrêmement sensible aux variations de tension et au contact de la lame.
Lorsque le refendage génère des bavures ou de la poussière métallique, ces défauts se propagent en aval. Lors du marquage à chaud à grande vitesse, les bavures peuvent entraîner un transfert incomplet, tandis que la poussière de feuille contamine la matrice de marquage et provoque des arrêts de nettoyage imprévus. Un défaut d'alignement des bords – lorsque le rouleau de refendage présente un profil en « tour » ou en « cloche » – engendre un désalignement dans les systèmes d'alimentation automatiques, ce qui entraîne un gaspillage de matière et une réduction de la précision de repérage. Pour les usines produisant des emballages de luxe, des étiquettes de tabac ou des hologrammes de sécurité, où les tolérances de largeur doivent être inférieures à ±0,1 mm, la refendeuse devient un élément essentiel à la productivité, et non une machine secondaire.

Paramètres clés qui distinguent les machines performantes des machines compromises
Précision de la découpe et qualité des bords
Les chiffres de précision statiques indiqués dans les brochures sont peu significatifs sans vérification dynamique. Une refendeuse donnée pour une précision de ±0,1 mm doit maintenir cette tolérance lors des phases d'accélération, de décélération et de changement de sens de défilement. Deux éléments mécaniques sont primordiaux : le faux-rond radial de l'arbre de lames, qui doit être maîtrisé à 0,02 mm près, et la réponse du guide-bande, pour laquelle les capteurs ultrasoniques sont plus performants que les capteurs photoélectriques sur les films réfléchissants ou holographiques.
Pour une qualité de coupe optimale, la méthode de découpe est déterminante. La découpe par cisaillement rotatif, où les lames circulaires supérieure et inférieure se chevauchent et tournent comme des ciseaux, demeure la norme pour le marquage à chaud de feuilles d'aluminium. L'alternative, la découpe par écrasement à lame plate, a tendance à laisser des marques de compression et accélère l'écaillage des lames lors de la découpe de couches d'aluminium, la rendant adaptée uniquement aux feuilles épaisses ou aux très petits lots d'essai. Lors du choix d'un système de cisaillement rotatif, assurez-vous que le jeu latéral entre les lames soit d'environ 5 à 10 % de l'épaisseur de la feuille, soit généralement de 0,02 à 0,05 mm, et que les lames soient en carbure ou revêtues de diamant plutôt qu'en acier au carbone ordinaire.
Contrôle de la tension : une spécification non négociable
Un film de base en PET de 12 μm est plus fin qu'un cheveu. Une tension légèrement excessive l'étire ; une tension insuffisante provoque des plis et un décalage latéral. Les systèmes de freinage à boucle ouverte ou à particules magnétiques réagissent trop lentement aux variations de vitesse, ce qui engendre des rouleaux tendus à l'intérieur et lâches à l'extérieur. À l'inverse, la régulation de tension par servocommande en boucle fermée s'ajuste en temps réel avec un temps de réponse de l'ordre de la milliseconde, maintenant la fluctuation de tension à ±0,5 N dans les systèmes bien conçus.
La tension de déviation est tout aussi importante. À mesure que le diamètre de rebobinage augmente, une tension constante comprime les couches internes, risquant des transferts d'adhésif ou des blocages. Une fonction de tension de déviation réduit la tension selon une courbe prédéfinie (généralement de 15 % à 25 %) afin que le rouleau fini reste uniformément enroulé du noyau à la surface. Les données de terrain citées par les fabricants d'équipements suggèrent que cette simple caractéristique peut réduire les rebuts dus aux défauts d'alignement des bords de 40 % à 60 %. Pour le refendage étroit multivoies, un arbre coulissant avec réglage indépendant des stations empêche l'enroulement des différentes bandes sous des tensions différentes en raison de légères variations d'épaisseur.
Les indices de vitesse et la réalité des petites séries
De nombreuses fiches techniques mentionnent des vitesses nominales de 300 à 500 m/min, mais c'est la vitesse de fonctionnement stable en conditions de production qui importe. Un fonctionnement à haute vitesse exige une rigidité, une réactivité à la tension et une précision de guidage de bande exponentiellement supérieures ; une machine poussée au-delà de ses limites de stabilité subira des arrêts fréquents et des rebuts. Pour les transformateurs confrontés à la réalité du marché de 2026 – où les spécifications des commandes se sont multipliées et les tailles de lots ont diminué à quelques centaines, voire quelques dizaines de mètres – la vitesse de changement de format doit être aussi importante que le débit maximal. Si un changement de spécification nécessite plus d'une demi-heure d'arrêt, les commandes de petits lots ne peuvent pas être rentables, quelle que soit la vitesse de fonctionnement de la machine.

Schémas de défaillance révélant les faiblesses des équipements
Les trois défauts de découpe les plus fréquents (bavures, déviation des bords et rupture de la feuille) ne sont pas aléatoires. Ils suivent des chaînes prévisibles qui pointent directement vers des défauts de conception ou de maintenance.
BarbesLe plus souvent, la cause première est l'état de la lame : les bords usés ou ébréchés s'effilochent au lieu de couper, créant des défauts filamenteux. Mais l'instabilité de la tension, l'accumulation d'électricité statique et la contamination des rouleaux contribuent également à ces défauts. Le marquage à chaud génère facilement de l'électricité statique lors du frottement à grande vitesse ; sans barres antistatiques mises à la terre ni buses d'air ionisé positionnées avant et après la lame, la poudre du film adhère aux bords et forme ce que les opérateurs perçoivent comme des bavures.
Déviation du bordLe contrôle commence généralement par le capteur de guidage de la bande. La présence de poussière ou de fragments de feuille métallique sur une sonde ultrasonique ou photoélectrique provoque un dysfonctionnement, et le système de correction perd son point de référence. Le parallélisme des rouleaux de guidage (tolérance ≤ 0,2 mm/m) et le jeu axial de l'arbre de coupe (≤ 0,03 mm) constituent des contrôles mécaniques secondaires. Une machine à refendre qui dévie seulement après plusieurs heures de fonctionnement indique que son système de détection et de correction n'est pas étanche à l'environnement de travail.
Rupture de la feuilleLe processus suit une logique différente. Une lame émoussée ne coupe plus mais déchire, créant des microfissures sur le bord qui se propagent sous tension jusqu'à la rupture de la feuille. Le chevauchement entre les lames supérieure et inférieure, généralement de 0,05 à 0,1 mm, doit être maintenu ; une pression excessive ou insuffisante accélère la rupture. Des roulements de guidage qui frottent ou des surfaces de roulement présentant une accumulation d'adhésif créent des pics de tension localisés qui cassent les feuilles minces.
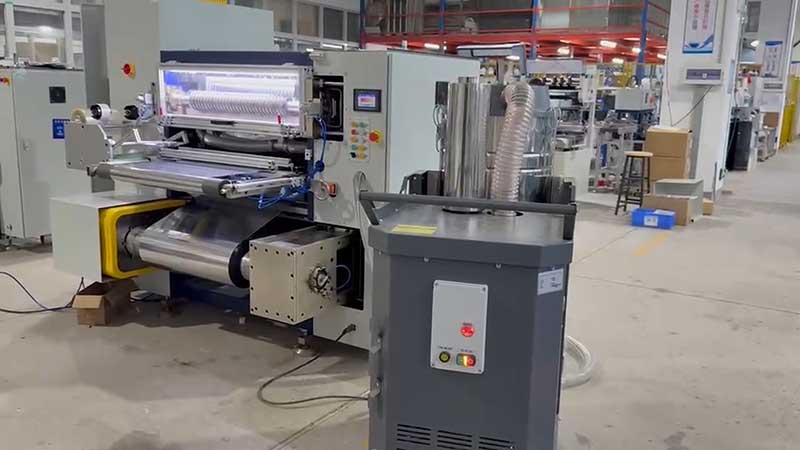
Évaluation des fournisseurs au-delà du cahier des charges
Une refendeuse de film de marquage à chaud n'est pas un produit standard. Des caractéristiques nominales identiques peuvent correspondre à une qualité de fabrication très différente, et l'expertise du fournisseur en matière d'application est souvent aussi importante que la machine elle-même.
Exigez un procès matérielApportez votre film le plus fin et le plus sensible (film laser ou film holographique, le cas échéant) chez le fournisseur ou demandez un essai vidéo avec votre matériau. Mesurez l'écart de largeur à l'aide d'un pied à coulisse en plusieurs points sur une longueur continue d'au moins 500 mètres et inspectez les faces d'extrémité à la loupe pour détecter les bavures et vérifier l'alignement des couches. Les valeurs de « précision » statiques indiquées dans une brochure ne résistent pas à l'épreuve du matériau réel.
Vérifier l'architecture de tensionDemandez précisément si le système utilise une servocommande en boucle fermée ou une alternative en boucle ouverte. Renseignez-vous sur la plage de réglage de la tension conique et vérifiez que chaque station de rebobinage sur l'arbre coulissant est réglable indépendamment. Un fournisseur incapable d'expliquer ces détails en termes d'application pratique est probablement un assembleur plutôt qu'un ingénieur.
Évaluer la réalité du service et des pièces détachéesLes lames, les galets de guidage et les capteurs de tension sont des consommables ou des pièces d'usure. Vérifiez les délais de livraison des lames de rechange, la disponibilité des stocks chez le fournisseur dans votre région et la disponibilité de la documentation technique et de l'assistance à distance dans votre langue. Pour les acheteurs d'Asie du Sud-Est, du Moyen-Orient ou d'Amérique latine, la présence d'un service après-vente local ou d'un partenaire régional réactif peut faire toute la différence entre une journée d'arrêt de production et un mois d'attente.
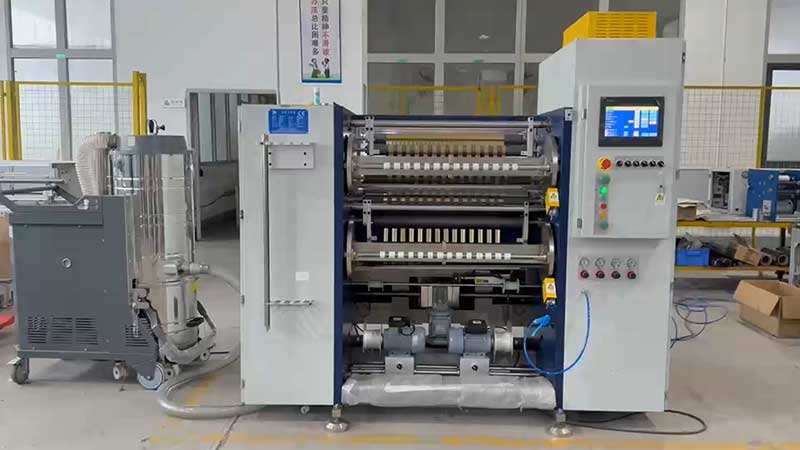
Adapter la machine à votre réalité de production
Avant de demander des devis, clarifiez trois variables internes qui permettront de réduire rapidement le nombre de candidats.
Mélange de matériauxLes feuilles d'or ordinaires, les feuilles laser et les feuilles pigmentées réagissent différemment dans la zone de découpe. Les feuilles laser et holographiques possèdent des structures métallisées ou granulaires que les micro-vibrations peuvent rayer ; leurs couches fonctionnelles exigent des lames plus dures et des rouleaux de guidage traités en surface. Si votre gamme de produits comprend ces matériaux sensibles, privilégiez les machines ayant fait leurs preuves dans ce domaine.
Profil de largeur et de lot.La largeur des rouleaux maîtres varie généralement de 400 à 1 400 mm, et la largeur des découpes finales peut descendre jusqu’à 20 mm pour les étiquettes de cigarettes ou de spiritueux. Si vos commandes privilégient les largeurs plus étroites et les petits lots, l’ergonomie lors des changements de format et la stabilité à basse vitesse sont plus importantes qu’une vitesse maximale de 400 m/min que vous atteindrez rarement.
Automatisation en avalLes rouleaux de refendage alimenteront-ils des presses à emboutir manuelles ou des lignes automatiques à grande vitesse avec des fenêtres de repérage serrées ? Ces dernières exigent une tolérance de largeur plus stricte, des bords plus nets et une densité d'enroulement plus constante. Communiquez-le au fournisseur ; une machine configurée pour le refendage général peut nécessiter des améliorations au niveau des sections de tension et de guidage pour répondre aux exigences d'alimentation automatique.
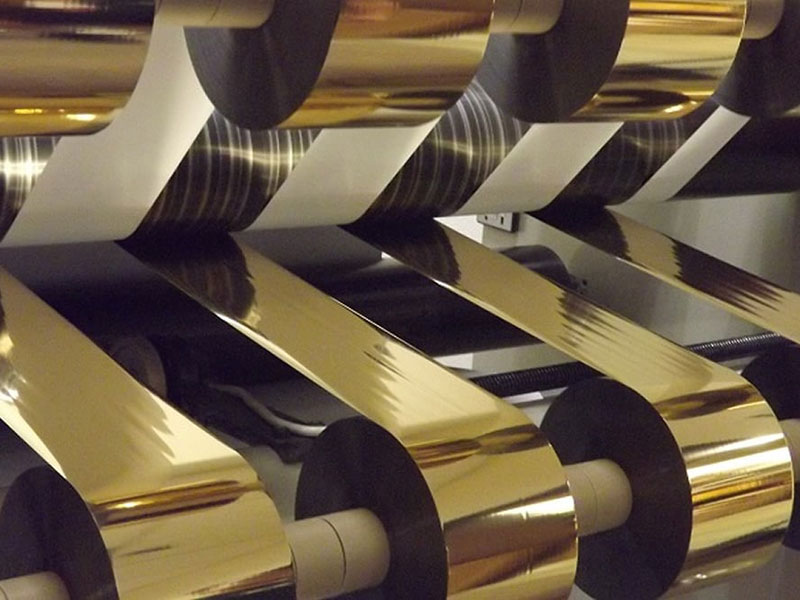
Conclusion
Choisir une refendeuse de film pour marquage à chaud, c'est trouver le juste équilibre entre précision mécanique et sensibilité du matériau. Les paramètres essentiels – tension en boucle fermée, géométrie du cisaillement rotatif, tolérance de largeur dynamique et vitesse de changement de format – ne sont généralement pas mis en avant dans les devis les plus bas prix. Pour les acheteurs internationaux, la meilleure solution consiste à réaliser des essais avec leurs propres matériaux, à examiner attentivement la tension et le système de guidage plutôt que de se fier aux vitesses annoncées, et à évaluer la capacité d'assistance régionale du fournisseur avec la même rigueur que les spécifications de la machine. Une refendeuse garantissant une stabilité de tension de ±0,1 mm et ±0,5 N sur toute la durée d'un poste de travail sera largement rentabilisée par la réduction des déchets de film et la continuité de la production.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






