Le marquage à chaud et le refendage sont des étapes clés en amont du processus d'emboutissage, et leur qualité détermine directement le succès des produits finis. On dit souvent dans le secteur que « 30 % de marquage à chaud, 70 % de refendage », et la qualité du refendage repose presque entièrement sur la maîtrise de la tension. Le film de marquage à chaud est généralement composé de PET, avec une épaisseur totale de seulement 12 à 30 µm. Sa surface est laminée avec une couche antiadhésive, une couche de couleur, un revêtement en aluminium et une couche adhésive. Sa structure fine et son revêtement très fragile le rendent beaucoup plus sensible aux contraintes mécaniques que les films d'emballage classiques. Une tension excessive provoque l'étirement et la déformation du support, des fissures dans le revêtement et un mauvais alignement du manchon lors du marquage à chaud du produit fini. À l'inverse, une tension trop faible entraîne un relâchement des rouleaux, des extrémités irrégulières, voire l'apparition de plis en forme de cœur de chrysanthème. Plus difficile encore, les vitesses de refendage sont passées de la centaine de mètres par minute traditionnelle à 300-500 m/min, et des fluctuations de tension de l'ordre de la milliseconde peuvent engendrer des risques de qualité irréversibles sur des milliers de mètres de rubans de feuilles métalliques. Par conséquent, la technologie de contrôle de la tension a depuis longtemps dépassé le simple concept de « tensionnement de la feuille » et a évolué vers un système servo-commandé dynamique en boucle fermée qui couvre l'intégralité du processus de déroulement, de traction et d'enroulage.
Section de déroulement : contrôle anti-effilement et isolation des perturbations
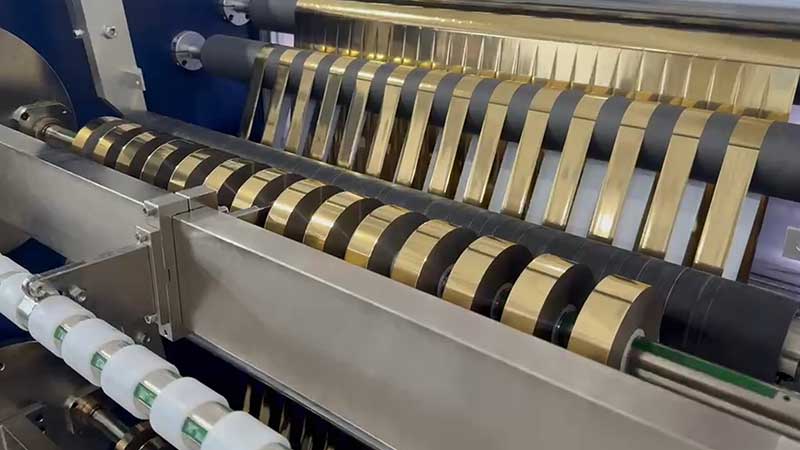
Le déroulement est le point de départ de la tension et la zone où le diamètre varie le plus. Du rouleau plein au noyau creux, le diamètre de la bobine est plusieurs fois, voire plus de dix fois supérieur au rapport habituel, et le moment d'inertie change considérablement. Si l'extrémité de déroulement ne peut être adaptée en temps réel, les fluctuations de tension sont directement transmises à la fraise, provoquant des écarts dimensionnels lors du refendage ou des plis dans le matériau. Les solutions traditionnelles utilisent généralement des freins à poudre magnétique pour appliquer un couple inverse, permettant un réglage continu par ajustement du courant d'excitation. Cependant, la logique de contrôle ne vise pas une « tension constante » ; au contraire, l'extrémité de déroulement requiert un contrôle anti-effilement : à mesure que le diamètre de la bobine diminue, le couple de freinage diminue automatiquement selon une courbe prédéfinie, garantissant ainsi que la feuille conserve une contrainte de surface similaire au moment de la séparation du rouleau maître. Si le couple de freinage ne diminue pas avec le diamètre de la bobine, la couche inférieure de la grande bobine est facilement étirée excessivement, et des stries longitudinales apparaissent lors du déroulement. La tension de référence pour le déroulement d'une feuille de marquage à chaud se situe généralement entre 3 N et 8 N. À haute vitesse, les vibrations latérales peuvent légèrement augmenter de 5 à 10 %, mais dès l'apparition de lignes d'étirement longitudinales, elles doivent être immédiatement corrigées. De plus, la correction du déroulement et le contrôle de la tension doivent être fonctionnellement découplés. Des capteurs photoélectriques détectent la position du bord de la bobine femelle et actionnent le siège de déroulement pour un déplacement latéral. Si la réponse de correction est trop lente, un décalage peut s'accumuler, tandis qu'une force excessive peut engendrer de nouvelles oscillations serpentines. Chaque élément joue un rôle spécifique pour assurer un point d'entrée stable pour la tension fondamentale.
Section d'enroulement : Stratégie de réduction de conicité et de segmentation
Le rebobinage est l'étape finale de la qualité du refendage. Lors du rebobinage, le diamètre augmente progressivement. Si la tension est constante, le matériau extérieur comprime continuellement la couche intérieure, ce qui peut entraîner un glissement de la face d'extrémité, voire une compression du noyau en plis en forme de chrysanthème. C'est pourquoi le contrôle de la tension en fonction de la conicité est devenu la norme pour le rebobinage des films de marquage à chaud : la tension diminue selon une courbe prédéfinie à mesure que le diamètre augmente. Le coefficient de conicité des films de marquage à chaud est généralement de 0,5 à 0,8, avec une tension initiale fixée à 8 % à 12 % de la tension de rupture du matériau et une tension finale de 40 % à 70 % de la valeur initiale. Une solution plus précise utilise un contrôle segmenté : la section initiale (diamètre du rouleau de 0 à 20 %) assure un noyau lisse et bien ajusté avec une tension plus faible ; les segments à tension constante (20 % à 70 %) maintiennent une pression intercouche stable ; la section de réduction de la conicité (70 % à 100 %) diminue progressivement la tension pour compenser la compression supplémentaire due au poids de l'anneau extérieur sur la couche intérieure. L'intérêt de cette stratégie segmentée réside dans la reconnaissance du fait que les exigences mécaniques aux différentes étapes du processus d'enroulement sont fondamentalement différentes, et qu'une seule courbe conique à pente fixe ne peut pas simultanément répondre aux deux objectifs de liaison du noyau et d'anti-desserrage de la couche externe.
Couplage des rouleaux de pression et de la tension : une dimension synergique sous-estimée
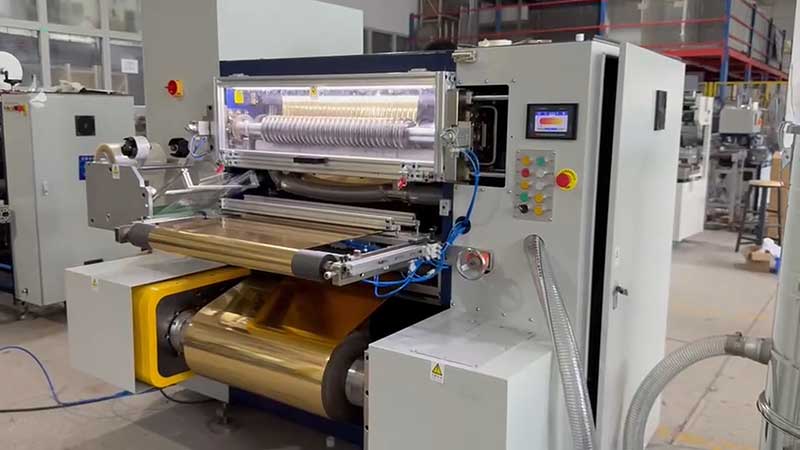
Le contrôle de la tension ne fonctionne pas isolément. Le rouleau de pression assure l'adhérence du film sur le mandrin, l'expulsion de l'air entre les couches et la traction par friction. Son état est étroitement lié au réglage de la tension. Si l'axe du rouleau de pression et celui de l'arbre d'enroulement ne sont pas parallèles et que l'écart de pression dépasse 0,05 mm/m, la surface du film présentera une face tendue et une face lâche, cette dernière se froissant facilement. La dureté du rouleau est également cruciale : des rouleaux trop durs ne compensent pas les légères variations d'épaisseur du film, tandis que des rouleaux trop mous se déforment facilement et entraînent une répartition inégale de la pression. Pour le marquage à chaud, il est recommandé d'utiliser des rouleaux en polyuréthane ou en caoutchouc nitrile d'une dureté Shore de 60 à 75. Un autre aspect, moins évident, réside dans la coordination temporelle entre la pression et la tension. Au début de l'enroulement, le diamètre de la bobine est faible, ce qui nécessite une pression de contact élevée pour expulser l'air ; plus tard, le diamètre augmente et la pression de contact doit diminuer progressivement. Si la tension de la bobine diminue mais que la pression sur le rouleau reste élevée, il en résulte une situation paradoxale de « faible tension extérieure et forte pression sur le rouleau ». C'est là la véritable cause de nombreux défauts de pliage, et non un simple problème de réglage de la tension. C'est pourquoi les machines à refendre haut de gamme sont équipées d'un mécanisme de rouleau de pression flottant, qui ajuste automatiquement sa position en fonction des variations du diamètre de la bobine, maintenant ainsi un angle d'enroulement et une pression de contact constants. Ce mécanisme couple proportionnellement la pression du rouleau et la tension d'enroulement afin de résoudre cette contradiction.
Vitesse de réponse : du délai PID à une boucle fermée de l’ordre de la milliseconde
Aussi ingénieuse soit la conception de la courbe de conicité, si la réponse du système de contrôle ne peut suivre les variations de vitesse, toutes les stratégies échouent. Les machines de refendage traditionnelles utilisent des algorithmes PID pour le contrôle de la tension, avec des temps de réponse de 200 à 500 ms. À l'inverse, le refendage de feuilles pour marquage à chaud atteint 500 m/min en quelques secondes seulement. Lorsqu'une bobine de matériau passe par les joints d'extrémité, les perturbations de tension se propagent sur toute la longueur de la bande en moins de 50 ms. Cela signifie que la commande de correction PID n'a pas encore été émise et que les perturbations ont déjà provoqué des plis ou un relâchement à l'extrémité de rembobinage. La nouvelle génération lève ce goulot d'étranglement sur deux points : côté exécution, un moteur couple à entraînement direct avec rotor et bobine intégrés élimine le jeu du réducteur et la déformation élastique de l'accouplement, réduisant ainsi la constante de temps mécanique côté déroulement de 80 ms à 12 ms et comprimant le délai entre la commande de réglage de la tension et la sortie de couple à moins de 5 ms. L'algorithme de contrôle adopte une structure imbriquée à trois niveaux : « boucle de courant – boucle de vitesse – boucle de tension ». La boucle de courant, avec un temps de réponse inférieur à 1 ms, contrôle directement le couple de sortie, tandis que la boucle de vitesse, avec un temps de réponse inférieur à 5 ms, atténue les perturbations dues aux fluctuations de vitesse. Le modèle de superposition externe prédit la tension à l'avance et calcule la variation de couple nécessaire en fonction des variations du diamètre de la bobine et des courbes d'accélération/décélération. Les données mesurées montrent que, lorsque la vitesse chute de 500 m/min à 300 m/min, la solution PID traditionnelle présente une surtension d'environ 3,5 N et un temps de récupération d'environ 400 ms, tandis que la solution combinant anticipation et double boucle fermée ne présente qu'une surtension de 0,8 N et un temps de récupération d'environ 80 ms. Cette différence significative détermine directement la fluidité du passage de la bande de feuille métallique lors du refendage à grande vitesse.
Compatibilité des matériaux : Il n'existe pas de formule de tension universelle
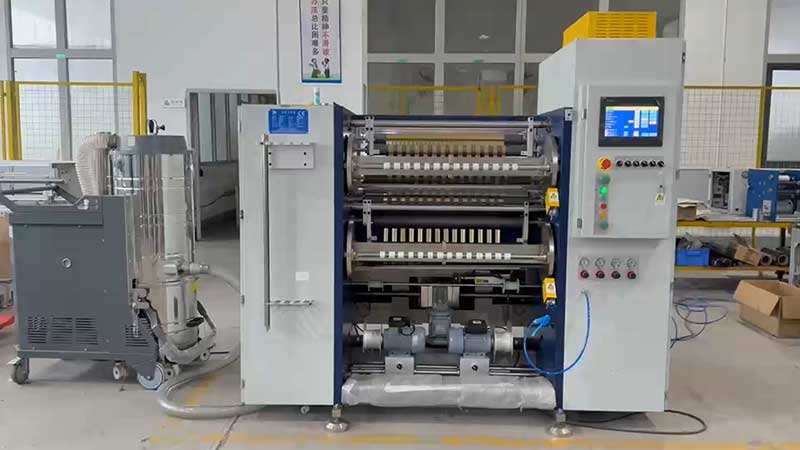
Le marquage à chaud à la feuille d'or ne concerne pas un matériau unique. Le support PET présente une résistance et une stabilité élevées, lui permettant de supporter une forte tension. Le support papier, quant à lui, est relativement souple et s'étire et se déforme facilement, nécessitant une faible tension et une bonne stabilité. Les films de transfert et les revêtements laser ont des structures complexes et sont extrêmement sensibles aux variations de tension, exigeant des systèmes en boucle fermée pour les minimiser. Les revêtements à texture métallique sont plus épais et une tension excessive peut entraîner leur décollement. Même pour un même type de support PET, les réglages de tension diffèrent complètement selon l'épaisseur (12 µm ou 25 µm). C'est pourquoi les systèmes de contrôle de tension des machines de refendage modernes sont généralement équipés de fonctions de gestion des formules de processus. Ces fonctions permettent aux opérateurs de prérégler les paramètres de tension et les courbes de conicité pour différents matériaux, largeurs et épaisseurs, et de les rappeler en un clic lors des changements de commande afin de réduire les erreurs de réglage. Si cette fonction peut paraître pratique, elle témoigne en réalité du fait que le contrôle de la tension est indissociable des propriétés du matériau.
Du contrôle de tension des freins à particules magnétiques à la réponse au couple en millisecondes des servomoteurs à entraînement direct ; d’un réglage de tension constant unique au couplage de la conicité segmentée et de la pression des rouleaux, l’évolution des technologies de contrôle de tension des machines de refendage de feuilles pour marquage à chaud soulève une question fondamentale : lors de la transformation de matériaux fragiles de l’ordre du micron, la frontière entre tension « trop lâche » et tension « trop serrée » est extrêmement ténue, et le véritable défi technologique réside dans la capacité à maintenir une tension stable dans cette plage étroite lors de processus dynamiques à haute vitesse. À mesure que les vitesses de refendage augmentent, l’intervention du calcul en périphérie et du contrôle prédictif par IA pourrait encore réduire le temps de réponse à moins de 10 ms, mais le principe de base demeure inchangé : l’objectif ultime du contrôle de tension est de garantir que chaque couche de feuille supporte la contrainte optimale lors de l’enroulement – ni trop lâche, ni trop serrée – et que la transition du rouleau maître large à la bobine étroite de précision s’effectue dans les conditions idéales.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






