Choisir une machine de refendage de film à marquage à chaud en se basant uniquement sur sa vitesse maximale est une erreur coûteuse. Apprenez à adapter la vitesse de refendage à votre gamme de matériaux, à vos exigences de largeur et à la demande en aval afin d'éviter de surpayer une capacité inutilisée ou de créer des goulots d'étranglement dans votre production.
Le piège de la vitesse dans le découpage à chaud des feuilles de marquage
Lors de l'évaluation d'une machine de découpe de film à chaud par les équipes d'approvisionnement, la vitesse de rotation devient souvent le point central des négociations. Les fournisseurs annoncent des chiffres comme 300 m/min, 500 m/min, voire plus. Le raisonnement est simple : une machine plus rapide signifie une productivité accrue et donc un meilleur retour sur investissement.
En réalité, la relation entre la vitesse de refendage et la capacité de production utile est loin d'être linéaire. Une machine d'une vitesse nominale de 500 m/min peut produire moins de feuilles finies par poste qu'une machine de 250 m/min si la vitesse plus élevée engendre des défauts de qualité, des temps de changement de production excessifs ou l'utilisation de matériaux hors budget. Comprendre l'interaction entre la vitesse, la largeur, le contrôle de la tension et votre profil de commandes réel est essentiel pour faire la différence entre un investissement stratégique et un actif coûteux et sous-utilisé.
Pourquoi le marquage à chaud exige une logique de vitesse différente
Le film de marquage à chaud n'est pas un film standard. La couche fonctionnelle — qu'elle soit en aluminium, pigmentée ou holographique — repose sur un support PET d'une épaisseur généralement comprise entre 12 et 25 µm. À ces épaisseurs, le substrat est extrêmement sensible aux variations de tension, aux fluctuations thermiques et aux vibrations mécaniques.
Lorsque la vitesse de découpe augmente, les erreurs dynamiques s'amplifient. L'écart latéral peut passer d'environ ±0,10 mm à des vitesses inférieures à 100 m/min à ±0,35 mm à des vitesses supérieures à 300 m/min. Pour un transformateur fournissant du film à une presse à marquage à chaud haute vitesse pour la fabrication d'emballages de cigarettes ou d'étiquettes de luxe, un écart de 0,25 mm n'est pas un problème de tolérance mineur : il s'agit d'une erreur de repérage qui se traduit directement par du gaspillage de film, des arrêts de presse et des produits finis rejetés.
En pratique, la vitesse maximale est un plafond théorique, et non un objectif de production. Seule la vitesse à laquelle votre machine peut fonctionner tout en maintenant la qualité des bords, la régularité de l'enroulement et la précision dimensionnelle compte pour la planification des capacités.

Les trois niveaux de vitesse et leurs performances réelles
Les machines de découpe de feuilles à chaud se répartissent généralement en trois niveaux opérationnels, chacun étant défini moins par le chiffre figurant sur la fiche technique que par l'architecture de contrôle nécessaire pour y parvenir.
Niveau d'entrée : moins de 100 m/min
Ces machines utilisent généralement des freins à poudre magnétique ou un système de contrôle de tension en boucle ouverte. Leur structure est simple, leur coût maîtrisable et leur maintenance aisée. Pour les transformateurs produisant de petites séries de feuilles d'aluminium étroites destinées à l'emballage courant, ce type de machine représente souvent l'investissement le plus judicieux. Une machine fonctionnant à 80 m/min avec un temps d'arrêt minimal et des changements de format rapides peut être plus performante qu'une machine à vitesse plus élevée nécessitant un réglage constant de la tension et des interventions de contrôle qualité.
Cette limitation apparaît lorsque les volumes de commandes augmentent ou lorsque les clients demandent des épaisseurs plus faibles. À 12 μm, même des augmentations de vitesse modérées peuvent révéler l'insuffisance de la réponse en tension en boucle ouverte.
Vitesse moyenne : 100–200 m/min
C’est dans cette zone de transition que la conception de la machine prend toute son importance. À ces vitesses, la régulation de tension en boucle fermée devient indispensable. Le rayon d’enroulement varie constamment – du mandrin vide à la bobine pleine – et la tension doit s’ajuster en temps réel pour éviter tout étirement, froissement ou télescopage.
Pour de nombreuses opérations de refendage indépendantes et services de transformation intégrés, cette gamme représente la solution idéale. Elle offre un débit suffisant pour la plupart des besoins d'estampage à chaud commerciaux sans nécessiter les investissements et l'infrastructure de maintenance des systèmes servo haute vitesse.
Haute vitesse : supérieure à 200 m/min
Un contrôle de tension servo en boucle fermée est indispensable, souvent complété par une technologie de tension conique qui réduit automatiquement la tension d'enroulement à mesure que le diamètre du rouleau augmente. Ceci est essentiel pour les films minces, car les dommages dus à la compression de la couche interne peuvent rendre un rouleau entier inutilisable.
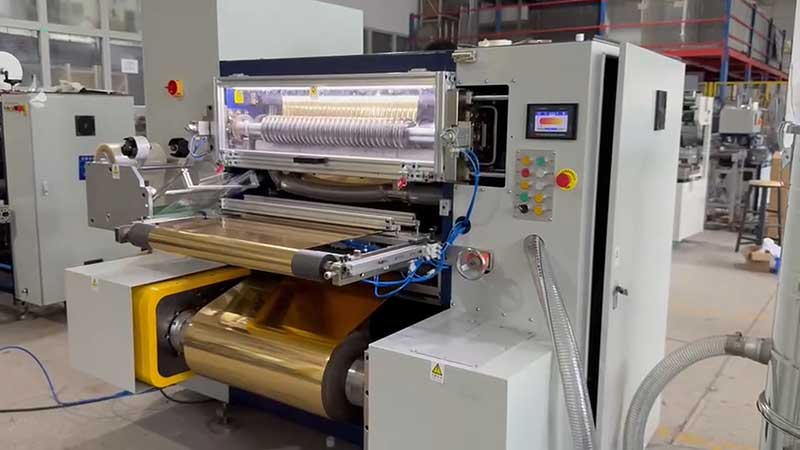
La mise en garde essentielle :Une vitesse élevée n'est possible qu'avec la bonne combinaison de largeur et de matériaux.Une machine de 1 600 mm de large fonctionnant à 300 m/min exige une rigidité de châssis et une résistance de l'arbre exceptionnelles pour éviter toute déformation en milieu de portée. Sans ces fondations structurelles, la vitesse nominale devient un inconvénient plutôt qu'un atout.
La contrainte transversale : comment la largeur modifie l’équation de vitesse
L'erreur de spécification la plus courante se produit lorsque les acheteurs évaluent la vitesse et la largeur indépendamment. En pratique, ces deux paramètres sont étroitement liés.
Découpe grand format (800 mm et plus)La déformation de l'arbre porte-outil constitue un facteur limitant majeur. Sous la pression de coupe, un arbre large peut se courber légèrement en son centre, entraînant une pénétration incomplète au milieu de la bande tandis que les bords subissent une force excessive. Il en résulte une qualité de refente irrégulière sur toute la largeur. Pour une production rapide et sur de grandes largeurs, la machine doit être construite avec des plaques latérales en acier allié épaissies et des arbres porte-outils de grand diamètre. Une machine de 1 600 mm pèse souvent plusieurs tonnes, précisément pour garantir sa stabilité à grande vitesse.
Découpe en format étroit (inférieur à 50 mm)Ce système déplace la contrainte de la rigidité de l'arbre vers la précision du positionnement de l'outil et la constance de la tension d'enroulement. Les bandes étroites destinées aux applications décoratives ou de sécurité de haute précision exigent une planéité exceptionnelle des faces d'extrémité. Le verrouillage manuel de l'outil est sujet à des dérives dimensionnelles ; un verrouillage hydraulique ou des arbres de guidage de haute précision deviennent alors nécessaires. Si votre production comprend des changements de largeur fréquents, un système de positionnement automatique de l'outil peut réduire le temps de changement de plusieurs heures à quelques minutes, un gain de productivité qui compense souvent une vitesse de pointe plus élevée.
La règle pratique :Spécifiez la vitesse à votre largeur moyenne prévue, et non à votre largeur maximale.Une machine qui atteint 400 m/min sur une bande de 300 mm peut avoir du mal à dépasser 150 m/min sur une bande de 1200 mm sans dégradation de la qualité.
Calcul de la capacité réelle : au-delà de la vitesse nominale
Pour adapter la capacité de la machine à la demande, convertissez la spécification de vitesse en rendement effectif par poste en utilisant ce cadre :
Rendement effectif = (Vitesse de fonctionnement × Heures de fonctionnement × Facteur d'efficacité) ÷ Taux d'utilisation de la largeur
Où:
• Vitesse de fonctionnementIl s'agit de la vitesse durable pour votre matériau et votre largeur habituels, et non de la vitesse maximale.
• Facteur d'efficacitéCe calcul prend en compte le temps de changement de série, l'enfilage de la bande, l'évacuation des déchets et les contrôles qualité. Une machine dotée d'un positionnement d'outils automatisé et d'un bridage rapide peut réduire le temps de changement de série de 15 à 3 minutes, améliorant ainsi le facteur d'efficacité de 5 à 10 points de pourcentage.
• Taux d'utilisation de la largeurCela reflète la part de la largeur maximale de la machine réellement utilisée par vos commandes habituelles. Une machine de 1 600 mm traitant principalement des commandes de 400 mm fonctionne à 25 % de sa largeur, ce qui signifie que le coût d'investissement lié à cette largeur supplémentaire n'apporte aucun gain de productivité.
Exemple:Un transformateur doit produire 50 000 mètres de feuille de 25 mm par poste (8 heures).
• Machine A : 300 m/min max, changement manuel (20 min), rendement de 85 % à 25 mm → effectif ~255 m/min → produit ~122 400 m en 8 heures. Surcapacité.
• Machine B : 150 m/min max, positionnement automatique (changement en 5 min), rendement de 92 % → vitesse effective d’environ 138 m/min → production d’environ 66 240 m en 8 heures. Adaptée.
La machine B coûte moins cher, consomme moins d'énergie et occupe moins d'espace au sol. La vitesse supérieure de la machine A n'apporte aucun avantage pour ce profil de commande.
Le cadre de décision rapide : trois questions à poser
Avant de finaliser les spécifications d'une machine, répondez honnêtement à ces trois questions :
1. Quelle est la largeur minimale de coupe que vous effectuerez régulièrement ?
Si votre gamme de pièces comprend des largeurs inférieures à 20 mm, privilégiez la précision de l'outil et la stabilité de la tension plutôt que la vitesse maximale. Une machine de 200 m/min avec verrouillage hydraulique de l'outil et rouleaux de presse individuels sera plus performante qu'une machine de 400 m/min à réglage manuel pour les commandes étroites et de haute précision.
2. Quelle est la plage d'épaisseur de votre feuille d'aluminium entrante ?
Pour les films PET standard de 12 μm, des vitesses modérées associées à une excellente maîtrise de la tension sont plus sûres que des vitesses élevées. Pour les films composites plus épais (20 μm et plus), des vitesses plus élevées deviennent plus envisageables car le matériau tolère une tension plus importante sans déformation permanente.
3. À quelle fréquence modifierez-vous les spécifications des commandes ?
Si votre production implique des changements fréquents de largeur (courants dans le refendage à la demande ou chez les transformateurs desservant plusieurs clients d'emballage), le gain de vitesse d'une machine haut de gamme peut être annulé par les temps d'arrêt liés aux changements de format. Les systèmes de positionnement automatique des outils et de serrage rapide offrent une capacité réelle supérieure à la simple vitesse.
Conclusion : La vitesse est un moyen, non une mesure
La vitesse de refendage optimale pour votre production est celle à laquelle votre machine fabrique des rouleaux finis commercialisables avec un minimum de déchets, un temps d'arrêt minimal et une intervention minimale de l'opérateur. Cette vitesse peut être de 80 m/min ou de 350 m/min, mais elle dépend de la composition de vos matériaux, des largeurs requises et de vos normes de qualité, et non d'une comparaison de fiches techniques.
Lors de l'évaluation des fournisseurs, demandez un essai avec vos qualités de feuille et largeurs cibles. Inspectez les bords de la découpe à la loupe pour détecter les bavures ou le délaminage. Mesurez l'alignement des faces d'extrémité du rouleau fini. Vérifiez la régularité de la tension du noyau à la surface. Ces observations vous renseigneront davantage sur la capacité réelle de la machine que n'importe quelle valeur de vitesse maximale.
À propos de l'auteur
Xiamen Delish Automation Equipment Co., Ltd fournit des solutions de découpe et de rebobinage de précision pour les industries du marquage à chaud, de l'emballage souple et des films spéciaux. Notre équipe technique accompagne les transformateurs dans l'adaptation des spécifications des machines à leurs besoins de production réels, évitant ainsi les sous-capacités et les surinvestissements. Contactez-nous pour discuter de vos besoins spécifiques en matière de matériaux et de largeur.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






