La demande croissante d'emballages en petites séries, d'étiquettes de sécurité et de finitions haut de gamme a incité les transformateurs à adopter le refendage multi-matériaux. Une machine unique capable de traiter le film de sécurité holographique le matin et le film à froid pour une production d'emballage l'après-midi n'est plus un luxe, mais une nécessité pour rester compétitif. Cependant, considérer ces trois types de films comme de simples films minces est le meilleur moyen de provoquer des bavures, des plis et des rebuts.
Ce guide détaille les paramètres spécifiques aux matériaux pour le découpage des feuilles holographiques, de marquage à froid et à chaud sur une plateforme de découpage commune.
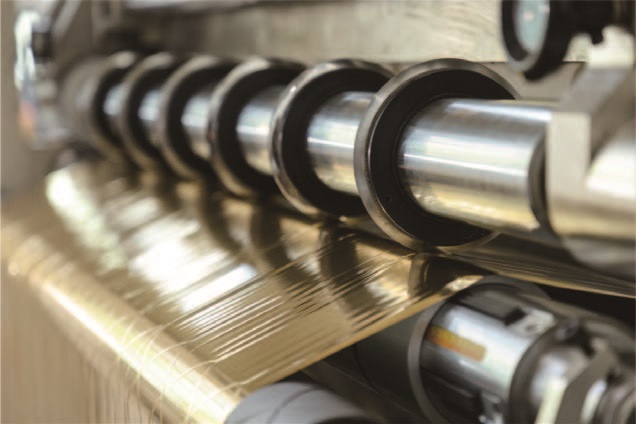
Comprendre la division matérielle
Avant même de régler un seul bouton, l'opérateur doit prendre en compte que ces feuilles diffèrent non seulement par leur épaisseur, mais aussi par l'architecture de leurs couches et leur comportement mécanique.
Feuille d'estampage à chaudIl s'agit d'un film de transfert multicouche. Un support en PET assure la stabilité dimensionnelle, suivi d'une couche de démoulage, d'une couche colorée ou métallisée et d'une couche d'apprêt adhésive. Les couches fonctionnelles sont fragiles ; la couche de démoulage est conçue pour se rompre précisément sous l'effet de la chaleur et de la pression, ce qui signifie que tout frottement mécanique lors du découpage peut amorcer un décollement.
Feuille de papier d'aluminium froidConçu pour le transfert adhésif en ligne avec les presses d'impression, ce film est généralement plus fin et plus sensible à la tension que le film de marquage à chaud. En effet, il ne possède pas la même structure de support rigide et repose sur un système adhésif sensible à la pression, qui peut être altéré par une pression excessive ou une accumulation de chaleur lors de la découpe.
Feuille holographiqueQu’elle soit chaude ou froide, cette opération crée une surface micro-gaufrée. L’image holographique est une microstructure physique, et non un simple motif imprimé. Tout contact avec un rouleau de guidage sale, une lame de refente ébréchée ou une bande vibrante peut altérer ou rayer le réseau de diffraction, rendant ainsi visiblement l’élément de sécurité inaccessible.
Géométrie et jeu des pales : la première variable
Le réglage le plus important lors du passage d'un matériau à l'autre concerne le jeu de cisaillement et le chevauchement.
Pourfeuille de marquage à chaud, le jeu latéral entre les couteaux circulaires doit être légèrement supérieur à l'épaisseur de la feuille, généralement de l'ordre de0,02 à 0,05 mmPour les nuances minces, le chevauchement doit être minimal, les opérateurs le décrivant comme un simple contact sans pression. Si le jeu est trop important, la couche métallisée se déchire au lieu d'être coupée, créant une bavure qui gênera le transfert lors de l'emboutissage. S'il est trop faible, la couche d'aluminium fragile se fracture sous la compression latérale.
Feuille de papier d'aluminium froidCe matériau bénéficie des mêmes avantages en termes de dégagement, mais étant souvent plus tendre et plus sensible à l'adhésif, le tranchant de la lame doit rester affûté plus longtemps. Une lame émoussée sur une feuille froide génère de la chaleur par friction, ce qui ramollit l'adhésif et provoque le blocage ou la « soudure » du bord de la découpe sur la couche adjacente lors du rembobinage. Pour les longues séries, l'utilisation de lames en carbure de tungstène ou à revêtement céramique est recommandée afin de préserver le tranchant.
Feuille holographiqueexige le jeu le plus conservateur des trois. La couche gaufrée ne tolère aucune contrainte de compression. Le jeu doit être réglé à la limite inférieure de la plage acceptable pour l'épaisseur du film de base. Tout aussi important estfaux-rond axial de la lameSi le faux-rond de l'arbre du couteau dépasse0,003 mmLa surface holographique présentera des marques ondulées périodiques ou une perte de brillance, même si la largeur de découpe est correcte. Un contrôle au comparateur à cadran sur l'arbre de la lame avant chaque impression holographique est indispensable ; il constitue la référence.

Tension : là où les lames échouent différemment
La tension est la variable invisible. Les trois feuilles sont fines et extensibles, mais leurs réponses élastiques diffèrent suffisamment pour qu'un profil de tension prédéfini produise des résultats acceptables pour un matériau et catastrophiques pour un autre.
Feuille d'estampage à chaudCe matériau peut supporter une tension modérée grâce à la robustesse relative du support PET. Pour une feuille d'aluminium électrolytique de 12 μm, on recommande généralement une tension de déroulement de 5 à 8 N et une tension d'enroulement de 8 à 12 N, la fluctuation devant impérativement être inférieure à ±0,5 N. La tension d'enroulement doit diminuer progressivement avec le diamètre du rouleau ; une diminution de 15 à 25 % est typique pour éviter les plis de compression des couches internes.
Feuille de papier d'aluminium froidLa tension requise est inférieure à celle du marquage à chaud pour une feuille d'épaisseur similaire. La couche adhésive étant sensible à la pression, une tension de rembobinage excessive peut entraîner un affaissement et un blocage des couches. Commencez par une tension de déroulement minimale dans la plage de réglage de la machine et augmentez-la seulement jusqu'à obtenir une planéité de la bande. Si le rouleau fini présente un aspect « boîte de conserve » ou un gondolage des bords, réduisez la conicité plutôt que d'augmenter la tension de base.
Feuille holographiqueCe matériau présente une tolérance à la tension intermédiaire, mais est le moins tolérant aux fluctuations de tension. La couche gaufrée est rigide par rapport au support, et des variations rapides de tension peuvent provoquer des microfissures le long du bord de la fente. Invisibles lors de l'enroulement, ces microfissures apparaissent sous forme de défauts de finition après estampage. Pour ce matériau, un contrôle de tension en boucle fermée avec capteur de force est fortement préférable à un contrôle de couple en boucle ouverte.
Sélection de l'arbre de rebobinage et compensation du glissement
Lors du refendage de bandes étroites, fréquent pour les bandes holographiques utilisées dans les fils de sécurité, le choix de l'arbre de rebobinage influe directement sur la qualité du bobinage. Un arbre à friction différentielle est recommandé pour le rebobinage multibandes des trois types de films. Les bagues collectrices compensent les infimes variations d'épaisseur de la bande, permettant à chaque bande étroite de s'enrouler sous une tension constante, indépendamment des bandes voisines. Sans friction différentielle, une zone épaisse sur une bande entraînerait un enroulement plus serré de cette bande, réduisant la tension des bandes adjacentes et produisant des extrémités irrégulières.
Pour les films de sécurité holographiques en particulier, l'utilisation de rouleaux de pression individuels par bande est avantageuse. La surface gaufrée est sensible à la pression et aux vibrations ; un rouleau de pression sur toute la largeur, reliant plusieurs bandes, transmettrait les variations de tension d'une voie à l'autre. Les rouleaux individuels isolent chaque bande découpée, garantissant ainsi la planéité sans endommager la microstructure holographique.

Contrôle de l'électricité statique et de la contamination
Les films à base de PET génèrent une forte électricité statique, notamment au point de refendage où la bande est séparée. Le film chargé attire la poussière et les débris en suspension dans l'air, qui s'incrustent ensuite dans le rouleau d'enroulement et provoquent des micro-perforations ou des défauts de transfert lors de l'estampage final. Une barre ionisante placée juste avant le point de pincement du rouleau d'enroulement constitue la solution minimale. Pour les films holographiques, la barre doit être positionnée de manière à neutraliser la bande après le refendage, mais avant que les bandes ne convergent sur l'arbre d'enroulement.
La propreté des rouleaux est tout aussi cruciale. Tout résidu d'adhésif séché, poussière ou particule métallique sur un rouleau de guidage se transférera sur la surface du film. Pour les films holographiques, cette contamination n'est pas qu'esthétique : elle peut altérer l'effet optique localement. Mettez en place une procédure d'inspection et de nettoyage des rouleaux entre chaque changement de matériau, et pas seulement en début de poste.
Liste de contrôle pratique pour la transition
Lors du passage d'une seule machine du marquage à chaud au marquage à froid puis au marquage holographique, la séquence suivante minimise les essais et erreurs :
1. Vérifier le faux-rond de la tige du couteauà l'aide d'un comparateur à cadran. Ne pas poursuivre si l'écart radial dépasse 0,003 mm pour les films holographiques ou 0,005 mm pour les autres films.
2. Réglage du jeu de cisaillementadapté au matériau entrant : 0,02 à 0,05 mm pour le marquage à chaud et le marquage à froid ; extrémité inférieure de cette plage pour l’holographie.
3. Changer ou inspecter les lamesPour le marquage à froid et le marquage holographique, il est conseillé de commencer avec une lame neuve ou fraîchement affûtée.
4. Sélectionner l'arbre de rebobinageEn fonction de la largeur de la fente, utiliser des arbres à glissement différentiel pour les lignes à plusieurs bandes étroites.
5. Programmer un profil de tension coniqueAdaptez la valeur au matériau. Commencez par une valeur prudente et n'augmentez-la que si la planéité de la bande l'exige.
6. Élimination statiqueet confirmer le fonctionnement de la barre d'ions.
7. Effectuez un court essaiet inspecter le bord de la fente à la loupe. Des bavures sur la feuille de marquage à chaud indiquent un jeu trop important ; une perte de brillance sur la feuille holographique indique un faux-rond de la lame ou une fluctuation excessive de la tension.
Conclusion
Une seule machine de refendage peut traiter efficacement les films holographiques, de marquage à froid et à chaud, à condition que l'opérateur considère le changement de format comme un réglage spécifique au matériau et non comme un simple changement de largeur. Les différences cruciales se mesurent en microns et en newtons : jeu de cisaillement, faux-rond de la lame, conicité de la tension et compensation du glissement. Un réglage correct transforme la machine en un centre de profit flexible. Dans le cas contraire, chaque type de film finira par présenter des défaillances.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Découpeuse de feuilles à froid
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles pour sérigraphie






