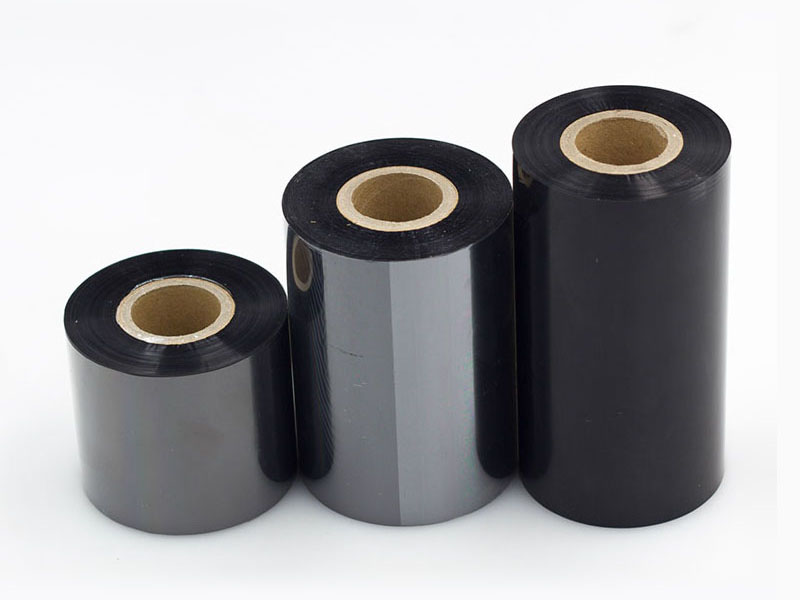
Dans la chaîne de production des rubans de transfert thermique, le refendage est l'étape finale cruciale qui détermine la longueur du produit fini. Les exigences du client, telles que « 100 mètres par rouleau » ou « 300 mètres par rouleau », peuvent paraître simples, mais en réalité, elles reposent sur la fonction d'arrêt métrique de la machine de refendage pour obtenir un freinage précis à haute vitesse. Le substrat du ruban est un film PET de seulement 4,5 à 10 µm d'épaisseur, facilement extensible et froissé, ce qui rend les arrêts métriques bien plus complexes qu'un simple comptage et un arrêt. Cet article analysera les aspects techniques de cette fonction selon quatre axes : détection du signal, logique de contrôle, stratégie d'arrêt et étalonnage de précision.
1. Source des signaux de comptage des mètres : Qui « compte » la longueur du ruban
Le principe de l'arrêt par comptage de mètres repose sur la mesure précise de la longueur réelle parcourue par la bande de carbone. Actuellement, les machines de refendage de rubans les plus courantes utilisent généralement des codeurs associés à des roues de comptage. Cette dernière est fermement pressée contre le rouleau ou la surface du ruban. Lorsque le ruban défile, il entraîne la rotation de la roue de comptage, et le codeur rotatif installé à l'extrémité de l'arbre de cette dernière génère des signaux d'impulsion en conséquence.
Il existe ici une relation de conversion essentielle : le système de commande doit connaître « le déplacement en millimètres de la courroie en carbone auquel correspond chaque impulsion », c’est-à-dire l’équivalent d’impulsion. Son calcul dépend du périmètre réel de la roue de comptage et du nombre d’impulsions par tour de l’encodeur. Si le périmètre varie en raison de l’usure de la roue de comptage, ou si le signal de l’encodeur perd des impulsions à cause d’interférences, l’équivalent d’impulsion se décale, rendant impossible un comptage précis. C’est pourquoi, sur les machines à refendre de haute précision, la roue de comptage est généralement placée côté enroulement, après la lame de refendage, afin d’éviter les légers glissements pouvant survenir pendant la refendage. De plus, des roulements lisses et des surfaces propres sont indispensables pour garantir un comptage complet.

2. Du comptage aux commandes : comment déclencher la logique d’indisponibilité
Lorsque la valeur cumulée des impulsions de l'encodeur atteint la valeur cible définie sur l'interface de commande, le système de contrôle émet un ordre d'arrêt. Cependant, dans le contexte du découpage à grande vitesse, le terme « arrêt » implique une synchronisation précise.
Si la sortie du variateur est brutalement interrompue, le ruban continuera de parcourir une certaine distance par inertie, ce qui entraînera un dépassement de la longueur définie. Il est donc crucial de définir une distance de sécurité. Lorsque la valeur mesurée atteint la valeur « longueur cible moins distance de sécurité », le système applique la courbe de décélération, garantissant ainsi que la vitesse du dispositif soit nulle lorsqu'elle atteint la valeur cible. Cette distance de sécurité doit être ajustée dynamiquement en fonction de la vitesse du courant et de l'inertie de l'enroulement ; plus la vitesse est élevée, plus la distance de sécurité est importante.
Dans certaines solutions de modernisation anciennes utilisant des variateurs de fréquence, une stratégie d'arrêt à double signal est employée : lorsque le compteur de fréquence émet un premier signal, le convertisseur de fréquence ralentit selon le temps de décélération normal ; lorsque le second signal est émis, il déclenche un arrêt rapide et active la résistance de freinage. Cette réduction en deux étapes assure un bon compromis entre efficacité et précision, évitant les alarmes de surintensité ou l'allongement des rubans dus à des arrêts brusques à grande vitesse. Dans les systèmes de servocommande modernes, la courbe de réduction est directement planifiée par le contrôleur de mouvement, et la précision de la position d'arrêt peut être contrôlée au millimètre près.

3. Le fléau invisible de la précision des temps d'arrêt : glissements et fluctuations de tension
Même si le comptage de l'encodeur est précis et que la courbe de réduction est correctement planifiée, la longueur d'arrêt réelle peut différer de la valeur cible. La source de déviation la plus fréquente au niveau de la découpe du ruban est le glissement de la roue de comptage. La surface du ruban est encrée, ce qui engendre un coefficient de frottement instable. Si la pression du rouleau presseur est insuffisante ou si la surface est contaminée par du toner, la roue de comptage « tourne au ralenti » sur le ruban : l'encodeur compte, mais la longueur réelle parcourue par le ruban est inférieure à la valeur enregistrée, ce qui donne un produit fini plus court.
Les fluctuations de tension constituent un autre facteur difficile à déceler. Lors du refendage, le ruban est étiré ; plus la tension est élevée, plus la longueur réelle du ruban par impulsion est importante (du fait de l'étirement du ruban). Si la tension d'enroulement varie brusquement pendant les phases de décélération et d'arrêt, la modification du retour élastique du ruban se répercutera directement sur la durée d'arrêt. Pour pallier ce problème, les machines de refendage haut de gamme associent les signaux de comptage des mètres à une boucle de tension fermée : pendant la phase d'arrêt tampon, le système de tension réduit de manière synchrone l'amplitude des fluctuations, limitant ainsi la dérive de longueur due au relâchement ou au surtensionnement de la tension.
De plus, il est essentiel de ne pas négliger les paramètres de compensation d'accélération et de décélération. Lors de la décélération d'un équipement, de sa vitesse élevée à l'arrêt complet, la distance parcourue par le ruban sous l'effet de l'inertie influe sur la décélération. Le système de commande doit compenser automatiquement l'incrément d'impulsion dans ce segment en fonction de la vitesse actuelle ; à défaut, des erreurs systématiques telles qu'une précision insuffisante à basse vitesse et un écart important à haute vitesse peuvent survenir.

4. Étalonnage : s'assurer que la valeur de l'appareil de mesure peut supporter des pesées répétées.
Même les systèmes les plus précis nécessitent un étalonnage régulier. L'étalonnage du débit des machines à refendre les rubans utilise généralement la méthode de la marche dynamique de la bande : on marque le début du ruban, on fixe une règle en acier sur la machine, on règle l'équipement pour qu'il se déplace sur 10 mètres avant de s'arrêter, et on mesure la distance parcourue. Si la valeur mesurée est de 9,98 mètres, le coefficient d'erreur est de 0,998. On multiplie l'impulsion équivalente par ce coefficient et on réinjecte les données, en répétant la vérification jusqu'à ce que l'erreur converge.
Pour la maintenance courante, les opérateurs doivent porter une attention particulière à deux points critiques : la propreté de la surface de la roue de comptage et l’état des câbles de connexion de l’encodeur. L’accumulation de toner modifie le périmètre effectif de la roue de comptage, et des câbles mal branchés peuvent engendrer des interférences. En général, le découpage de rubans exige une précision de comptage inférieure ou égale à 0,3 %, tandis que les produits à forte exigence requièrent une précision inférieure ou égale à 0,1 %. Après étalonnage, une vérification doit être effectuée à basse, moyenne et haute vitesse afin de confirmer la validité des paramètres de compensation sur toute la plage de vitesses.
Conclusion
La fonction d'arrêt par comptage de mètres de la machine à refendre les rubans est essentiellement un système en boucle fermée de type « perception – décision – exécution » : l'encodeur mesure la longueur, le système de contrôle décide du moment du ralentissement, et les systèmes d'entraînement et de freinage interrompent l'exécution. La précision de la coordination entre ces trois éléments détermine l'exactitude des mesures sur l'échelle métrique de chaque rouleau de ruban à la livraison au client. Pour les utilisateurs, il est bien plus important de comprendre la relation entre l'équivalent d'impulsion et le glissement, d'optimiser le réglage de la distance de la bande tampon et de la tension, et d'adopter des pratiques d'étalonnage régulières que de rechercher une « haute précision » sur papier. En effet, l'étape suivante du refendage de ruban est l'impression par transfert thermique. Un rouleau de ruban trop court ne pose souvent problème qu'à l'impression de la dernière version d'étiquette ; à ce stade, la perte ne se limite pas à un seul ruban.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes






