Le film de marquage à chaud est l'un des matériaux les plus difficiles à découper. Avec une épaisseur de 12 à 25 µm, la structure multicouche du PET (couche antiadhésive, couche de couleur, couche d'aluminium et adhésif) peut être endommagée de façon permanente par des variations de tension négligeables sur des films plus épais. Une machine fonctionnant parfaitement avec un film standard de 25 µm peut produire des microbavures et de la poussière d'aluminium sur un film laser de 12 µm, et une unité optimisée pour des rouleaux maîtres de 1 600 mm présente souvent des difficultés pour la découpe de bandes étroites de 10 mm.
Ce guide détaille les spécifications qui déterminent directement le rendement, la qualité des bords et les performances d'estampage en aval, organisées selon les paramètres les plus importants pour les transformateurs et les fabricants de feuilles.
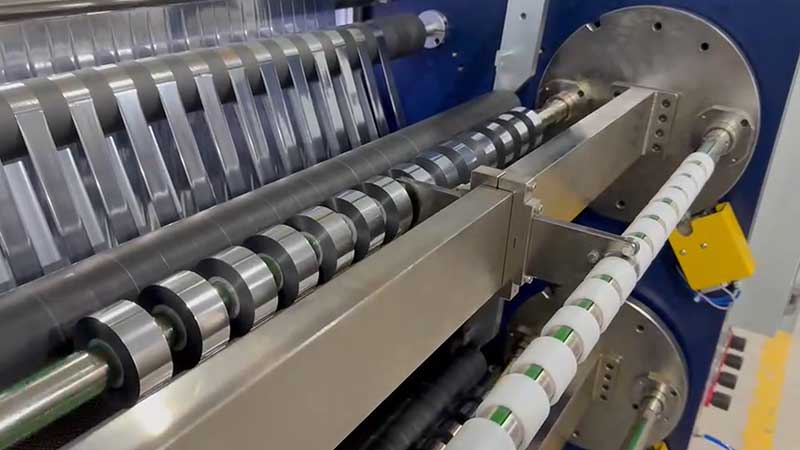
Capacité en largeur : Au-delà de la valeur maximale
Les spécifications de largeur comportent deux dimensions qui doivent correspondre à vos contraintes de production : la largeur maximale de déroulement et la largeur minimale de refente. La plupart des fournisseurs mettent en avant la première tout en minimisant la difficulté liée à la seconde.
Pour les opérations grand format traitant des bobines mères jusqu'à 1 600 mm, la rigidité du bâti et le diamètre de l'arbre porte-lame deviennent des facteurs critiques. Un refendage plus large engendre des forces en porte-à-faux plus importantes sur l'arbre porte-lame ; si ce dernier fléchit, même légèrement, sous la pression de coupe, le centre de la bande ne sera pas coupé et les bords seront sur-perforés. Les machines de cette catégorie pèsent souvent plusieurs tonnes et nécessitent des panneaux muraux en acier allié épais ainsi que des arbres porte-lames de grand diamètre, équilibrés dynamiquement, pour garantir leur stabilité à haute vitesse.
Pour la production de bandes étroites inférieures à 50 mm (courantes pour les filetages de sécurité, les bandes décoratives et les lignes de marquage à chaud étroites), la priorité est donnée à la précision du positionnement des outils et à la conception anti-enroulement. Les systèmes de verrouillage manuels sont sujets à des dérives dimensionnelles, car des forces de serrage inégales entraînent un déplacement axial pendant le fonctionnement. Le verrouillage hydraulique ou les arbres de glissement de haute précision constituent le choix le plus fiable lorsque la largeur des bandes est de l'ordre du millimètre. Si votre profil de commande inclut des changements de largeur fréquents, le positionnement automatique des outils peut réduire le temps de changement de format de plusieurs heures à quelques minutes.
Un critère pratique : si votre rouleau maître mesure 640 mm et que vos rouleaux finis ont une largeur de 2 cm, la machine doit garantir une tolérance de ±0,5 mm sur cette largeur réduite. Seul un essai de découpe avec votre matériau le plus étroit permet une vérification fiable.
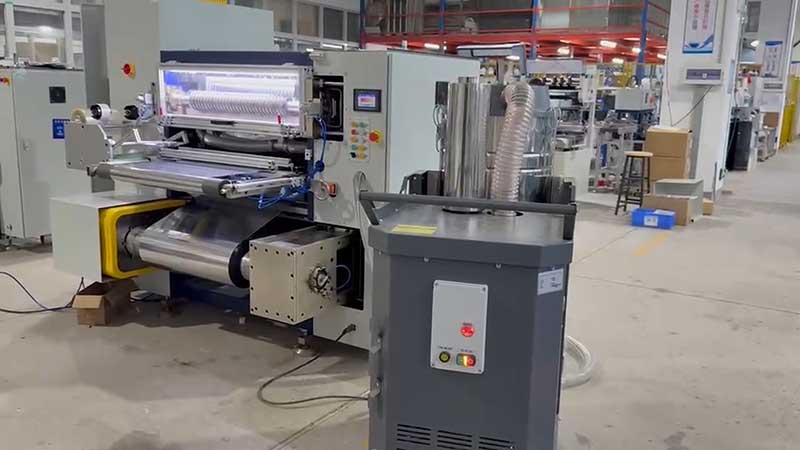
Contrôle de la tension : la spécification qui détermine la durée de vie de votre feuille
La structure multicouche du film de marquage à chaud est extrêmement sensible aux contraintes mécaniques. Le contrôle de la tension n'est pas une option, mais une condition essentielle pour que la machine produise des articles commercialisables.
Boucle ouverte versus boucle ferméeLes systèmes en boucle ouverte, utilisant des valeurs prédéfinies et des freins à particules magnétiques, conviennent aux applications non critiques à basse vitesse (inférieure à 100 m/min), mais ne compensent pas les variations de diamètre lors de l'enroulement ni les perturbations d'accélération/décélération. Pour le marquage à chaud de feuilles métalliques, la régulation de tension par servocommande en boucle fermée, avec capteurs de tension ou rouleaux flottants, constitue la spécification minimale acceptable. Un système de qualité maintient la fluctuation de tension à ±1 % à ±3 % de la valeur de consigne ; les systèmes haut de gamme atteignent une précision de ±0,5 N.
La tension conique est non négociable.Lorsque le diamètre du rouleau de rebobinage augmente, le maintien d'une tension constante entraîne la compression des couches extérieures par les couches intérieures, ce qui provoque des défauts en forme de « noyau de chrysanthème », des bulles d'air ou un transfert de la couche d'aluminium. La tension de conicité diminue automatiquement selon une courbe prédéfinie à mesure que le diamètre du rouleau augmente. Pour le marquage à chaud, un coefficient de conicité compris entre 60 % et 80 % est recommandé, la tension finale étant réduite à 40–70 % de sa valeur initiale. Les machines dépourvues de fonction de conicité ne conviennent pas à la production de films de marquage à chaud de qualité, quelles que soient leurs autres caractéristiques.
Arbres de glissement pour la production de bandes larges et multibandesLorsqu'une large bande est divisée en plusieurs bandes étroites, chaque bande ne se comporte plus comme une partie d'une bande continue. Les différences de largeur, de pénétration de la lame et de diamètre d'enroulement créent une tension inégale entre les brins. Sans compensation indépendante du glissement, certaines bandes se tendent tandis que d'autres restent lâches. Un arbre pneumatique à friction de 76 mm (3 pouces) pour le rebobinage assure une tension stable sur chaque bobine.
Méthode de découpe : Couper ou déchirer
La différence entre un bord net et un bord ébréché réside dans la différence entre couper et déchirer. Une lame émoussée ou mal géométrique presse et fracture la feuille au lieu de la cisailler proprement, produisant des bavures microscopiques et de la poussière d'aluminium qui contaminent la bande et provoquent des défauts de marquage à chaud.
La découpe par cisaillement circulaire est la norme industriellePour le marquage à chaud, les lames rotatives supérieure et inférieure assurent une découpe nette et précise, minimisant les déformations. Les systèmes à lame de rasoir ou à écrasement sont moins adaptés aux films à base de PET car ils ont tendance à engendrer des déformations des bords ou une séparation incomplète.
| Paramètre de la lame | Guide de spécification |
| Matériel | Revêtement en carbure de tungstène ou en diamant pour une meilleure résistance à l'usure du PET |
| angle du couteau supérieur | Un angle de 15° à 20° est utilisé pour une feuille de 12 à 30 μm afin d'obtenir un cisaillement plutôt qu'une compression. Pour ce faire, il faut utiliser un angle de 15° à 20°. |
| Dégagement/chevauchement | Réglage précis, sans paliers |
| faux-rond de l'arbre | ≤0,01 mm pour éviter les découpes incomplètes en position centrale |
Pour les films laser et les matériaux holographiques où tout contact avec un rouleau risque de rayer le motif de diffraction, la découpe au couteau d'air est une option haut de gamme sans contact — coûteuse mais nécessaire pour les produits de qualité supérieure.
valeurs de référence de tolérance de largeurLes équipements qualifiés doivent présenter une erreur de largeur inférieure à ±0,1 mm ; les opérations axées sur la qualité doivent viser ±0,05 mm, ±0,02 mm étant recommandé pour les films laser et autres matériaux spéciaux. Le désalignement des faces d’extrémité après enroulement doit rester inférieur à ±0,2 mm ; dans le cas contraire, le rouleau risque de mal se positionner sur la machine de marquage à chaud et d’entraîner des erreurs de repérage.
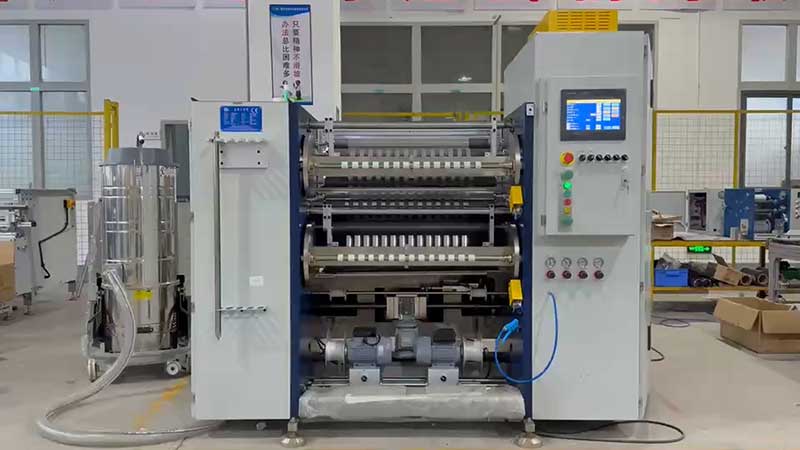
Galets de guidage et rigidité mécanique : les facteurs de qualité silencieux
Chaque rouleau en contact avec la surface de la feuille est une source potentielle de rayures ou de micro-vibrations susceptibles d'endommager le revêtement. Ces principes mécaniques fondamentaux déterminent la précision du procédé sur plusieurs années de production.
Finition de surfaceTous les rouleaux de guidage doivent présenter une finition super-miroir avec une rugosité de surface Ra ≤ 0,05 μm. Les rouleaux standard en alliage d'aluminium d'une dureté HV700 sont courants, mais la spécification de finition est plus importante que le matériau pour la protection du revêtement.
Équilibre dynamiqueLes rouleaux doivent subir un équilibrage dynamique (grade G2.5 ou supérieur) pour éviter les micro-vibrations à haute fréquence qui endommagent la couche d'estampage à chaud à des vitesses supérieures à 200 m/min.
rigidité de l'arbre de coupePour les largeurs supérieures à 1,6 mètre, la déformation de l'arbre sous la pression de coupe entraîne des coupes incomplètes au centre et une surperforation des bords. L'utilisation de panneaux muraux en acier allié épais et d'arbres de lames de grand diamètre à équilibrage dynamique est indispensable.
Contrôle de la position du bord(EPC). Une précision de correction de ±0,5 mm empêche le déplacement de la feuille, ce qui entraînerait l'apparition de bavures sur un bord tandis que le bord opposé resterait en retrait. Les systèmes de guidage de bord à ultrasons sont préférés aux capteurs photoélectriques pour les feuilles brillantes dont la réflexion de la lumière est imprévisible.
Vitesse : Puissance effective, et non spécifications de pointe
La vitesse mécanique des refendeuses de feuilles pour marquage à chaud varie généralement de 200 à 500 m/min, certains modèles haute vitesse atteignant 550 m/min, voire plus. Cependant, la relation entre vitesse et qualité n'est pas linéaire.
À mesure que la vitesse de découpe augmente, les erreurs dynamiques s'amplifient. L'écart latéral peut passer d'environ ±0,10 mm à des vitesses inférieures à 100 m/min à ±0,35 mm à des vitesses supérieures à 300 m/min. Les fluctuations de tension augmentent également, ce qui peut entraîner des déformations des bords ou des défauts d'enroulement. Pour les feuilles ultra-minces de moins de 12 µm, il peut être nécessaire d'utiliser des vitesses de découpe modérées afin de garantir la stabilité dimensionnelle.
Évaluer le rendement effectif plutôt que la vitesse maximaleIl convient de prendre en compte le temps de changement de série, l'enfilage de la bande et l'évacuation des déchets. Une machine dotée d'un positionnement d'outils automatisé et de systèmes de serrage rapide peut réduire le temps de changement de série de 15 minutes à seulement 3 minutes, améliorant ainsi considérablement la productivité réelle, même à une vitesse de pointe modérée.
Résumé des spécifications principales
| Paramètre | Niveau d'entrée | Axé sur la qualité | Haut de gamme |
| Tolérance de largeur de refendage | ±0,1 mm | ±0,05 mm | ±0,02 mm |
| Contrôle de la tension | Boucle fermée, ±3% | Boucle fermée, ±1% | Servo-actionneur en boucle fermée, ±0,5 N |
| Tension conique | Facultatif | Standard, 60–80% | courbe programmable |
| Type de lame | Rasoir ou écrasement | cisaillement circulaire | Cisaille circulaire, carbure |
| vitesse mécanique maximale | 200 m/min | 400–500 m/min | 500–550 m/min |
| Diamètre de déroulement | 600–800 mm | 800–1000 mm | 1000 mm et plus |
| largeur de fente minimale | 30 mm | 20 mm | 10 mm ou moins |
| Précision du DPE | ±1 mm | ±0,5 mm | ± 0,2 mm |
Données synthétisées à partir de spécifications industrielles.
Adaptation des spécifications à votre mélange de matériaux
L'erreur la plus fréquente lors de l'achat d'une machine est de choisir celle qui répond aux exigences de largeur et de vitesse maximales, en négligeant les dimensions minimales et maximales. Une machine de 1 600 mm, donnée pour une vitesse de 500 m/min, risque de ne pas atteindre cette vitesse pour la découpe laser d'une feuille de 12 µm d'épaisseur et de 10 mm de largeur sans un contrôle exceptionnel de la tension et une rigidité optimale de l'arbre.
Avant de finaliser votre achat, communiquez à votre fournisseur votre profil de production précis : les largeurs de feuilles les plus larges et les plus étroites, la gamme d’épaisseurs (y compris les qualités laser ou holographiques) et votre objectif de production par poste. Demandez un essai avec vos matériaux spécifiques. Inspectez les bords de coupe à la loupe : le résultat idéal est une section transversale lisse, sans peluches blanches, ni fines dentelures, ni poussière d’aluminium.
Pour les transformateurs utilisant plusieurs types de films, il est conseillé d'envisager la possibilité de configurer une seule machine avec des systèmes de lames interchangeables (cisaille pour film standard, lame d'air pour laser) plutôt que de privilégier une seule méthode. L'investissement supplémentaire dans la modularité est souvent rentabilisé plus rapidement qu'une seconde machine dédiée.
Prêt à évaluer une machine de découpe de film à chaud en fonction de vos besoins de productionContactez notre équipe technique en lui fournissant les spécifications de vos matériaux et vos objectifs de production afin d'obtenir une recommandation de configuration et un dispositif de découpe d'essai.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






