La difficulté d'utilisation d'une machine à refendre le film de marquage à chaud ne réside pas dans sa mise en marche, mais dans la précision de la coupe, la propreté de l'évacuation et l'absence de bavures. Le film de marquage à chaud possède un substrat fin et un revêtement fragile, ce qui le rend très sensible à la tension, aux outils de coupe et à l'électricité statique. Le passage à un autre matériau pour la même machine peut entraîner des réglages complètement différents. Cet article se décline en deux axes : les étapes pratiques et les techniques clés, en proposant des conseils pour les débutants ainsi que des solutions aux problèmes courants.
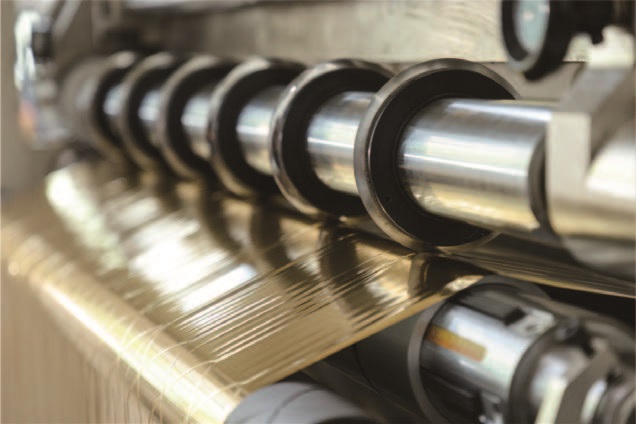
1. « Veto » avant le démarrage : confirmation de sécurité et d’état
Dans les normes d'utilisation des machines à refendre, la sécurité est primordiale. La machine à refendre les feuilles de marquage à chaud comporte de multiples points de préhension et des pièces rotatives à grande vitesse ; il est strictement interdit de manipuler l'arbre rotatif avec des gants. Les cheveux longs doivent être rentrés dans la coiffe et les poignets bien serrés. Ce n'est pas une simple formalité : la feuille de marquage à chaud est extrêmement fine et, si des gants ou des vêtements s'y prennent, il est souvent impossible de s'arrêter brusquement.
La vérification de l'état de l'équipement porte sur trois points : les outils, la pression d'air et l'arrêt d'urgence. Contrôlez l'absence d'ébréchures sur le bord des lames rondes ou plates ; même de minuscules ébréchures peuvent se transformer en bavures périodiques ou en ruptures de feuille à haute vitesse. La pression d'air dans le passage d'air doit généralement atteindre 0,5 à 0,7 MPa. Une pression d'air insuffisante entraînera une force de serrage insuffisante dans le mandrin, ce qui provoquera un déplacement de la broche pendant le fonctionnement. Appuyez une fois sur le bouton d'arrêt d'urgence pour confirmer que l'entraînement principal peut être mis en marche.
2. Alimentation et pénétration du film : Le trajet est plus important que la force.
Le centrage est essentiel. Après l'installation du rouleau sur la bobine, le mandrin doit être verrouillé et le dispositif de centrage ajusté afin que le centre de la bobine de feuille soit aligné avec l'axe de la machine. Les rouleaux principaux excentrés ne présentent aucune anomalie à basse vitesse, mais dès que la vitesse augmente, la tension d'enroulement fluctue périodiquement, ce qui se traduit directement par une face d'extrémité de rebobinage en forme de tour ou évasée.
Le parcours de pénétration du film varie légèrement selon le modèle, mais la séquence générale est la suivante : rouleau de guidage de déroulement → rouleau de détection de tension → groupe de lames de refente → rouleau de guidage d’enroulement. Maintenez la feuille à plat pendant la pénétration du film, sans la tordre ni la retourner. Fixez l’extrémité du matériau à plat sur le tube du mandrin d’enroulement à l’aide de ruban adhésif, en appliquant deux ou trois points de colle. Si le ruban est trop épais, des irrégularités peuvent se former localement lors de la phase initiale d’enroulement ; elles seront difficiles à éliminer une fois pressées contre la couche interne.
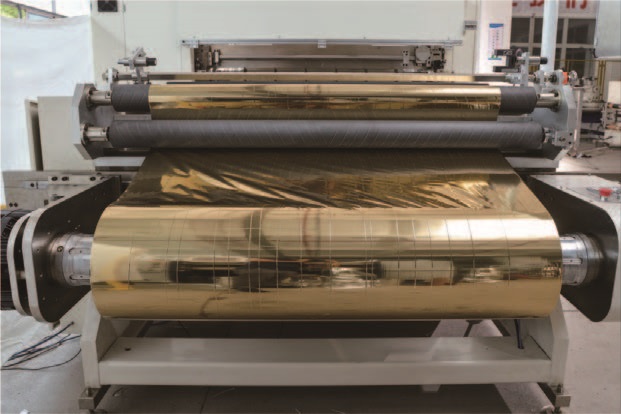
3. Paramètres : La tension est l'âme, la vitesse est la protection
Dans le paramétrage du découpage de feuilles de marquage à chaud, la tension prime sur la vitesse. Une erreur fréquente chez les débutants est de se fier uniquement à la vitesse maximale indiquée sur la plaque signalétique de la machine, sans tenir compte de la tension et du matériau de la feuille.
Le réglage de la tension suit le principe « petite tension sur grande tension, tension faible en premier, puis tension plus élevée ». Prenons l'exemple d'un film de marquage à chaud fin courant : la valeur de référence pour la tension d'enroulement se situe entre 20 et 50 N, avec un ajustement précis en fonction de l'épaisseur et de la largeur du film. Pour des réglages plus précis, reportez-vous aux caractéristiques du matériau : le film de marquage à chaud à base de PET présente une résistance à la traction plus élevée et nécessite une tension légèrement supérieure ; le film à base de papier est sujet à la déformation par étirement et doit être maintenu sous une tension faible et constante ; le film de transfert et le film laser sont très sensibles aux fluctuations de tension, il est donc recommandé d'utiliser un contrôle de tension en boucle fermée. La tension d'enroulement est généralement inférieure de 10 % à 15 % à la tension d'enroulement initiale, et une réduction conique de 15 % à 25 % est appliquée pour compenser l'extrusion extérieure due à l'augmentation du diamètre de la bobine.
Il est recommandé de limiter la vitesse de refendage initiale entre 30 et 50 mètres par minute. L'objectif de la coupe d'essai à basse vitesse n'est pas d'optimiser le rendement, mais de permettre aux opérateurs d'observer le processus : vérifier la netteté de la coupe, l'absence de bruits anormaux au niveau de l'arbre de la lame et la planéité de la face d'enroulement. Une fois ces vérifications effectuées, la vitesse est augmentée progressivement, chaque accélération ne dépassant pas 20 mètres par minute.
La distance de coupe doit être réglée à l'arrêt complet. Le jeu de la lame est généralement fixé à 10-15 % de l'épaisseur de la feuille ; un jeu trop faible accélère l'usure, tandis qu'un jeu trop important empêche la coupe et provoque des bavures. Après le réglage de l'outil, mesurez l'écartement entre les porte-outils à l'aide d'un pied à coulisse et vérifiez par un mouvement de va-et-vient que l'arbre porte-outil ne se déplace pas.
4. Essai de découpe et validation du premier échantillon : s’arrêter est plus important que courir.
L'étape de découpe d'essai avant la production en série est cruciale pour distinguer les opérations réalisées avec expertise de celles effectuées à l'aveuglette. Après avoir parcouru 1 à 2 mètres, arrêtez-vous immédiatement et prélevez un échantillon pour en examiner trois aspects : la coupe, la largeur et la surface.
La coupe doit être nette, sans bavures irrégulières ni traces de frottement ou de détachement de poudre d'aluminium. En cas de bavures, vérifiez d'abord le tranchant et l'écartement de la lame plutôt que de vous précipiter sur le réglage de la tension ; 90 % des bavures soudaines peuvent être résolues par un changement d'outil. La largeur est mesurée au pied à coulisse, avec une marge d'erreur généralement inférieure à ±0,5 mm. L'inspection de surface vise à détecter les marques de rouleaux ou l'adsorption électrostatique de copeaux de feuille, qui peuvent engendrer des taches lors de l'emboutissage ultérieur.
Après la découpe d'essai, les opérateurs ne doivent pas quitter leur poste pendant le premier passage du rouleau. Les défauts de découpe à chaud des feuilles de marquage se concentrent souvent pendant la phase d'accélération : variations du gradient de tension, réponse de correction retardée et accumulation statique accrue, autant de phénomènes amplifiés par l'accélération.
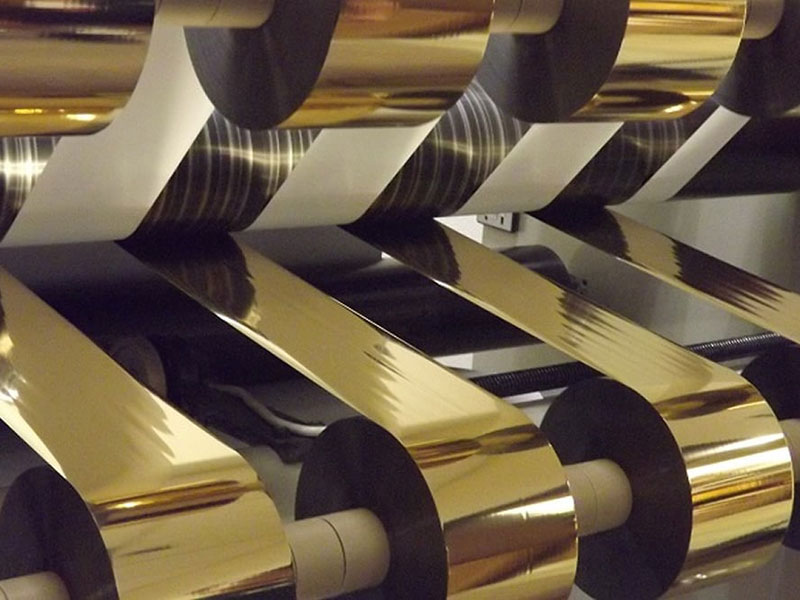
5. Évaluation et traitement rapides des problèmes fréquents
Ébavurage et brossage : Examinez d’abord le tranchant de la lame. Utilisez une loupe pour vérifier l’absence d’ébréchures ; si le tranchant s’émousse au toucher, la lame doit être remplacée. Si l’outil est en bon état, vérifiez que l’écartement est correct ; il est recommandé de régler l’écartement des lames minces à 1,2–1,5 fois l’épaisseur du matériau. L’électricité statique peut également être un facteur d’ébavurage ; l’installation de barres d’air ionisé à l’avant et à l’arrière du porte-outil peut l’atténuer considérablement.
Feuille déchirée : se casse régulièrement au niveau du tranchant, généralement en raison d’une pression excessive du couteau ou d’une encoche sur la lame, ce qui provoque la formation de microfissures à la coupe, qui se propagent ensuite et se rompent sous la tension ; pour les déchirures aléatoires de la feuille, commencez par réduire la tension afin de vérifier si la sortie du frein à poudre magnétique est instable.
Face d'extrémité d'enroulement irrégulière : commencez par éliminer la cause la plus fréquente, à savoir l'obstruction du capteur de correction par des débris de feuille métallique. Vérifiez ensuite le parallélisme de chaque galet de guidage (tolérance ≤ 0,5 mm/m). Si l'outil et la correction sont corrects, ajustez progressivement la conicité de l'enroulement afin de résoudre la plupart des problèmes de face d'extrémité à cette étape.
6. Conclusion et habitudes quotidiennes
Lors du déchargement, déposez délicatement le rouleau sur le plateau afin d'éviter d'endommager ses extrémités. Étiquetez-le avec les spécifications, le métrage et la date pour faciliter la traçabilité. Après chaque poste, nettoyez les traces de poudre d'aluminium et de colle sur le porte-lame et le rouleau de guidage. Les copeaux de feuille s'accumulent et peuvent rayer les feuilles suivantes, créant ainsi des déchets invisibles.
Ce qui creuse véritablement l'écart en matière de compétences opérationnelles, ce n'est pas le nombre de paramètres mémorisés, mais l'établissement d'une séquence de tri : « s'arrêter avant de regarder, lentement avant d'accélérer, couper avant de tendre ». Les défauts de qualité lors du refendage de feuilles de marquage à chaud sont rarement dus à une seule cause : les bavures entraînent une accumulation de débris, les débris provoquent un désalignement, et le désalignement accroît l'usure d'un côté, créant ainsi un cercle vicieux. La solution pour l'interrompre est toujours de s'arrêter à la première étape et de nettoyer.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






