Le refendage des feuilles de marquage à chaud est une étape discrète mais cruciale de la chaîne d'emballage et d'impression. Situé en amont du processus de marquage à chaud, il détermine directement la cadence de production et le coût des matériaux des machines de marquage à chaud en aval. Or, pendant longtemps, les gains d'efficacité dans ce processus ont été réduits à une simple augmentation de la vitesse des machines : la vitesse nominale est passée de 200 à 500 mètres par minute, mais la production effective est souvent absorbée par les arrêts pour changement de matériau, les essais de découpe pour la mise en place des outils, les chutes dues à la casse des feuilles et les retouches des bords irréguliers.
Pour réaliser de véritables gains d'efficacité, il faut passer d'une perspective axée sur « la vitesse de fonctionnement de la machine » à une perspective axée sur « l'utilisation optimale de chaque mètre de feuille d'aluminium ». La première se réfère aux paramètres mécaniques, tandis que la seconde représente la capacité du système.

Gaspillé et mangé rapidement
Les pertes d'efficacité sur le site de découpe de feuilles d'estampage à chaud se manifestent rarement par des « pannes d'équipement » ; le plus souvent, elles sont cachées dans quelques détails du quotidien.
L'outillage repose sur l'expérience, et la marge de matériau est importante par mesure de sécurité. En refendage traditionnel, les opérateurs laissent souvent une grande marge de chaque côté du rouleau principal pour garantir la largeur du produit fini, avec un taux d'utilisation du matériau oscillant entre 85 % et 90 %. Les commandes de bandes étroites aux spécifications multiples sont particulièrement désavantageuses ; les calculs manuels de positionnement des outils rendent difficile l'exploitation de toutes les combinaisons, et le gaspillage de matériau de bord devient un coût implicite.
Les arrêts liés au changement de rouleau consomment des heures de travail fructueuses. Après chaque utilisation d'un rouleau maître, l'enfilage du film, l'alignement, la réception des matériaux et la remise en marche de la cadence prennent entre dix et vingt minutes, même pour des opérateurs qualifiés. Si le rouleau est changé dix fois par jour, il sera épuisé en un peu plus de deux heures. Et cela sans compter les pertes dues au réalignement et aux essais de découpe causés par une réception incorrecte des matériaux.
Les variations de tension créent des « déchets invisibles ». Le matériau de base du film de marquage à chaud est fin et le revêtement fragile ; même de légères variations de tension peuvent provoquer un étirement, une déformation ou un plissement. Ces défauts peuvent ne pas apparaître immédiatement lors du refendage, mais peuvent être à l'origine d'un repérage imprécis, de l'absence de dorure et de marquages manqués lors des étapes de marquage à chaud suivantes. Lorsque le problème est détecté, le rouleau entier est déjà découpé.
Dès que la feuille se rompt, la ligne entière est remise à zéro. Usure des outils, adsorption électrostatique, blocage du rouleau de guidage, vieillissement de l'embrayage à poudre magnétique : si l'un de ces problèmes survient, la feuille se rompt instantanément en fonctionnement à haute vitesse et la ligne s'arrête pour réalimenter la ligne. Pour les équipements sujets à des ruptures fréquentes de la feuille, même à haute vitesse, cela n'a aucune importance.
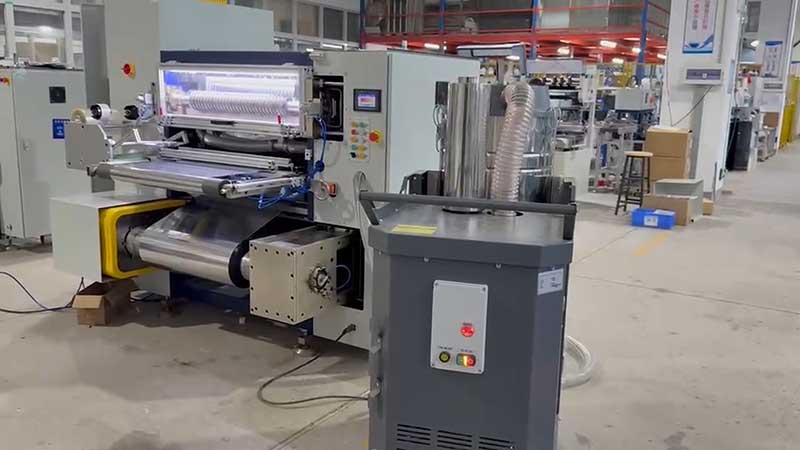
Trois voies parallèles d'amélioration de l'efficacité
Pour ces points de perte, les mesures pratiques actuelles d'amélioration de l'efficacité suivent globalement trois axes : optimiser la disposition des pales, garantir des variations continues du recul et stabiliser la tension. C'est la combinaison de ces trois éléments qui permet une réelle augmentation du rendement.
L'optimisation du processus de conception des outils est le domaine le plus prometteur pour améliorer l'utilisation des matériaux.Le principe de l'algorithme d'agencement des outils par IA est simple : après avoir saisi la combinaison de largeurs requise pour le produit fini, le système sélectionne automatiquement toutes les configurations d'outils possibles afin de trouver la solution minimisant la quantité de matériau sur les bords. Prenons l'exemple d'une barre omnibus de 1 500 mm de large : la découpe manuelle peut laisser plus de 10 millimètres de matériau sur les bords, mais les algorithmes intelligents peuvent réduire cette quantité à moins de 2 millimètres, faisant passer le taux d'utilisation du matériau de moins de 90 % à plus de 98 %. Un système plus avancé intègre également la vision industrielle : des caméras CCD scannent la feuille en temps réel, identifiant les marques de couleur, les contours des motifs et même les défauts de revêtement. Lors du refendage, le système évite activement les zones défectueuses au lieu d'éliminer les défauts et de les intégrer au produit fini pour ensuite les localiser et les réutiliser. L'efficacité de cette combinaison se reflète clairement dans les données réelles : le taux d'utilisation moyen du matériau pour les commandes multi-spécifications a augmenté de quatre à cinq points de pourcentage, et le taux de rebut a été réduit de plus de 8 % à moins de 4 %.
La technologie de réception automatique résout le problème de l'arrêt brutal lors du changement de bobine.Les dispositifs de soudage par ultrasons ou par fusion à chaud assurent la connexion entre les bobines neuves et anciennes sans interruption ou avec de brefs ralentissements, réduisant ainsi le temps de changement de matériau de vingt minutes à une trentaine de secondes. Des tests réalisés par une entreprise d'emballage du Zhejiang montrent que le temps moyen de changement de matériau est passé de 25 minutes à 35 secondes, ce qui représente une augmentation de plus de 40 % de la production journalière. L'amélioration de la qualité de la connexion a également un effet d'entraînement : les joints sont plats et robustes, ce qui réduit le risque de rupture du film lors de la découpe et, par conséquent, les temps d'arrêt secondaires liés à des problèmes de jonction.
Un contrôle précis de la tension garantit à la fois la qualité et l'efficacité.La tension dans les trois sections de déroulement, de refendage et d'enroulement est contrôlée indépendamment. Chaque section est alimentée et ajustée par des servomoteurs associés à des rouleaux flottants, maintenant les fluctuations de tension à moins de 1 %. Pour les matériaux très sensibles à la tension, tels que les films de transfert et les films laser, un contrôle en boucle fermée est essentiel : il garantit une tension stable, réduit les plis et les déformations dues à la traction, élimine les bavures sur les bords de refendage et améliore l'adaptabilité pour le marquage à chaud ultérieur. Par ailleurs, l'élimination de l'électricité statique et le nettoyage des rouleaux de guidage, souvent négligés lors de la maintenance quotidienne, sont deux causes sous-jacentes de rupture de film, au-delà de la simple tension. L'installation de barres d'air ionisé devant et derrière le porte-lame, ainsi que le nettoyage régulier de la surface des rouleaux, sont des solutions peu coûteuses qui permettent de réduire considérablement les ruptures de film aléatoires.
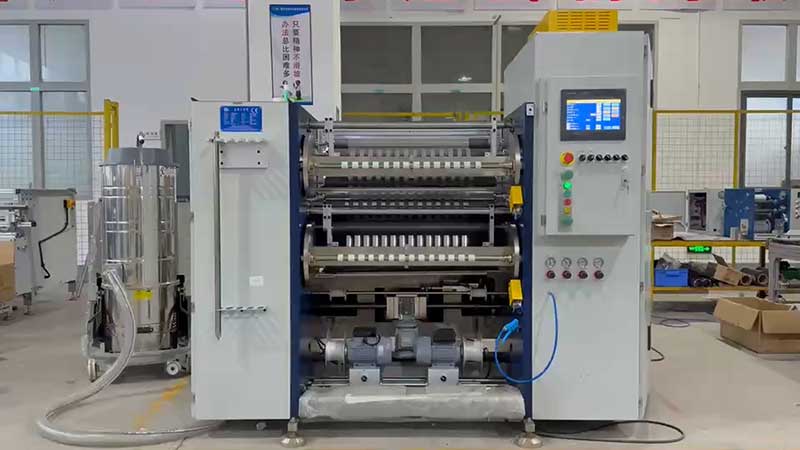
Les limites de l'efficacité ne se situent pas sur la lame.
Il est important de noter que lorsque la vitesse de cisaillement dépasse un certain seuil, le gain marginal lié à l'augmentation de la vitesse du véhicule diminue rapidement. L'augmentation du risque de rupture de la feuille, la plus grande difficulté à contrôler la tension et la diminution de l'uniformité d'enroulement compensent largement cette vitesse supplémentaire. Ce qui détermine réellement le rendement effectif d'une machine à refendre, c'est sa capacité à fonctionner en continu et de manière stable sans interruption, ainsi que la proportion de chaque bobine du rouleau principal transformée en produits finis conformes.
De ce point de vue, la logique d'amélioration de l'efficacité a évolué. Auparavant, la concurrence portait sur la dureté des lames et la puissance du moteur ; désormais, l'accent est mis sur la précision du positionnement des algorithmes, la rapidité du retour d'information des capteurs et la fiabilité des opérations d'alimentation. Une machine donnée pour 500 mètres par minute peut subir des ruptures de feuille toutes les demi-heures et un arrêt de 20 minutes après chaque changement de rouleau ; son rendement effectif réel peut donc être inférieur à celui d'une machine fonctionnant en continu pendant huit heures sans interruption à 300 mètres par minute.
Le coût unitaire du film de marquage à chaud est élevé ; chaque pouce de film gaspillé représente une perte. Réduire la quantité de matériau sur les bords de 8 % à 2 %, passer d’un changement de vitesse de 20 minutes à une demi-minute, et limiter la fréquence de casse du film de « plusieurs fois par jour » à « plusieurs fois par semaine » : ces améliorations, en apparence insignifiantes, contribuent à un gain réel d’efficacité de découpe. Pour les usines qui consomment des millions de films par an, cette solution est souvent bien plus rentable que le remplacement de la machine par un modèle plus rapide.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






