La machine de refendage pour marquage à chaud a longtemps occupé une position délicate : étape préparatoire indispensable du marquage à chaud, elle est pourtant rarement au centre des discussions techniques. Pendant longtemps, les attentes de l'industrie vis-à-vis des machines de refendage se sont limitées à une simple « coupe droite et un enroulement propre ». Cependant, face à l'augmentation de l'épaisseur des feuilles métalliques, à la généralisation du fractionnement des commandes et à la hausse constante du coût des matériaux, le processus de refendage fait l'objet d'un réexamen technique. Les machines de refendage ne jouent plus un simple rôle de soutien sur la ligne de production de marquage à chaud ; elles deviennent un élément clé déterminant l'utilisation des matériaux et la stabilité de la qualité.
Dans les années à venir, l'évolution des machines de refendage de feuilles d'estampage à chaud s'orientera clairement vers trois directions :Les indicateurs de précision passeront du macro au micro, la logique de contrôle passera de l'expérience aux algorithmes et les rôles des équipements passeront d'îlots isolés à des nœuds.

Précision : un seuil strict entre le « niveau de la soie » et le « niveau du micron ».
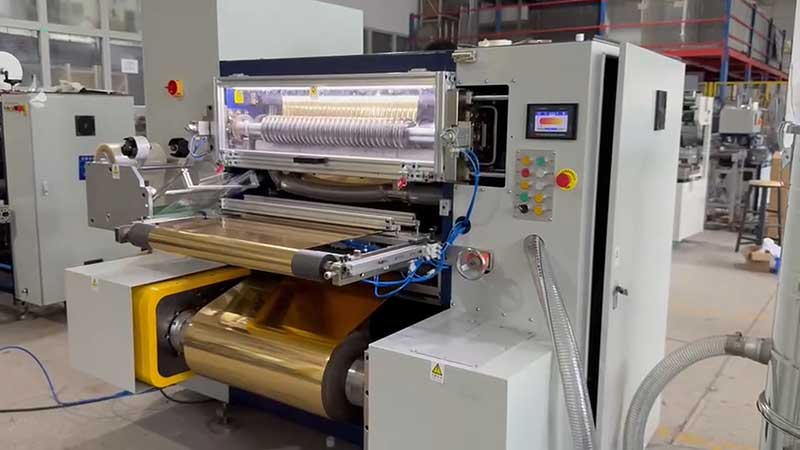
L'épaisseur du film de marquage à chaud est généralement comprise entre 4 et 30 µm. Il est composé d'un support en PET et sa surface est recouverte d'une couche de démoulage, d'une couche teintée, d'une couche d'aluminium et d'une couche adhésive. Cette structure composite multicouche est extrêmement sensible aux contraintes mécaniques : une tension légèrement supérieure provoque l'étirement et la déformation du support, ainsi que la fissuration du revêtement ; une tension légèrement inférieure entraîne un enroulement lâche et des extrémités irrégulières. Les équipements de découpe traditionnels présentent une marge d'erreur de ± 0,5 mm, ce qui est insuffisant pour les applications de marquage à chaud d'emballages courants. Or, pour les commandes à haute valeur ajoutée, telles que le marquage à chaud holographique ou le marquage à chaud de lignes fines, un écart de 0,1 mm suffit à rendre les micro-motifs anti-contrefaçon flous et incomplets.
La norme dominante pour 2026 a déjà permis d'atteindre une précision de refendage de ±0,03 mm, certains équipements haut de gamme atteignant même ±0,01 mm à ±0,02 mm. Ce progrès est dû à l'évolution conjointe d'un contrôle de tension servo en boucle fermée, de fraises rondes en carbure et de tiges porte-outils à haute rigidité. Le faux-rond de la lame est contrôlé à 0,005 mm près, la régularité de coupe atteint Ra ≤ 0,4 µm, les méthodes de coupe passent véritablement du « déchirage » au « cisaillement », et les bavures et la poussière sont éliminées. Dans les secteurs où la précision du marquage à chaud est quasi indispensable, comme les paquets de cigarettes, les étiquettes de spiritueux et les emballages cosmétiques, le refendage au micron près devient une condition sine qua non.

Algorithme : Lorsque la machine à refendre commence à « réfléchir »
L'amélioration de la précision résout le problème de la « découpe de qualité », tandis que les algorithmes déterminent si la découpe est rentable. Le film de marquage à chaud est un matériau typique à haute valeur ajoutée ; chaque point de pourcentage de réduction des déchets de matière se traduit par des économies réelles.
L'agencement traditionnel des outils repose sur l'expérience d'artisans chevronnés, et une large marge de sécurité est souvent prévue pour garantir la qualité du produit fini, avec des taux d'utilisation des matériaux oscillant entre 85 % et 90 %. L'introduction d'algorithmes d'agencement d'outils basés sur l'IA change la donne : le système détermine automatiquement la combinaison de découpe optimale en fonction de la largeur du rouleau principal et des exigences de la commande. Prenons l'exemple d'un rouleau d'origine de 1 500 mm de large : l'algorithme peut générer un schéma de « 100 bandes de 10 mm + 100 bandes de 5 mm », ne laissant que 2 mm de matériau en bordure, avec un taux d'utilisation dépassant les 98 %. Parallèlement, le système de vision industrielle détecte les rayures, les bulles et les irrégularités de placage à la surface du film avec une précision supérieure à 99,5 %, évitant activement les zones défectueuses lors de la découpe afin d'empêcher que des défauts ne se retrouvent dans le rouleau fini. Grâce à l'intégration de la prévention des défauts, de l'optimisation de l'agencement des outils et de la maintenance prédictive, les usines de transformation de taille moyenne peuvent économiser plus de 750 000 yuans par an sur leurs coûts de matériaux.
Des changements plus profonds interviennent au niveau de l'architecture de contrôle. Le contrôle de tension PID traditionnel présente un temps de réponse insuffisant à haute vitesse (500 m/min), ce qui rend difficile le respect des caractéristiques sensibles du marquage à chaud. Le calcul en périphérie (Edge Computing) délègue la puissance de calcul au niveau de l'appareil. Associé à un moteur couple à entraînement direct et à une architecture de contrôle « anticipation + double boucle fermée », il réduit le délai entre les instructions de réglage de la tension et la production du couple à moins de 5 ms, stabilisant ainsi les fluctuations de tension à ±0,5 %. De ce fait, les machines de refendage ne se contentent plus d'exécuter passivement des commandes de découpe, mais deviennent des entités intelligentes dotées de capacités de perception en temps réel et de prise de décision dynamique.
Flexibilité : Des commandes fragmentées à l'origine d'une révolution du changement
La structure de la demande en aval pour le marquage à chaud est en pleine mutation. Si les commandes traditionnelles en grande série pour les paquets de cigarettes et les étiquettes de spiritueux persistent, le marquage à chaud de microtextes sur les emballages de luxe, le marquage de petite taille sur les produits en édition limitée et la personnalisation en petites séries d'étiquettes transforment les spécifications des commandes, qui passent de quelques unités à quelques dizaines, tandis que la longueur des lots individuels diminue drastiquement, passant de plusieurs dizaines de milliers à quelques centaines, voire quelques dizaines de mètres.
Cela impose des exigences considérables à la vitesse de changement de commande de la machine de refendage. Si chaque modification de spécification nécessite une demi-heure d'arrêt pour le réglage, la marge bénéficiaire des petites séries sera entièrement absorbée. Le système de placement automatique des outils utilise des servomoteurs pour actionner le porte-outil et assurer un positionnement automatique, réduisant ainsi le temps de changement de commande à moins de 5 minutes tout en évitant les erreurs d'alignement manuel. La gestion des formules des paramètres de production permet aux opérateurs de prérégler et d'appliquer en un clic les paramètres de tension, de vitesse et de compression de la lame pour des feuilles de différents matériaux, largeurs et épaisseurs, transformant ainsi le savoir-faire en matière de réglage de la machine, autrefois basé sur la mémoire musculaire du maître artisan, en un ensemble de compétences numériques reproductibles et transmissibles. La flexibilité n'est plus un simple atout, mais une compétence fondamentale pour la survie des machines sur un marché fragmenté.
Connectivité : Les machines à refendre ne sont plus des silos d'information
Dans le contexte des usines intelligentes, le rôle des refendeuses se redéfinit. Auparavant, il s'agissait d'un appareil de traitement isolé, dont les données de production étaient enregistrées manuellement et l'état déterminé par des inspections. À l'avenir, elles devront devenir un maillon essentiel du flux de données de la chaîne de production.
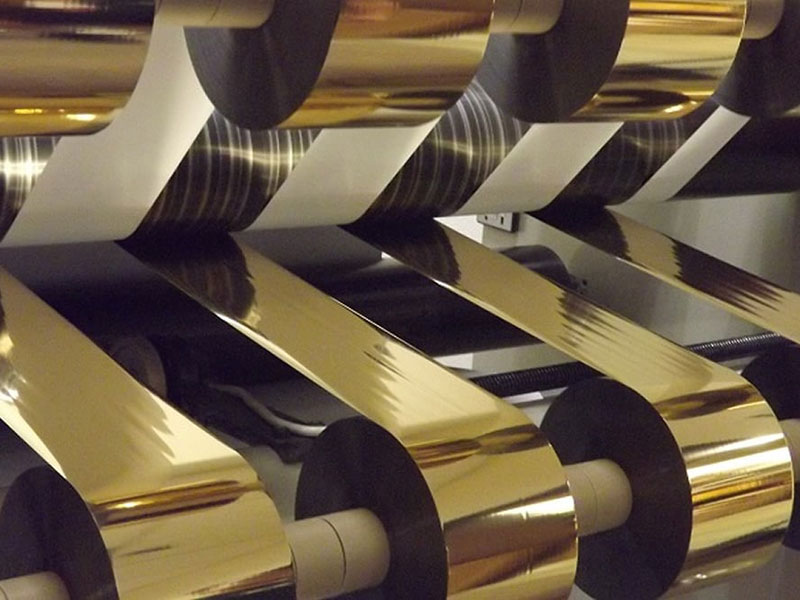
Les appareils compatibles avec les protocoles OPC UA ou MQTT peuvent transmettre en temps réel les données de progression de la production, les enregistrements d'alarmes et les données de consommation énergétique aux systèmes MES ou ERP. La maintenance prédictive surveille en continu l'usure des outils et l'état des roulements grâce à des capteurs de vibrations, de courant et de température, et envoie des alertes de maintenance avant même l'apparition de pannes, afin de minimiser les arrêts de production imprévus. Pour les entreprises de marquage à chaud, cela signifie que le processus de refendage peut être aligné sur la consommation réelle des machines de marquage en aval, réduisant ainsi les stocks intermédiaires. De plus, l'historique complet de traitement de chaque rouleau de film fini peut être retracé, fournissant des données utiles à l'analyse des anomalies de qualité. Les machines de refendage, autrefois simples exécutantes, deviennent de véritables sources de données, élargissant considérablement leur champ d'action.
Conclusion
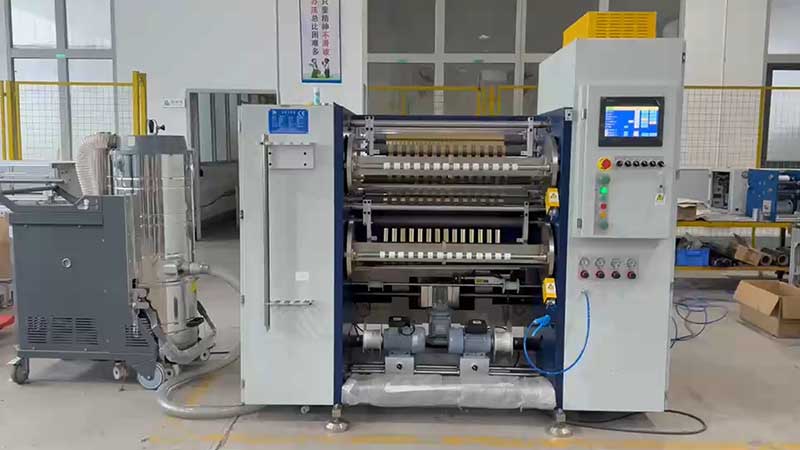
L'évolution des machines de découpe de feuilles pour marquage à chaud illustre une tendance générale dans le domaine de l'usinage de précision : lorsque le coût des matériaux est suffisamment élevé, les exigences de précision suffisamment strictes et les structures de commandes suffisamment fragmentées, tout processus autrefois considéré comme un maillon secondaire devient un élément clé des améliorations technologiques. La précision micrométrique garantit la qualité, les algorithmes d'IA et l'informatique de périphérie permettent de maîtriser les coûts, et la flexibilité des changements de production et l'interconnexion des données assurent l'adaptabilité au marché.
Les futures machines de refendage ne seront pas le seul argument de vente de leur « vitesse accrue ». Ce qui compte vraiment, c'est leur capacité à maintenir les fluctuations de tension à ±0,5 % à 500 m/min, à réduire les temps d'arrêt lors des changements de commande au temps nécessaire pour boire une tasse de café, et à suivre avec précision la direction de chaque millimètre avant de couper la bobine mère.La précision de la découpe est essentielle ; la maîtrise des calculs est un atout majeur.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






