Choisir la machine de découpe à chaud adaptée ne se résume pas à trouver celle qui affiche la vitesse de pointe la plus élevée ou les caractéristiques techniques les plus impressionnantes. Il s'agit d'adapter les capacités de l'équipement à votre matériau, à votre profil de commande et à vos exigences de qualité en aval. Une machine parfaitement performante avec un film standard de 25 µm peut rencontrer des difficultés avec un film laser de 12 µm, et une unité optimisée pour des rouleaux maîtres grand format de 1 600 mm peut ne pas offrir la précision nécessaire à la production de bandes étroites de 10 mm.
Ce guide détaille les spécifications qui comptent réellement, organisées selon les paramètres qui affectent directement votre rendement, votre efficacité et vos résultats financiers.
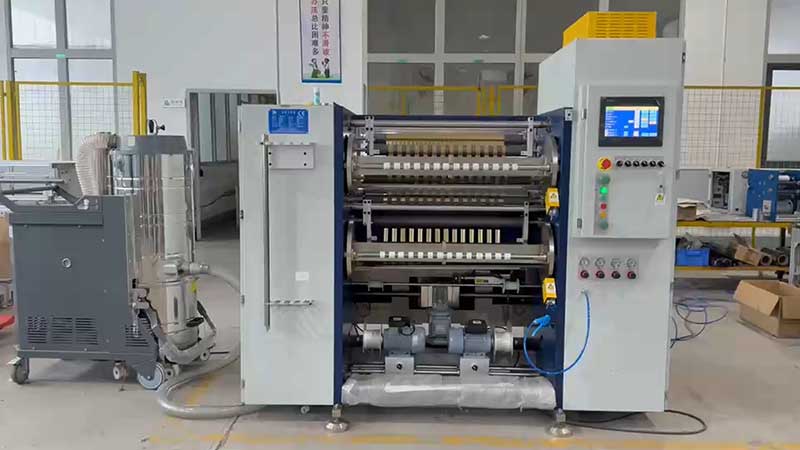
Capacité de largeur : Adaptez la machine à votre rouleau maître et à votre produit fini.
Les spécifications de largeur d'une machine à refendre comportent deux dimensions : la largeur maximale de déroulement et la largeur minimale de refente. Ces deux dimensions doivent correspondre à vos contraintes de production.
Pour les opérations grand format traitant des rouleaux maîtres jusqu'à 1 600 mm, la rigidité du bâti et le diamètre de l'arbre porte-lame sont des spécifications critiques. Une largeur de refente plus importante engendre des forces de levier plus élevées sur l'arbre porte-lame ; si ce dernier fléchit, même légèrement, sous la pression, le centre de la bande ne sera pas coupé et les bords seront trop perforés. Privilégiez les machines dotées de panneaux muraux en acier allié épais et d'arbres porte-lame de grand diamètre à équilibrage dynamique. Une machine de la classe 1 600 mm doit souvent peser plusieurs tonnes pour garantir sa stabilité à haute vitesse.
Pour la production de bandes étroites inférieures à 50 mm, la priorité est donnée à la précision du positionnement des outils et à la conception anti-enroulement. Les systèmes de verrouillage manuels sont sujets à des dérives dimensionnelles car des forces de serrage inégales entraînent un déplacement axial pendant le fonctionnement. Le verrouillage hydraulique ou les arbres de glissement de haute précision sont plus fiables lorsque la largeur des bandes est de l'ordre du millimètre. Si votre profil de production inclut des changements fréquents de largeur, un système de positionnement automatique des outils peut réduire le temps de changement de plusieurs heures à quelques minutes en déplaçant les porte-lames vers des positions programmées.
Un critère de spécification pratique : si votre rouleau maître mesure 640 mm et que vos rouleaux finis ont une largeur de 2 cm (courant pour les lignes de marquage à chaud), la machine doit être capable de maintenir une tolérance de ±0,5 mm à cette faible largeur.
Contrôle de la tension : la spécification qui détermine si votre feuille d’aluminium survit au processus
Le film de marquage à chaud a généralement une épaisseur de 12 à 25 µm et se compose d'un film de base en PET, d'une couche antiadhésive, d'une couche de couleur, d'une couche aluminisée et d'une couche adhésive. Cette structure est extrêmement sensible aux contraintes mécaniques. La maîtrise de la tension n'est pas une option, mais une condition essentielle à la production de produits commercialisables.
Boucle ouverte vs boucle fermée : la distinction non négociable
Contrôle de tension en boucle ouverteCe système repose sur des valeurs prédéfinies et des freins à particules magnétiques. Il convient aux applications non critiques à basse vitesse (inférieure à 100 m/min), mais ne peut compenser les variations de diamètre lors de l'enroulement ni les perturbations dues à l'accélération/décélération.
Commande de tension servo en boucle ferméeCe système utilise des capteurs de tension ou des rouleaux flottants pour mesurer la tension réelle en temps réel et ajuster en conséquence les mécanismes de déroulement et d'enroulement. Pour le marquage à chaud, il s'agit de la spécification minimale requise. Un système en boucle fermée de qualité maintient la fluctuation de tension à ±1 % à ±3 % de la valeur de consigne ; les systèmes haut de gamme atteignent une précision de ±0,5 N.
Tension dégressive : pourquoi la tension constante échoue
Lorsque le diamètre du rouleau de rebobinage augmente, le maintien d'une tension constante entraîne la compression des couches internes par les couches externes, ce qui provoque un défaut de type « noyau de chrysanthème », des bulles d'air emprisonnées ou un transfert de la couche d'aluminium. Le contrôle de tension par conicité réduit automatiquement la tension d'enroulement selon une courbe prédéfinie à mesure que le diamètre du rouleau augmente. Pour le marquage à chaud, un coefficient de conicité compris entre 60 % et 80 % est recommandé, la tension finale étant réduite à 40–70 % de sa valeur initiale. Les machines dépourvues de fonction de conicité ne conviennent pas à la production de films de marquage à chaud de qualité, quelles que soient leurs autres caractéristiques.
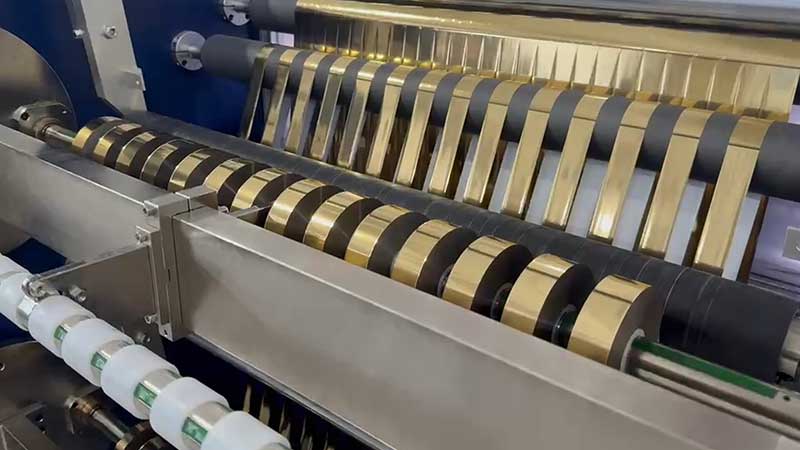
Méthode de découpe et système de lames : Couper versus déchirer
La différence entre un bord net et un bord ébréché réside dans la différence entre « couper » et « déchirer ». Une lame émoussée ou une géométrie de lame inadéquate va presser et fracturer la feuille plutôt que de la cisailler proprement, produisant des bavures microscopiques et de la poussière d'aluminium qui contaminent la bande et provoquent des défauts d'estampage à chaud.
Pour le marquage à chaud, la découpe circulaire (lames rotatives supérieure et inférieure) est la norme. Cette méthode permet une découpe nette et précise, avec une déformation minimale. Les systèmes de découpe à la lame de rasoir ou par écrasement sont moins adaptés aux films à base de PET car ils ont tendance à engendrer des déformations des bords ou une séparation incomplète.
Spécifications de la lame de la clé à vérifier :
• Matériau de la lame :Les lames revêtues de carbure de tungstène ou de diamant offrent la résistance à l'usure requise pour les films de base PET.
• Réglage de la lameLe jeu et le chevauchement entre les lames supérieure et inférieure doivent être réglables avec précision. Un jeu excessif entraîne des coupes incomplètes ; un jeu insuffisant accélère l’usure.
• Rigidité de l'arbre de la lame :Pour les largeurs supérieures à 800 mm, un arbre de grand diamètre à équilibrage dynamique est essentiel pour éviter toute déformation et une profondeur de coupe irrégulière sur toute la largeur de l'âme.
Guidage de la bande et contrôle des bords : prévenir la dérive avant qu’elle ne devienne du gaspillage
Même avec un contrôle parfait de la tension, la bande peut dériver latéralement lors d'un fonctionnement à grande vitesse. Un système de contrôle de position des bords (EPC) garantit l'alignement de la feuille à son entrée dans la station de refendage.
Pour le marquage à chaud, notamment avec des films métallisés et holographiques, les capteurs de bord à ultrasons sont la solution privilégiée. Insensibles à la surface réfléchissante du film, ils ne sont pas affectés par les capteurs optiques. Pour les applications exigeant un alignement précis avec les marques imprimées, les systèmes de vision CCD offrent une détection automatique des bords ou des lignes.
Le temps de réponse de la correction doit correspondre à la vitesse de découpe. À partir de 300 m/min, l'actionneur doit effectuer les corrections en quelques millisecondes ; sinon, les oscillations de bord ne pourront pas être efficacement supprimées.
Indices de vitesse : Interprétez correctement le chiffre
Les fabricants annoncent des vitesses mécaniques maximales allant de 50 m/min pour les modèles économiques à 500 m/min pour les machines hautes performances. Cependant, c'est la vitesse de travail stable qui importe.
Une machine donnée pour une vitesse de 500 m/min ne fonctionnera de manière stable et sans défaut qu'à une vitesse de 300 à 350 m/min avec une feuille mince. Lors de l'évaluation des spécifications de vitesse, demandez :
• Vitesse de fonctionnement stablepour l'épaisseur spécifique de votre matériau
• Données sur les fluctuations de tensionen accélération, en décélération et en régime permanent
• Performance démontréelors de coupes d'essai réelles, et non dans des conditions de brochure
La vitesse est indissociable de la largeur et du matériau. Une machine de 1 600 mm utilisant un film holographique mince à 400 m/min représente un défi d'ingénierie fondamentalement différent de celui d'une machine de 400 mm utilisant un film standard à la même vitesse. Plus le matériau est large et fin, plus le système d'entraînement, l'algorithme de tension et la rigidité du châssis de la machine doivent compenser ces contraintes.
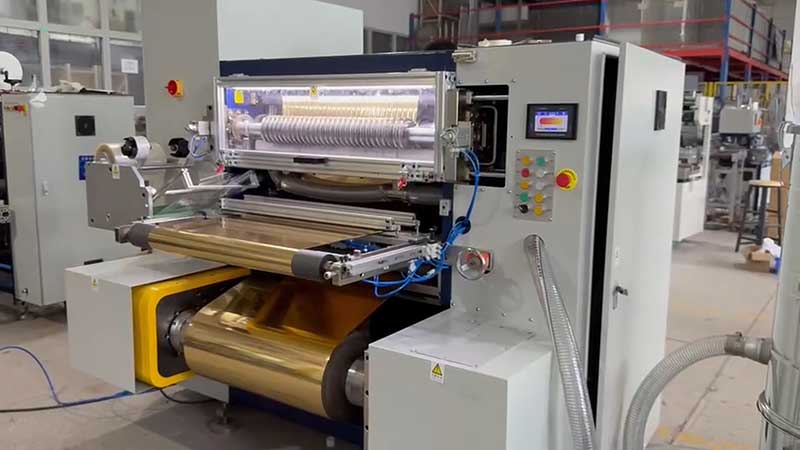
Automatisation et efficacité des changements de production : le facteur de coût caché
Les profils de commande pour le marquage à chaud ont évolué vers des séries plus petites et une plus grande variété. Une machine qui nécessite des heures pour passer d'une largeur à une autre ne peut pas répondre de manière rentable à ce marché, quelle que soit sa précision.
Positionnement automatique des outilsL'opérateur peut ainsi saisir les largeurs de coupe souhaitées, puis les porte-lames motorisés se positionnent automatiquement selon le programme. Ce système réduit le temps de changement de format de 30 à 60 minutes à moins de 5 minutes et élimine les erreurs de positionnement humain.
Gestion des recettesElle enregistre les paramètres de tension, de vitesse et de pression de la lame pour chaque combinaison de matériau et de largeur, permettant un rappel en une seule touche pour les commandes répétées.
Contrôle de la poussière et de l'électricité statique : protéger la surface invisible
Le refendage génère des particules microscopiques d'aluminium et de plastique provenant du bord coupé. Si ces particules adhèrent à la surface du film, elles créent des défauts de type « piqûre » lors du marquage à chaud final. L'électricité statique, particulièrement problématique avec les films PET, attire et retient ces contaminants.
Caractéristiques à rechercher :
• Barres ionisantesau point de découpe et avant le rembobinage pour neutraliser la charge statique
• Rouleaux de nettoyage par contactcombiné à une extraction par aspiration au niveau de la lame pour capturer les particules à la source
• Brosses antistatiquessur les rouleaux de guidage pour éviter l'accumulation de charge le long du parcours de la bande
La spécification qui ne peut être mesurée : les performances de coupe d’essai
Aucune fiche technique ne remplace un essai sur machine. Avant tout achat, effectuez un test avec votre feuille la plus exigeante : la plus fine, la plus sujette à l’électricité statique ou celle dont le revêtement est le plus fragile. Inspectez le bord coupé à la loupe pour détecter d’éventuelles microfissures. Vérifiez la régularité de la largeur sur toute la longueur du rouleau. Assurez-vous que le rouleau réenroulé est bien tendu du mandrin à la surface.
Une machine qui répond à toutes les spécifications sur le papier, mais qui produit des bavures ou une tension irrégulière avec votre matériau, n'est pas la bonne machine. Les spécifications sont importantes car elles permettent d'obtenir des performances optimales, mais c'est lors des essais de coupe que ces performances sont véritablement prouvées.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






