Le film de marquage à chaud a généralement une épaisseur totale de seulement 12 à 30 µm et se compose d'un film de base en PET, d'une couche antiadhésive, d'une couche de couleur, d'une couche aluminisée et d'une couche adhésive. Le substrat est fin et le revêtement fragile, ce qui le rend extrêmement sensible à la tension, à l'état de l'outil et à l'électricité statique lors du refendage. On dit souvent dans le secteur : « 30 % de marquage, 70 % de refendage ». Une simple bavure ou une fluctuation de tension pendant le refendage peut entraîner la rupture du film, un marquage incomplet, voire l'arrêt complet d'une ligne de marquage à chaud à grande vitesse. Cet article répertorie les causes et les solutions de cinq problèmes courants – bavures, rupture du film, froissement, déviation et irrégularités des extrémités d'enroulement – par ordre de fréquence et de priorité de dépannage, à l'intention des opérateurs et du personnel de maintenance sur site.
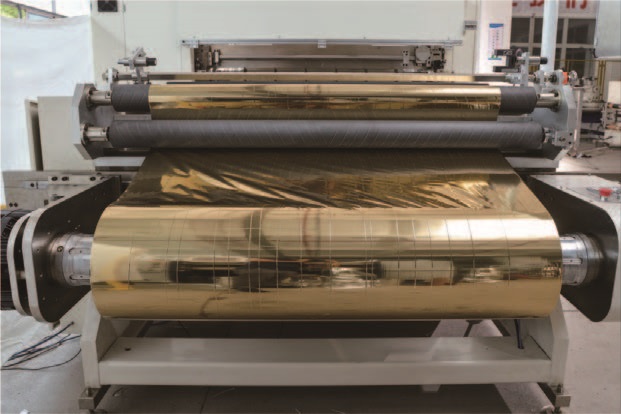
1. Bavures, filage et détachement de poudre aux bords de la fente
Les bavures constituent le défaut de qualité le plus fréquent lors du refendage. Elles se manifestent par des coupes irrégulières, des bavures filiformes ou par le détachement de particules de poudre d'aluminium. Lors de l'emboutissage à chaud, ces particules forment des taches et provoquent des défauts d'emboutissage, réduisant ainsi le rendement.
L'état de l'outil est le principal point de contrôle. Après l'usure ou l'écaillage des lames circulaires ou plates, le tranchant ne coupe plus proprement la feuille par cisaillement, mais la sépare par déchirure, laissant des microfissures sur les bords, difficiles à détecter à l'œil nu. La méthode de contrôle est simple : après l'arrêt de la machine, effleurez le tranchant de la lame du doigt ; si vous constatez un émoussement ou un écaillage localisé, remplacez ou réaffûtez la lame immédiatement. Le jeu et le chevauchement des lames sont tout aussi critiques. Pour les feuilles minces de marquage à chaud, le jeu des lames doit être réglé entre 1,2 et 1,5 fois l'épaisseur du matériau, et le chevauchement supérieur-inférieur des lames doit généralement être compris entre 0,05 et 0,1 mm ; un chevauchement trop faible empêchera la découpe de la feuille, un chevauchement trop important écrasera sa surface. Le faux-rond de l'arbre porte-lame ne doit pas non plus être négligé ; utilisez un comparateur à cadran pour le mesurer ; un faux-rond radial supérieur à 0,02 mm nécessite une correction.
La tension et l'électricité statique sont des facteurs secondaires, mais non négligeables. Une tension d'enroulement ou de déroulement trop faible entraîne des vibrations de la feuille de film dans la zone de découpe, ce qui provoque des irrégularités. À l'inverse, une tension trop élevée provoque des déformations par étirement et accentue les bavures. Pour le marquage à chaud, il est recommandé de maintenir la tension entre 1,5 et 3 N/mm², avec un ajustement précis en fonction de l'épaisseur du film et des données du fournisseur. Concernant l'électricité statique, le film de marquage à chaud utilise du PET comme substrat, matériau isolant. Les charges générées par le frottement à grande vitesse attirent la poudre de film vers les bords de coupe et les surfaces des rouleaux de guidage. Des barres antistatiques ou des buses à air ionisé peuvent être installées avant et après la lame de découpe, et la résistance de mise à la terre de l'équipement doit être inférieure à 4 Ω.

2. Cassage fréquent de la feuille d'aluminium
La rupture de la feuille se divise en deux catégories : la rupture régulière et la rupture aléatoire. La rupture régulière indique généralement des problèmes d’outillage, tandis que la rupture aléatoire nécessite une inspection séquentielle des rouleaux de guidage, de l’électricité statique et du système de tension.
L'émoussement de la lame est la cause la plus fréquente de rupture du film. Les microfissures en bordure, produites par une lame émoussée qui « déchire » la surface du film, se transforment rapidement en ruptures complètes sous l'effet de la tension. Si la rupture se produit systématiquement au niveau de la lame, il est prioritaire de remplacer cette dernière et de recalibrer le recouvrement. Si les ruptures sont réparties aléatoirement, l'inspection doit se concentrer sur le chemin du matériau : des particules dures incrustées dans les surfaces des rouleaux de guidage, une accumulation de résidus d'adhésif ou un grippage des roulements peuvent tous provoquer des rayures périodiques ou une résistance accrue à la surface du film, entraînant une concentration de contraintes localisée et une rupture.
L'électricité statique est un danger invisible souvent négligé. Lorsqu'elle s'accumule à un certain niveau, la surface de la feuille métallique peut adhérer soudainement aux rouleaux de guidage ou au châssis de la machine, provoquant une variation brutale de résistance qui la rompt instantanément. Une méthode de diagnostic simple : faire fonctionner l'équipement dans une pièce faiblement éclairée et observer si des étincelles bleu-violet apparaissent lorsque la feuille se détache du rouleau de guidage ; ou utiliser un testeur d'électricité statique pour mesurer le potentiel de surface de la feuille. Si de l'électricité statique est présente, vérifier si la barre antistatique est encrassée et défectueuse, et si l'alimentation haute tension fonctionne correctement.
Dans les systèmes de tension, le vieillissement des embrayages/freins à poudre magnétique est très fréquent. Après une utilisation prolongée, la poudre magnétique s'agglomère ou disparaît, rendant le couple de sortie non linéaire. Le symptôme typique est un fonctionnement normal à basse vitesse, suivi d'une rupture soudaine de la feuille magnétique après une certaine accélération. L'écoute de bruits anormaux tels que des « frissons » ou des à-coups pendant le fonctionnement confirme généralement la nécessité de remplacer la poudre magnétique ou l'ensemble. Si le capteur de tension est recouvert de poussière ou grippé mécaniquement, le signal de retour est déformé et le contrôleur envoie des commandes incorrectes ; des contrôles réguliers du retour à zéro à vide et un étalonnage sous charge statique sont également nécessaires.
3. Froissement de la feuille d'aluminium
La cause principale du plissement est généralement liée à la tension, mais une simple réduction de celle-ci s'avère souvent peu efficace. Il est essentiel de vérifier si le gradient de tension est adapté, si les rouleaux de guidage sont parallèles et si la pression exercée par le rouleau de pression est uniforme.
Les galets de guidage et le chemin du matériau sont les principaux responsables des plis fixes. Si des plis apparaissent systématiquement au même endroit, il convient de vérifier en priorité le parallélisme et l'état de surface des galets de guidage dans cette section. Des galets de guidage non parallèles, des rayures superficielles, des dépôts d'adhésif et le grippage des roulements provoquent tous une force inégale lors du défilement de la feuille, générant des plis diagonaux ou transversaux fixes. Vérifier le parallélisme de chaque galet de guidage (tolérance ≤ 0,2 mm/m), nettoyer les contaminants de surface des galets et remplacer rapidement les roulements grippés sont les étapes essentielles pour éliminer les plis fixes.
L'apparition de plis aléatoires nécessite un réglage des rouleaux de tension et de pression. Si la tension de déroulement est trop élevée, la feuille est déjà étirée avant d'entrer dans la zone de découpe et se plisse après sa sortie de la lame ; si la tension d'enroulement est trop faible, l'air entre les couches ne peut s'échapper et les plis sont imprimés de façon permanente sur le rouleau. Pour l'aluminium anodisé fin, la tension de déroulement doit être faible, avec un contrôle indépendant segmenté : les tensions de déroulement, de refendage et d'enroulement doivent être ajustées séparément. La pression du rouleau de pression d'enroulement est tout aussi critique : une pression insuffisante entraîne la rétention d'air, tandis qu'une pression excessive crée des marques de pliure transversales. Pour les matériaux fins tels que les feuilles de marquage à chaud, la pression linéaire du rouleau de pression peut commencer à 0,3–0,5 kgf/cm pour un réglage initial ; pour le refendage de grande largeur, des rouleaux de pression segmentés sont recommandés afin que la pression dans chaque zone étroite du rouleau puisse être ajustée indépendamment.
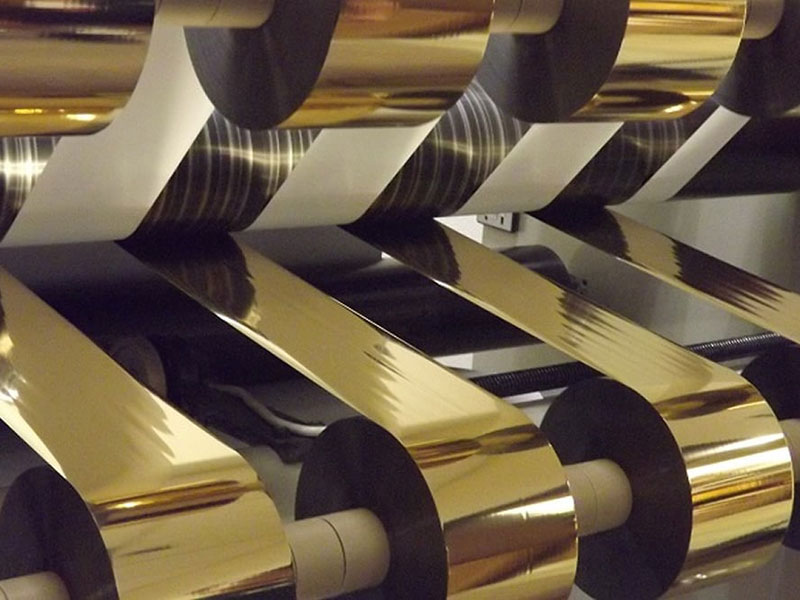
4. Déviation et irrégularité des faces d'enroulement
La déviation se manifeste par un déplacement latéral de la bande de feuille métallique lors de son déplacement, la face d'enroulement prenant l'apparence d'une « tour » ou d'une « bouche en cloche ». Ce problème est souvent lié à la présence de bavures : l'accumulation de débris de bavures sur les galets de guidage ou les capteurs de correction de déviation provoque une déviation, tandis que cette dernière amène la bande de feuille métallique à pénétrer dans la lame en biais, aggravant ainsi la formation de bavures. Par conséquent, le dépannage doit suivre le processus suivant : « nettoyage complet de la machine → inspection des outils → étalonnage de l'alignement → optimisation de la tension → vérification de la correction de déviation ».
La défaillance du système de correction de déviation est la cause directe la plus fréquente. Les capteurs photoélectriques ou ultrasoniques obstrués par la poussière ou des débris de feuille métallique entraînent une perte de contrôle du système de correction. Les lentilles de la sonde doivent être nettoyées régulièrement, sa position ajustée à mi-hauteur du bord de la bande de feuille métallique et une zone morte de ±1 mm définie afin d'éviter des déclenchements fréquents. Un mauvais parallélisme des rouleaux de guidage et un alignement incorrect lors du déroulement sont des causes structurelles : si le centre du rouleau maître n'est pas aligné avec la broche pendant le chargement, ou si les axes des rouleaux de guidage ne sont pas parallèles, la bande de feuille métallique subit continuellement des forces latérales pendant son déplacement et dévie progressivement.
Si la correction de déviation et les rouleaux de guidage ont été écartés et que l'irrégularité de la face d'extrémité persiste, le problème provient probablement des rouleaux de tension et de pression de l'enrouleur. La principale erreur à éviter lors du découpage de feuilles pour marquage à chaud est de « réaliser l'ensemble du processus avec une seule valeur de tension ». Lorsque le diamètre d'enroulement augmente, du mandrin vide à la bobine pleine, le rapport des diamètres peut atteindre 5:1 ; si la tension reste constante, des oscillations se produisent aux petits diamètres et les couches extérieures deviennent trop tendues aux grands diamètres. La solution consiste à activer le contrôle de la tension conique, en réduisant la tension de la bobine pleine à 60 %–80 % de la valeur initiale. Le défaut de parallélisme du rouleau de pression est un autre piège souvent négligé : si l'axe du rouleau de pression n'est pas parallèle à l'arbre d'enroulement, une extrémité est tendue et l'autre lâche, et la bobine de film se décale légèrement à chaque tour, prenant rapidement une forme de tour. Lors de l'inspection statique, utilisez une jauge d'épaisseur pour mesurer l'écart entre les deux extrémités du rouleau de pression et l'arbre d'enroulement ; l'erreur doit être inférieure à 0,05 mm/m.
5. Points clés de l'entretien quotidien
La plupart des défauts de refendage ne sont pas soudains, mais résultent de l'accumulation de facteurs de détérioration progressive tels que l'usure des outils, la contamination de la surface des rouleaux et le vieillissement de la poudre magnétique. L'intégration des trois points suivants dans l'inspection quotidienne peut réduire considérablement la fréquence des arrêts non planifiés :
Outils et arbres de lames : Après chaque arrêt de poste, vérifier au toucher l’émoussement du tranchant de la lame ; chaque semaine, contrôler le faux-rond de l’arbre de lame à l’aide d’un comparateur. Galets de guidage et électricité statique : chaque jour, essuyer la surface de chaque galet de guidage avec un chiffon blanc et vérifier l’absence de rugosités ou de zones collantes ; dépoussiérer la barre antistatique chaque semaine. Composants de tension : chaque mois, ausculter le fonctionnement de l’embrayage à poudre magnétique ; chaque trimestre, vérifier la linéarité du retour à zéro à vide et de la charge du capteur de tension. Pour les freins à poudre magnétique utilisés depuis plus d’un an, le courant de réglage peut être augmenté de 10 à 15 % afin de compenser la dégradation naturelle des performances de la poudre magnétique.
La clé du dépannage des défauts de refendage réside dans le respect de l'ordre des opérations. Il faut d'abord vérifier l'absence d'ébréchures sur le tranchant de la lame, puis s'assurer de la propreté et de la régularité des galets de guidage et du chemin de matériau, ensuite contrôler le gradient de tension et l'élimination de l'électricité statique, et enfin revérifier la correction de déviation et la précision d'alignement du galet de pression d'enroulement. Cette séquence permet de couvrir les principales sources de pannes, qu'il s'agisse d'outils, de tension, de mécanique ou d'électricité statique, aidant ainsi le personnel sur site à localiser les problèmes rapidement et à réduire le temps de travail et le gaspillage de matériaux liés à des réglages approximatifs.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






