Le défaut d'enroulement et les bavures sont les deux problèmes de qualité les plus fréquents lors du découpage de feuilles de marquage à chaud. Ils apparaissent rarement isolément : une bavure laissée par une lame usée peut s'accumuler sur un rouleau de guidage et dévier la bande, tandis qu'une bande déviée entrant dans la lame de façon oblique exerce une pression inégale sur celle-ci et génère de nouvelles bavures. Les traiter séparément conduit souvent à des solutions temporaires qui échouent en quelques heures.
Ce guide détaille les causes profondes et les corrections testées sur le terrain pour les deux problèmes, en suivant la même séquence d'inspection utilisée par les opérateurs expérimentés : alignement mécanique en premier, stabilité de la tension en second et correction électrique en dernier.
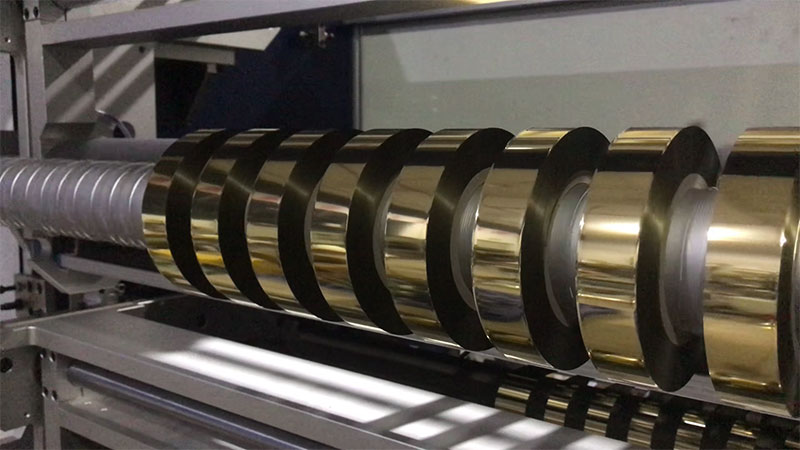
Pourquoi les bavures se forment et comment les empêcher
Les bavures sur le film de marquage à chaud se présentent sous forme de filaments duveteux, d'un motif en dents de scie ou de débris visibles se détachant le long du bord de la fente. Comme le film de marquage à chaud a généralement une épaisseur de 6 à 20 µm avec un substrat en PET, même un défaut de lame microscopique produit un défaut disproportionnément visible.
Commencez par vérifier la lame, et non les réglages. Les lames émoussées ou ébréchées sont la cause la plus fréquente. Un tranchant usé ne coupe plus proprement ; il déchire la feuille d'aluminium, créant des microfissures qui s'agrandissent et se transforment en bavures ou en cassures complètes lors des manipulations suivantes. Inspectez les lames supérieure et inférieure sous un éclairage adéquat afin de détecter tout ébréchure.
Le chevauchement des lames et le jeu latéral doivent correspondre à l'épaisseur du film. Pour le marquage à chaud, le chevauchement vertical entre les lames supérieure et inférieure se situe généralement entre 0,5 et 1,5 mm, les matériaux les plus fins étant découpés selon la limite inférieure de cette plage. Le jeu latéral doit être de 0,03 à 0,08 mm, soit approximativement l'épaisseur d'une feuille A4. Pour les films de moins de 12 µm, visez la tolérance la plus faible possible : juste assez pour une découpe nette sans écraser le matériau.
Le faux-rond de l'arbre de lame est un facteur tout aussi critique, mais souvent négligé. Utilisez un comparateur à cadran pour mesurer le faux-rond radial au niveau du tranchant de la lame. S'il dépasse 0,02 mm, l'arbre doit être calibré ou le roulement inspecté. Un arbre parfaitement aligné, mais portant une lame ébréchée, produira tout de même des bavures ; ces deux problèmes doivent être résolus.
L'électricité statique amplifie toutes les autres causesLe substrat en film plastique du film de marquage à chaud génère rapidement de l'électricité statique lors de la découpe à grande vitesse. Cette électricité statique attire la poussière et les débris du film directement sur le bord fraîchement coupé, où ils s'incrustent et forment une bavure. Installez des barres antistatiques ou des buses d'air ionisant juste avant et après la découpeuse, et vérifiez que la résistance de mise à la terre de la machine est inférieure à 4 Ω. Sans contrôle de l'électricité statique, même une lame parfaitement affûtée produira des bords rugueux.
L'état des rouleaux est plus important que la plupart des opérateurs ne le pensent.La présence de corps étrangers, de colle séchée ou de dommages superficiels sur un rouleau de guidage crée des variations de pression localisées qui perturbent la bande lors de son entrée dans la zone de coupe. Essuyez quotidiennement les rouleaux avec un chiffon propre non pelucheux et remplacez les rouleaux de pression en caoutchouc présentant des signes de durcissement ou d'aplatissement.
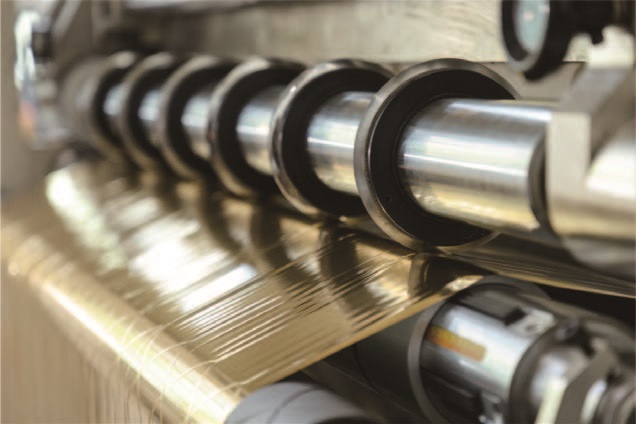
Diagnostiquer un défaut d'enroulement avant qu'il ne devienne inutilisable
Le défaut d'enroulement, souvent appelé « enroulement en tour » ou « enroulement télescopique » lorsqu'il est important, se manifeste par des faces d'extrémité non planes, les bandes individuelles étant décalées axialement les unes par rapport aux autres. Sur les feuilles d'estampage à chaud, où le matériau présente une rigidité en flexion quasi nulle, même une légère fluctuation de tension se traduit par un défaut d'alignement visible.
Vérifiez d'abord les « yeux » du système de correction.Les capteurs photoélectriques ou ultrasoniques qui suivent le bord de la bande sont sensibles à la contamination. La poussière de film et les particules d'adhésif en suspension dans l'air se déposent sur la lentille du capteur, ce qui entraîne une perte de référence du bord par le système de correction. Nettoyez régulièrement les lentilles des capteurs, positionnez le capteur à mi-chemin du bord du film et définissez une zone morte d'environ ±1 mm pour éviter l'oscillation constante du rouleau de correction.
Vérifier le parallélisme des galets de guidageSi un galet de guidage est légèrement désaligné par rapport à l'axe de l'arbre d'enroulement, la feuille subit une force axiale continue et se déplace latéralement. Utilisez un outil d'alignement laser ou la méthode du cordeau pour vérifier le parallélisme sur toute la longueur de la bande. La tolérance acceptable est généralement ≤ 0,2 mm/m, les opérations de haute précision visant ≤ 0,05 mm/m. Inspectez également les surfaces des galets pour détecter toute usure irrégulière ou tout débris adhérent, qui crée un frottement différentiel et pousse la bande du côté où le frottement est le plus important.
La stabilité de la tension est la cause profonde cachéeDe nombreux opérateurs ajustent le capteur de correction à plusieurs reprises sans tenir compte de la boucle de tension, et l'écart réapparaît dès que la vitesse de la ligne change. Le marquage à chaud nécessite une tension d'environ 1,5 à 3 N/mm², définie en fonction de l'épaisseur du film et des données du fournisseur. Deux modes de défaillance sont courants :
• Tension trop faible :La bande de feuille d'aluminium vibre ou se déplace dans la zone de coupe, ce qui produit des bords ondulés et un enroulement irrégulier.
• Tension trop élevée :La feuille s'étire de manière élastique, et lorsque la tension se relâche au niveau du noyau d'enroulement, les couches étirées se contractent de manière inégale, provoquant un glissement intercouche.
Un test simple à basse vitesse permet de vérifier l'uniformité de la tension : travaillez à une vitesse de 10 à 20 m/min et comparez manuellement la tension de chaque bande fendue. Si les bandes centrales sont plus tendues que les bandes périphériques, l'angle ou le réglage de la conicité du rouleau de nivellement doit être ajusté.
Le support de déroulement doit être carré et sécurisé.Un arbre pneumatique présentant une fuite de pression ou une adhérence irrégulière peut entraîner un léger décalage du rouleau porteur lors du déroulement. Vérifiez l'étanchéité de l'arbre pneumatique : une chute de pression supérieure à 0,05 MPa en cinq minutes indique une fuite. Le rouleau porteur doit être parfaitement centré sur l'arbre ; un rouleau décentré induit une oscillation latérale qu'aucun système de correction en aval ne peut éliminer complètement.
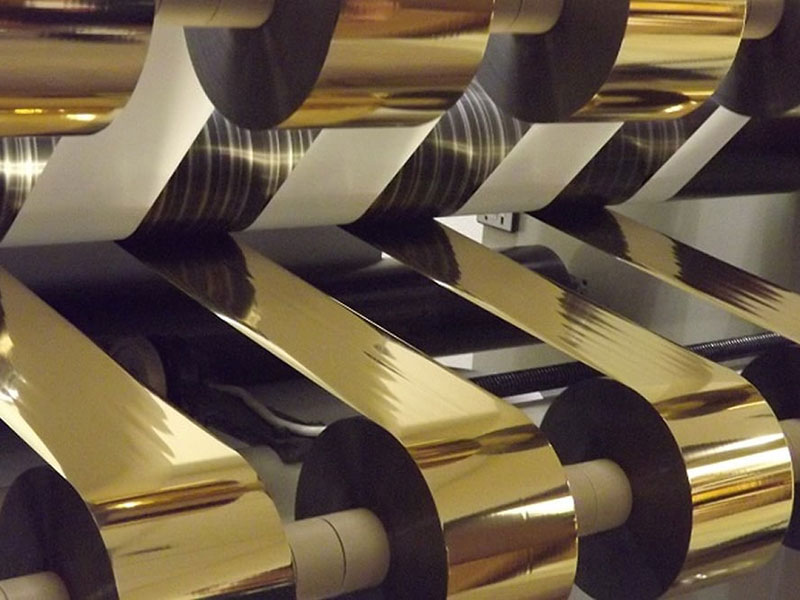
L'interaction entre les bavures et la déviation
Ces deux défauts forment un cercle vicieux qui peut entraîner des erreurs répétées de la part d'un opérateur si le lien n'est pas établi. Les bavures libèrent des débris qui se déposent sur les galets de guidage et les lentilles des capteurs. La contamination des galets et des capteurs provoque une dérive de la bande. Une bande déviée pénètre dans la lame de coupe en biais, concentrant la force sur un côté. Cette force inégale accélère l'usure de la lame et génère davantage de bavures.
Pour rompre ce cycle, il est nécessaire de procéder à une inspection complète plutôt qu'à des réglages isolés : nettoyer l'ensemble du chemin de la bande, inspecter et corriger l'état de la lame, vérifier l'alignement du rouleau de guidage, stabiliser la tension, puis valider le système de correction. Le réglage d'un seul élément de cette chaîne engendre souvent une amélioration qui s'annule au cours d'un même poste de production.
Un rythme préventif qui fonctionne
Les opérateurs qui parviennent à une qualité de refendage constante considèrent la maintenance comme une activité planifiée, et non comme une réaction à une défaillance.
Tous les joursNettoyez les bords des lames, les galets de guidage et les lentilles du capteur. Vérifiez l'absence d'ébréchures apparentes sur les lames. Contrôlez la pression d'air (0,5–0,7 MPa) et purgez les pièges à humidité.
HebdomadaireNettoyez tous les rouleaux d'entraînement de la bande avec de l'alcool anhydre. Contrôlez la réponse du système de tension en effectuant un court cycle d'accélération et de décélération. Vérifiez le serrage des vis du porte-lame et de l'accouplement.
MensuelCalibrer le faux-rond de l'arbre de lame et le parallélisme des rouleaux. Vérifier le point zéro du capteur de tension. Inspecter le fonctionnement de l'embrayage ou du frein à poudre magnétique, car ces composants se dégradent progressivement et engendrent une dérive de tension facilement attribuable à d'autres causes.
TrimestrielRemplacez les lames selon un calendrier basé sur le nombre de mètres linéaires coupés, et non sur une défaillance visible. Une lame qui semble en bon état lors d'un examen superficiel peut déjà produire des bords de coupe médiocres qui se détérioreront par la suite.
Consignez les défauts, les réglages de tension et les numéros de lot des matériaux. Des tendances se dégagent rapidement : une variation d’épaisseur chez un fournisseur de film particulier, un changement d’humidité saisonnier qui aggrave l’électricité statique, ou un réglage de tension qui ne pose problème que pour les commandes de faible largeur.
Quand faire appel au service après-vente
La plupart des problèmes de bavures et de déviations se résolvent par les corrections mécaniques et de tension décrites précédemment. Si le problème persiste après le remplacement de la lame, la vérification de l'alignement des rouleaux, le calibrage de la tension et l'élimination de l'électricité statique, la cause peut résider dans des problèmes mécaniques plus profonds : roulements d'arbre de coupe usés, rouleau de guidage tordu ou actionneur de correction présentant un jeu excessif. Ces problèmes nécessitent une intervention du fabricant plutôt qu'un réglage sur site.
Pour garantir une qualité constante, il est essentiel de considérer la refendeuse comme un système intégré. Une lame parfaitement ajustée sur une machine mal alignée produira toujours des bavures. Un système de correction parfaitement adapté à une tension instable peut engendrer un enroulement irrégulier. En traitant les problèmes fondamentaux dans l'ordre, la qualité des bords et l'uniformité de l'enroulement suivront naturellement.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






