Les bavures importantes sur les bords de coupe des feuilles de marquage à chaud constituent un problème récurrent pour de nombreux opérateurs. Ces bavures affectent non seulement l'aspect du produit fini, mais peuvent également libérer de la poudre d'aluminium lors des étapes de marquage à chaud suivantes, contaminant ainsi la plaque et provoquant des « taches », voire, dans les cas les plus graves, la rupture de la feuille et l'arrêt de la production. Nombreux sont ceux qui affûtent et changent immédiatement les lames à la vue d'une bavure, mais le problème réapparaît souvent. La cause profonde est…que les bavures sont rarement causées par un seul facteur ; elles résultent généralement de l'action combinée de plusieurs facteurs tels que l'état de l'outil, la précision du jeu, les fluctuations de tension et l'adsorption électrostatique.
Nous présentons ci-dessous une approche pratique d'investigation et de résolution selon quatre dimensions clés.

Étape 1 : Il faut d'abord décider s'il faut « couper » ou « déchirer ».
Le film de marquage à chaud est un matériau composite multicouche mince typique. La dureté et la ténacité du film de base en PET, de la couche antiadhésive et de la couche aluminisée varient considérablement, mais l'épaisseur totale n'est souvent que de 12 à 25 µm. Lorsque l'outil est en bon état, le matériau est cisaillé et séparé proprement, avec des coupes nettes. Dès que le tranchant de la lame se passive ou que l'écartement est déséquilibré, le matériau subit des forces de compression et de traction. Sous la contrainte de traction, la couche aluminisée subit une déformation plastique, et les bords de déchirure et de séparation présentent naturellement des bavures dentelées ou filamenteuses.
Le premier jugement est donc simple :Si des bavures apparaissent soudainement et sur une grande surface, vérifiez d'abord l'outil dans plus de 90 % des cas.Dans certains cas, un couteau émoussé ne peut pas couper efficacement le papier aluminium ; il ne fera que le « frapper ». Il est recommandé de tenir un registre de l'utilisation de la lame et de la remplacer en fonction du nombre de mètres coupés (indiqué par le compteur), plutôt que d'attendre qu'elle soit complètement usée avant de la changer.
Après un changement d'outil, la précision optimale réside dans le réglage du jeu. Pour les lames rondes de marquage à chaud, le jeu latéral recommandé est de 0,02 à 0,05 mm, avec un recouvrement (profondeur de coupe) de 0,01 à 0,03 mm. Un jeu excessif risque d'arracher les matériaux ; un jeu trop faible provoque un frottement des lames, accélérant leur usure et engendrant des bavures. Pour vérifier le réglage, placez une feuille de papier fin entre les lames supérieure et inférieure et tirez dessus. Si vous sentez une résistance mais que la coupe est fluide, le réglage est correct.
De plus, l'arbreLe défaut de frappe est un tueur de précision négligéUtilisez un comparateur à cadran pour détecter le faux-rond radial de l'arbre porte-outil ; un étalonnage est nécessaire s'il dépasse 0,02 mm. Le mouvement axial de la lame de base (rouleau d'enclume) est également critique ; lorsque l'aiguille oscille de plus de 0,03 mm, le couvercle du palier doit être resserré – une part importante des irrégularités dynamiques du tranchant est en réalité due à la fraise de base plutôt qu'à la fraise supérieure.
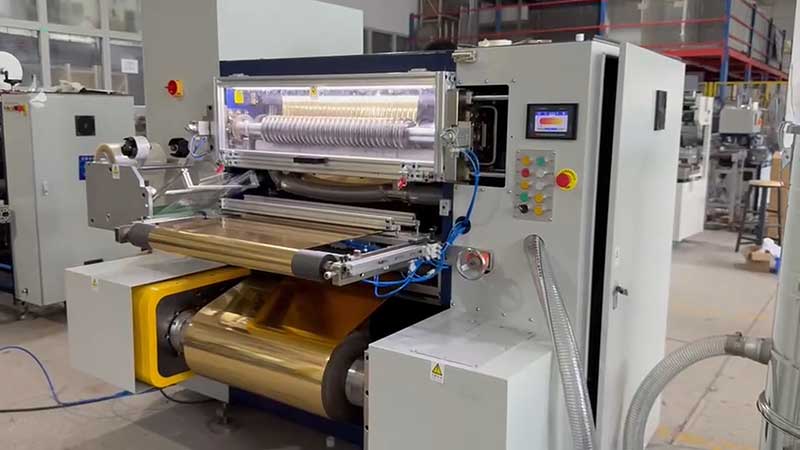
Étape 2 : Si la tension ne peut être stabilisée, aussi précis que soit le réglage du couteau, il sera gaspillé.
Un contrôle inadéquat de la tension ne crée pas immédiatement de bavures aussi visibles qu'avec un couteau émoussé, mais peut provoquer leur apparition intermittente, compliquant le dépannage. Si la tension est trop faible, la bande de feuille vibre dans la zone de coupe et la lame coupe de façon répétée comme une scie, ce qui engendre des bords irréguliers. À l'inverse, une tension excessive provoque l'étirement et la déformation du film de base en PET, générant des contraintes internes au niveau de l'incision et fragilisant les bords.
La plage de tension recommandée pour le marquage à chaud est d'environ 1,5 à 3 N/mm², maisstratégie de tension coniqueIl est crucial de noter que, lorsque le diamètre d'enroulement augmente, la tension doit diminuer selon une courbe prédéfinie afin d'éviter que la couche extérieure n'exerce une pression sur la couche intérieure, ce qui pourrait provoquer des plis ou un transfert de couche d'aluminium. La conicité typique est comprise entre 15 % et 25 %. En pratique, on mesure la tension superficielle de la feuille à l'aide d'un tensiomètre ; si la fluctuation est inférieure à ±0,5 N, la feuille est considérée comme conforme. Si l'équipement est doté d'un régulateur de tension automatique et que l'écart entre la valeur de consigne et la valeur mesurée dépasse 10 %, il convient de vérifier l'étanchéité de l'arbre de détente pneumatique et la stabilité du freinage magnétique.
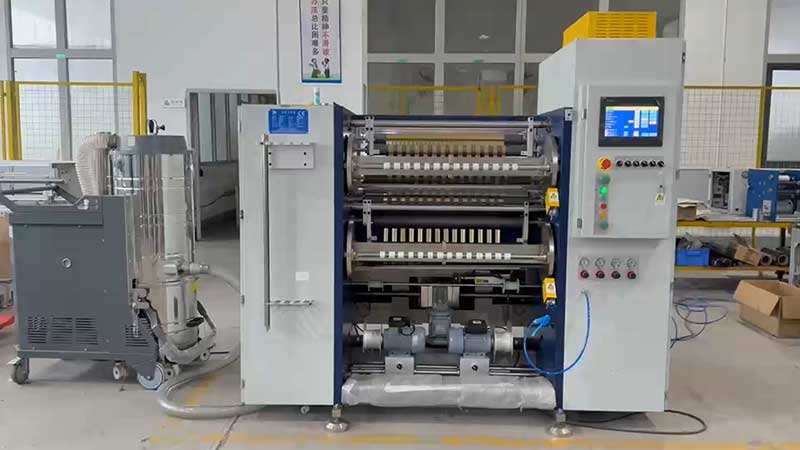
Étape 3 : Les « dommages secondaires » causés par l’électricité statique et les débris sont souvent sous-estimés.
Le film de marquage à chaud utilise un film plastique comme support, offrant une bonne isolation. Lors du découpage à grande vitesse, l'électricité statique générée par friction attire les copeaux et la poudre d'aluminium. Ces particules s'accumulent sur les bords fraîchement coupés, formant des bavures secondaires, à l'origine des points de marquage à chaud. À des vitesses de 200 à 400 mètres par minute, l'effet de l'électricité statique est fortement amplifié.
La solution nécessite une mise en œuvre de support : installation statiquebarres d'élimination ou buses ioniquesAvant et après la découpe, en coordination avec les systèmes d'aspiration des bords pour éliminer instantanément les copeaux, tout en veillant à ce que la résistance de mise à la terre de l'équipement soit inférieure à 4 Ω, cette étape est peu coûteuse et son effet sur l'amélioration des bavures est souvent immédiat.
Étape 4 : Instaurer l’habitude d’une inspection « statique d’abord, puis dynamique ».
Lorsque les problèmes de bavures sont difficiles à localiser directement, suivre une séquence fixe est plus efficace que de deviner en se basant sur l'expérience :Commencez par arrêter la machine pour vérifier l'absence d'ébréchures sur le tranchant, mesurer les jeux et les chevauchements, et nettoyer les surfaces des galets de pression et de guidage. Ensuite, faites tourner la machine à basse vitesse sans charge, en mesurant le faux-rond de l'arbre porte-outil et de la lame de base à l'aide d'un comparateur. Enfin, effectuez un essai de coupe sur une chute de papier aluminium et observez la morphologie de la section transversale à la loupe.—Si les bavures sont fréquentes d'un seul côté, cela indique que la lame n'est pas parallèle à la lame de base ; si les deux côtés présentent des bavures veloutées, cela indique que la lame est passivée ou que l'angle de coupe est trop petit.
Il est également conseillé de vérifier l'état des rouleaux. La présence de corps étrangers ou des dommages à leur surface peuvent engendrer une pression locale inégale, provoquant ainsi des bords de coupe irréguliers. Les rouleaux de pression doivent être en caoutchouc polyuréthane d'une dureté Shore A de 60 à 75 ; une dureté trop élevée ou trop faible peut entraîner un déséquilibre de la répartition de la pression.
Résumé
Le traitement fondamental des bavures de découpe dans les feuilles de marquage à chaud répond essentiellement aux normes dans les quatre dimensions.: précision géométrique de l'outil, stabilité de la tension, élimination de l'électricité statique et alignement du matériauS'attendre à ce qu'une nouvelle lame résolve le problème une fois pour toutes conduit souvent à sa réapparition lors de la production suivante. Il est recommandé de consigner les paramètres de chaque contrôle (utilisation du compteur de lame, valeur du jeu, réglage de la tension, rapport de conicité) afin de constituer le « tableau des paramètres de refendage » de l'équipement. En cas de réapparition de bavures, celles-ci sont éliminées une à une dans les enregistrements de référence, ce qui permet de localiser et de corriger rapidement la grande majorité des défauts.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






