Dans l'industrie de l'impression d'étiquettes à code-barres, les refendeuses de rubans sont des équipements essentiels pour adapter les larges bobines mères aux spécifications des différentes imprimantes. Leur intérêt réside dans deux aspects : d'une part, la maîtrise des coûts, grâce à l'achat direct de grandes bobines de matières premières pour une refendeuse autonome, évitant ainsi les surcoûts importants des rubans prédécoupés ; d'autre part, la flexibilité : la largeur de refendage peut être ajustée à tout moment en fonction des commandes, sans nécessiter de stock important de produits finis. Cependant, le marché propose des refendeuses dont le prix varie de plusieurs dizaines à plusieurs centaines de milliers d'euros, avec une grande variété de spécifications. Comment choisir ? Cet article, s'appuyant sur des cas d'utilisation concrets, présente une méthode de sélection claire.
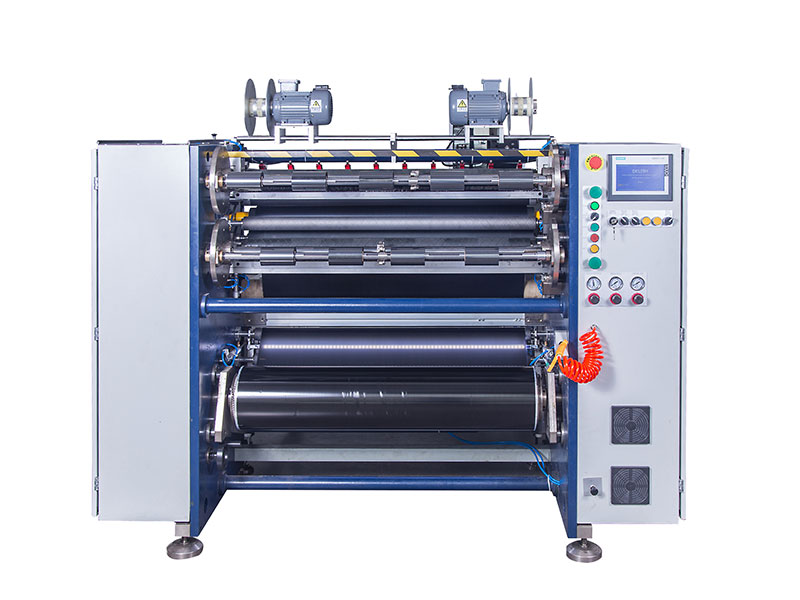
Commencez par déterminer le type de ruban et vos exigences de précision.
Avant de choisir votre équipement, tenez compte de vos besoins de production. Les rubans se divisent principalement en trois catégories : à base de cire, à base mixte et à base de résine. Les rubans à base de cire sont souples et peu sensibles à la tension, ce qui permet un refendage à des vitesses élevées. Les rubans à base de résine sont durs et peu résistants, ce qui nécessite généralement des vitesses de fonctionnement 20 à 30 % inférieures à celles des rubans à base de cire, ainsi qu’une dureté d’outil et un contrôle de la tension plus élevés.
Les exigences de précision déterminent directement la qualité de l'équipement. Pour les étiquettes commerciales classiques, une tolérance de découpe comprise entre 0,3 et 0,5 mm suffit à l'impression. En revanche, pour les étiquettes électroniques de précision, les étiquettes de traçabilité médicale ou lorsque la largeur du ruban carbone est réduite (inférieure à 10 mm par exemple), une précision de 0,1 mm, voire de 0,05 mm, est requise. Les conséquences d'une précision insuffisante sont immédiates : bords du ruban irréguliers, mauvais alignement du ruban lors de l'impression et, dans les cas les plus graves, rayures sur la tête d'impression. Or, le coût de remplacement de la tête d'impression est bien supérieur à la différence de prix d'une machine de découpe.
Comment interpréter les paramètres principaux : précision, vitesse et régularité de l’enroulement
La précision de la découpe est essentielle à la qualité. Voici une erreur fréquente lors du choix d'un ruban : ne vous fiez pas uniquement aux valeurs théoriques du tableau des paramètres. Demandez au fabricant d'effectuer un essai de découpe sur site avec votre propre rouleau, puis mesurez à l'aide d'un pied à coulisse l'écart entre la largeur de découpe et la valeur définie, et vérifiez que les bords sont lisses et sans bavures. Aussi attrayante que soit la fiche technique, un échantillon concret est toujours plus convaincant.
La vitesse de refendage doit être envisagée de manière rationnelle. Les plages de vitesses courantes sont les suivantes : modèles économiques basse vitesse (50 à 100 m/min), adaptés aux petites séries et aux variétés variées ; modèles polyvalents moyenne vitesse (150 à 250 m/min), couvrant la plupart des commandes commerciales ; modèles de production haute vitesse (300 à 500 m/min), adaptés à la production en continu à grande échelle. Important : la vitesse maximale nominale est généralement une donnée de laboratoire, et la vitesse réelle d’utilisation dépend fortement du matériau du ruban. Lors du choix d’un modèle, il est préférable de privilégier la stabilité de fonctionnement aux vitesses courantes plutôt que les vitesses de pointe. Observer l’état d’enroulement lors des démarrages et des arrêts d’urgence est plus pertinent que de se fier à la vitesse maximale à vide.
La régularité du bobinage est souvent négligée, mais elle influe directement sur l'impression. L'écart de la face d'enroulement doit être inférieur à 1 mm, et les équipements haut de gamme peuvent atteindre 0,5 mm. Si la face d'enroulement est bombée, que les bords sont dentelés ou qu'il y a des plis internes, la cause est presque toujours un problème de tension. Ces rubans sont sujets au blocage ou à la rupture lors du déroulement sur les imprimantes, et les économies réalisées sur l'équipement se traduisent finalement par des rebuts et des temps d'arrêt.
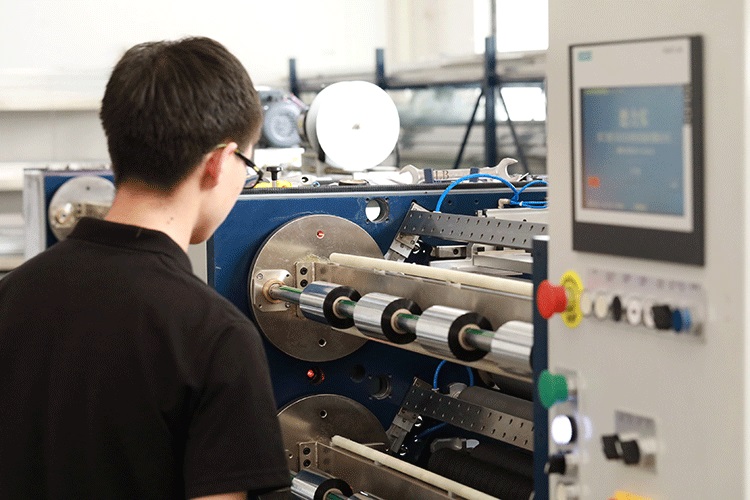
Le contrôle de la tension est essentiel, et la disposition des bobines est un atout.
Le substrat du ruban est un film PET de seulement 4,5 à 10 microns d'épaisseur, extrêmement sensible à la tension. Une tension excessive provoque l'étirement et la déformation du film de base, endommageant la couche d'encre et entraînant un détachement de poudre et une contamination de la tête d'impression. Une tension insuffisante rend le ruban lâche et froissé lors de l'enroulement, ce qui provoque des lignes blanches et des plis à l'impression. Une tension irrégulière rend le rouleau fini « lâche à l'intérieur et tendu à l'extérieur », ce qui peut entraîner un déplacement du mandrin pendant le transport ou l'installation.
Recommandation de sélection : Privilégiez un système de contrôle de tension en boucle fermée entièrement automatique, capable de surveiller et d’ajuster la tension en temps réel lors des phases de déroulement, de traction et d’enroulement. Pour les configurations d’arbres de rebobinage, en cas de rubans haut de gamme ou de changements fréquents de spécifications, les arbres à glissement sont à privilégier : chaque unité d’enroulement contrôle le couple indépendamment, résolvant ainsi le problème de « noyau-noyau » lors du refendage de rubans de spécifications multiples. Les arbres à glissement pneumatiques offrent une précision de contrôle supérieure et une plage de réglage plus étendue que les arbres mécaniques.
Choix du type de lame : lame ronde ou carrée, l’épaisseur compte
Le choix du type d'outil influe directement sur la qualité de la coupe et la durée de vie de l'outil. Dans l'industrie, on utilise généralement 100 µm comme référence.
Les lames carrées sont spécialisées dans le découpage de rubans fins. Elles conviennent au refendage de rubans fins à base de cire ou de matériaux mixtes, d'une épaisseur inférieure à 70 µm, avec une grande précision de coupe et des bords nets. Pour le refendage carré, le modèle suspendu est pratique mais légèrement moins précis, tandis que le modèle rainuré offre une précision supérieure mais est plus complexe à régler. Les lames rondes sont privilégiées pour les matériaux épais et la production à grande vitesse. Lorsque l'épaisseur du film du ruban dépasse 100 µm ou comporte des revêtements à base de résine ou autres revêtements plus durs, la méthode de coupe avec une lame circulaire est plus appropriée, grâce à sa vitesse de coupe élevée et sa grande durabilité, la rendant idéale pour la production en série.
Quel que soit le type d'outil choisi, le matériau de la lame influe directement sur sa durée de vie et la qualité de coupe. Les lames en carbure cémenté ou dotées d'un revêtement nanométrique permettent de réduire la friction et d'empêcher l'adhérence des matériaux, offrant ainsi un avantage considérable en termes de longévité, notamment pour les rubans à base de résine.
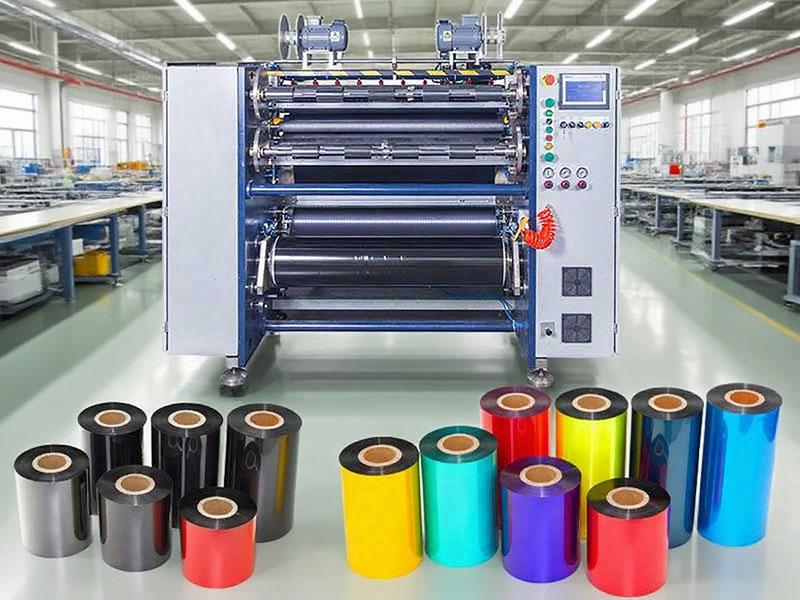
Adaptez-le à votre contexte commercial et personnalisez-le en conséquence.
Petits bureaux ou magasins de détail: découpe occasionnelle, spécifications simples, budget limité. Les modèles de bureau manuels ou semi-automatiques suffisent, en privilégiant la facilité d'utilisation et l'encombrement, avec une précision de 0,5 mm suffisante.
prestataires de services d'impression de petite et moyenne taillePour des séries de taille moyenne et des modifications fréquentes des spécifications, il est recommandé d'utiliser des modèles semi-automatiques ou entièrement automatiques, dotés de réglages numériques, d'un contrôle de tension basique, d'une précision de visée de 0,3 mm et de vitesses comprises entre 150 et 250 m/min. L'efficacité du changement de commande et la stabilité de la précision sont des critères essentiels.
Grandes entreprises manufacturières ou processeurs de rubans professionnels :Production en continu à grande échelle avec des exigences de haute précision. Une machine de refendage entièrement automatique est nécessaire, équipée d'un système de contrôle de tension en boucle fermée et d'un système de correction active des écarts, avec une précision de 0,1 mm et une vitesse supérieure à 300 m/min. Si plusieurs spécifications sont bobinées simultanément, l'utilisation d'un arbre coulissant est recommandée.
Dernier conseil : un essai de découpe est plus important que le tableau des spécifications.
Aussi alléchante que soit la fiche technique, réaliser un essai de découpe sur site avec votre propre rouleau de ruban avant l'achat reste la meilleure façon d'éviter les mauvaises surprises. Lors de cet essai, concentrez-vous sur trois points essentiels : la régularité de la qualité des bords aux dimensions minimale et maximale, la stabilité du déroulement lors des démarrages à grande vitesse et des arrêts d'urgence, ainsi que la dérive de la tension après plusieurs heures de fonctionnement continu. Seule une machine à refendre capable de résister à des tests en conditions réelles peut garantir la fiabilité et l'efficacité de votre activité d'impression de codes-barres.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes






