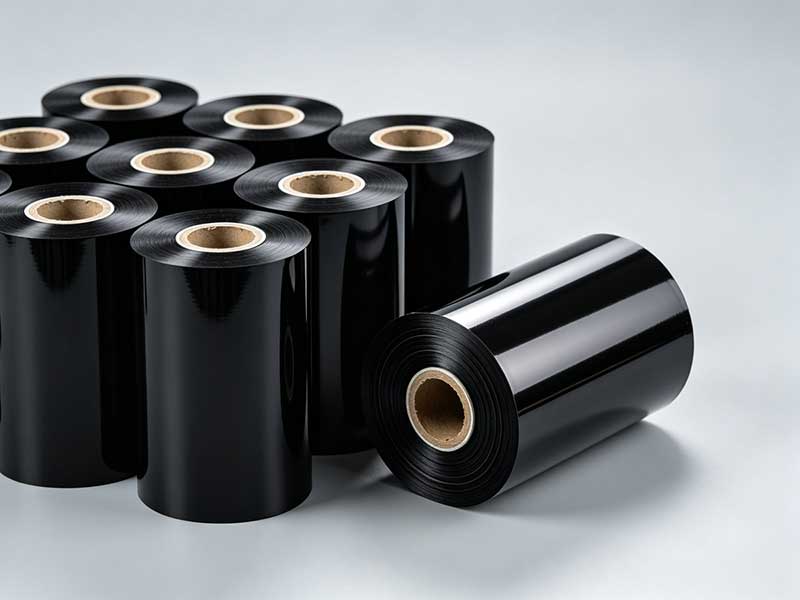
L'épaisseur totale des rubans de transfert thermique est généralement de 4,5 à 20 microns seulement. Ils sont composés d'un film de base PET ultra-mince, d'un revêtement résistant à la chaleur et d'une couche d'encre. Le refendage, dernière étape avant la sortie d'usine, conditionne le bon chargement du ruban sur la machine et prévient tout dommage à la tête d'impression. Sur le marché, les prix des équipements varient de quelques dizaines à plusieurs centaines de milliers de yuans, et les fiches techniques sont souvent nombreuses et détaillées. Pourtant, la qualité du produit et l'efficacité de la production reposent essentiellement sur quelques critères clés.
Pas besoin de se laisser submerger par le choix d'un modèle. En se concentrant sur les trois axes principaux :— la précision de la découpe, le contrôle de la tension et la netteté du rembobinage—et en examinant rationnellement la vitesse et la configuration matérielle, la plupart des pièges peuvent être évités.
1. Précision de la découpe : un gage de qualité
La précision de la découpe est le principal indicateur de performance des équipements, car elle détermine directement la régularité de la largeur et la qualité des bords du ruban fini. Une précision insuffisante a des conséquences bien réelles : bords de ruban irréguliers, mauvais alignement de la bande lors de l’impression, bourrages et, dans les cas les plus graves, usure prématurée de la tête d’impression.
Les normes de précision industrielles peuvent être globalement divisées en trois niveaux. La précision de niveau standard est±0,3~0,5 mm, convient aux étiquettes commerciales et logistiques classiques ; le niveau de haute précision peut atteindre±0,1 mm, répondant aux besoins de l'électronique de précision et des applications industrielles générales ; Le niveau de très haute précision peut être contrôlé au sein±0,05 mmAdaptée aux applications exigeantes telles que l'étiquetage médical et les rubans ultra-fins, cette machine doit sa précision à la rigidité du porte-outil et à la stabilité du système de transmission. Lors de l'achat, ne vous fiez pas aux valeurs théoriques du tableau des paramètres. Apportez toujours votre propre bobine de ruban pour effectuer un essai de coupe sur site, mesurez l'écart entre la largeur de coupe et la valeur définie à l'aide d'un pied à coulisse, et vérifiez l'absence de bavures ou de fils sur les bords de l'échantillon.
2. Contrôle de la tension : l'« âme » de l'équipement
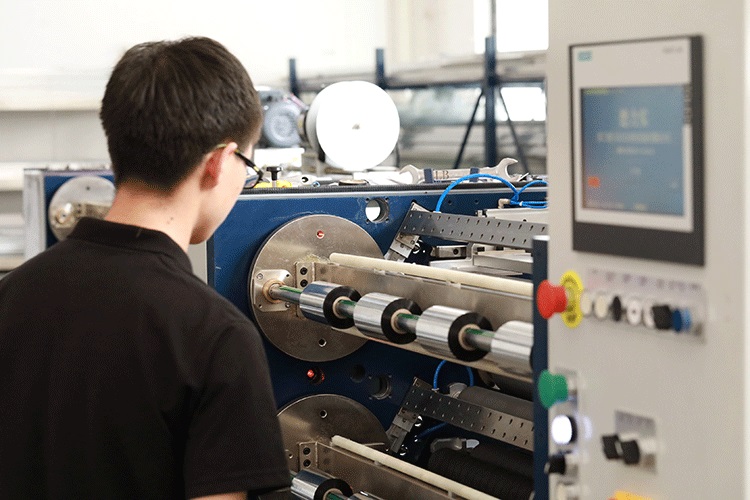
Le film de base en PET du ruban est extrêmement fin et très sensible aux variations de tension. Dans le secteur, la maîtrise de la tension est considérée comme essentielle au bon fonctionnement des machines de refendage, son impact sur la planéité de l'enroulement représentant plus de 50 %.
Une tension excessive provoque l'étirement et la déformation du film de base, entraînant des microfissures dans la couche d'encre, ce qui provoque une perte de poudre et l'apparition de lignes blanches lors de l'impression. À l'inverse, une tension trop faible rend le ruban lâche et froissé, et son extrémité enroulée prend une forme sinueuse, augmentant ainsi le risque de désalignement du mandrin pendant le transport. Les systèmes de contrôle de tension performants utilisent des zones différenciées : la zone de déroulement applique une tension décroissante, la zone de découpe maintient une tension constante, et la zone d'enroulement…décroissantcontrôle — réduction linéaire de la tension à mesure que le diamètre de la bobine augmente, empêchant la couche extérieure de se resserrer excessivement et d'écraser la couche intérieure, formant un enroulement à « noyau en marguerite ».
Lors des achats, la priorité doit être donnée àsystèmes de contrôle de tension en boucle fermée entièrement automatiquesCe système utilise le retour d'information en temps réel de capteurs de tension et un ajustement dynamique par algorithmes PID pour contrôler les fluctuations dans une plage extrêmement étroite. La commande traditionnelle en boucle ouverte (comme le réglage manuel de l'embrayage à poudre magnétique) peine à gérer la dérive de tension causée par les variations du diamètre de la bobine, notamment lors des démarrages et arrêts à grande vitesse.
3. Uniformité de l'emballage : les « coûts cachés » négligés
La qualité de l'enroulement influe directement sur l'efficacité du conditionnement final et sur la fluidité du mouvement de la courroie d'impression. Une extrémité évasée, des bords dentelés ou des plis internes sont autant de défauts causés par un contrôle et une correction de tension inadéquats. Ces problèmes peuvent facilement entraîner la rupture du ruban ou de la cartouche lors des impressions de rebobinage suivantes.
Les normes de contrôle de l'industrie stipulent que la déviation de la face doit généralement être maîtrisée dans les limites de±1 mmet pour les équipements haut de gamme, il peut atteindre±0,5 mmPour atteindre ce niveau, outre la régulation de tension en boucle fermée,arbres à glissementCes systèmes sont essentiels à la production de rubans haut de gamme. Ils permettent de contrôler indépendamment le couple de chaque bobineuse et de l'ajuster en temps réel en fonction des variations de diamètre de la bobine, résolvant ainsi efficacement les problèmes de tension excessive ou de formation de noyau végétal lors de l'enroulement simultané de plusieurs rouleaux. Les arbres de glissement pneumatiques offrent une précision de contrôle supérieure aux arbres mécaniques, ce qui les rend particulièrement adaptés aux productions nécessitant des changements fréquents de spécifications. De plus, les systèmes de correction active des écarts sont indispensables ; des capteurs photoélectriques CCD ou ultrasoniques détectent en temps réel la position du bord du ruban et ajustent automatiquement sa trajectoire afin d'éviter tout léger désalignement lors d'un fonctionnement à haute vitesse.
4. Vitesse de refendage : Mesure de l’efficacité, mais plus élevée n’est pas toujours synonyme de meilleure performance.
La vitesse de refendage détermine le rendement par unité de temps, mais la vitesse maximale nominale n'est souvent qu'une donnée de laboratoire. Un appareil qui ralentit ou s'arrête fréquemment en raison de fluctuations de tension peut en réalité produire moins qu'un modèle stable à vitesse moyenne.
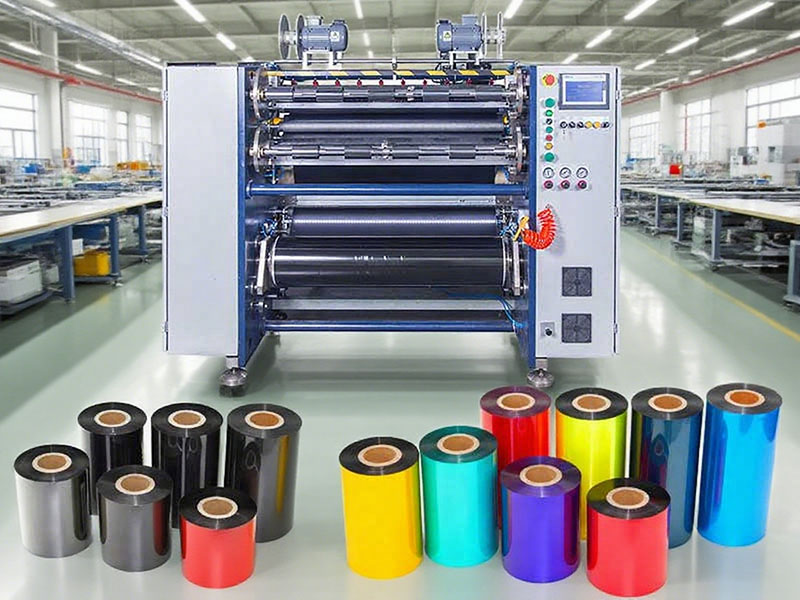
Les indices de vitesse peuvent correspondre aux plages suivantes : basse vitesse, économiquetype 50~100 m/min, convient aux petits lots et à la production multivariétale ; Universel à vitesse moyennemodèle 150~250 m/min, répondant à la plupart des commandes commerciales ; Production à grande vitessemodèle 300~500 m/minAdaptée à la production en continu à grande échelle. Il est important de noter que la vitesse utile réelle est fortement influencée par le matériau du ruban. Les rubans à base de résine ont des revêtements plus durs et une ténacité moindre, ils nécessitent donc généralement un fonctionnement plus long.à des vitesses 20 à 30 % inférieuresque les rubans à base de cire. Par conséquent, lors de l'évaluation de la vitesse, il convient de demander aux fabricants d'effectuer des essais de coupe avec vos matériaux et d'observer le rembobinage lors d'un démarrage à grande vitesse et d'un arrêt d'urgence, plutôt que de se contenter d'observer la vitesse maximale à vide.
5. Les coûts matériels et à long terme souvent négligés
Au-delà des paramètres, la configuration matérielle de l'appareil détermine l'expérience utilisateur à long terme.rigidité du cadreIl convient de noter que les châssis épais en fonte ou en acier absorbent efficacement les vibrations lors du refendage, garantissant ainsi le maintien de la précision même après des années de fonctionnement à grande vitesse.systèmes d'outilsLes lames circulaires conviennent au refendage à grande vitesse, tandis que les lames plates (carrées) offrent des coupes plus nettes et produisent moins de poussière pour les rubans fins. La durée de vie des plaquettes en carbure cémenté ou à revêtement céramique est nettement supérieure à celle des plaquettes en acier rapide ordinaire.spécifications du moulinetdoit correspondre à votre noyau fini — 1 pouce et un demi-pouce sont des configurations courantes ; vérifiez que l’appareil est compatible avec vos spécifications actuelles et futures.
Enfin,service après-vente et essaisLa vérification est la garantie la plus importante lors du choix d'un produit. Les machines à refendre les rubans nécessitent un réglage précis de la tension et de la correction, et la réactivité du fournisseur ainsi que ses capacités d'assistance technique ont un impact direct sur les temps d'arrêt. Avant de prendre une décision finale, il est recommandé d'apporter votre propre bobine étalon et de visiter au moins trois fournisseurs, de comparer les résultats de refendage avec le même matériau, et de mesurer les tolérances de largeur, les écarts de face et la qualité des bords. Un appareil aux caractéristiques attrayantes, mais présentant des bavures sur les bords de l'échantillon, ne vaut pas le risque.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
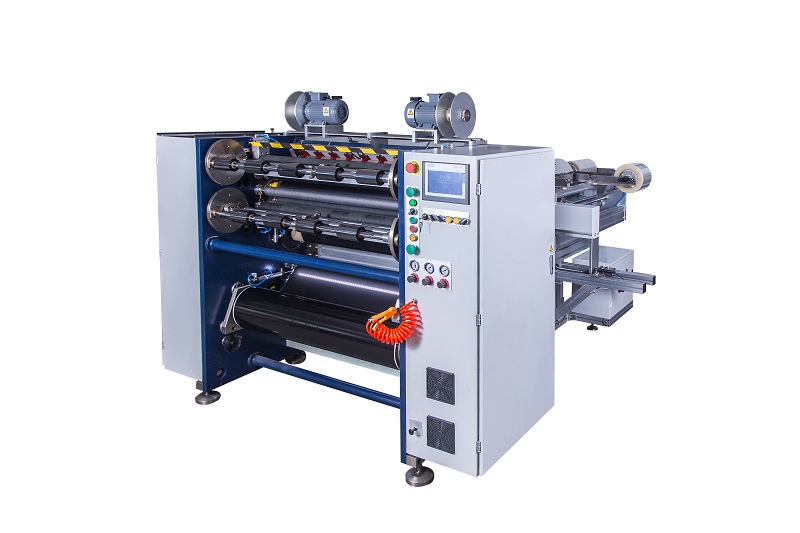 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS






