L'enroulement irrégulier est l'un des problèmes de qualité les plus persistants lors du refendage des rubans. Les films de base des rubans, d'une épaisseur généralement comprise entre 4,5 et 10 microns, sont extrêmement sensibles. Un décalage de quelques millimètres seulement sur la face d'extrémité peut entraîner l'apparition de bandes, de plis, voire une usure de la tête d'impression lors des impressions suivantes. Nombre d'opérateurs ont l'habitude d'ajuster la tension ou de remplacer les lames à l'aveugle dès qu'ils constatent des irrégularités, ce qui conduit souvent à des réglages de plus en plus chaotiques. En réalité, l'enroulement irrégulier n'est pas un défaut isolé, mais le symptôme d'une perturbation du contrôle de la tension, de la précision mécanique et de l'équilibre des systèmes auxiliaires. Cet article propose une approche progressive, du plus simple au plus complexe, pour une mise en œuvre rapide, après une classification des symptômes.

Étape 1 : Comprendre les nouilles et appliquer des solutions ciblées
Avant de commencer, observez attentivement la forme de l'extrémité d'enroulement, car différentes manifestations peuvent indiquer des causes totalement différentes. Si l'extrémité présente une forme en « bouche de cloche » ou une forme conique proéminente d'un seul côté, le problème provient généralement d'une tension d'enroulement excessive ou d'une pression inégale aux deux extrémités du rouleau de pression. Si les deux extrémités sont nettes mais que le milieu est lâche ou partiellement surélevé, il faut suspecter un problème au niveau de la bobine d'enroulement, du tube de papier déformé ou d'une tolérance excessive sur l'épaisseur du matériau entrant. Si l'extrémité présente une oscillation dentelée périodique, cela devrait indiquer une usure de la lame ou des écarts de coupe irréguliers. Cependant, un écart global et un écart en serpentin indiquent souvent que le rouleau de guidage n'est pas parallèle ou que le système de correction est défaillant. Identifier le type de symptôme est indispensable pour éviter des tentatives inutiles.

Contrôle de la tension : commencez par la réduire, puis ajustez-la, en utilisant habilement le cône.
Dans la grande majorité des cas d'enroulement incomplet, un réglage de tension incorrect est la principale cause. Le ruban étant extrêmement fin, une tension trop élevée l'étire excessivement, provoquant des contraintes inégales sur les bords et la formation d'une « cloche ». À l'inverse, une tension trop faible entraîne un relâchement de la couche intermédiaire et un affaissement naturel de la face d'extrémité. Une méthode de vérification rapide consiste à réduire la tension d'enroulement de 5 à 10 % à chaque étape, puis à effectuer un essai sur deux à trois mètres afin d'observer les modifications de la face d'extrémité. Pour des bandes d'essai de 10 mm de large, la valeur empirique de la tension d'enroulement est généralement comprise entre 3 et 5 N. Plus important encore, le réglage de la conicité est crucial. Lorsque le diamètre du rouleau augmente, si la tension ne diminue pas le long de la courbe, la couche extérieure comprime la couche intérieure comme une presse hydraulique, formant un « noyau en marguerite » ou une structure en couches décalées en forme de tour. Prenons comme exemple un noyau de bobine d'un diamètre extérieur initial de 300 mm : la tension initiale peut être fixée à 12 N, la tension finale peut être réduite à 8 N et le coefficient de conicité est fixé entre 0,3 et 0,5, permettant ainsi d'obtenir la structure idéale « serrée à l'intérieur, lâche à l'extérieur ».
Rouleaux et parallélisme : les « pousseurs invisibles » souvent négligés
Même après réglage de la tension, la face d'extrémité reste irrégulière, et le problème provient probablement d'un défaut de précision mécanique. Si le rouleau de pression et l'arbre d'enroulement ne sont pas parallèles, chaque rotation génère une poussée axiale qui décale la bande de carbone, créant ainsi une couche mal alignée. Sur place, insérez une feuille de papier A4 dans l'espace entre les deux extrémités du rouleau et la bobine d'enroulement. Si la résistance est sensiblement différente lorsqu'on la retire, cela indique que les lignes ne sont pas parallèles. En cas d'urgence, desserrez le palier à une extrémité du rouleau de pression et insérez une fine cale de 0,1 à 0,2 millimètre pour corriger le défaut. L'espace entre le tube de papier et la bobine d'enroulement est tout aussi important. Si cet espace dépasse 0,5 millimètre, le tube de papier subit des à-coups excentrés lors de la rotation à grande vitesse, ce qui provoque un balancement périodique de la face d'extrémité. Le jeu d'ajustement standard doit être inférieur à 0,3 millimètre. Des mesures temporaires peuvent être prises en enroulant une couche de papier de masquage autour de l'arbre pour réduire le frottement. Il est impératif de se procurer des tubes en carton de qualité, conformes aux tolérances requises, pour une utilisation durable. Par ailleurs, le faux-rond radial de l'arbre d'enroulement ne doit pas excéder 0,05 millimètre et les arbres tordus doivent être remplacés ou redressés.
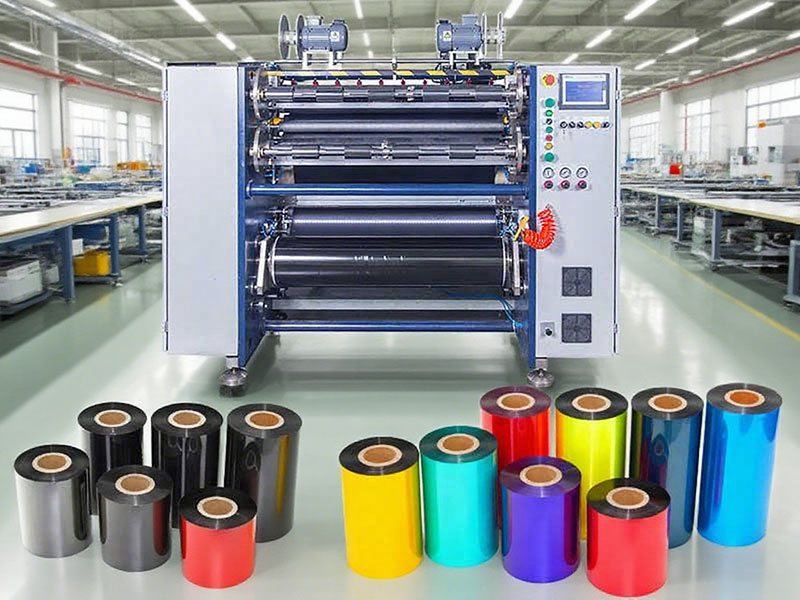
Correction et outils : Ne laissez pas des problèmes mineurs se transformer en échecs majeurs.
Une défaillance du système de correction est la cause directe d'un défaut d'enroulement, et la cause est souvent étonnamment simple : une accumulation de toner sur la lentille du capteur photoélectrique. Nettoyez la sonde avec de l'alcool et appuyez délicatement sur le bord du ruban pour vérifier la réaction du capteur ; la plupart des problèmes peuvent être résolus en trente secondes. Si le tube d'air de l'actionneur de correction se détache ou se tord, vous pouvez ajuster manuellement et temporairement la bobineuse en position centrale pour traiter les petites séries. Concernant les outils de coupe, l'écart recommandé entre les lames supérieure et inférieure pour le refendage du ruban est de seulement 0,01 à 0,03 millimètre, soit environ la moitié de celui utilisé pour le refendage du papier. Les bavures ou les coupes ondulées dues à l'usure des lames s'accumulent progressivement et forment des couches décalées sur les faces d'extrémité lors de l'enroulement. Dans ce cas, utilisez une jauge d'épaisseur de 0,02 mm pour recalibrer l'écart, et si l'usure est importante, remplacez la lame immédiatement : le temps d'affûtage est bien plus long que son remplacement.
Établir l'ordre : Transformer l'expérience de débogage en paramètres réutilisables
Pour résoudre efficacement les problèmes d'enroulement incomplet, il ne s'agit pas de reproduire chaque défaut, mais de conserver les paramètres correctement calibrés. Il est recommandé de créer une fiche de suivi pour chaque équipement, consignant la tension d'enroulement, le coefficient de conicité, la pression des rouleaux et le jeu de l'outil pour chaque modèle de ruban (largeur, épaisseur du substrat, type de revêtement). Lors des changements de production, les paramètres historiques sont directement rappelés et un essai est réalisé sur 200 mètres à 80 % de la vitesse nominale afin de vérifier la face d'extrémité. Les 100 premiers mètres sont contrôlés à basse vitesse et les 100 derniers à haute vitesse. Chaque jour, le parallélisme des rouleaux de guidage est vérifié à la règle ; un écart supérieur à 0,1 millimètre par mètre nécessite une correction. Un nettoyage hebdomadaire de tous les rouleaux est effectué à l'alcool industriel, notamment pour éliminer les résidus de poudre de carbone sur les surfaces en caoutchouc. Un enroulement incomplet signale un déséquilibre entre la précision de l'équipement et les paramètres du processus. Considérer cela comme une opportunité d'inspection du système est bien plus précieux que de lutter sans cesse contre les incendies.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Découpeuse de ruban pour impression de cartes






