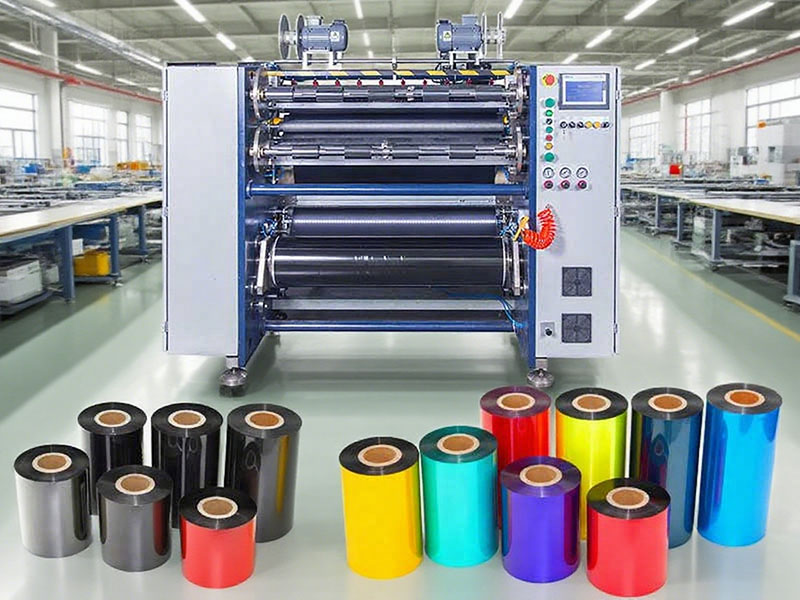
La machine à refendre et à rebobiner le ruban est un équipement essentiel à la production de consommables pour codes-barres. La précision de sa découpe détermine directement la fluidité du défilement du ruban et la netteté d'impression. Si l'erreur de largeur de découpe dépasse ± 0,1 mm, ou si des défauts tels que des bandes en forme de tour ou de marguerite apparaissent sur la face d'enroulement, les clients en aval risquent de rencontrer des problèmes de plis, de bandes cassées, voire d'endommagement de la tête d'impression. Or, lors de l'achat d'un équipement, de nombreux utilisateurs se concentrent sur des paramètres techniques comme la vitesse de découpe et le niveau d'automatisation, négligeant un facteur plus subtil qui influe constamment sur la rentabilité : la capacité du service après-vente à garantir la précision. Un service après-vente performant pour les machines à refendre et à rebobiner le ruban ne doit pas se limiter à la rapidité d'intervention après une panne, mais doit s'attacher à des éléments de précision tels que le contrôle de la tension, le parallélisme mécanique et les systèmes de correction, en créant un cycle complet de prévention, de diagnostic, d'étalonnage et de mise à niveau.
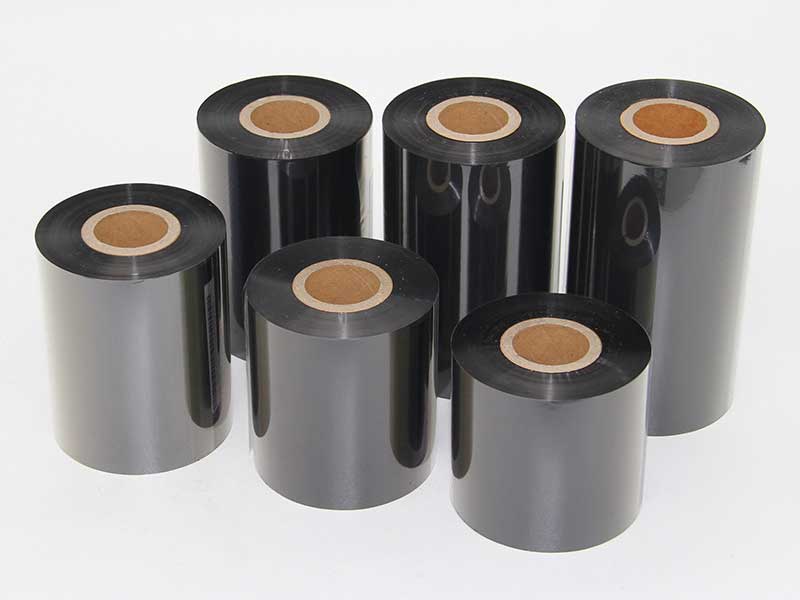
L'intervention avant-vente et le calibrage à la livraison constituent les premiers obstacles à franchir pour garantir la précision.Le substrat du ruban est principalement un film PET d'une épaisseur de quelques microns seulement, extrêmement sensible aux variations de tension. Si les paramètres de tension et de conicité de l'équipement ne sont pas adaptés aux matériaux de ruban couramment utilisés (à base de cire, mélangés ou à base de résine) lors de l'installation chez le client, même si la mise en service en usine est validée, un enroulement irrégulier ou un plissement de la couche interne peuvent survenir en fonctionnement. C'est pourquoi le système après-vente standardisé exige que le personnel d'assistance technique réalise deux actions clés lors de l'installation et de la mise en service : premièrement, calibrer la tension d'enroulement et le coefficient de conicité en fonction des spécifications du ruban du client et des conditions de température et d'humidité de l'atelier ; deuxièmement, former les opérateurs sur site afin qu'ils comprennent le lien de causalité entre le réglage de la tension et la qualité de la face d'extrémité du rebobinage, et non pas seulement qu'ils apprennent à appuyer sur des boutons. Certains fabricants ont également étendu la formation à la mise en place d'un système de « fiche technique », incitant les clients à consigner les combinaisons de paramètres de tension et de vitesse de refente pour différents types de rubans sur chaque équipement, réduisant ainsi les rebuts dus à des erreurs de paramétrage à la source.
L'essence de la maintenance préventive réside dans le contrôle de la dégradation de la précision avant l'arrêt de production.La précision des machines de refendage et de rebobinage se dégrade souvent progressivement : le tranchant de la lame s’émousse peu à peu et des bavures, difficiles à déceler à l’œil nu, apparaissent sur les bords des rubans coupés ; le parallélisme entre l’arbre d’enroulement et le rouleau de guidage s’écarte de quelques microns sous l’effet des vibrations prolongées ; la lentille du capteur de correction est contaminée par du toner, ce qui réduit sa vitesse de réponse. Ces modifications ne déclenchent pas immédiatement d’alarmes de défaut, mais érodent insidieusement les rendements. La solution après-vente éprouvée s’appuie sur la logique de maintenance des lignes de production à haut rendement, remplaçant les réparations ponctuelles par une inspection planifiée : contrôle régulier de l’écartement de l’outil de refendage (ruban recommandé : 0,01 à 0,03 mm), étalonnage du parallélisme entre le rouleau de pression et l’arbre de rebobinage à l’aide de jauges d’épaisseur, nettoyage du capteur de correction et vérification de la réponse de l’actionneur, tout en établissant des registres structurés de l’état des équipements servant de référence pour les étalonnages de précision ultérieurs. L'intérêt de cette approche réside dans le changement de rôle des ingénieurs après-vente, qui passent de « pompiers » à « gestionnaires de la santé des équipements », permettant ainsi aux clients d'intervenir avant qu'une panne inattendue ne survienne.
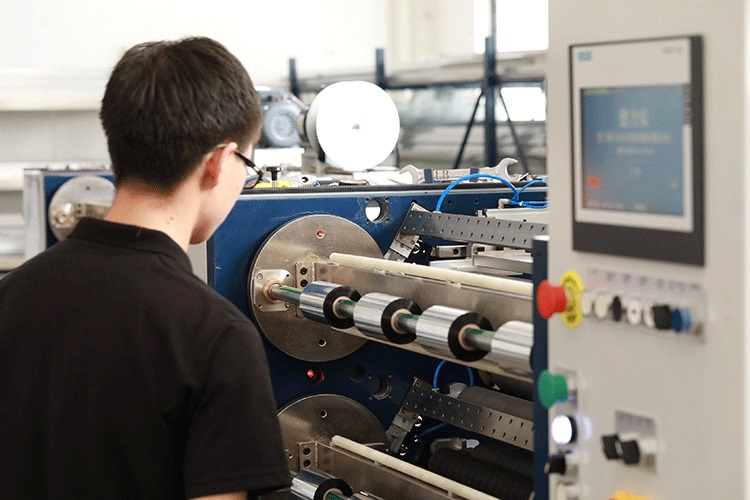
Lorsqu'une panne survient, la collaboration à plusieurs niveaux entre le diagnostic à distance et l'intervention sur site détermine l'ampleur des pertes liées à l'indisponibilité du service.La plupart des problèmes de précision lors du refendage de rubans (faces d'extrémité irrégulières, protubérances unilatérales et oscillations périodiques) proviennent souvent de l'imbrication des sous-systèmes de tension, mécaniques et de correction. Si les ingénieurs se précipitent pour démonter et réparer en se basant uniquement sur des descriptions téléphoniques, il est très facile de tomber dans un cercle vicieux où l'on traite les symptômes sans s'attaquer à la cause profonde. Une approche efficace consiste à : se connecter à distance pour visualiser la courbe de tension et les enregistrements du signal de correction dans l'automate programmable afin de déterminer préliminairement si le problème est lié à des paramètres électriques ou à des écarts mécaniques ; pour les problèmes liés aux paramètres, une assistance à distance aux clients pour ajuster le coefficient de conicité ou nettoyer le capteur peut résoudre le problème ; pour les défauts des composants mécaniques nécessitant un démontage et une inspection, les pièces de rechange et les outils d'étalonnage sont acheminés sur site. Une fois les réparations terminées, des contrôles de précision des éléments connexes sont effectués simultanément afin d'éviter l'effet boule de neige qui consiste à « réparer une pièce tout en en apportant une autre ». Certains fabricants offrent une garantie d'un an et un engagement de maintenance à vie pour les composants essentiels, et précisent les règles de remplacement des pièces non consommables pendant la période de garantie, permettant ainsi aux clients de prévoir les coûts après-vente.
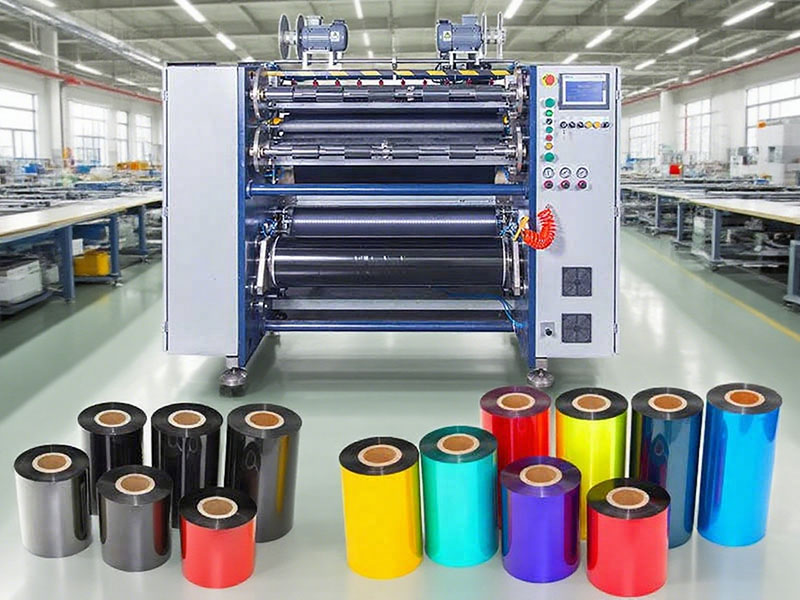
La véritable valeur du système après-vente réside dans l'amélioration continue des capacités des équipements en fonction de l'évolution des processus des clients.Le marché des rubans évolue vers des supports plus fins, des vitesses d'impression plus élevées et des largeurs de découpe plus précises. Les équipements calibrés aujourd'hui pourraient être confrontés à de nouveaux défis en matière de contrôle de la tension dans deux ans, lorsque les clients adopteront des rubans à base de résine ou des largeurs de découpe plus étroites. Par conséquent, le service après-vente ne doit pas se limiter à la remise en état d'usine, mais inclure une assistance technique pour les mises à niveau et les modifications : collaboration avec les clients pour la découpe d'essais de nouveaux rubans, recalibrage des courbes de tension et des paramètres des groupes d'outils de découpe ; installation ou mise à niveau du système de correction des écarts pour répondre aux exigences de haute précision ; et même mise à disposition d'interfaces de diagnostic à distance avec les systèmes de gestion des équipements des clients, permettant la collecte et l'analyse continues de données de précision. Lorsque les archives après-vente d'une bobineuse-découpeuse accumulent des centaines de lots de paramètres de processus pour des rubans de matériaux différents, ces données constituent un actif précieux et difficile à exploiter pour les clients.
En définitive, la qualité du service après-vente des machines de refendage et de rebobinage de rubans ne se mesure pas aux délais de réponse promis, mais à sa capacité à traduire la notion abstraite de « précision de refendage » en actions d'ingénierie mesurables, calibrables et traçables. De l'étalonnage de la courbe de tension lors de l'installation, au contrôle mensuel de l'écartement des outils et du parallélisme, jusqu'à la recherche des causes profondes des pannes, chaque étape vise à répondre à la même question : lorsqu'un client insère un rouleau de ruban femelle large dans la machine, peut-il être certain d'obtenir un ruban fini, à la surface parfaitement lisse, se déroulant sans accroc jusqu'au dernier centimètre dans l'imprimante ? La réponse à cette question réside dans l'exigence de précision du service après-vente, et non dans la promesse de réactivité affichée dans la brochure.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
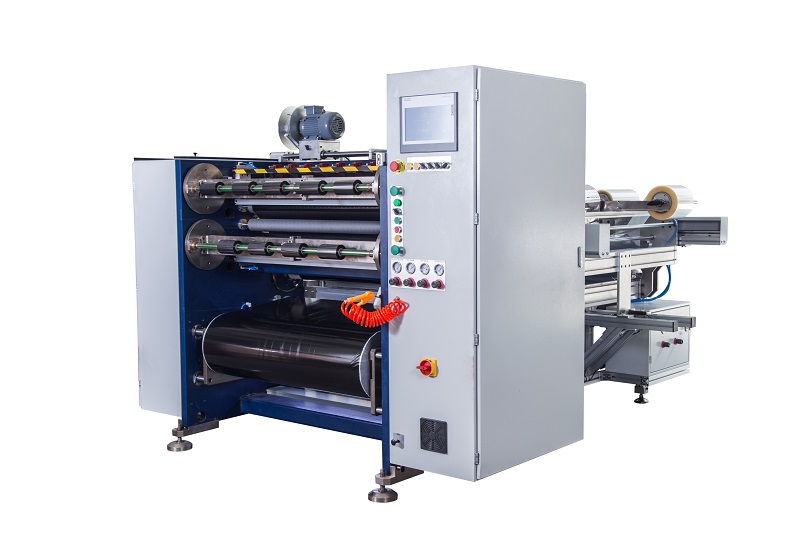 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
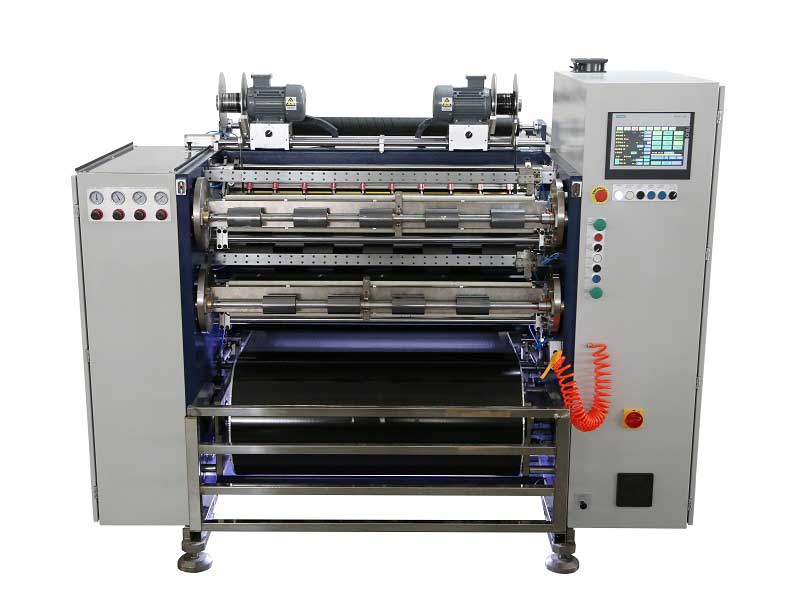 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
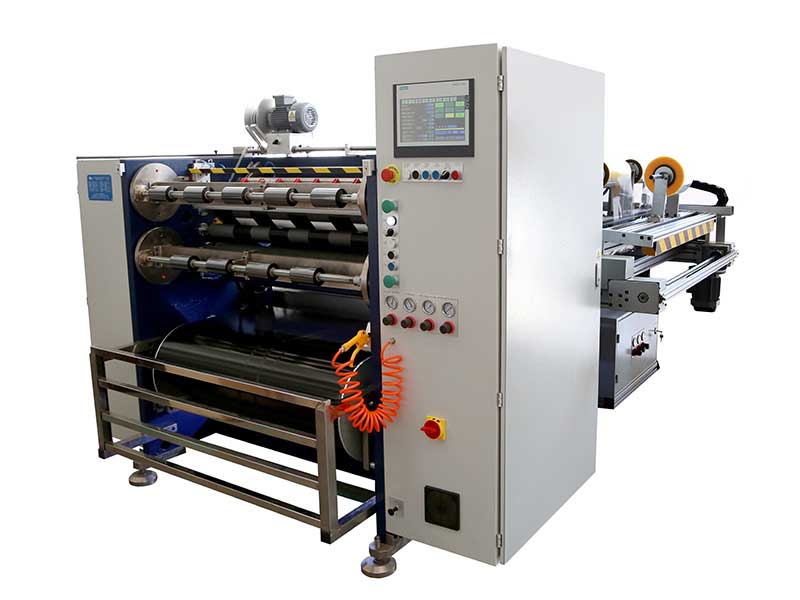 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Enrouleur de ruban d'impression de cartes
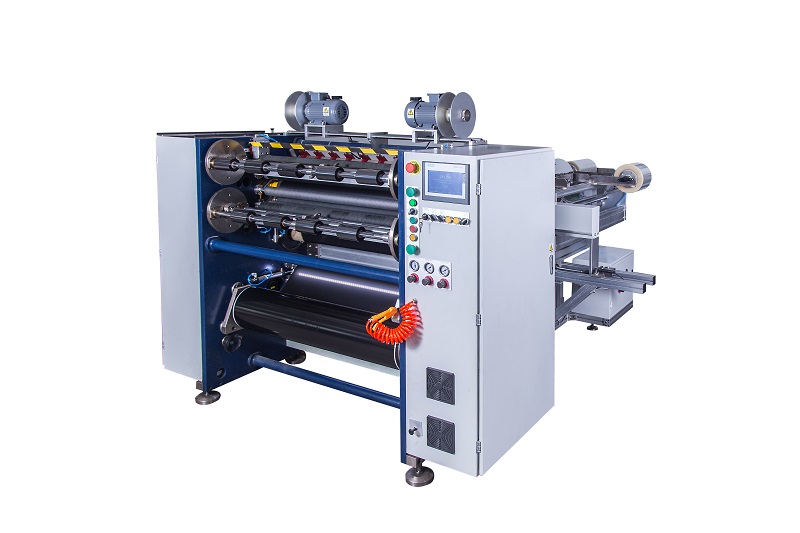 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Découpeuse de ruban pour impression de cartes






