Lorsqu'il s'agit de personnaliser une rebobineuse-refendeuse de ruban, l'erreur la plus fréquente consiste à confondre personnalisation et « modification de la largeur » ou « changement de bobine ». À la réception de la machine, on constate que lors de la découpe de bandes étroites, la face d'extrémité présente des bavures ; lors de la découpe de supports en résine, les bords sont couverts de bavures ; chaque modification de spécification nécessite deux heures d'arrêt et de réglages, toujours pour la même raison : des exigences vagues, des fournisseurs qui ne peuvent que faire des suppositions, et des solutions improvisées susceptibles d'engendrer des regrets à terme.
La personnalisation des machines de refendage et de rebobinage de rubans consiste essentiellement à ajuster avec précision les propriétés des matériaux, la logique de tension et la structure de commande. Ci-dessous, nous présentons les points clés à prendre en compte avant toute personnalisation, selon quatre axes principaux.
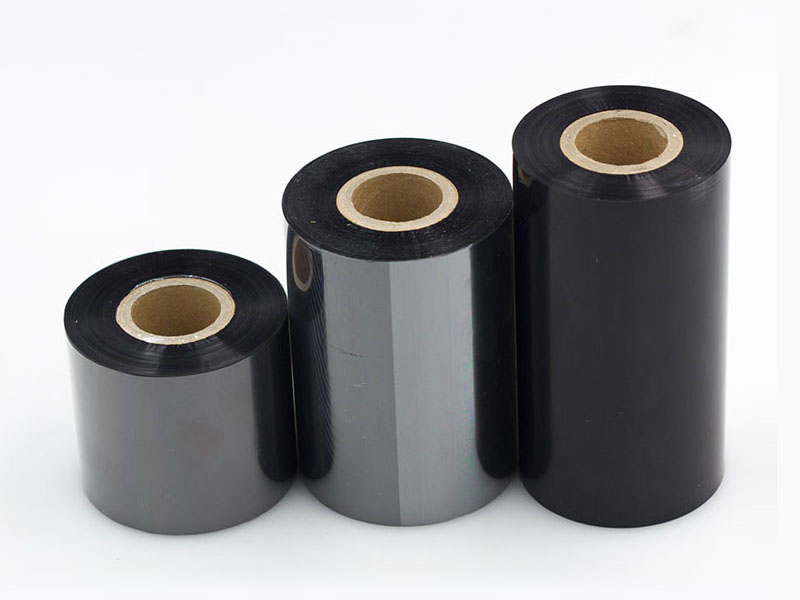
1. Commencez par dresser un tableau clair de votre gamme de produits, plutôt que de simplement dire « toutes les largeurs sont nécessaires ».
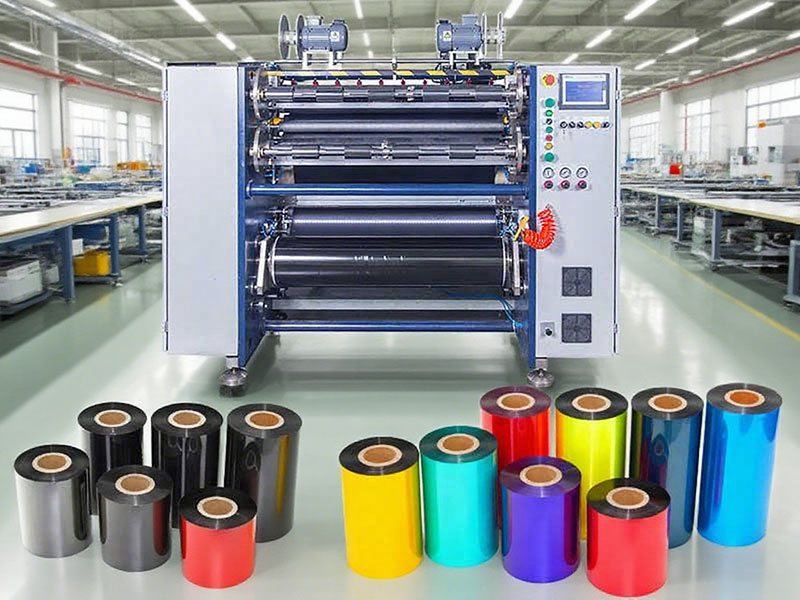
La première question que posent souvent les fournisseurs est : « Quel type de ruban découpez-vous principalement ? » Il ne s’agit pas d’une simple question de politesse. La logique de découpe des matériaux à base de cire, mixtes et à base de résine est totalement différente : le revêtement à base de cire étant relativement tendre, il faut l’éviter lors du refendage ; les revêtements à base de résine sont durs et cassants, et les exigences en matière d’affûtage de la lame et de contrôle de la température sont nettement plus élevées. En pratique, la vitesse de refendage est généralement inférieure de 20 % à 30 % à celle des revêtements à base de cire. Si votre gamme de produits comprend des bandes étroites pour étiquettes électroniques de quelques millimètres seulement, jusqu’à des bandes logistiques de plusieurs centaines de millimètres, les solutions sur mesure doivent offrir une marge de réglage suffisante au niveau des systèmes d’outillage et du contrôle de la tension, plutôt que d’utiliser une configuration fixe pour couvrir toutes les spécifications.
Une approche plus pragmatique consiste à établir une liste des spécifications courantes : réduire au maximum la largeur minimale requise, maximiser la largeur maximale, définir la largeur maximale, le diamètre intérieur et le diamètre extérieur de la bobine principale, ainsi que le matériau principal. Seule la transmission de cette liste aux fournisseurs leur permettra de déterminer le type de structure de déroulement et d’agencement de bobines nécessaires, plutôt que de concevoir un système sans préparation.
2. Précision : Utilisez les conséquences pour annuler la solution de contournement, plutôt que de simplement avancer un nombre de tolérance.
Presque tous les fournisseurs insistent sur la « haute précision », mais la précision a un coût. Les équipements de qualité standard présentent une marge d'erreur d'environ ±0,5 millimètre, tandis que les équipements de précision peuvent atteindre ±0,1 millimètre, voire moins. La question est de savoir si ces coûts supplémentaires correspondent à vos besoins réels.
Une communication plus efficace consiste à analyser les conséquences : si la largeur de découpe diffère de 0,1 millimètre, quelles sont les répercussions en aval ? Pour les étiquettes logistiques classiques, un léger décalage des bords peut être difficilement lisible ; lors de la fabrication de codes-barres haute résolution ou d'étiquettes électroniques de précision, les bavures peuvent entraîner un décalage du ruban, des lignes blanches à l'impression, voire une usure prématurée de la tête d'impression. Il est plus pertinent d'informer les fournisseurs du processus d'impression complet que de leur communiquer une simple valeur de tolérance. Par ailleurs, la seule façon de vérifier la précision promise est de réaliser des essais de découpe – en utilisant votre propre rouleau principal, en découpant selon les spécifications minimales et maximales, et en mesurant avec un pied à coulisse, plutôt que de se fier aux valeurs théoriques du tableau des paramètres.
3. Le contrôle de la tension est le principal enjeu en matière de personnalisation, et le choix du moulinet est tout aussi crucial.
Le support du ruban est un film PET de quelques microns d'épaisseur seulement, beaucoup plus sensible à la tension que le papier ou le film ordinaire. Une tension excessive provoque l'étirement et la déformation du film de base, entraînant des microfissures dans la couche d'encre et une augmentation du détachement de poudre lors de l'impression. À l'inverse, une tension trop faible provoque un enroulement lâche, une face d'extrémité déformée et des bourrages inévitables lors de l'impression. Le contrôle de la tension influe sur la planéité de l'enroulement à plus de 50 %, ce qui ne peut se résumer à la simple affirmation « la tension doit être stable ».
Lors de la personnalisation, il convient de définir avec le fournisseur les paramètres suivants : l’épaisseur minimale du ruban (en microns), le diamètre minimal des bobines après refendage et le type de synchronisation des bobines de rebobinage (mono-axe ou multi-axes). Pour le refendage de rubans ultra-fins, le contrôle de la tension doit être précis à 0,1 newton près, et les différences, même minimes, entre les axes lors du bobinage simultané de plusieurs bobines doivent être prises en compte. Le choix du type d’arbre de bobinage est également crucial : les arbres à détente de gaz classiques peuvent engendrer des différences de diamètre de bobine lors du bobinage simultané de plusieurs bobines, provoquant une tension non réglable indépendamment et, par conséquent, un jeu interne et une tension externe excessive, voire un défaut d’enroulement (« noyau végétal »). L’arbre à glissement pneumatique permet à chaque unité de bobinage de contrôler indépendamment le couple et de s’ajuster en temps réel en fonction des variations de diamètre de la bobine, ce qui en fait une solution essentielle pour la production de rubans multi-spécifications de haute qualité.
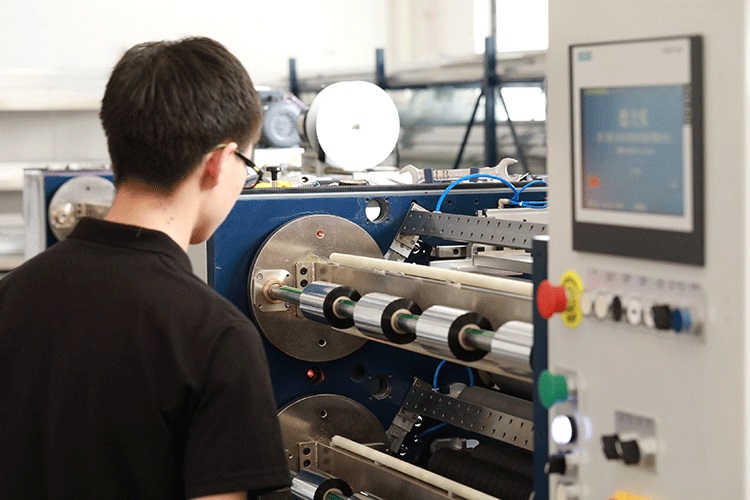
4. La vitesse est adaptée à la structure des commandes, l'efficacité du changement de modèle étant plus importante que la vitesse de pointe.
La vitesse de pointe nominale est certes la donnée la plus séduisante des spécifications techniques, mais elle n'est souvent pas le facteur déterminant du rendement réel. Dans les modèles de production en petites séries et à gammes multiples, la rapidité des changements de production est bien plus importante qu'une vitesse extrême : les arrêts fréquents et les réglages d'outillage annulent tous les avantages de la « haute vitesse ». Seule la production en continu à grande échelle et à spécifications précises justifie l'investissement dans des performances à haute vitesse supérieures à trois millions d'unités par minute.
Une autre contrainte souvent négligée provient du matériau lui-même : les rubans à base de résine possèdent des revêtements plus durs, ce qui réduit généralement leur vitesse de refendage réelle de 20 à 30 % par rapport aux rubans à base de cire. Un appareil donné pour 4 millions de feuilles par minute, si votre produit principal est à base de résine, pourrait avoir une vitesse utile réelle comprise entre 280 et 320 feuilles par minute. Lors de votre demande de vitesse, précisez le type de ruban principal afin que les fournisseurs puissent vous faire des recommandations pertinentes. En cas de fragmentation des commandes, il convient également de s’intéresser à la capacité de changement d’outillage : les tourelles porte-outils indépendantes servo-motorisées, associées à des systèmes de gestion des formules, peuvent réduire le temps de réglage des outils de plusieurs dizaines de minutes à quelques minutes seulement, voire moins, ce qui est bien plus pratique pour les scénarios de changement de spécifications multiples que la recherche d’une vitesse de pointe accrue.
Ultime rempart : essais de découpe et engagements après-vente
Quel que soit le niveau de détail du plan personnalisé, la vérification physique reste indispensable. Exigez du fournisseur qu'il utilise votre bobine maîtresse pour effectuer un essai de coupe à la dimension minimale et examine les bords afin de détecter toute bavure ou marque d'étirement. Procédez ensuite à un essai de coupe à la dimension maximale et vérifiez que la face d'enroulement est nette et sans plis. Parallèlement, assurez-vous de la marque et de la garantie des composants essentiels, ainsi que des services d'installation, de mise en service et de formation à l'utilisation proposés par le fournisseur. La valeur d'un appareil sur mesure ne réside pas dans la perfection de ses paramètres à la livraison, mais dans sa capacité à conserver une surface plane et une tension stable même après trois ans, une fois la dimension minimale atteinte.
En définitive, la personnalisation des rebobineuses à refendre les rubans met à l'épreuve la connaissance approfondie que l'acheteur a de ses propres produits. Ce n'est qu'en expliquant clairement les quatre aspects – matériaux, spécifications, précision et structure de la commande – que les fournisseurs peuvent espérer livrer un appareil facile à utiliser, et non pas seulement une machine aux caractéristiques attrayantes.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

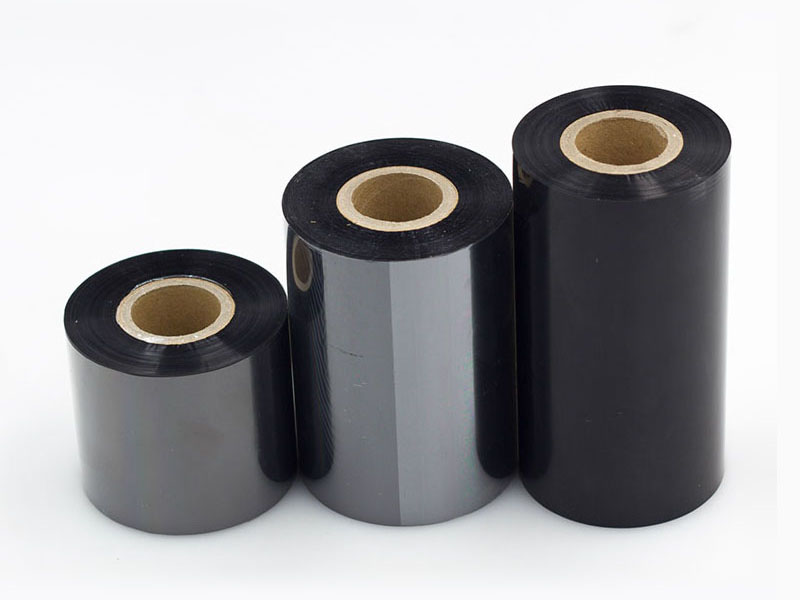

 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
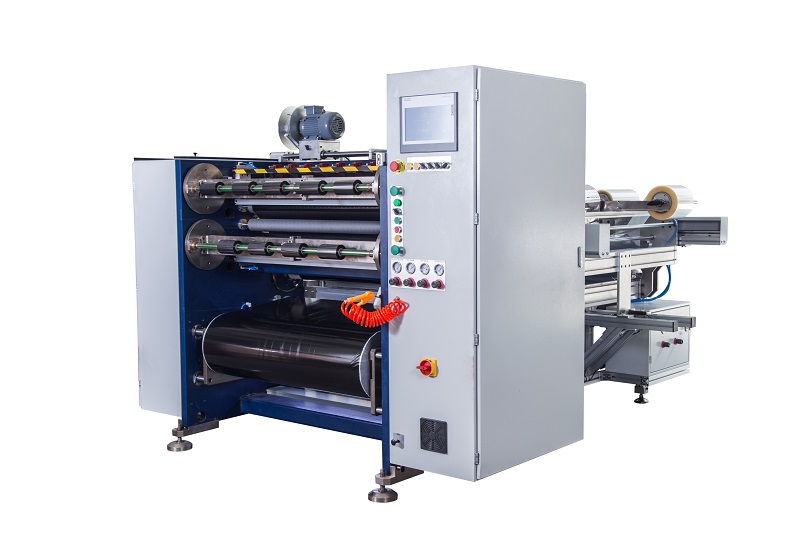 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
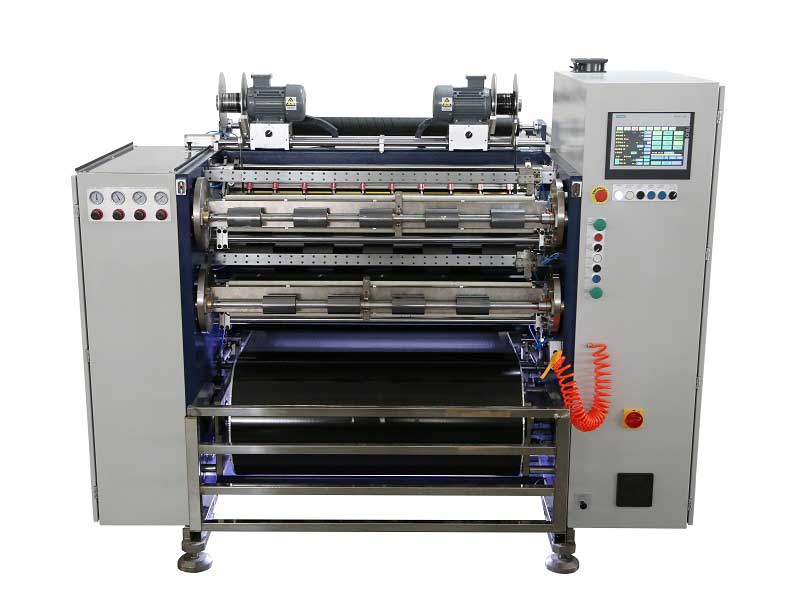 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
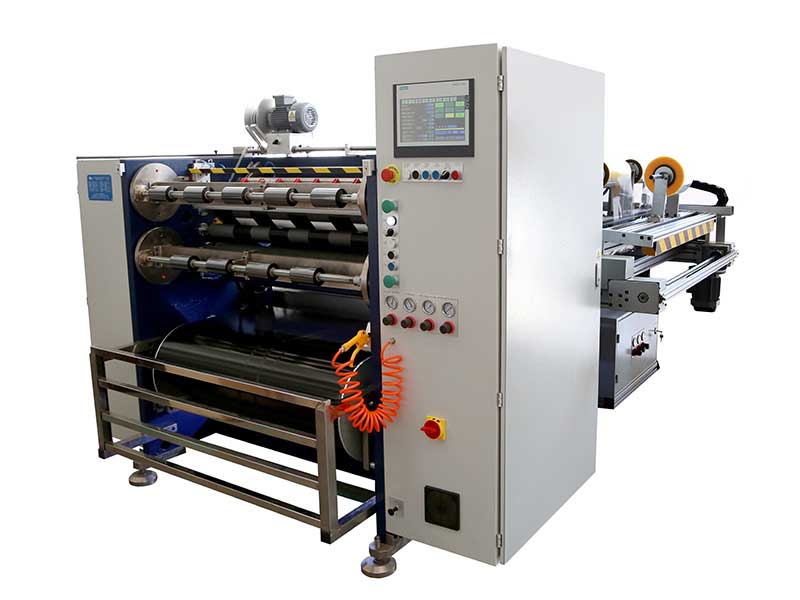 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Enrouleur de ruban d'impression de cartes
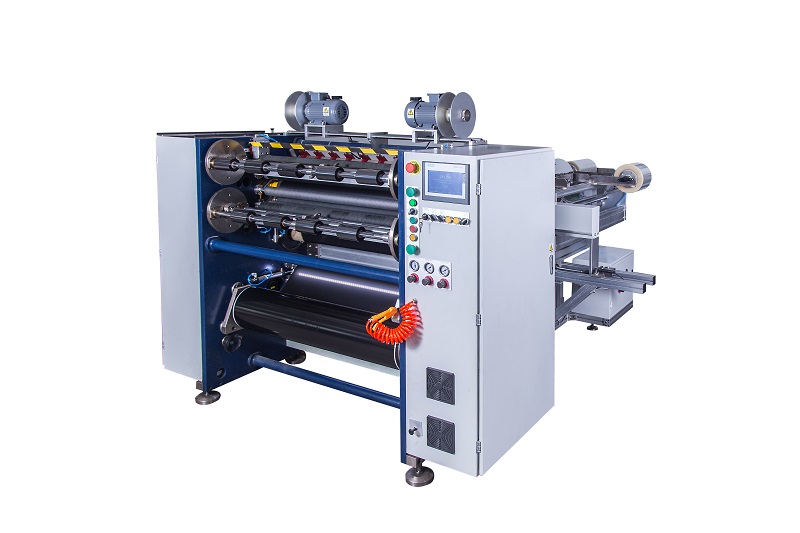 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Découpeuse de ruban pour impression de cartes






