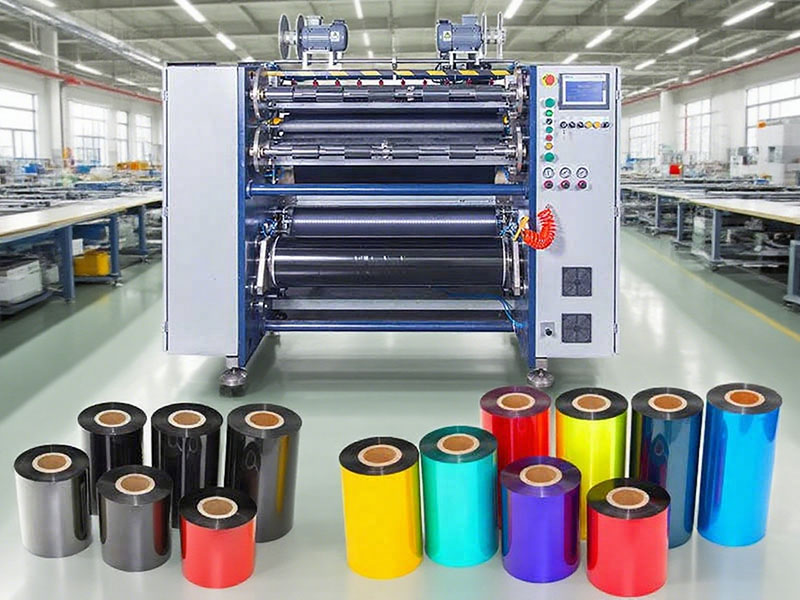
Le refendage et le rebobinage des rubans constituent une étape clé dans la production de consommables de transfert thermique, et leur efficacité détermine directement les délais de livraison et la compétitivité des coûts. Pourtant, de nombreuses entreprises disposent d'équipements aux paramètres modernes, mais leur production reste bloquée par des goulots d'étranglement. Le problème ne réside souvent pas dans la vitesse de fonctionnement des machines, mais plutôt dans des temps d'arrêt improductifs trop importants, des fluctuations de tension excessives et des changements de commandes et de bobines trop lents. En tenant compte des spécificités des matériaux en ruban, cet article propose une solution pratique pour améliorer l'efficacité en se concentrant sur la réduction des temps d'arrêt, l'optimisation des processus de tension et de refendage, ainsi que l'amélioration de l'automatisation et de l'intelligence.

1. Premièrement, identifier les pièges en matière d'efficacité du refendage de rubans
Les rubans de carbone ne sont pas des films ordinaires. Ils se composent d'un substrat PET, d'un revêtement et d'une couche d'encre, d'une épaisseur généralement comprise entre 4,5 et 10 microns seulement, et sont extrêmement sensibles à la tension. Une tension excessive provoque l'étirement du film de base, ce qui peut endommager la couche d'encre et entraîner un détachement de poudre. À l'inverse, une tension trop faible rend le ruban lâche et froissé, ce qui se traduit par des lignes blanches ou des indentations lors de l'impression. Plus problématique encore est la contradiction inhérente entre la vitesse et la précision de la découpe du ruban : l'accélération conduit souvent à des extrémités irrégulières, à une augmentation des bavures et des fluctuations de tension, tandis que les arrêts fréquents pour corriger les problèmes de qualité réduisent les gains de productivité obtenus grâce aux hautes vitesses.
Les machines traditionnelles de refendage de rubans fonctionnent généralement à des vitesses n'excédant pas 100 à 120 mètres par minute, avec un temps d'arrêt pour changement de bobine d'environ 3 minutes et des taux de produits finis oscillant entre 85 % et 90 %. Derrière ces chiffres se cache un potentiel d'amélioration considérable.

2. Réduisez au minimum le temps passé à « s'arrêter ».
Le principal facteur de perte d'efficacité des machines à refendre est le temps d'arrêt. L'alimentation, la pénétration du film, le réglage de la lame et le déroulement du film génèrent des pertes considérables pour chaque bobine. L'expérience montre qu'en optimisant systématiquement les opérations auxiliaires, le temps d'arrêt par bobine peut être réduit de 8 à 10 minutes à 3 ou 4 minutes.
Rouleaux maîtres préfabriqués et pénétration rapide du filmCe sont les méthodes les plus directes. Le rouleau suivant du rouleau principal est pré-élevé vers la station d'attente pour une commutation sans interruption. La disposition optimisée des rouleaux de guidage raccourcit le trajet de dérivation du film, réduisant ainsi les interventions manuelles pour chaque passage. L'arbre d'expansion est équipé d'un raccord d'alimentation en air indépendant, évitant ainsi d'attendre la mise en pression du compresseur. La standardisation du diamètre intérieur et de la longueur des tubes de papier élimine également le besoin de réglages répétés de l'arbre.
Mises à niveau de l'automatisation pendant la redistribution des rôlesCe procédé offre une solution plus complète. L'enroulement à double station, associé à des tubes en papier préinstallés, à une commutation automatique par arbre d'expansion servo-commandé et à des temps de changement réduits de plusieurs minutes à zéro seconde d'attente, est également crucial pour le refendage de rubans en petites séries et pour une grande variété de produits. Le système de changement d'outil rapide est ainsi essentiel : les tâches pouvant être effectuées hors ligne, telles que la pré-installation des manchons et le préréglage de l'écartement des outils, sont réalisées en dehors du cycle de fonctionnement de la machine, permettant un changement de production en moins de 5 minutes.
3. Maîtrise de la tension : l'équilibre entre efficacité et qualité
Le contrôle de la tension dans le refendage de rubans ne se résume pas à « définir une valeur ». Les exigences de tension pour les sections de déroulement, de refendage et de rembobinage sont différentes et doivent être ajustées dynamiquement en fonction des variations du diamètre du rouleau.
Le système de tension en boucle fermée à trois étapes constitue une solution éprouvée : le déroulement est freiné par magnétoscopie, la zone de refendage maintient une tension réduite grâce à un système de rouleaux flottants afin de limiter le retrait latéral, et le rebobinage utilise des servomoteurs pour obtenir une tension décroissante. Les mesures effectuées montrent qu'une réduction modérée de la tension dans la zone de refendage et une diminution progressive de la tension d'enroulement à mesure que le diamètre de la bobine augmente permettent d'améliorer l'alignement de l'extrémité d'enroulement de 0,31 mm à 0,14 mm, tout en autorisant des augmentations de vitesse supplémentaires sans compromettre la précision. En fonction des différences entre les rubans à base de cire, mixtes et à base de résine, différents profils de tension peuvent être prédéfinis, et les opérateurs peuvent simplement appliquer la formule pour réduire les pertes lors des essais de coupe.
La rapidité de réponse du système de correction est tout aussi importante. Les rubans étant fins et sensibles aux déformations, les capteurs photoélectriques ou CCD nécessitent des algorithmes anti-vibrations pour maintenir une précision de correction de ±0,1 millimètre, même à haute vitesse. Lors de la maintenance courante, le nettoyage de la lentille du capteur de correction est souvent négligé, et la lenteur de la correction due à l'accumulation de poussière est une cause fréquente d'irrégularités des faces d'extrémité.
4. Réglage fin du processus de refendage
L'état de l'outil détermine directement la durée de fonctionnement continu. La profondeur de coupe de la lame circulaire dans le rouleau principal est généralement comprise entre 0,5 et 1 millimètre ; une profondeur trop importante peut engendrer des bavures, voire une rupture du film, tandis qu'une profondeur trop faible empêchera une coupe nette. L'intervalle de changement d'outil doit être défini en fonction du nombre de mètres de refendage plutôt que du temps ; par exemple, il est recommandé de remplacer la lame circulaire tous les 100 000 mètres, plutôt que de la changer « lorsqu'elle semble émoussée ». L'arbre porte-lame doit être nettoyé quotidiennement avec du toner et de l'adhésif afin d'éviter le blocage de la lame.
Les stratégies de vitesse doivent être progressives plutôt qu'uniformisées.Les rubans à base de cire présentent une grande tolérance à la tension et permettent des vitesses de production plus élevées ; les revêtements de rubans à base de résine étant plus sensibles, la vitesse doit être adaptée avec prudence. La recherche aveugle d'une vitesse de ligne maximale, si elle s'accompagne de ruptures de film fréquentes et d'arrêts de production dus aux plis, réduit en réalité la productivité. La mise en place d'une base de données des paramètres de processus par matériau et spécification, permettant aux opérateurs d'accéder directement à la formule optimale, constitue une approche pragmatique pour réduire les déchets liés aux essais de découpe.
5. Rechercher une croissance progressive grâce à l'automatisation et à l'intelligence artificielle
Lorsque l'optimisation aux niveaux mécanique et des processus a atteint ses limites, la modernisation de l'architecture des équipements est devenue le point de bascule permettant des gains d'efficacité considérables.
Technologie de découpe sans contactCette solution mérite d'être étudiée. Le découpage laser ou par lame d'air évite le contact par frottement entre la lame mécanique et le revêtement du ruban, permettant des vitesses de coupe de 300 à 500 mètres par minute, tout en éliminant les problèmes de bavures liés à l'usure de la lame et aux changements d'outils fréquents. Pour les rubans à base de résine à haute valeur ajoutée, cette solution offre des avantages particulièrement nets en termes de constance de la qualité.
Détection des défauts en ligne et intégration des donnéesAmélioration de l'efficacité du point de vue de la gestion. Le système de vision par IA analyse l'uniformité du revêtement en temps réel, marquant automatiquement les défauts tels que les piqûres et les bulles, et évitant ainsi les rebuts importants lors des processus d'impression en aval. Les données de découpe (longueur, largeur, lot, courbe de tension) sont automatiquement téléchargées vers le système MES, assurant la traçabilité de l'historique de production de chaque rouleau de ruban et permettant l'accumulation de données réelles pour l'optimisation des processus.
Pour les lignes de production utilisant encore des équipements traditionnels, il n'est pas nécessaire de procéder à un remplacement complet des machines en une seule étape. Privilégier la mise en œuvre d'outillages à changement rapide, la rénovation des systèmes de tension en boucle fermée et la correction des écarts – les trois leviers offrant les meilleurs ratios entrée/sortie – permet généralement d'obtenir des gains d'efficacité considérables sans remplacer les machines principales. L'amélioration de l'efficacité ne consiste pas à augmenter la vitesse de rotation des machines, mais à garantir qu'elles produisent des produits conformes aux normes pendant leur fonctionnement.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Découpeuse de ruban pour impression de cartes






