La refendeuse-enrouleuse de ruban est un appareil spécialisé permettant de refendre les rubans larges en rouleaux de largeurs spécifiques. Son fonctionnement repose sur un contrôle précis de la tension et des faces de refente parfaitement planes. Des procédures d'utilisation standardisées garantissent la sécurité du personnel et sont essentielles pour prévenir les problèmes de lignes blanches, d'indentations et de rupture de ruban lors des impressions ultérieures. Vous trouverez ci-dessous un résumé des normes d'utilisation du processus complet, de la préparation au démarrage à la finition, en fonction des caractéristiques de l'équipement et des exigences du processus.

1. Préparation et inspection de sécurité avant la mise en service
Les inspections préalables à l'utilisation constituent la première ligne de défense contre les accidents mécaniques et les problèmes de qualité. Les opérateurs doivent porter des gants et des lunettes de protection et s'assurer que l'équipement est correctement mis à la terre.
Il est essentiel de vérifier l'état de l'appareil. Assurez-vous que le bouton d'arrêt d'urgence a bien été réinitialisé, que les protections de la zone de refendage et des pièces de transmission sont intactes et fermées, et qu'il est strictement interdit de court-circuiter l'interrupteur de la porte de sécurité. Pour les outils, vérifiez que le tranchant des lames circulaires ou de refendage est affûté et exempt de copeaux, que la rotation de l'arbre de la lame est fluide et que les vis de fixation sont bien serrées. Si la lame s'émousse, affûtez-la ou remplacez-la immédiatement afin d'éviter les bavures ou les débris de ruban lors du refendage.
Le choix des matériaux et les étapes de nettoyage ne doivent pas être négligés. Les résidus de poudre de caoutchouc et de poussière présents dans les rouleaux de guidage, la bobine d'enroulement et les fentes doivent être éliminés afin d'éviter que des corps étrangers ne s'enfoncent dans le ruban et ne provoquent des rebuts. Vérifiez que le modèle et la largeur de la bobine mère à découper correspondent à la commande ; la face d'extrémité de la bobine mère doit être plane, sans plis et sèche. Si la face d'extrémité de la bobine principale est très irrégulière, un prétraitement ou un remplacement est nécessaire avant l'alimentation ; sinon, les petites bobines, après le refendage, risquent de se déplacer latéralement.
2. Opération d'alimentation et de pénétration du film
Lors de l'alimentation, l'arbre de détente pneumatique ou la flèche auxiliaire doivent être utilisés pour charger la barre omnibus en douceur dans la base de déroulement. L'arbre de détente pneumatique doit être correctement gonflé afin d'éviter tout glissement de l'âme lors du fonctionnement à grande vitesse. Lors du passage du film, le parcours indiqué par l'équipement doit être scrupuleusement respecté : après son extraction de la bobine de déroulement, le ruban passe successivement par le rouleau de détection de tension, le rouleau de guidage et le groupe de lames de refente, avant d'être enroulé sur la bobine de rebobinage. Pendant le passage du film, le ruban doit rester plat, sans torsion ni croisement, et sa surface de revêtement doit être correctement orientée (généralement vers l'extérieur ou selon les exigences du procédé).
Le réglage de la tension est l'étape cruciale après la pénétration du film. En fonction de l'épaisseur et de la largeur du substrat du ruban, les tensions d'enroulement et de rembobinage sont définies par le système de contrôle. Le principe de base est le suivant : les substrats fins (4-5 µm) nécessitent une faible tension, tandis que les substrats larges requièrent une tension plus élevée. Une tension excessive peut endommager le film PET et provoquer un détachement de poudre ; à l'inverse, une tension trop faible peut entraîner la formation de plis et l'apparition de lignes blanches à l'impression. Pour les nouveaux équipements ou les nouveaux lots de rubans, il est recommandé d'affiner le réglage de la tension à basse vitesse afin de trouver la valeur optimale, évitant ainsi le relâchement ou le blocage du ruban.

3. Réglage des paramètres de refendage et essai de coupe
Le positionnement du porte-outil doit être ajusté avec précision en fonction de la largeur de la pièce à usiner. L'écartement des couteaux est vérifié à l'aide d'un pied à coulisse ; la tolérance des machines à refendre de haute précision est généralement de ±0,1 mm. Lors du réglage du porte-outil, veillez à ce que toutes les lames aient une profondeur de coupe uniforme afin d'éviter une pression inégale pouvant entraîner la rupture de certaines lames ou des indentations trop profondes à certains endroits.
Le réglage de la vitesse doit suivre le principe de « coupe d'essai à basse vitesse, puis augmentation progressive de la vitesse ». Il est recommandé de régler la vitesse de refendage initiale entre 50 et 80 m/min. Après avoir vérifié que le premier rouleau produit présente une face d'extrémité nette, sans bavures ni adhérence, augmentez progressivement la vitesse jusqu'à la vitesse de production normale (généralement entre 150 et 300 m/min, selon les performances de l'équipement). Pour les revêtements spéciaux ou les rubans sujets aux bavures, un ralentissement approprié tout au long du processus permet de réduire l'électricité statique et d'éviter d'endommager le revêtement.
Le choix du mode d'enroulement doit être déterminé en fonction des exigences du client concernant le diamètre et la dureté de la bobine. Si un noyau serré est requis, un enroulement centré avec une tension décroissante appropriée (conicité) peut être utilisé. Si la face d'extrémité est particulièrement plane, un enroulement de surface combiné à des rouleaux de pression est plus approprié. Un réglage judicieux de la conicité d'enroulement permet d'éviter la formation de « centres en chrysanthème » ou de bords déformés sur les petites bobines.
4. Surveillance opérationnelle et inspection des processus
Dès la mise en marche de l'équipement, un contrôle du premier échantillon doit être effectué immédiatement. Il convient de vérifier que la largeur du ruban du premier rouleau est conforme aux tolérances, que la planéité de la face d'extrémité répond aux normes, que la dureté du rouleau est uniforme et que la surface du revêtement ne présente ni rayures ni impuretés. Tout échantillon non conforme entraîne l'arrêt définitif de la production en série.
Des contrôles de processus doivent être effectués toutes les 15 à 20 minutes. Portez une attention particulière aux variations de la tension de déroulement, à l'alignement de l'enroulement et à l'absence de débris autour du groupe de lames. Si vous constatez un déplacement latéral du ruban sur le rouleau de guidage, cela indique généralement une irrégularité de la surface de coupe ou des fluctuations de tension, nécessitant un réglage précis immédiat. Pendant le fonctionnement, il est strictement interdit d'introduire les mains ou toute autre partie du corps dans la zone du groupe de lames de coupe et du rouleau d'enroulement. Tout réglage doit être effectué uniquement après l'arrêt complet de la machine.
Lorsqu'un rouleau est coupé et qu'un remplacement d'arbre est nécessaire, utilisez un ruban sans résidus pour l'alimentation et gardez vos mains propres pendant l'opération afin d'éviter que des taches d'huile ne contaminent le revêtement du ruban. Après le rebobinage, la tension et l'alignement doivent être revérifiés avant de poursuivre l'opération.
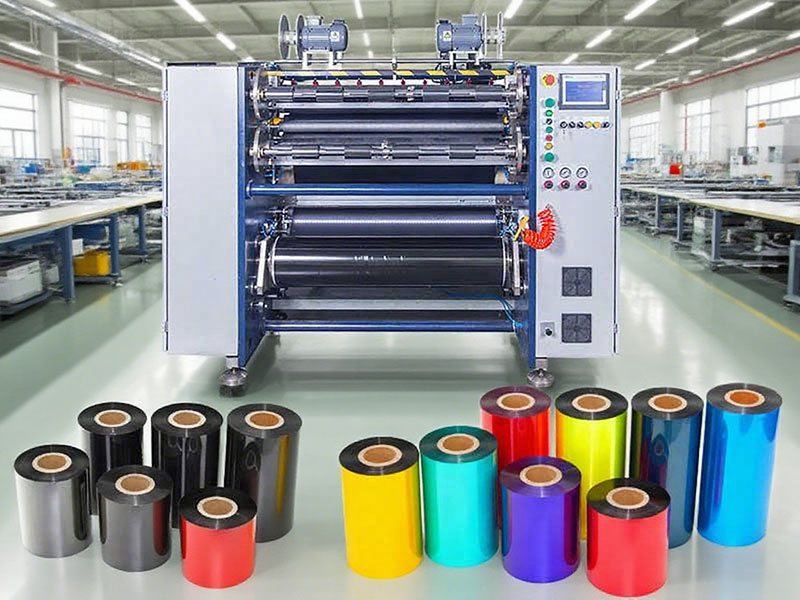
5. Arrêt, décharge et réinitialisation de l'équipement
L’arrêt doit impérativement suivre la séquence suivante : arrêter d’abord l’enroulement, puis le déroulement, et enfin couper l’alimentation du moteur principal. Tout arrêt d’urgence à grande vitesse est strictement interdit afin d’éviter la rupture du ruban due à une inertie excessive ou à des variations brusques de tension.
Lors du déchargement, utilisez des palettes ou des chariots spéciaux pour réceptionner les rouleaux finis, manipulez-les avec précaution et évitez de heurter leurs extrémités. Pour les rubans spéciaux sensibles aux bavures ou peu résistants à la chaleur, le sens de défilement doit être marqué et le ruban stocké à l'abri de la lumière. La remise en marche de l'équipement comprend le nettoyage des résidus de toner sur la rainure du couteau et le rouleau de guidage, le retour du porte-outil et de la bobineuse à leur position initiale, et le remplissage de la fiche d'enregistrement des opérations de la machine à refendre afin de consigner la production, les anomalies et les informations relatives au remplacement des outils.
6. Anomalies courantes et réponse immédiate
Si la face d'extrémité après le refendage est irrégulière, vérifiez d'abord l'affûtage de la lame et le parallélisme du rouleau de guidage, puis assurez-vous que l'arbre d'enroulement est correctement installé et que la tension est uniforme. Si le ruban se casse, cela est généralement dû à une tension excessive ou à un endommagement du rouleau principal ; il convient alors de réduire la tension et d'inspecter le matériau entrant. Les plis lors du rebobinage sont généralement liés à une tension trop faible ou à une pression insuffisante sur les rouleaux ; il est possible d'augmenter la tension ou d'ajuster l'écartement entre les rouleaux. Pour les légers déséquilibres de la face d'extrémité, une correction peut être apportée en ajustant le limiteur de rebobineuse. Les rouleaux présentant des irrégularités importantes doivent être déclassés ou mis au rebut et ne doivent pas être utilisés pour l'étape suivante.
La procédure opératoire standardisée repose essentiellement sur le contrôle continu de trois variables : la tension, la vitesse et l’état de l’outil. Les opérateurs doivent comprendre que la régularité de chaque rouleau de produit découpé sera vérifiée tout au long du parcours de la bande de l’imprimante d’étiquettes. Adopter de bonnes habitudes, comme l’inspection systématique du premier article, la consignation de chaque contrôle et le nettoyage après chaque arrêt, permet d’assurer une qualité de produit stable et durable.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Découpeuse de ruban pour impression de cartes






