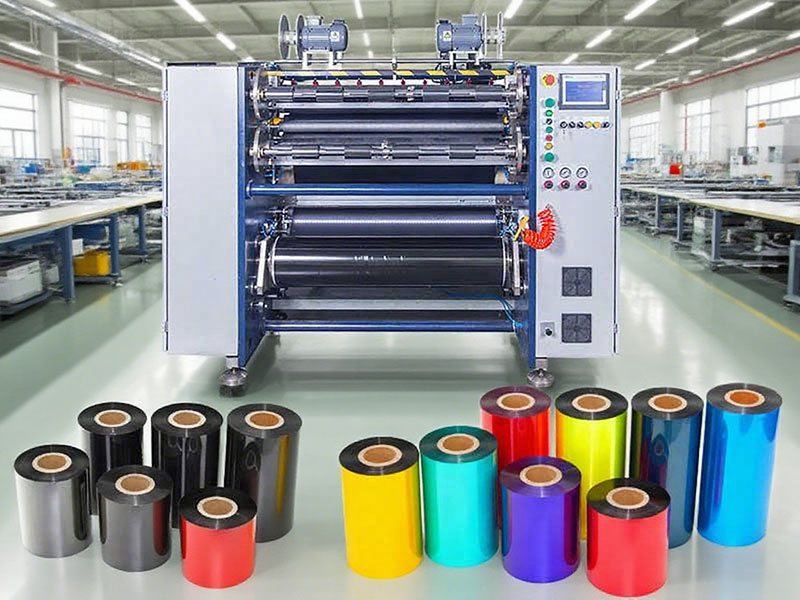
Bien que les rubans de transfert thermique puissent paraître similaires, leurs propriétés intrinsèques sont radicalement différentes. Les rubans à base de cire sont souples et sensibles, tandis que ceux à base de résine sont durs, cassants et sujets à la rupture. Les lignes de production traditionnelles nécessitent souvent des équipements distincts pour chaque type de ruban, ou bien des essais et des ajustements répétés des paramètres sur une même machine. L'apparition des équipements de refendage universels pour rubans à base de cire et de résine répond directement à cette problématique : ils utilisent un système de tension, un ensemble de techniques de coupe commutables et une bibliothèque de paramètres intelligente pour contrôler deux matériaux fondamentalement différents au sein d'une seule et même machine.

1. Deux matériaux, deux « défis de découpe »
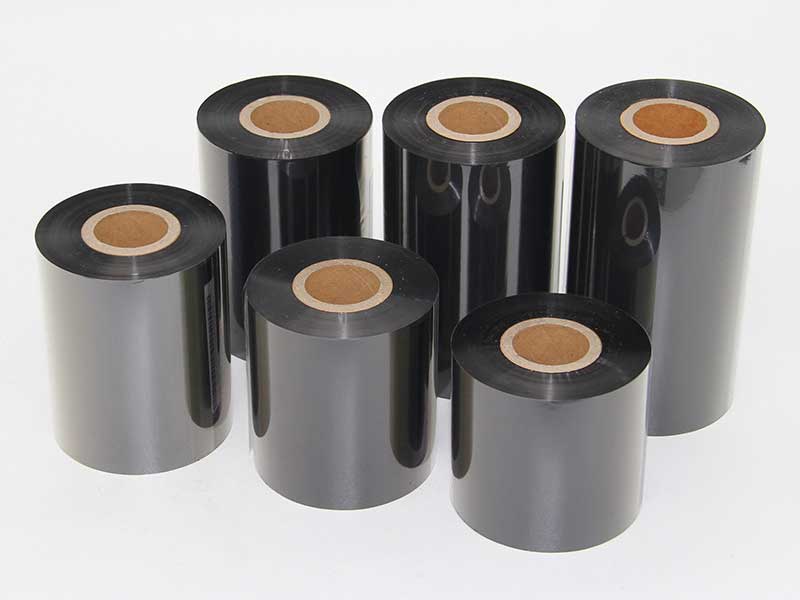
Les rubans à base de cire représentent environ 70 % du marché. Composés principalement de cire et de noir de carbone, ils offrent un revêtement souple, un point de fusion bas, une bonne adhérence aux étiquettes papier et un coût avantageux. Cependant, cette souplesse engendre des difficultés lors du refendage : le frottement génère facilement de la chaleur, provoquant des débordements de cire sur les bords ou une adhérence entre les couches. De plus, le film de base est extrêmement fin (généralement de 4 à 10 microns seulement), ce qui le rend sensible à une légère tension et peut entraîner des plis sur le rouleau fini, ainsi que des lignes blanches ou des empreintes lors de l’impression.
Les rubans à base de résine représentent l'autre extrême. Leur revêtement, entièrement composé de résine, offre une dureté maximale et résiste à la corrosion chimique, aux hautes températures et aux rayures. Ils conviennent parfaitement aux environnements exigeants tels que les étiquettes PET, les étiquettes lavables et l'étiquetage de composants électroniques. En revanche, l'outil s'use très rapidement lors de la découpe, et un mauvais contrôle peut entraîner des ébréchures ou des microfissures. De plus, ce ruban est très sensible à l'électricité statique : la tension générée lors du décollement attire la poussière, qui se dépose sur le produit fini sous forme de points blancs sur l'impression.
Pour qu'un seul équipement puisse traiter simultanément les deux matériaux, il ne s'agit pas de « compromis », mais d'une stratégie différenciée permettant la commutation.

2. Le triple pivot universel : tension, technique de coupe, environnement
Le contrôle de la tension est l'âme de la machine à refendreLes rubans à base de cire nécessitent un fonctionnement à basse tension, généralement de 5 à 10 newtons, afin d'éviter la rupture par traction. Les rubans à base de résine, quant à eux, requièrent une tension élevée de 15 à 30 newtons pour garantir un enroulement régulier. Le cœur de l'équipement polyvalent repose sur un système d'asservissement en boucle fermée, associé à des capteurs de tension de haute précision, permettant de réduire les fluctuations à des valeurs suffisamment faibles. Des formules de commutation sont ensuite appliquées pour générer deux jeux de courbes de tension à partir du même ensemble de composants. Le contrôle de la conicité est également indispensable lors de l'enroulement : la tension initiale est légèrement supérieure et diminue linéairement avec l'augmentation du diamètre. Dans le cas contraire, la couche interne est comprimée par la couche externe, ce qui entraîne une déformation en « marguerite » ou une dureté inégale des faces d'extrémité.
La méthode de découpe et la méthode de découpe constituent le deuxième point de basculement.Les rubans à base de cire sont souples et la coupe en ciseaux avec une lame circulaire réduit la compression et les débordements de cire. Les rubans à base de résine sont durs et cassants ; la lame plate, suspendue, coupe instantanément avec un tranchant net pour éviter l’écaillage. Le matériau de la lame est tout aussi crucial : les outils en acier haute fréquence conviennent parfaitement aux rubans à base de cire, tandis que les outils à base de résine nécessitent des revêtements diamantés ou des lames en carbure de tungstène, ce qui prolonge considérablement leur durée de vie. L’objectif des équipements polyvalents n’est pas de trouver une lame universelle, mais de pouvoir changer rapidement le porte-outil, réduisant ainsi le temps de changement à moins de quinze minutes. La vitesse varie également selon le matériau : les machines à base de cire peuvent atteindre 150 à 200 mètres par minute, tandis que celles à base de résine doivent être limitées à 50 à 100 mètres. Forcer l’augmentation de la vitesse ne fait qu’entraîner un délaminage et la formation de bavures.
Le contrôle environnemental et électrostatique est particulièrement exigeant pour les bases de résine.Lors du découpage à grande vitesse, la tension de pelage est extrêmement élevée ; il est donc impératif d’installer des barres d’air ionisées avant l’enroulement afin d’éliminer l’électricité statique. Sans cela, l’adsorption de poussière provoquerait directement des points blancs sur l’impression. Les fines poussières générées par le découpage doivent également être éliminées par aspiration. Un environnement à température et humidité constantes (23 ± 2 °C, 50 ± 5 % d’humidité relative) réduit les défauts d’alignement des couches dus à la dilatation et à la contraction du matériau. Ces configurations peuvent être optimisées sur les lignes de production à base de cire pure, mais les équipements polyvalents doivent réserver ces fonctionnalités aux produits à base de résine ; autrement, le terme « polyvalent » perd tout son sens.

3. Du « réglage manuel des paramètres » à la « commutation en un clic »
Les machines à refendre traditionnelles reposent largement sur l'expérience d'artisans chevronnés. Le choix d'un ruban différent – tension, vitesse et pression de coupe – dépend entièrement du toucher. Il faut souvent gaspiller quelques rouleaux de matériau pour trouver le bon réglage. L'objectif des machines polyvalentes de nouvelle génération est de transformer ce savoir-faire tacite en données exploitables.
Les modèles haut de gamme intègrent désormais des capteurs optiques ou la reconnaissance RFID pour déterminer automatiquement si la membrane entrante est à base de cire ou de résine et sélectionner les schémas correspondants dans des bibliothèques de paramètres prédéfinies. Le système de vision industrielle surveille en temps réel les bords de la découpe, ralentissant et augmentant automatiquement la température de la lame dès l'apparition de bavures sur la base en résine. En cas de débordement de cire sur le bord de la base, la tension est légèrement ajustée. Ce système de rétroaction en boucle fermée permet à l'équipement de maintenir les cadences de production sans intervention humaine, avec un taux de rebut inférieur à 0,5 % et une précision de découpe de ±0,1 millimètre, voire plus.
Un changement plus profond réside dans l'accumulation de données. Chaque découpe constitue une expérimentation paramétrique : un ruban de carbone à base de résine, soumis à une température et une humidité spécifiques, utilise une combinaison de tension et de vitesse pour obtenir une face d'extrémité optimale. Ces données sont enregistrées, réutilisées et optimisées. Au fil du temps, l'équipement s'adapte de plus en plus rapidement aux « matériaux inconnus », et la polyvalence ne dépend plus de la mémoire de l'opérateur, mais est intégrée au système.
4. La logique pratique de la sélection
Pour les fabricants envisageant l'achat d'équipements polyvalents, il est essentiel de bien comprendre que « polyvalent » ne signifie pas « identique ». Si l'activité repose principalement sur l'utilisation de bases à base de cire et de mélanges, et que les matériaux à base de résine ne sont utilisés qu'occasionnellement, les machines de refendage rotatives classiques, associées à un contrôle précis de la tension, peuvent couvrir la plupart des besoins et offrir le meilleur rapport qualité-prix. En revanche, si la part des matériaux à base de résine est importante, le matériau des lames, l'élimination de l'électricité statique, le système de vide et la capacité d'atténuation de la tension doivent être considérés comme des éléments incontournables ; autrement, la prétendue universalité n'est qu'une simple affirmation théorique.
L'investissement dans des équipements polyvalents se justifie pleinement lorsque les volumes de production évoluent des rouleaux standard vers une production multivariée en petites séries. Rouleaux pour le e-commerce, rouleaux résistants à l'alcool pour usage médical, étiquettes industrielles haute température : ces besoins spécifiques exigent que la même machine puisse changer de matériaux et de spécifications plusieurs fois par jour. C'est dans ce contexte que l'intérêt du module de changement rapide, de l'accès en un clic aux recettes paramétriques et du système de configuration automatique des outils est pleinement exploité.
Le refendage des rubans n'a jamais été aussi simple qu'une simple « coupe ». Les cires craignent l'étirement, les résines la fissuration des bords : les premières nécessitent une tension faible et une manipulation délicate, les secondes une lame dure et tendue. La sophistication technique des machines de refendage universelles réside précisément dans le fait de ne pas considérer les deux matériaux comme identiques, mais d'intégrer ces différences dans le système de contrôle, permettant ainsi à une même lame de réagir différemment selon le matériau. Pour les transformateurs de rubans, cela signifie que les possibilités d'acceptation des commandes s'élargissent : plus besoin d'investir dans une machine dédiée ni de prendre le risque d'utiliser une machine inadaptée pour une commande urgente de lavage de rubans à base de résine.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de film solaire
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
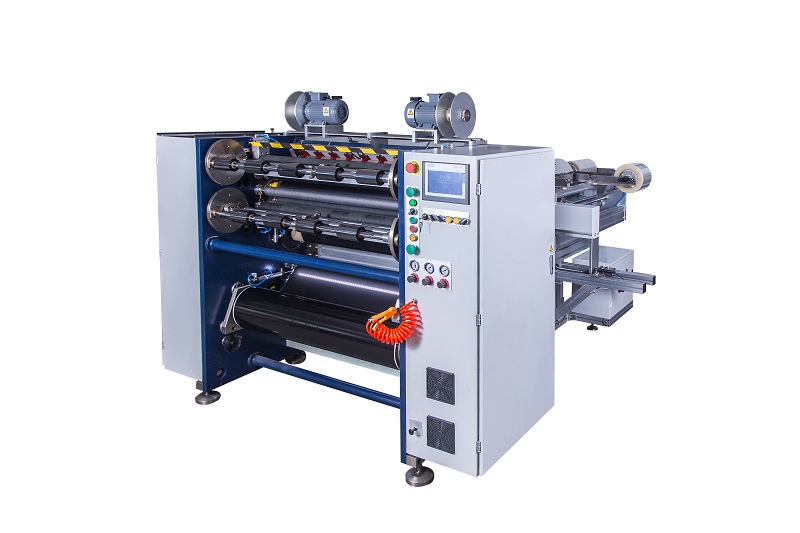 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS
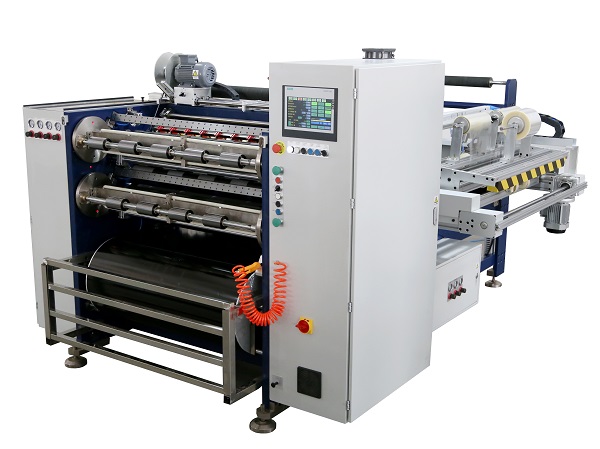 Découpeuse automatique de ruban à transfert thermique RSDS8 PLUS






