Le refendage des rubans de transfert thermique semble simple en théorie : on prend une grande bobine, on la découpe en bobines plus étroites et on les expédie aux fabricants d’imprimantes ou aux transformateurs. En pratique, c’est l’étape finale et la plus critique de la production de rubans. Une machine à refendre inadaptée au matériau, aux exigences de précision ou au profil de commande produira des bords irréguliers qui endommagent les têtes d’impression, des écarts de largeur qui entraînent un mauvais alignement et des défauts de tension qui ne se manifestent qu’une fois le ruban arrivé chez l’utilisateur final.
Ce guide est destiné aux fabricants, transformateurs et distributeurs de rubans qui envisagent l'achat d'une machine à refendre en 2026. Il aborde les spécifications essentielles, les configurations matérielles qui distinguent les machines fiables des machines problématiques, ainsi que les étapes d'évaluation qui protègent votre investissement.
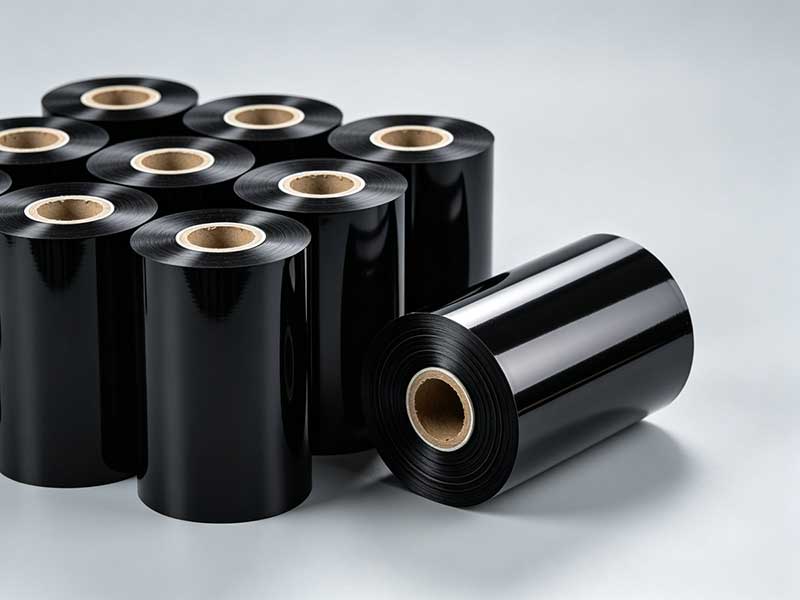
Commencez par votre matériau, pas par la machine.
L'erreur la plus fréquente lors de l'achat d'une machine est de la comparer avant de définir le profil du matériau. L'épaisseur totale des substrats à ruban de transfert thermique varie de 4,5 à 20 microns, mais la chimie du revêtement influence considérablement la configuration de la machine de refendage.
Rubans à base de cireCes lames sont relativement tendres et supportent des vitesses de refendage plus élevées ainsi que des réglages de tension plus tolérants. Elles dominent les applications industrielles à grand volume et représentent le segment de produits le plus économique.
Rubans à base de résineLes rubans en résine possèdent un revêtement plus dur et une ténacité moindre. Ils nécessitent généralement des vitesses 20 à 30 % inférieures à celles des rubans en cire et un contrôle de tension plus précis. Si les rubans en résine constituent une part importante de votre mélange, une machine optimisée uniquement pour la cire vous décevra.
hybrides cire-résineElles se situent entre ces deux extrêmes et sont largement utilisées lorsqu'une résistance supplémentaire à l'abrasion ou aux produits chimiques est nécessaire, au-delà de ce que la cire pure peut offrir.
L'épaisseur est aussi importante que la composition chimique. Les films standards ont une épaisseur de 4 à 20 microns, mais les substrats de moins de 5 microns sont particulièrement sensibles aux variations de tension. Si votre gamme de produits comprend des films spéciaux ultra-minces en plus des rubans commerciaux standard, privilégiez un équipement offrant une large plage de tension bien contrôlée plutôt qu'une machine optimisée pour un seul type de matériau.
Avant de contacter un fournisseur, documentez votre gamme de produits actuelle et future. Les réponses vous permettront de déterminer si vous avez besoin d'une machine polyvalente et robuste ou d'une plateforme de précision spécialisée.
Précision de refendage : le seuil de qualité à ne pas compromettre
La précision de la découpe détermine la régularité de la largeur et la qualité des bords. Une précision insuffisante produit des bavures susceptibles d'endommager les têtes d'impression, ainsi que des écarts de largeur provoquant un mauvais alignement du ruban lors de l'impression à grande vitesse.
Les différents niveaux de précision du secteur se répartissent approximativement comme suit :
| Niveau de précision | Plage de tolérance | Applications typiques |
| Économie | ±0,3–0,5 mm | Étiquettes commerciales et logistiques classiques |
| Haute précision | ±0,1 mm | Étiquettes électroniques de précision, traçabilité pharmaceutique |
| Ultra-haute précision | ±0,05 mm ou moins | Étiquettes médicales, codes-barres haute résolution, rubans ultra-fins |
Pour la plupart des productions commerciales de rubans, une précision de ±0,1 mm est un objectif raisonnable. Si vous travaillez avec des clients des secteurs médical, électronique ou des segments ultra-précis, une précision de ±0,05 mm est indispensable.
L'étape d'évaluation cruciale consiste à réaliser un essai de découpe avec votre propre matériau. Les tableaux de paramètres correspondent à des conditions idéales, comme dans une salle de démonstration. Votre rouleau maître reflète la réalité. Demandez au fabricant de produire votre ruban à sa vitesse de production, puis mesurez l'écart de largeur sur au moins dix rouleaux consécutifs à l'aide d'un pied à coulisse. Inspectez les bords coupés à la loupe afin de détecter les bavures, le décollement du revêtement ou les dommages causés par la chaleur.
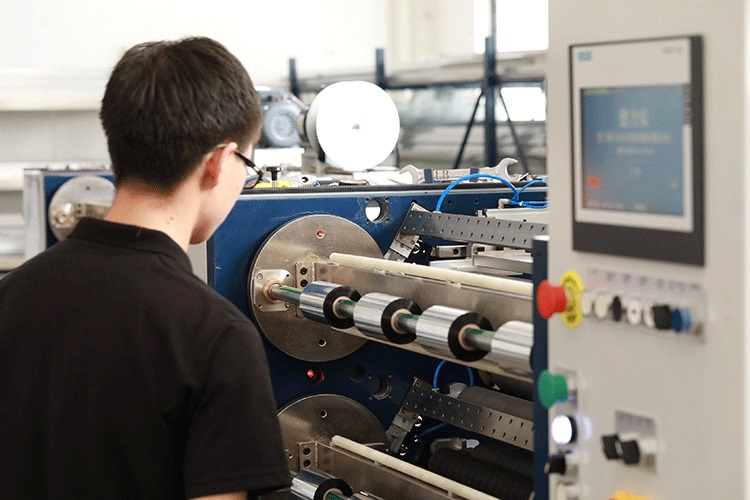
Contrôle de la tension : la spécification qui détermine tout le reste
Les sources industrielles décrivent unanimement le contrôle de la tension comme l'élément essentiel du refendage de rubans, et ce à juste titre. Le contrôle de la tension influe à plus de 50 % sur la planéité de l'enroulement et la qualité des bobines.
Le film de base en PET du ruban de transfert thermique est extrêmement fin et se comporte de manière élastique sous tension. Une tension excessive étire et déforme le substrat, provoquant des microfissures dans la couche d'encre qui libèrent de la poudre et contaminent les têtes d'impression. Une tension insuffisante engendre des rouleaux lâches et froissés, générant des lignes blanches ou des indentations lors de l'impression. Une tension irrégulière provoque un télescopage, un désalignement du mandrin et le redoutable défaut du « mandrin en marguerite », où les couches internes sont écrasées par la pression de l'enroulement externe.
Que rechercherUn système de contrôle de tension en boucle fermée entièrement automatisé, combinant un automate programmable et des servomoteurs, assure une surveillance et un ajustement en temps réel de la tension lors des phases de déroulement, de traction et d'enroulement. Les fluctuations sont maintenues à ±2 % de la valeur de consigne, voire plus faibles. Le contrôle traditionnel en boucle ouverte (réglage manuel par embrayage magnétique) peut présenter une dérive de ±10 % et ne peut compenser les variations de tension dues à l'augmentation du diamètre des bobines.
La tension conique est tout aussi importanteÀ mesure que le diamètre de rebobinage augmente, le système doit automatiquement réduire la tension afin de maintenir une structure « tendue à l’intérieur, plus souple à l’extérieur ». Sans contrôle de la conicité, les rouleaux finis de grand diamètre présentent des déformations internes, des transferts d’encre ou des déformations du support qui ne deviennent apparentes qu’après stockage et transport.
Si votre production inclut des substrats fins de moins de 5 microns, vérifiez que la plage de tension de la machine est suffisamment étendue et que le système de contrôle réagit assez rapidement pour gérer les accélérations et décélérations brusques. Une machine qui maintient une tension stable mais oscille lors des changements de vitesse produira des rouleaux irréguliers tout au long du poste.
La précision du bobinage et le matériel qui la produit
La régularité de l'enroulement est l'indicateur le plus visible de la qualité d'une refendeuse, et le critère le plus souvent négligé lors de l'achat. L'écart de la face d'extrémité doit être maîtrisé à ±1 mm pour une production standard, les équipements haut de gamme atteignant ±0,5 mm.
À quoi ressemble un enroulement mal réalisé ? Un profil en « bouche en cloche », où un bord du rouleau dépasse l’autre. Des bords en « dent de scie », où les spires individuelles dépassent irrégulièrement. Des plis internes qui apparaissent comme des plis radiaux lorsque le rouleau est déroulé. Chacun de ces défauts peut entraîner la rupture du ruban ou des bourrages papier lors de l’utilisation par l’utilisateur final, générant des réclamations imputables à votre service de découpe.
Les arbres coulissants sont essentiels pour la production multi-spécificationsChaque station d'enroulement est équipée d'une bague collectrice indépendante qui ajuste le couple en fonction du diamètre du cylindre, garantissant ainsi une dureté constante du cœur à la surface. Les bagues collectrices pneumatiques offrent une meilleure précision de contrôle que les versions mécaniques et représentent un investissement judicieux si vous changez fréquemment de spécifications ou si vous utilisez simultanément plusieurs cylindres étroits.
Guide actif sur le WebL'utilisation de capteurs photoélectriques ou ultrasoniques est l'autre élément matériel indispensable. Le système surveille la position du bord en temps réel et ajuste les rouleaux pour éviter tout décalage latéral. Sans correction active, même une bande bien tendue finira par se dévier, produisant des rouleaux d'apparence acceptable mais non conformes aux exigences de largeur lors du contrôle qualité à réception chez le client.
Vitesse de refendage : adapter le rendement aux réalités du matériau
La vitesse maximale nominale est la spécification la plus mise en avant par le marketing, mais aussi la moins pertinente prise isolément. Une machine annoncée à 450 m/min, mais qui doit fonctionner à 200 m/min pour garantir une qualité acceptable avec vos rubans de résine, est en réalité une machine fonctionnant à 200 m/min.
Un cadre pratique pour l'évaluation de la vitesse :
| Classe de vitesse | Gamme | Convient pour |
| Niveau d'entrée | 50–100 m/min | Petites séries, modifications fréquentes des commandes, tests de marché |
| cheval de trait commercial | 150–250 m/min | La plupart des commandes standard de cire et de cire-résine |
| Production à grand volume | 300–500 m/min | Production en continu à grande échelle avec automatisation |
Les rubans en résine fonctionnent à la limite inférieure de la plage de vitesse de n'importe quelle machine. Les rubans en cire peuvent fonctionner plus rapidement. Lorsqu'un fournisseur indique une vitesse maximale, demandez-lui dans quelles conditions de matériau et de tension cette vitesse a été atteinte. Ensuite, effectuez un test avec votre propre ruban à cette vitesse et évaluez la précision du démarrage et de l'arrêt, la régularité de l'enroulement lors des accélérations et la facilité de raccordement.
Pour les transformateurs aux profils de commandes variés, la vitesse de changement de format est plus importante que la vitesse de pointe. Une machine qui met 30 minutes à passer d'une largeur à une autre engendre une perte de temps productif supérieure à celle d'une machine plus lente qui effectue le changement en trois minutes. Les systèmes de positionnement automatique des couteaux, les recettes de refendage programmables et les arbres à dégagement rapide influent directement sur votre capacité effective.
Automatisation et intelligence : que vaut-il la peine de payer en 2026 ?
Le marché des machines de refendage en 2026 propose une gamme allant des unités mécaniques semi-automatiques aux systèmes entièrement automatisés dotés d'un jumeau numérique. Toutes les fonctionnalités ne justifient pas leur coût, mais plusieurs améliorations en matière d'automatisation offrent des retours sur investissement significatifs.
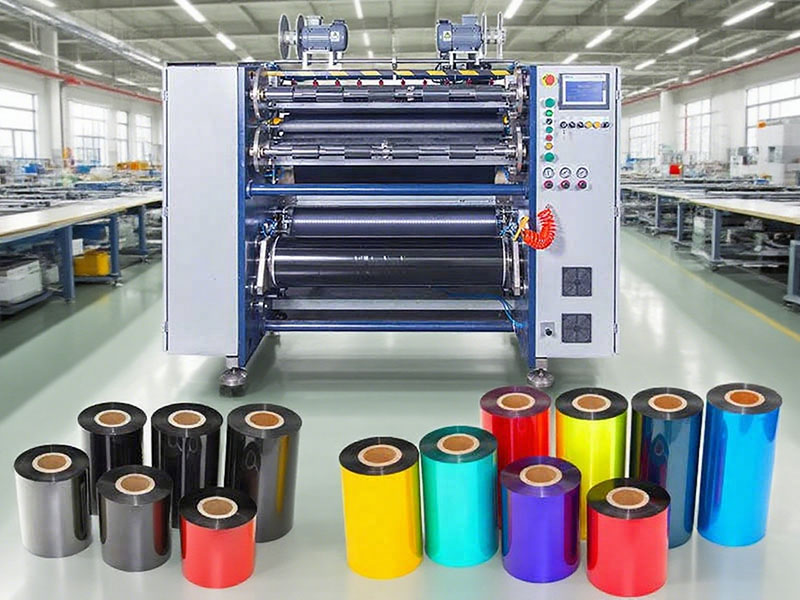
Réglage automatique du couteauCe système élimine les erreurs de positionnement manuel des outils et réduit le temps de changement d'outillage de plusieurs dizaines de minutes à moins de trois minutes sur les machines bien équipées. Pour les opérations de production de plusieurs largeurs étroites par poste, son retour sur investissement est rapide.
Rembobinage par tourelle et transfert de coupe automatiquePermet une production continue sans interruption pour retirer les rouleaux finis. C'est un atout précieux pour les produits standardisés à grand volume, mais moins crucial pour les ateliers de production à la commande où les changements de commandes sont prédominants.
Inspection par vision industrielleCette technologie s'impose comme un outil d'assurance qualité. Des caméras surveillent les bords de coupe en temps réel, détectant les bavures, les dommages au revêtement ou les écarts de largeur dès leur apparition, et non après la production d'un rouleau complet. Pour les clients des secteurs médical et électronique, qui exigent le zéro défaut, cette fonctionnalité fournit des enregistrements de qualité documentés et permet de repérer les problèmes avant qu'ils n'entraînent des retours.
Gestion des recettes de processusPermet aux opérateurs de rappeler des paramètres validés pour les commandes récurrentes. Au lieu de s'appuyer sur la mémoire de l'opérateur ou sur des réglages par tâtonnement, la machine récupère les profils de tension, les rampes de vitesse et les positions des couteaux à partir d'une base de données. Cela réduit la variabilité entre les équipes et raccourcit le temps de préparation pour les commandes répétées.
Qu'est-ce qui ne justifie pas un surcoût ? Un fonctionnement entièrement automatisé et sans personnel si votre profil de commande est diversifié et à faible volume. Le surcoût lié à l'automatisation est surtout justifié pour une production stable et répétitive pouvant fonctionner pendant de longues périodes sans intervention.
Coût : Calculer le coût total de possession, et non le prix d'achat.
Les machines de refendage de rubans à transfert thermique se déclinent des modèles d'entrée de gamme aux systèmes de production sophistiqués. L'écart de prix à l'achat entre une machine économique et une machine de qualité peut être de 20 à 30 %, mais la différence de coût total sur cinq ans peut être bien plus importante.
La véritable équation des coûts est: Prix d'achat + coûts d'exploitation + maintenance + pertes dues aux temps d'arrêt + rebuts et retouches liés aux défauts de qualité.
Une machine coûtant 20 % moins cher, mais nécessitant un recalibrage fréquent de la tension, générant un taux de rebut plus élevé lors des changements de production et sujette à des pannes de composants interrompant la production, épuisera les économies réalisées en un ou deux ans seulement. La fiabilité à long terme dépend des composants essentiels : roulements, rails de guidage, servomoteurs et système de couteaux. Renseignez-vous sur les marques des composants et les intervalles d’entretien prévus.
Le support après-vente est une ligne de coût cachéeLorsqu'une machine de refendage tombe en panne, chaque heure d'arrêt représente une perte de production. Il est donc essentiel d'évaluer la réactivité du support technique du fournisseur, la disponibilité des pièces détachées et la possibilité d'effectuer des diagnostics à distance. Un prix légèrement supérieur chez un fournisseur capable de livrer une pièce critique en 24 heures s'avère souvent plus avantageux économiquement.
Liste de contrôle d'évaluation pratique
Avant de signer un bon de commande, veuillez suivre les étapes suivantes :
1. Faites un essai de découpe avec votre matériau.Apportez des rouleaux maîtres représentatifs de vos principaux types de produits : cire, cire-résine et résine, le cas échéant. Lancez un essai à vitesse de production. Mesurez l’écart de largeur et inspectez les bords.
2. Vérifier le comportement de la tension lors de l'accélérationObservez la qualité du laminage lorsque la machine passe de la basse à la haute vitesse, puis redescend. Les oscillations de tension lors des changements de vitesse révèlent des faiblesses du système de contrôle que le fonctionnement en régime permanent masque.
3. Vérifiez la régularité de l'enroulement sur toute la bobine.Vérifiez l'alignement de la face d'extrémité, du noyau à la surface. Recherchez les défauts tels que l'évasement en forme de cloche, en dents de scie ou les rides internes. Mesurez l'écart de la face d'extrémité en plusieurs points.
4. Tester le temps de changement de format.Chronométrez le processus de passage d'une largeur à une autre. Si vous utilisez quotidiennement plusieurs spécifications, cette durée est plus importante que la spécification de vitesse.
5. Vérifier la configuration de l'arbre de glissement et du guide-bandeVérifiez que la machine possède le matériel nécessaire pour gérer vos spécifications les plus étroites et les plus larges avec une qualité acceptable.
6. Examiner le système de contrôleDemandez une démonstration du réglage de la tension conique et de la gestion des recettes. Une machine qui nécessite l'intervention d'un technicien pour ajuster les paramètres à chaque commande n'est pas véritablement programmable.
7. Parlez aux clients existantsDemandez des références dans votre région ou votre secteur d'activité. Renseignez-vous sur la fiabilité, la réactivité du service après-vente et vérifiez si la machine atteint la précision spécifiée en production quotidienne et pas seulement lors de démonstrations.
Le marché des rubans de transfert thermique exige des tolérances toujours plus strictes, des supports plus fins et une qualité plus constante, à mesure que les résolutions d'impression augmentent et que les applications s'étendent aux secteurs médical, électronique et de l'étiquetage spécialisé. Une machine de refendage achetée en 2026 devrait avoir une marge de manœuvre suffisante pour répondre aux besoins qui ne figurent pas encore dans votre carnet de commandes. Le processus d'évaluation décrit ici prend du temps, mais il est bien moins coûteux que de découvrir les limites d'une machine une fois installée dans votre atelier de production.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de film solaire
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
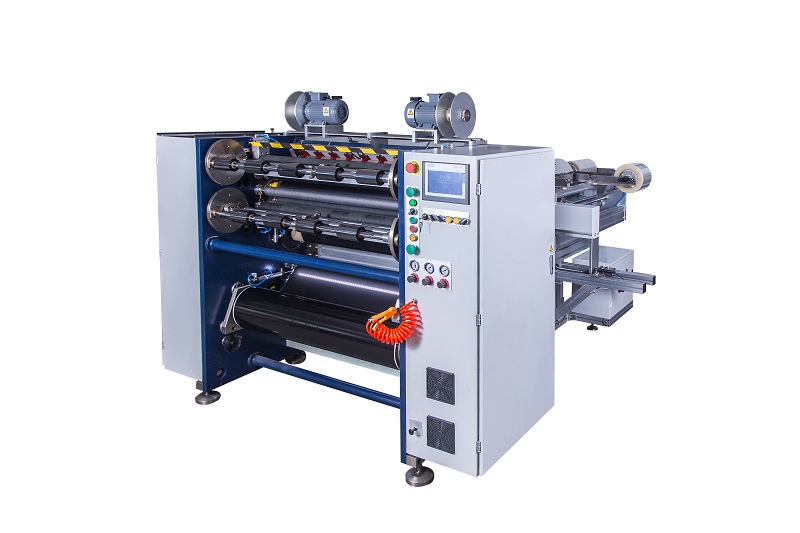 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS
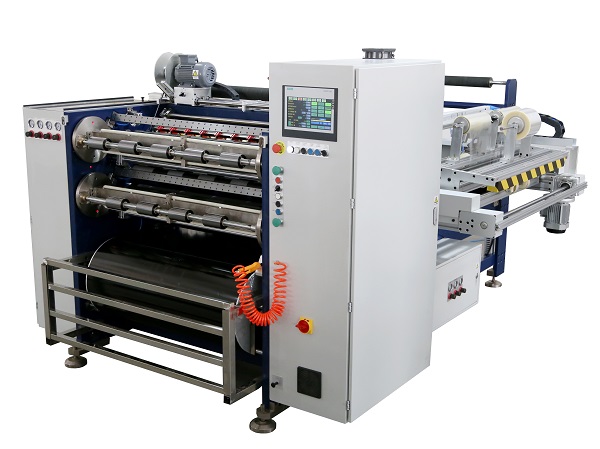 Découpeuse automatique de ruban à transfert thermique RSDS8 PLUS






