Sur le papier, une machine à refendre les rubans de transfert thermique semble simple : il suffit de prendre une grande bobine, de la découper en bobines plus étroites et de les expédier aux utilisateurs d’imprimantes. En pratique, le choix de la machine détermine si vos rubans fonctionneront correctement dans les imprimantes haute vitesse ou s’ils deviendront une source de réclamations concernant des rubans cassés, des impressions mal alignées et des têtes d’impression endommagées. Avec des substrats de rubans atteignant désormais une épaisseur de seulement 4,5 microns, le choix d’une refendeuse ne se résume plus à comparer les prix ou les vitesses maximales annoncées. Il est essentiel d’adapter la machine à votre gamme de matériaux, à vos exigences de précision et à votre volume de production.
Ce guide détaille les paramètres essentiels, les spécifications trompeuses et les étapes pratiques qui permettent de distinguer un investissement judicieux d'une leçon coûteuse.
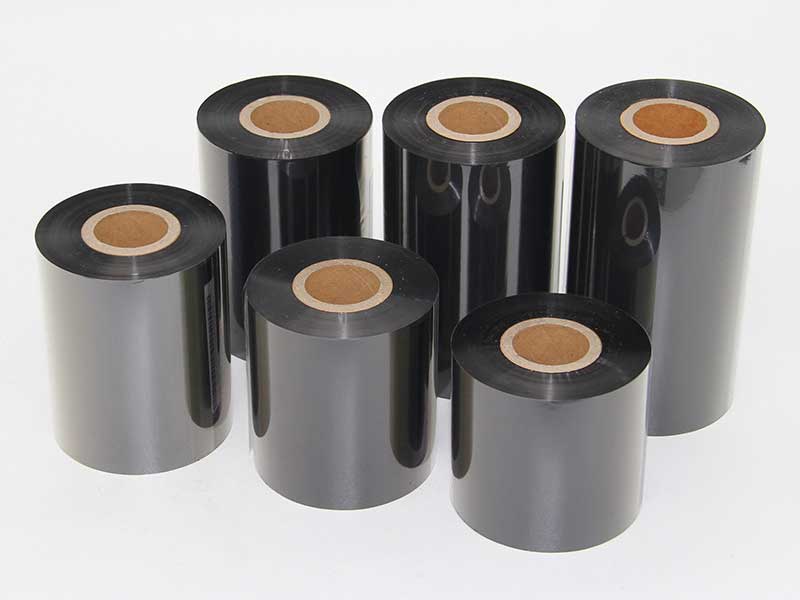
Commencez par votre matériau, pas par la machine.
Le type de ruban que vous utilisez le plus souvent doit guider toutes les décisions relatives aux spécifications. Les rubans à base de cire sont relativement souples et tolèrent des vitesses de refente plus élevées ainsi que des réglages de tension plus tolérants. Les rubans à base de résine, avec leur revêtement plus dur et leur moindre ténacité, nécessitent généralement des vitesses 20 à 30 % inférieures à celles des rubans à base de cire et exigent un contrôle de tension plus précis. Les rubans hybrides cire-résine se situent entre ces deux extrêmes.
L'épaisseur est tout aussi importante. Les films de transfert thermique standard ont une épaisseur de 4 à 20 microns, mais les substrats de moins de 5 microns sont particulièrement sensibles aux variations de tension. Si votre gamme de produits comprend des films spéciaux ultra-minces en plus des rubans commerciaux standard, privilégiez un équipement offrant une large plage de tension bien contrôlée plutôt qu'une machine optimisée pour un seul type de matériau.
Cette approche privilégiant le matériau a une conséquence commerciale directe. Une machine d'une vitesse nominale de 400 m/min peut parfaitement traiter votre ruban de résine à 280 m/min. Cependant, si vous transformez principalement des rubans de résine et que vous investissez dans un modèle haute vitesse que vous n'exploitez pas pleinement, cet investissement supplémentaire ne se traduit pas par une productivité proportionnelle.
Précision de refendage : le seuil de qualité
La précision de la découpe détermine la régularité de la largeur et la qualité des bords. Ces deux éléments influent directement sur le fonctionnement du ruban dans l'imprimante. Les bavures ou les bords irréguliers peuvent endommager les têtes d'impression, tandis que les écarts de largeur entraînent un décalage de l'impression ou un mauvais alignement du ruban lors d'une impression à grande vitesse.
Les différents niveaux de précision du secteur se répartissent approximativement comme suit :
| Niveau de précision | Plage de tolérance | Applications typiques |
| Standard | ±0,3–0,5 mm | Étiquettes commerciales, logistique, entreposage |
| Haute précision | ±0,1 mm | Électronique, traçabilité pharmaceutique, industrie générale |
| Ultra-haute précision | ±0,05 mm ou moins | Étiquettes médicales, codes-barres haute résolution, rubans ultra-fins de moins de 10 mm |
Pour évaluer la précision annoncée, demandez au fabricant d'effectuer un essai de coupe avec votre propre rouleau maître de ruban. Mesurez l'écart de largeur à l'aide d'un pied à coulisse sur au moins dix rouleaux consécutifs et inspectez les bords coupés afin de détecter toute bavure ou tout décollement du revêtement. Les tableaux de paramètres correspondent à des conditions de laboratoire idéales ; votre matériau reflète la réalité.
La qualité des composants est aussi importante que les spécifications techniques. Parmi les éléments clés, on trouve un arbre porte-outil avec un faux-rond radial inférieur à 0,01 mm, des lames de qualité provenant de fournisseurs reconnus et un système de correction de la position des bords. La correction par vision CCD convient aux matériaux transparents ou semi-transparents, tandis que les capteurs ultrasoniques sont plus performants avec les rubans opaques. Sans système de correction fonctionnel, la tolérance de largeur reste théorique et ne se vérifie pas en production.
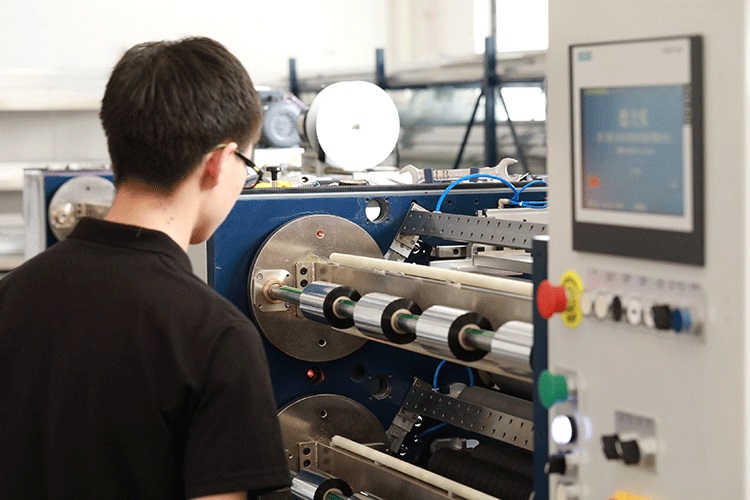
Contrôle de la tension : le cœur opérationnel
Le contrôle de la tension est largement considéré comme le facteur le plus important lors du refendage des rubans. Le film de base en PET est extrêmement fin et se comporte de manière élastique sous charge. Une tension excessive étire et déforme le substrat, provoquant des craquelures dans la couche d'encre et un détachement de poudre qui contamine les têtes d'impression. Une tension insuffisante produit des rouleaux lâches et froissés, générant des lignes blanches ou des indentations lors de l'impression. Une tension irrégulière entraîne un télescopage ou un désalignement du mandrin.
Pour une production axée sur la qualité, privilégiez un système de contrôle de tension en boucle fermée entièrement automatisé, généralement composé d'un automate programmable et de servomoteurs. Cette configuration surveille et ajuste la tension en temps réel lors des phases de déroulement, de traction et d'enroulement, en maintenant les fluctuations à ±2 % de la valeur de consigne. Pour les substrats fins, recherchez des systèmes intégrant une tension conique (tension qui diminue dynamiquement à mesure que le diamètre d'enroulement augmente) afin d'éviter le fluage interne et le défaut de « tension interne trop forte, tension externe trop faible ».
Pour le rebobinage, les arbres collecteurs sont indispensables à la production multi-spécifications. Chaque station de bobinage possède une bague collectrice indépendante qui ajuste le couple en fonction du diamètre du cylindre, garantissant ainsi une dureté constante du noyau à la surface. Les arbres collecteurs pneumatiques offrent une meilleure précision de contrôle que les versions mécaniques et représentent un investissement judicieux si vous changez fréquemment de spécifications.
Vitesse de refendage : adapter le rendement aux réalités du matériau
La vitesse maximale nominale est la spécification la plus mise en avant par le marketing, mais aussi la moins pertinente prise isolément. Ce qui compte, c'est la vitesse stable et constante que votre machine peut maintenir avec les matériaux que vous utilisez.
En tant que cadre de référence :
| Classe de vitesse | Gamme | Idéal pour |
| Économie à basse vitesse | 50–100 m/min | Production en petits lots, à forte mixité |
| Universel à vitesse moyenne | 150–250 m/min | La plupart des commandes commerciales |
| Production à grande vitesse | 300–500 m/min | Production continue à grand volume |
Lorsqu'un fabricant annonce une vitesse maximale, demandez-lui dans quelles conditions de matériau et de tension cette vitesse a été atteinte. Testez ensuite avec votre propre ruban à cette vitesse et évaluez la précision du démarrage et de l'arrêt, la régularité de l'enroulement et la stabilité de la tension sans intervention de l'opérateur. Une machine annonçant 450 m/min mais nécessitant des ajustements de tension constants est moins productive qu'une machine à 250 m/min fonctionnant sans surveillance.
Niveau d'automatisation et efficacité de changement de format
L'automatisation influe directement sur les coûts de main-d'œuvre, la vitesse de changement de production et les taux de rebut. Le marché propose trois grandes catégories. Les machines semi-automatiques nécessitent un positionnement manuel de la lame et un chargement manuel du mandrin ; elles conviennent donc aux opérations à faible variété de produits et à faibles coûts de main-d'œuvre. Les modèles entièrement automatiques gèrent le réglage de la lame, l'application des amorces et des bobines, le rebobinage sur tourelle et la coupe transversale sans intervention de l'opérateur.
Pour les usines confrontées à des changements de commandes fréquents et à des cycles de production fragmentés, la capacité de changement rapide de format est essentielle. Un système de contrôle avec mémoire de paramètres peut enregistrer des recettes de refendage complètes pour différentes largeurs de ruban et matériaux, permettant un changement de format instantané. Cela réduit la dépendance aux opérateurs expérimentés et raccourcit les temps d'arrêt entre les lots. Si votre carnet de commandes comprend plusieurs produits de faible largeur, le réglage automatique des lames peut réduire le temps de préparation de plusieurs minutes à quelques secondes, tout en éliminant les erreurs de positionnement manuel.
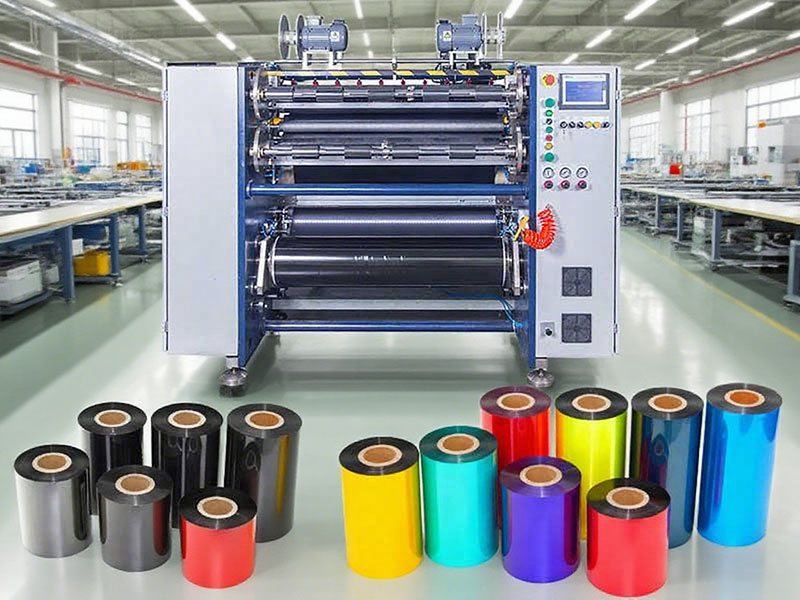
Ce que la fiche technique ne vous dira pas
Plusieurs facteurs essentiels apparaissent rarement dans les supports promotionnels, mais influent directement sur la satisfaction à long terme.
rigidité du cadreElle détermine si une machine conserve sa précision après des années de fonctionnement. Les châssis robustes en fonte ou en acier haute résistance absorbent les vibrations et préservent l'alignement. Les marques des roulements de transmission, des guides linéaires et des servomoteurs témoignent de l'engagement du fabricant en matière de durabilité.
Conception du type de lame et du porte-lameLe choix de la lame doit être adapté à votre matériau. Les lames carrées (type rasoir) conviennent aux rubans de moins de 70 microns et offrent une précision et une uniformité de coupe supérieures. Les lames rondes (type ciseaux) sont conçues pour les matériaux plus épais, de plus de 100 microns, et les rubans à support papier, avec une durabilité accrue. Les supports à clip magnétique permettent un changement de largeur rapide et sans outil, un avantage pratique pour les opérations multi-spécifications.
Gestion des déchetsElle influe sur le rendement des matériaux et la propreté de la machine. Une unité de rebobinage des déchets à servocommande maintient une tension constante sur les bords coupés, évitant ainsi les enchevêtrements et réduisant les temps d'arrêt.
Surface au sol et équipementssont faciles à négliger. Avant l'installation, vérifiez l'encombrement de la machine par rapport à l'espace disponible et assurez-vous qu'elle possède les caractéristiques requises en matière d'alimentation électrique (monophasée ou triphasée) et d'alimentation pneumatique.
La version d'essai : votre vérification préalable la plus importante
Aucune fiche technique ne remplace un essai de coupe avec votre propre matériau. Avant tout achat, exigez de tester votre bobine de ruban mère dans la machine, dans des conditions similaires à celles de votre environnement de production.
Lors de l'essai, évaluez trois points. Premièrement, mesurez la régularité de la largeur sur au moins dix rouleaux finis consécutifs à l'aide d'un pied à coulisse. Deuxièmement, inspectez les bords coupés à la loupe pour détecter les bavures, le délaminage du revêtement ou les irrégularités. Troisièmement, examinez l'uniformité de la face d'extrémité des rouleaux bobinés : recherchez les déformations en télescopage, en « bouche en cloche » ou les plis internes qui indiquent des problèmes de contrôle de la tension.
Si le fabricant ne peut pas réaliser d'essai avec votre matériau, cela est en soi révélateur. Un fournisseur sûr de son matériel accueillera favorablement ce test.
Adapter la machine à votre modèle d'entreprise
La machine à refendre adaptée dépend de la position de votre usine dans la chaîne de valeur.
Petits transformateurs et prestataires de services d'impressionAvec un capital limité et des commandes variées mais en faible volume, il convient de privilégier une machine fiable à vitesse moyenne, dotée d'un contrôle précis de la tension et d'une capacité de changement d'outillage rapide. La vitesse maximale est moins importante que la constance de la qualité et la réduction des déchets.
Fabricants de rubans spéciauxLa production de produits étroits ou à base de résine pour l'électronique, le médical ou les applications de codes-barres haute résolution exige un équipement de haute précision doté de systèmes de contrôle de tension en boucle fermée, de tension conique et de correction. L'investissement dans une précision de ±0,05 mm est rapidement rentabilisé grâce à la réduction des réclamations clients et des dommages causés aux têtes d'impression.
Convertisseurs de ruban à grand volumeLes entreprises desservant les marchés des étiquettes de produits de base devraient privilégier les machines de production entièrement automatisées avec rebobinage par tourelle et gestion intégrée des amorces et des queues. Les économies réalisées sur les coûts de main-d'œuvre et la continuité de la production justifient l'investissement initial plus important lorsque les volumes sont suffisants.
Le point commun de ces trois profils est le suivant : choisissez la machine adaptée à votre production réelle, et non celle dont la brochure est la plus impressionnante. Vos rubans, vos commandes et vos opérateurs détermineront si l’investissement est rentable ou source de temps d’arrêt. Testez avant d’acheter et laissez la coupe d’essai faire le dernier mot.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
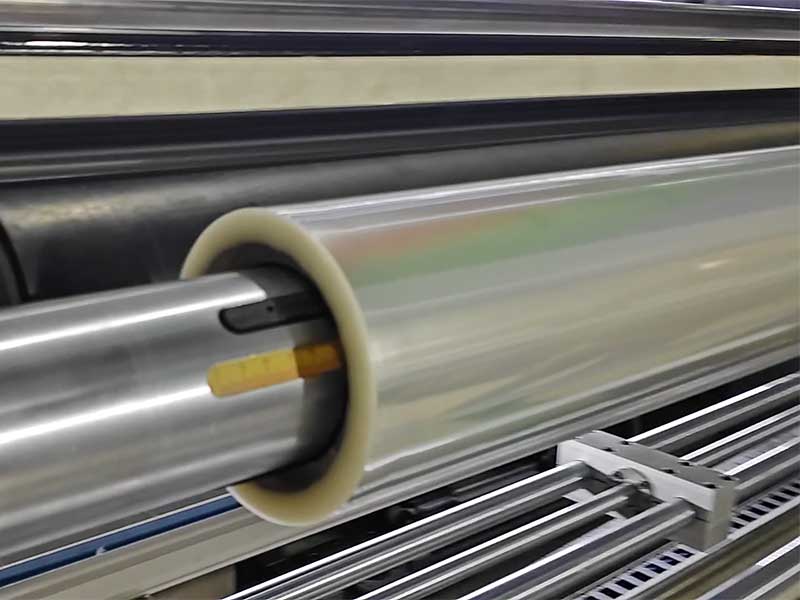 Découpeuse de film solaire
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
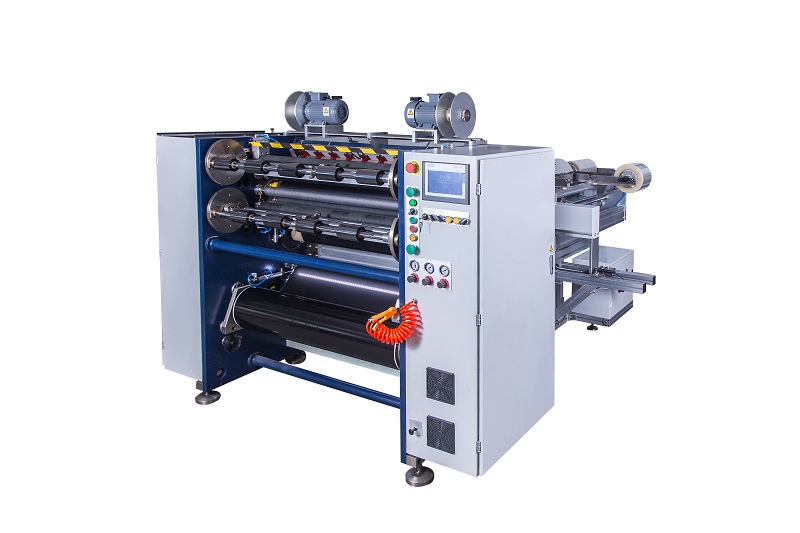 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS
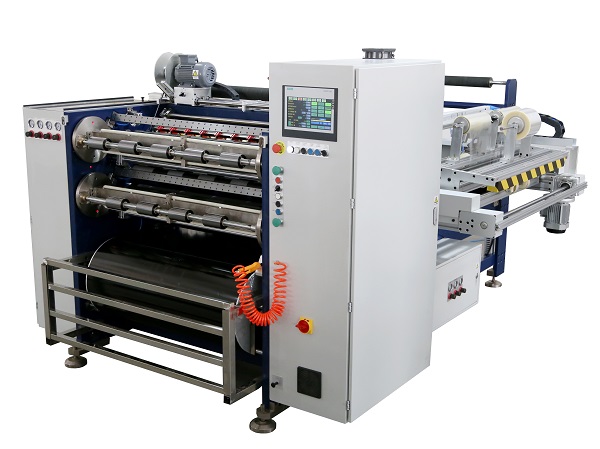 Découpeuse automatique de ruban à transfert thermique RSDS8 PLUS






