La machine à refendre les rubans de couleur est principalement utilisée pour le refendage et le rebobinage de rouleaux larges de matériaux tels que les rubans couleur pour imprimantes de cartes et les rubans de transfert thermique. Ces matériaux sont extrêmement fins (généralement de 4,5 à 10 µm seulement), très sensibles aux variations de tension et à la précision de coupe. Si vous ne tenez compte que du prix ou de l'apparence lors du choix d'un modèle, vous risquez d'acquérir un équipement qui « tourne, mais qui coupe mal ». En combinant les pratiques du secteur et les paramètres de l'équipement, et en se concentrant sur les trois paramètres clés – la précision de refendage, le contrôle de la tension et la régularité de l'enroulement – vous pouvez déterminer si une machine vaut la peine d'être achetée.
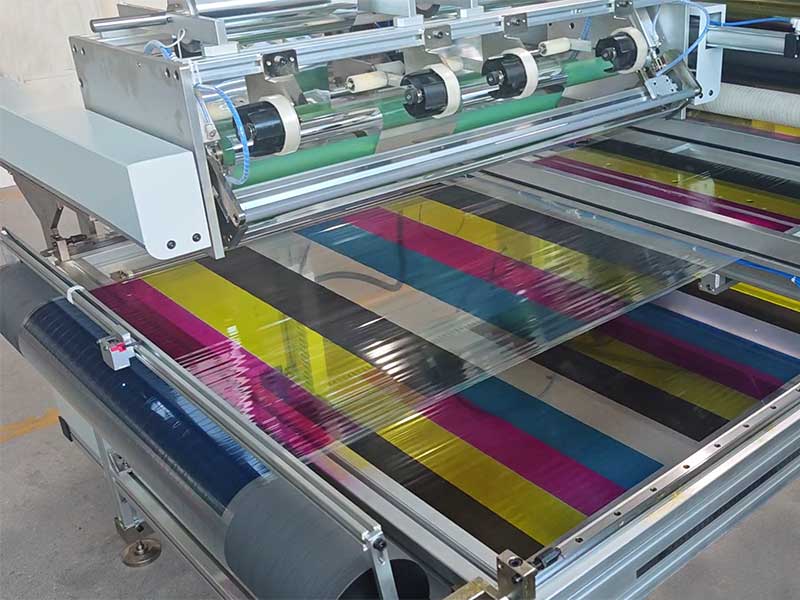
Paramètre principal numéro un : la précision de la découpe, qui détermine si le produit fini peut être utilisé
Le premier critère de sélection des bandes d'impression couleur est la tolérance de largeur. Les imprimantes de cartes et de codes-barres possèdent des canaux de bande très étroits. Si les bords du ruban sont rugueux ou présentent un écart de largeur excessif, un mauvais alignement du ruban et des pertes de contenu peuvent survenir lors de l'impression ; dans les cas les plus graves, les bavures peuvent endommager la tête d'impression.
Lors du choix des modèles, il est important de ne pas se fier uniquement à la « précision maximale » annoncée par le fabricant, mais aussi de distinguer les différents niveaux de précision. Pour les étiquettes logistiques courantes, une précision de ± 0,3 à 0,5 mm est généralement suffisante. Cependant, pour des applications telles que les rubans de couleur, les étiquettes électroniques et les codes de traçabilité médicale, une précision de ± 0,1 mm est recommandée. Pour des spécifications ultra-précises ou une impression haute résolution, une précision de ± 0,05 mm est indispensable. Il est important de noter que les valeurs indiquées dans le tableau des paramètres sont souvent mesurées dans des conditions idéales. Pour plus de sécurité, il est conseillé de réaliser un test sur place en découpant un rouleau de ruban de couleur et en mesurant la largeur de plusieurs produits finis à l'aide d'un pied à coulisse afin de vérifier la stabilité et la maîtrise de l'écart, plutôt que de passer commande uniquement sur la base d'un échantillon.
La précision de la découpe repose sur le support de l'outil et le système de centrage. La découpe de rubans colorés utilise généralement des lames circulaires ou suspendues. Les matériaux utilisés pour l'outillage varient des alliages ordinaires à l'acier au tungstène et aux revêtements céramiques. Les revêtements durs, comme les matériaux à base de résine, nécessitent des lames plus dures pour garantir des coupes nettes et réduire la poussière. Parallèlement, le système de correction intervient tout au long du processus d'enroulement, du déroulement à l'enroulement proprement dit. La correction photoélectrique CCD est particulièrement adaptée aux matériaux tels que les rubans colorés, qui peuvent présenter des propriétés réfléchissantes ou semi-transparentes, et permet de corriger instantanément tout écart. Si l'équipement ne dispose pas de correction active et se repose uniquement sur la limitation mécanique des bords, il sera difficile de garantir une stabilité à long terme de la rectitude de la découpe.
Deuxième paramètre principal : le contrôle de la tension, qui détermine la stabilité du processus de refendage
Le support du ruban coloré est un film PET ultra-mince, extrêmement sensible à la tension. Une tension trop élevée provoque l'étirement et la déformation du film, ce qui rend la couche d'encre sujette au détachement de poudre. À l'inverse, une tension trop faible entraîne un balancement du ruban au niveau de la coupe, ce qui provoque une découpe irrégulière et un enroulement irrégulier et froissé. Le contrôle de la tension est considéré, à juste titre, comme l'âme des machines de refendage.
Pour évaluer la qualité du système de tension, il est essentiel de vérifier si le déroulement et l'enroulement sont contrôlés indépendamment en boucle fermée. Les équipements bas de gamme utilisent souvent un seul jeu d'embrayages à poudre magnétique pour dérouler et enrouler simultanément les tubes ; la tension varie alors progressivement en fonction du diamètre de la bobine. Une meilleure configuration consiste à contrôler le déroulement par un frein à poudre magnétique ou un servomoteur pour une tension constante, tandis que l'enroulement est actionné indépendamment par un moteur à fréquence variable ou un servomoteur, avec une fonction de tension conique : à mesure que le diamètre de la bobine finie augmente, la tension diminue automatiquement pour éviter que la couche extérieure ne se froisse ou ne colle à la couche intérieure. Lorsque des bandes de couleur sont enroulées simultanément sur plusieurs arbres, l'arbre coulissant est indispensable. Il permet à chaque bobine de coulisser indépendamment et d'ajuster le couple individuellement, évitant ainsi les problèmes de tension inégale.
Lors du choix d'un modèle, vous pouvez poser une question précise au fabricant : la tension d'enroulement diminue-t-elle automatiquement avec le diamètre de la bobine ? Si la seule réponse est « potentiomètre manuel », cela signifie que le contrôle de la tension est encore en boucle ouverte et qu'il est difficile de garantir le rendement lors de la découpe de fines bandes colorées.
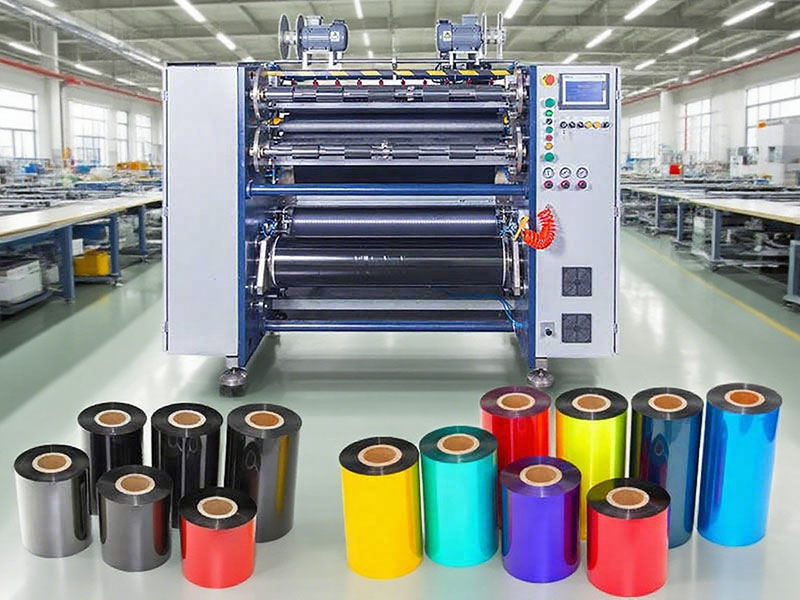
Paramètre principal 3 : La régularité de l’enroulement, qui détermine le bon déroulement du processus ultérieur.
La régularité de l'enroulement représente un coût caché souvent négligé. Si le rouleau de ruban adhésif coloré coupé présente des bords évasés, dentelés ou des plis internes, sa résistance au déroulement après insertion dans l'imprimante sera irrégulière. Au mieux, des marques blanches apparaîtront ; au pire, le ruban risque de se rompre. Dans le secteur, la norme exige généralement que l'écart de la face d'extrémité soit inférieur à ±1 mm, les équipements les plus performants atteignant une précision de ±0,5 mm.
L'uniformité ne s'obtient pas en forçant le bobinage ; elle repose sur deux éléments : d'une part, le contrôle de tension en boucle fermée mentionné précédemment ; d'autre part, la méthode de liaison du rouleau de la presse de rebobinage. Le bobinage de surface est entraîné par des rouleaux de friction qui actionnent la bobine de produit fini, éliminant ainsi certaines fluctuations de tension et aplanissant la face d'extrémité. Le bobinage à arbre coulissant est adapté à la production simultanée de plusieurs spécifications, chaque bobine étant contrôlée indépendamment par son couple. Par ailleurs, il convient de vérifier la compatibilité de la bobine avec les spécifications : les bobines de ruban couleur fini sont généralement disponibles en 1 pouce et en 1/2 pouce. La compatibilité de l'équipement avec les deux formats et la facilité de changement de bobine ont un impact direct sur l'efficacité du traitement des commandes quotidiennes.
Aide-mémoire : asseyez-vous selon vos besoins
| Scénarios d'application | Exigences de précision de refendage | ligne de base de la configuration de tension | Objectif pour la propreté des rouleaux |
| Rubans d'étiquettes logistiques conventionnels | ±0,3~0,5 mm | Déroulement de poudre magnétique + rembobinage à fréquence variable | ± à 1 mm près |
| Rubans de couleur pour cartes/étiquettes électroniques | ±0,1 mm | Double boucle fermée + tension conique | ±0,5~1 mm |
| Spécifications ultra-fines / haute résolution | classe ± 0,05 mm | servo complet en boucle fermée + arbre coulissant | ± à 0,5 mm près |
Un dernier rappel : ne vous focalisez pas aveuglément sur les vitesses élevées. Les équipements annoncés à plus de 300 m/min doivent souvent ralentir lors du refendage de rubans à base de résine ou de rubans colorés ultra-fins, et leur rendement réel peut ne pas être supérieur à celui d'une machine stable à vitesse moyenne fonctionnant entre 150 et 200 m/min. Le critère de sélection principal a toujours été de privilégier la stabilité et le rendement aux vitesses d'utilisation courantes, plutôt que de se concentrer sur les chiffres les plus élevés. Apportez votre propre bobine mère pour effectuer un essai de coupe, mesurer la largeur, vérifier les faces d'extrémité et contrôler les courbes de tension. Ce n'est que si ces trois paramètres sont validés que les machines méritent d'être considérées pour la suite des négociations.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


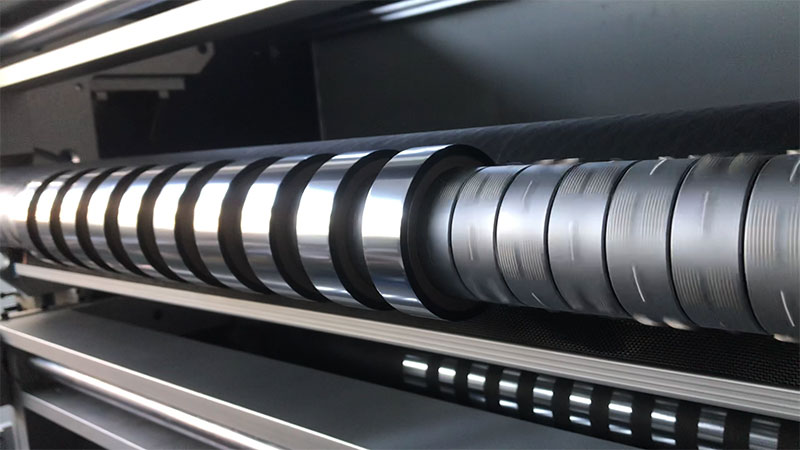
 Machine à refendre les rubans de carbone
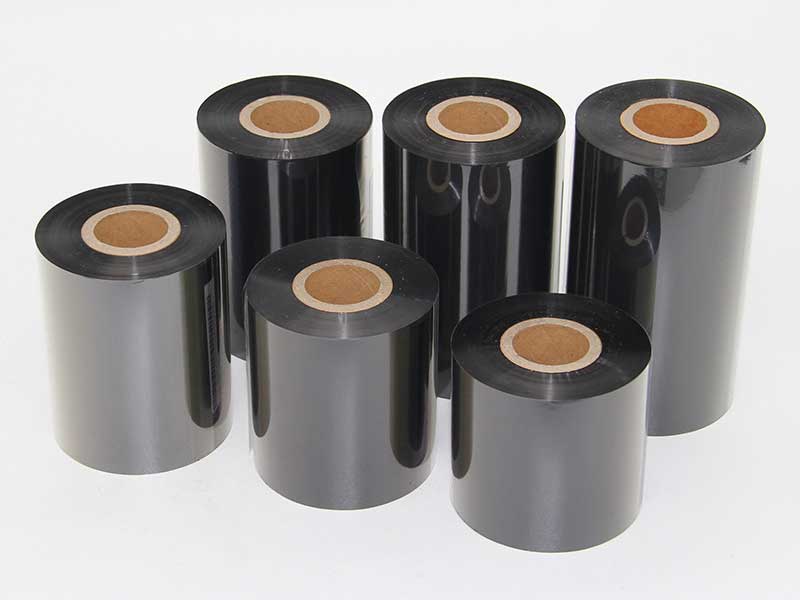
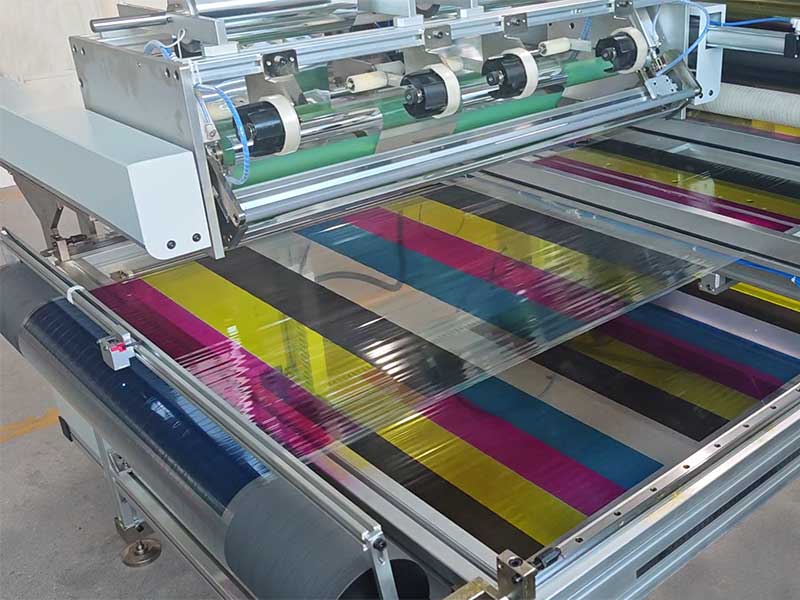 Machine à refendre les rubans de couleur






