Dans la chaîne de production des rubans de transfert thermique, le refendage est l'étape finale et la plus délicate. Les bobines mères larges et enduites sont découpées ici aux largeurs requises par le client, allant de quelques dizaines de millimètres aux spécifications ultra-fines de quelques millimètres seulement utilisées pour les étiquettes électroniques. Les rubans eux-mêmes sont extrêmement fins, généralement de 4,5 à 6 microns d'épaisseur, composés d'un film de base en PET et d'un revêtement d'encre, ce qui les rend fragiles et sensibles. Si la machine à refendre manque de précision, le produit fini présentera des bords flous et une largeur irrégulière, ce qui entraînera des bourrages ou des ruptures de ruban dans les imprimantes en aval. Un contrôle insuffisant des pertes gaspille plus de dix mètres de matériau par changement de commande, et les profits s'évaporent de manière invisible. La valeur d'une machine à refendre les rubans entièrement automatique réside précisément dans ces deux critères fondamentaux :Découpe précise, déchets minimaux.
La précision dépend principalement de la tensionLa force de traction exercée sur le ruban lors du refendage peut engendrer des problèmes, même en cas de légère variation. Une tension trop élevée étire et déforme le film PET, provoquant un rétrécissement après refendage et un défaut d'alignement dimensionnel. À l'inverse, une tension trop faible rend le matériau lâche et froissé, et la surface d'enroulement est irrégulière, ce qui favorise l'apparition de lignes blanches et de plis à l'impression. Les refendeuses traditionnelles utilisent des embrayages magnétiques pour contrôler la tension, ce qui entraîne un temps de réponse et des fluctuations pouvant atteindre ±10 %, susceptibles de provoquer des rebuts importants à haute vitesse. Le modèle entièrement automatique adopte une servocommande en boucle fermée : des capteurs de tension surveillent en temps réel, des automates programmables calculent selon des courbes prédéfinies et des actionneurs ajustent la tension à la milliseconde près. La tension des trois sections (déroulage, refendage et rembobinage) est réglée indépendamment. L'enroulement utilise un contrôle de conicité, diminuant progressivement avec l'augmentation du diamètre, garantissant ainsi la tension constante de la bande étroite, de la bobine pleine à la bobine vide. L'effet est que les fluctuations de tension sont supprimées à ±0,25 N près, et le gaspillage de la courroie de traction à démarrage-arrêt diminue d'une moyenne de 5,2 mètres par bobine à 1,1 mètre par rouleau.
La correction constitue une autre ligne de défense pour l'exactitudeLorsque l'écartement du ruban est inférieur à 10 millimètres, sa rigidité latérale est extrêmement faible et tout écart de quelques dizaines de microns entraîne sa mise au rebut. La machine de refendage entièrement automatique est équipée de capteurs photoélectriques ou laser pour la détection des bords en temps réel, de rouleaux de correction servo-motorisés pour un réglage fin, d'un temps de réponse contrôlé à la milliseconde et d'une précision de correction dynamique atteignant ±0,1 millimètre, voire plus. Associée à un châssis haute rigidité et à des rouleaux de guidage rectifiés avec précision, elle limite le faux-rond radial de l'arbre d'enroulement au micron près. Le parcours du ruban, du bord de la lame au noyau, est toujours parallèle, garantissant une surface d'extrémité parfaitement lisse, sans bavures ni affaissement des bords.
La réduction des pertes se dissimule dans chaque détail des modifications de commandes et des rebuts de matériaux.Le taux de perte de matière lors du refendage se situe généralement entre 3 % et 5 % dans l'industrie, mais une part importante de cette perte n'est pas considérée comme un coût inévitable. La transition lors du changement de commande, au niveau de la rupture du film, représente le principal point de gaspillage : par défaut, 20 mètres de ruban de carbone sont utilisés pour le tirage, ce qui entraîne un gaspillage de plus de dix mètres par commande. Les modèles entièrement automatisés permettent aux opérateurs de déterminer la longueur de transition minimale stable de l'équipement par des tests, en utilisant des têtes de rebut ou des produits défectueux de la commande précédente au lieu de l'alimentation initiale. Cette amélioration, sans coût supplémentaire, permet de réduire la majeure partie des pertes liées aux changements de commande. L'étape de fin de bobine présente également ses propres problèmes : lorsque le diamètre de la bobine atteint la valeur définie, le système passe automatiquement en « mode petit diamètre de bobine », réduisant la tension d'environ 100 N à pleine bobine à 30 N. Ceci évite la mise au rebut prématurée du ruban due à une instabilité de la tension et raccourcit la longueur du porte-bobine d'une moyenne de 15 mètres à environ 5 mètres.
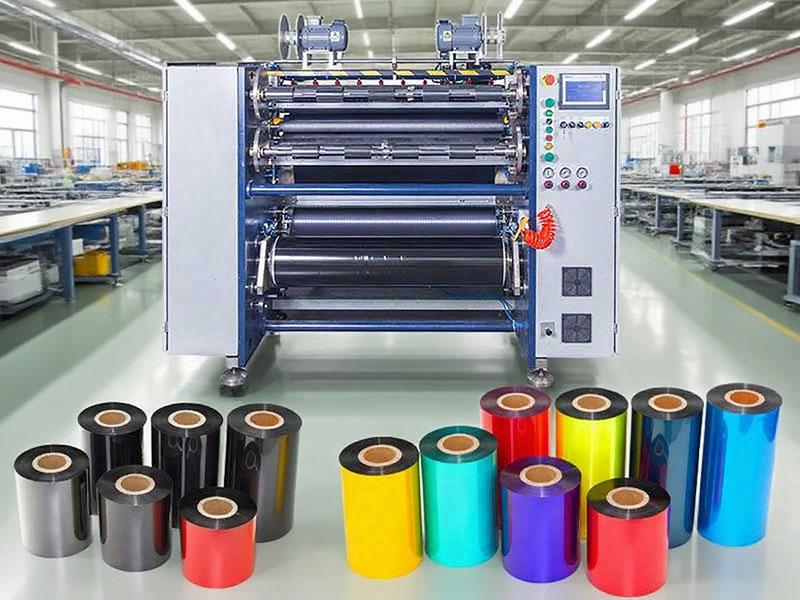
La qualité de l'outil de coupe et de la surface de coupe influe directement sur la durée de vie de la tête d'impression en aval.Si la surface de coupe présente des bavures, des débris microscopiques peuvent se détacher et contaminer la tête d'impression, tandis que le bordage entraîne un enroulement irrégulier et des variations de tension soudaines. La machine de refendage entièrement automatique utilise des lames circulaires à haute dureté, dont les angles sont ajustés en fonction du matériau du ruban. L'écart entre les lames et les fentes est contrôlé entre 0,02 et 0,05 millimètre, et des inspections et remplacements réguliers sont effectués. Les rubans coupés présentent des bords lisses et droits, et les rubans étroits coulissent sans à-coups dans l'imprimante, sans risque de rupture due à une force de bord inégale.
Considérant l'ensemble de ces étapes, on constate que la « haute précision et les faibles pertes » de la machine de refendage de rubans entièrement automatique ne résultent pas d'une seule technologie de pointe, mais plutôt d'une coordination systématique de la tension en boucle fermée, de la correction automatique des écarts, d'une gestion précise des outils et de stratégies de changement de commande. Pour les fabricants de rubans, le refendage constitue le dernier obstacle à la maîtrise des coûts et la première étape d'une livraison de qualité. Une machine qui coupe avec précision et réduit les pertes permet d'économiser de la matière et de préserver la qualité d'impression du ruban pour le client.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



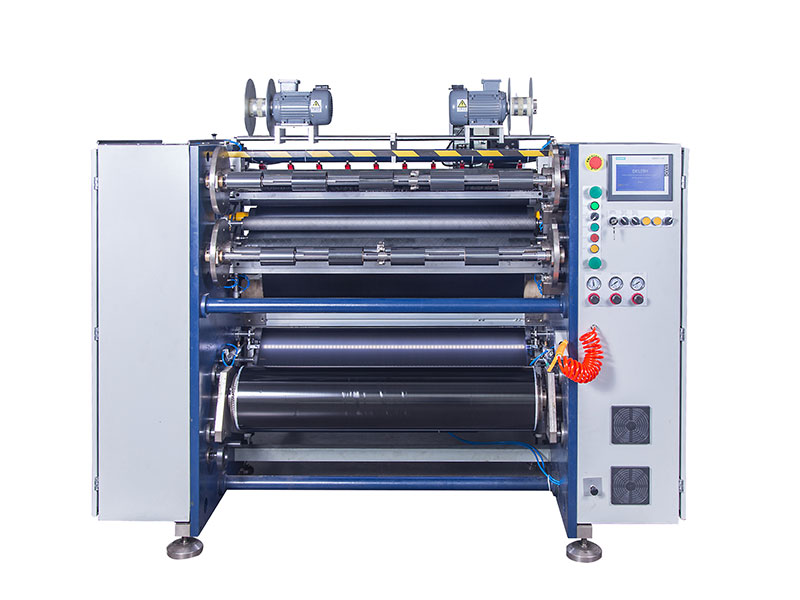
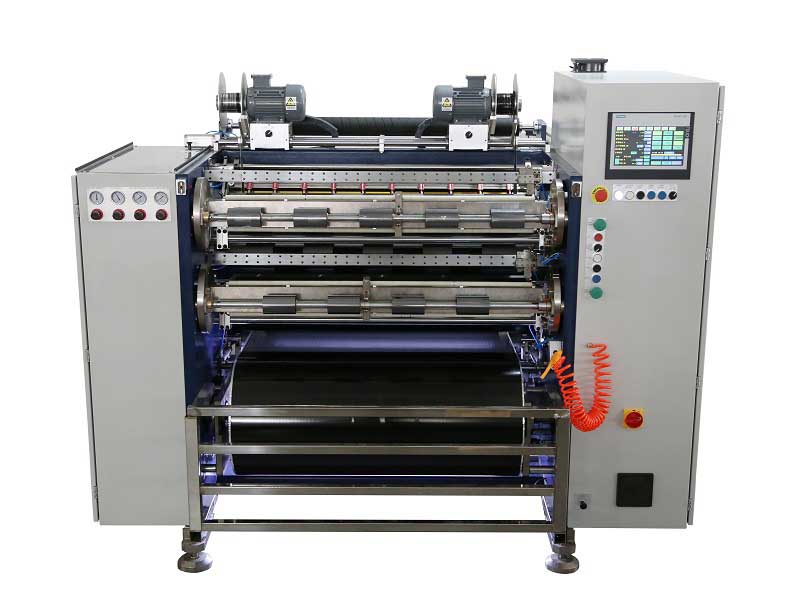 Machine de refendage de ruban à transfert thermique entièrement automatique






