La précision de largeur d'une machine à refendre les rubans est généralement mesurée par la tolérance entre la largeur réelle de la bande étroite après refente et la largeur cible. Les modèles haut de gamme peuvent maintenir cette tolérance à ±0,05 mm près, tandis que les équipements courants se situent souvent entre ±0,3 mm et ±0,5 mm. Bien que la différence paraisse minime, elle détermine directement la fluidité du défilement du ruban et la durée de vie de l'imprimante : des bandes étroites trop larges peuvent, au mieux, se froisser et se désaligner, au pire, se rompre sous l'effet d'une force inégale sur les bords lors d'une impression à grande vitesse. Pour comprendre les principes du contrôle de la précision de largeur, il est nécessaire de dépasser la simple notion de « précision de coupe de l'outil » et de considérer le processus de refente comme un système d'ingénierie à quatre dimensions impliquant la tension, le guidage, l'outil et le contrôle.

1. Boucle de tension fermée : Première ligne de défense pour la précision de la largeur
Le substrat en ruban est un film PET d'une épaisseur de seulement 4,5 à 12 µm. Son extrême finesse le rend particulièrement sensible aux forces de traction. Si la tension est trop élevée, le film de base devient élastique, voire se déforme plastiquement, ce qui entraîne un rétrécissement de la largeur après la découpe et des dimensions réelles inférieures à la valeur cible. À l'inverse, si la tension est trop faible, le matériau se détend et se froisse, provoquant une dérive latérale instable et empêchant ainsi la machine de suivre la trajectoire prédéfinie.
Par conséquent, la précision de la largeur repose sur une commande en boucle fermée indépendante des trois étapes de tension : déroulement, traction et rembobinage. Les machines de refendage modernes de haute précision utilisent des capteurs de tension pour mesurer en temps réel la tension réelle de la bande, la transmettre à l’automate programmable et ajuster dynamiquement le couple de sortie du servomoteur grâce à des algorithmes PID. La rapidité de réponse et la précision en régime permanent de cette boucle fermée déterminent directement la limite inférieure de fluctuation de la largeur. Les méthodes traditionnelles de commande par embrayage magnétique peuvent présenter des fluctuations de tension allant jusqu’à ±10 %, suffisantes pour provoquer des écarts de largeur de lot à des vitesses de plusieurs centaines de mètres par minute. Le système servo en boucle fermée permet de réduire ces fluctuations à ±0,25 N à ±0,5 N.
Plus ingénieux encore est le système de tension d'enroulement conique. Lorsque le diamètre d'enroulement augmente, le maintien d'une tension constante exerce une force de compression excessive sur la couche interne du ruban de carbone extérieur, ce qui peut entraîner une déformation du noyau, voire une adhérence de l'encre lors de l'extrusion et, indirectement, une alimentation instable lors du refendage. En fonction du diamètre du rouleau calculé en temps réel, le système diminue progressivement la tension d'enroulement selon une courbe prédéfinie, maintenant ainsi la bande étroite à une tension optimale du rouleau plein au rouleau vide et garantissant des conditions d'extrémité stables pour une largeur constante.

2. Correction et guidage : Maintenir l'horizontalité de la fraise
Avant que le ruban ne pénètre dans la lame de refendage, ses bords doivent impérativement rester fixes et dans une position transversale connue. Le moindre décalage latéral entraîne un déplacement de la lame par rapport à la ligne de coupe réelle du ruban, rendant impossible toute précision de largeur.
L'intervention du système de correction automatique (EPC) vise précisément à intégrer cette variable dans une boucle de régulation. Le principe est simple : des capteurs photoélectriques ou CCD analysent en continu la position latérale du bord du ruban, convertissent le décalage en signaux électriques et les transmettent au contrôleur. Ce dernier actionne des servomoteurs ou des mécanismes pneumatiques pour déplacer le dérouleur ou le rouleau de guidage du redresseur afin d'effectuer un ajustement latéral précis, ramenant ainsi la bande à sa position de référence. Les solutions courantes actuelles atteignent une précision de correction dynamique jusqu'à ±0,1 mm, voire supérieure dans les configurations haut de gamme. Pour les spécifications ultra-fines, avec des largeurs de refente inférieures à 10 mm, l'importance de la correction est encore plus cruciale : la rigidité latérale de la bande étroite est extrêmement faible, et même un écart de quelques dizaines de microns seulement peut rendre le produit fini inutilisable.
Le système de redressage est associé à un système de rouleaux de guidage haute rigidité. La rectitude de tous les rouleaux doit être contrôlée à 0,01 mm/m près, le faux-rond radial est limité au micron près et un parallélisme strict doit être maintenu entre eux. Toute excentricité ou inclinaison d'un rouleau de guidage se traduit par un balancement latéral du ruban d'une amplitude double de celle de l'écart. La correction permet de remédier aux décalages existants, tandis que les systèmes de rouleaux de guidage de précision réduisent les défauts d'alignement à la source.

3. Système d'outillage : Mécanismes de coupe dans des intervalles micrométriques
Lorsque la tension et le guidage créent des conditions d'alimentation stables pour le ruban, la dernière étape pour une précision de largeur consiste à contrôler l'outil et son pas.
Le principe du refendage par lame circulaire repose sur la coupe effectuée par deux disques de coupe, supérieur et inférieur. Le jeu latéral entre ces disques est le paramètre essentiel qui détermine la qualité et la précision de la largeur de la coupe. Si ce jeu est trop faible, les bords des lames frottent l'un contre l'autre, produisant bavures et poussière, et le bord de la coupe est comprimé et déformé. À l'inverse, si le jeu est trop important, le matériau est déchiré au lieu d'être cisaillé, ce qui crée de minuscules bavures et rend la largeur effective imprévisible. Pour les rubans de carbone de quelques microns d'épaisseur seulement, ce jeu doit généralement être contrôlé avec précision entre 0,02 mm et 0,05 mm, en fonction de l'épaisseur du substrat et des propriétés du revêtement. Le faux-rond radial de la tête de coupe est également crucial ; si le faux-rond de la broche dépasse 0,005 mm, la largeur de refendage fluctuera en fonction de la déviation périodique de la lame.
Le réglage du pas d'outil a évolué du manuel au contrôle CNC. Les premiers équipements utilisaient des vis-mères et des molettes mécaniques pour un réglage outil par outil, les écarts et les positions reposant sur l'expérience de l'opérateur, ce qui limitait la répétabilité. Les modèles haut de gamme modernes utilisent des servomoteurs pour le déplacement axial du porte-outil, avec une résolution de 0,01 mm. Associé à une commande de position en boucle fermée, ce système élimine complètement les erreurs de positionnement dues au jeu inverse de la vis. Certains appareils intègrent également un contrôle visuel en ligne : des caméras CCD capturent en temps réel la position réelle du bord de coupe et transmettent les écarts de largeur au système de commande du porte-outil pour une compensation dynamique, transformant ainsi la distance de l'outil d'une valeur fixe en une valeur vérifiable en temps réel.
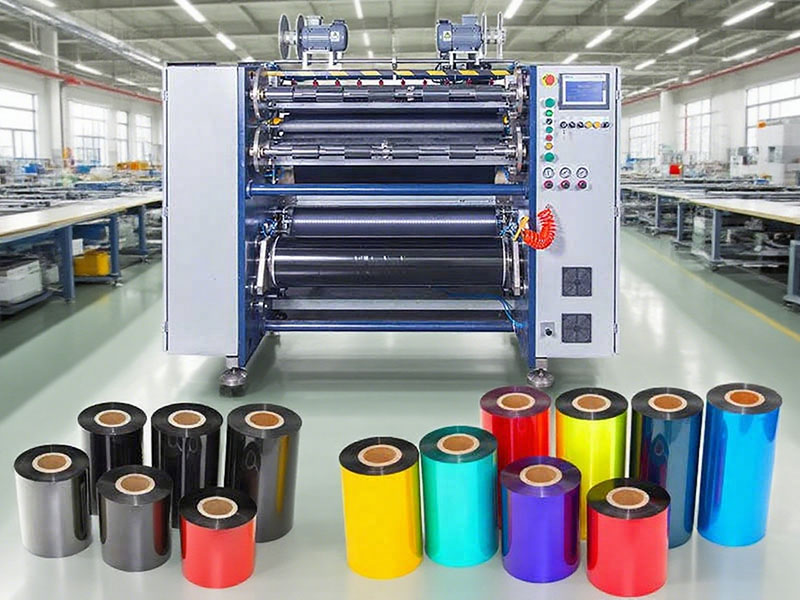
4. Collaboration au sein du système : la précision est le résultat, et non une mesure isolée.
En analysant les étapes précédentes, on constate que chaque technologie contribue de manière significative à la précision de coupe : la boucle de tension en boucle fermée supprime les variations de tension, le système de correction verrouille la référence latérale et le système d’outillage détermine la géométrie de coupe. Toutefois, la précision de la largeur dépend en définitive de la coordination dynamique entre ces trois facteurs.
Un exemple typique est le couplage des paramètres lors du refendage à bande étroite. Lorsque la largeur de refendage descend en dessous de 10 mm, la rigidité latérale du ruban chute brutalement. Si la tension d'enroulement est encore réglée selon les normes conventionnelles pour le refendage à large bande, le matériau sera étiré longitudinalement et contracté latéralement en raison de l'effet Poisson, ce qui entraînera une largeur de coupe plus étroite et une concentration des contraintes sur les bords. Des ajustements de procédé expérimentés permettent de réduire la tension d'enroulement du refendage à bande étroite à 60-70 % de la valeur conventionnelle, tout en diminuant la vitesse du véhicule afin d'offrir une plus grande marge de manœuvre au système de correction. Cela signifie que la logique de contrôle de la précision de la largeur ne repose pas sur l'optimisation locale indépendante de chaque sous-système, mais plutôt sur la recherche d'un point d'équilibre dynamique entre la vitesse, la tension, la réponse de correction et la distance de l'outil.
Par conséquent, une machine de refendage de rubans de haute précision et bien calibrée peut stabiliser les tolérances de largeur à ±0,05 mm près et réduire le taux de défauts de 2 à 3 % (pour les équipements classiques) à moins de 0,3 %. Pour les rubans de grande valeur, tels que les rubans à base de résine et les rubans hybrides, les économies de matériaux et la réduction des temps d'arrêt et de mise en service grâce à une précision accrue sont bien plus importantes que les performances intrinsèques de l'équipement. Le principe de la précision de largeur se résume en une phrase : garantir que le mouvement du ruban dans toutes les dimensions, avant d'atteindre le bord de la lame, reste dans une boucle fermée perceptible, contrôlable et réversible.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Découpeuse de ruban pour impression de cartes






