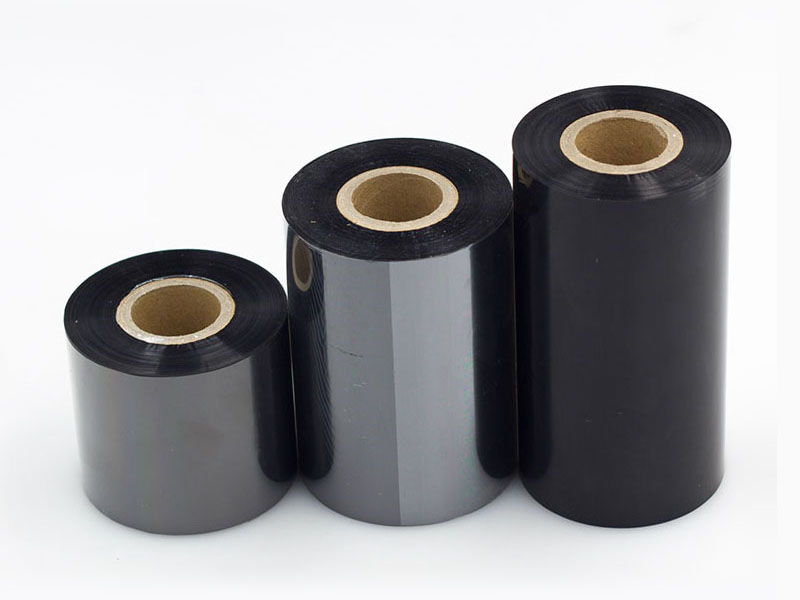
Les rubans de transfert thermique sont composés d'un film de base en PET de quelques microns d'épaisseur seulement, d'une couche d'encre et d'un revêtement de support. Leur découpe et leur réenroulement sont loin d'être de simples opérations de « coupe et réenroulement ». La précision de la découpe détermine directement la régularité du ruban dans l'imprimante, le risque de rayures sur la tête d'impression et la netteté constante de l'image du code-barres. Dans la pratique, la norme pour une découpe de haute précision est généralement fixée à une tolérance de largeur de ±0,1 mm et à une déviation en serpentin de la face d'extrémité inférieure à ±0,5 mm. Cependant, l'obtention de cette précision ne repose pas sur la simple amélioration d'un composant, mais résulte d'une combinaison précise de la tension, de la mécanique, des outils et du système de centrage.
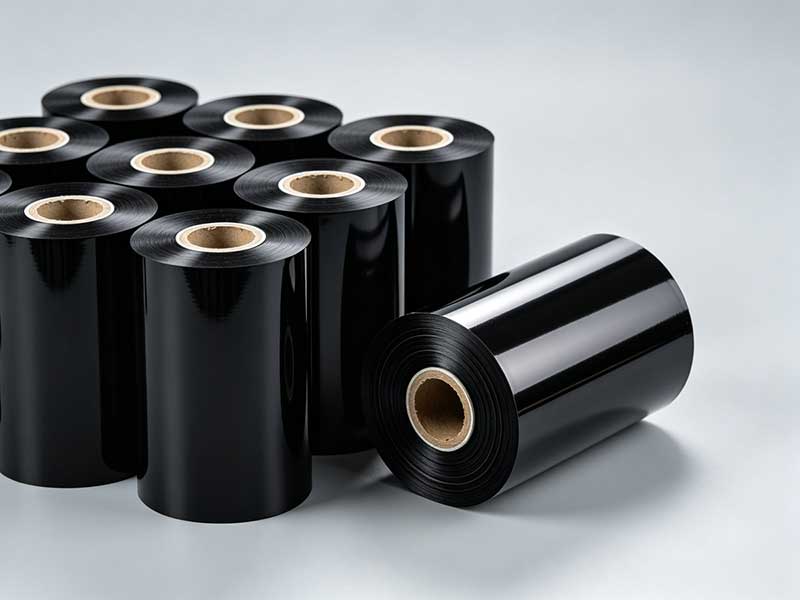
Le contrôle de la tension est le premier principe garantissant la précision du découpage. Le substrat du ruban est extrêmement fin et sensible à l'étirement ; une tension trop élevée entraîne une dilatation plastique du film de base PET, provoquant des microfissures dans la couche d'encre. Lors de l'utilisation, le produit fini présente un détachement de poudre et une contamination de la tête d'impression. À l'inverse, une tension trop faible rend l'enroulement lâche, empêche l'évacuation de l'air intercouche et fragilise la face d'extrémité. Un autre défi, plus subtil, réside dans le contrôle de la conicité : lorsque le diamètre d'enroulement augmente, si la tension ne diminue pas selon la courbe prédéfinie, la couche extérieure se comprime vers l'intérieur, formant une structure en « marguerite ». Les normes d'acceptation exigent généralement que les fluctuations de tension lors de l'accélération et de la décélération soient inférieures à ±1,5 %, et que la conicité garantisse une pente régulière de la bobine du produit fini, de l'axe au cercle extérieur, avec une épaisseur « dure à l'intérieur, molle à l'extérieur ». En pratique, la plage de référence pour la tension d'enroulement des bandes de test en ruban de carbone de 10 mm de large est d'environ 3 à 5 N, mais les valeurs spécifiques doivent être calibrées machine par machine en fonction de l'épaisseur du substrat et des caractéristiques de l'encre.
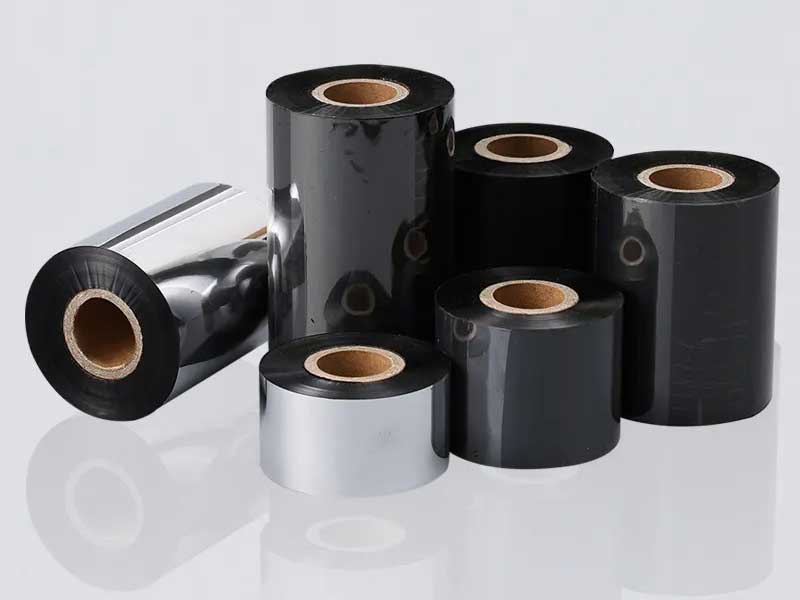
La précision géométrique mécanique constitue la limite supérieure physique de la précisionLors de la réception statique, la planéité du cadre doit être ≤ 0,1 mm/m et l'erreur de parallélisme entre le galet de guidage et la broche doit être maîtrisée à ± 0,05 mm près. Cette dernière exigence est peu contraignante, car le moindre défaut de parallélisme engendre des forces latérales sur le ruban en fonctionnement. Le système d'alignement ne peut que corriger un défaut d'alignement, sans en éliminer la cause profonde. Le jeu entre l'arbre de rebobinage et le mandrin est tout aussi critique : si ce jeu dépasse 0,5 mm, le mandrin présente une excentricité périodique en rotation, provoquant un balancement régulier de la face d'extrémité. Même avec une courbe de tension parfaite, l'uniformité est impossible. Le galet de pression est souvent sous-estimé ; si la pression à ses deux extrémités est inégale ou si son axe n'est pas parallèle à l'arbre de rebobinage, une poussée axiale est appliquée à chaque rotation, entraînant un mouvement de va-et-vient du ruban dans le sens de la largeur. Utilisez des jauges d'épaisseur pour vérifier le jeu entre les deux extrémités du galet de pression et l'arbre de rebobinage. L'erreur doit être contrôlée à moins de 0,05 mm/m et la dureté du caoutchouc doit être de 60 à 70 degrés Shore A.

L'état de l'outil et la réponse de correction déterminent la stabilité dynamique de la précision.Le chevauchement entre les lames supérieure et inférieure pour la découpe circulaire doit être réglé avec précision. L'écartement recommandé du ruban est de 0,01 à 0,03 mm : un écartement trop important ou trop faible provoque des indentations et des bavures ; un écartement trop faible entraîne une coupe irrégulière et des bords ondulés. Cette bande « tordue » se déformera inévitablement lors du rembobinage. Le danger des lames émoussées réside dans le fait qu'elles transforment la « coupe » en « compression », la coupe se traduisant par des déchirures et des bavures qui raclent la tête d'impression comme de minuscules lames de scie pendant l'impression. Le système de correction assure une correction en temps réel. Après que le capteur photoélectrique ou CCD a détecté la position du bord, il actionne l'actionneur, avec un temps de réponse ≤ 0,3 seconde et une précision contrôlée à ±1 mm. Il est important de noter que la lentille du capteur de correction est facilement contaminée par le toner et peut tomber en panne ; un nettoyage quotidien est donc indispensable pour maintenir la précision.
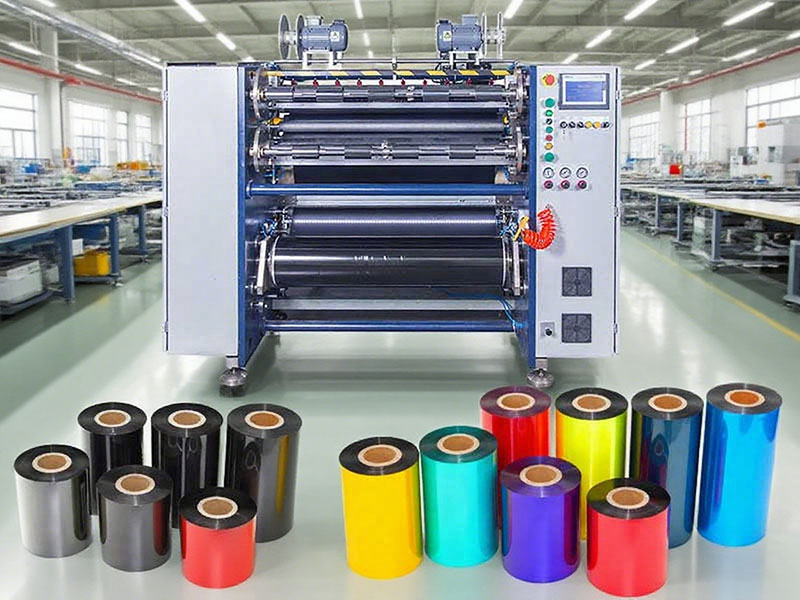
Trouver le juste équilibre entre vitesse et précision est un art du compromis.Une vitesse de refente plus élevée n'est pas toujours synonyme de meilleure qualité. Les données mesurées montrent qu'avec une vitesse de 150 à 550 m/min, le rendement en produits finis peut chuter de 97,2 % à 88,0 %, tandis que la plage de vitesses intermédiaires, de 250 à 350 m/min, constitue souvent la « zone optimale » offrant le meilleur rendement. À basse vitesse, la réponse du système de tension peut sembler non linéaire et l'uniformité de la face d'extrémité peut diminuer. À haute vitesse, les vibrations mécaniques s'intensifient, provoquant des collisions fréquentes entre la lame et le support et créant des bords irréguliers. La chaleur de friction peut même faire fondre les encres à base de cire à bas point de fusion et contaminer le tranchant. Ainsi, pour une capacité maximale, la précision de refente exige inévitablement des compromis ; une plage de paramètres de processus raisonnable est plus importante que la vitesse de coupe la plus élevée.
En résumé, l'analyse de la précision de la découpe de rubans ne peut se réduire à un simple tableau de paramètres. Derrière une tolérance de largeur de ± 0,1 mm se cachent la maîtrise délicate de films minces à l'échelle micrométrique par un système de tension en boucle fermée, le maintien complexe du parallélisme des galets de guidage sous l'effet des déformations thermiques et des vibrations mécaniques, la science des matériaux qui garantit le tranchant des lames même après des centaines de milliers de coupes, et la fiabilité des capteurs de correction pour une détection continue des bords dans des environnements poussiéreux. Pour les transformateurs de rubans, il est bien plus pertinent d'établir un « fiche technique » pour chaque équipement, consignant la plage de tension, le cycle d'usure des outils, ainsi que les conditions de température et d'humidité ambiantes pour différents lots de bobines mères, que de se fier aveuglément à une simple affirmation de « haute précision ». La précision de la découpe ne s'achète pas ; elle se règle et s'entretient.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



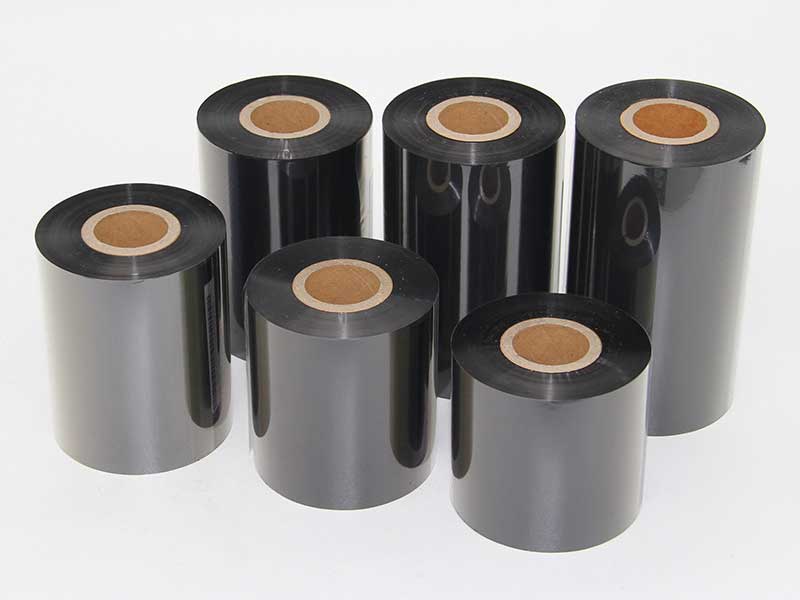
 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Découpeuse de ruban pour impression de cartes






