Lors de l'achat de machines de refendage et de rebobinage de rubans, il est fréquent d'être induit en erreur par les mentions « vitesse maximale » et « prix le plus bas » figurant dans le tableau des caractéristiques. Une machine donnée pour 500 mètres par minute peut présenter des irrégularités au niveau des extrémités ou une déformation par traction à 200 mètres par minute si le contrôle de la tension est insuffisant, et son rendement réel est bien inférieur à celui d'une machine fonctionnant de manière stable à 250 mètres par minute. L'épaisseur totale du ruban n'est souvent que de 4,5 à 20 microns, et même de légères variations lors du refendage peuvent entraîner une usure prématurée de la tête d'impression, du ruban lui-même, voire la mise au rebut de lots entiers. Le principe de base du choix n'est pas d'acheter la « meilleure » ou la « moins chère », mais de trouver une machine adaptée aux caractéristiques de vos matériaux, à votre structure de commande et à vos coûts d'exploitation à long terme.

Priorité absolue à la précision : c'est une règle fondamentale et inflexible.
La précision de la découpe est le principal critère de performance d'un équipement et détermine directement la fluidité de l'alimentation de la machine avec le ruban fini. La classification de la précision est généralement claire dans le secteur : l'erreur pour les équipements standard est d'environ ±0,5 mm, tandis que les modèles haute précision peuvent atteindre ±0,1 mm, voire ±0,05 mm. Si votre activité concerne les étiquettes électroniques de précision, les étiquettes médicales ou l'impression de codes-barres haute résolution, ±0,1 mm constitue le seuil minimal. Pour la fabrication d'étiquettes logistiques classiques, une tolérance de ±0,3 à 0,5 mm est acceptable, mais il est impératif de se baser sur des échantillons de découpe réels plutôt que sur les valeurs théoriques du tableau des paramètres.
Plus difficile à déceler que la tolérance de largeur est la régularité de l'enroulement. L'écart de la face d'extrémité doit être maîtrisé à ±1 mm près, et les équipements haut de gamme peuvent atteindre ±0,5 mm. Une face d'extrémité présentant un évasement, des bords dentelés ou des plis internes indique presque toujours des systèmes de contrôle et de correction de tension inadéquats. Le substrat du ruban étant extrêmement fin, la tension représente plus de 50 % de l'impact sur la planéité de l'enroulement. Une tension excessive peut endommager le film de base PET, favorisant ainsi le détachement de poudre lors de l'impression. À l'inverse, une tension trop faible entraîne le froissement du ruban et l'apparition de lignes blanches ou d'indentations dans l'impression. Par conséquent, un système de contrôle de tension entièrement automatique en boucle fermée est une configuration essentielle lors du choix d'un système. Ce système utilise des capteurs pour fournir un retour d'information en temps réel et ajuster la tension à chaque étape d'enroulement, de traction et de réenroulement, contrairement aux systèmes en boucle ouverte.
Le choix de la bobine est tout aussi crucial. Si l'équipement est uniquement doté d'un arbre à détente de gaz standard, lors du bobinage simultané de plusieurs bobines, la différence de diamètre entre elles empêchera un réglage indépendant de la tension, engendrant des problèmes tels qu'une tension trop faible à l'intérieur et trop forte à l'extérieur, ou un noyau à l'intérieur. Les arbres à glissement (notamment pneumatiques) permettent à chaque unité de bobinage de contrôler indépendamment le couple, en l'ajustant en temps réel en fonction des variations de diamètre des bobines. Ils constituent ainsi une option essentielle pour la production de rubans de haute qualité aux spécifications variées.
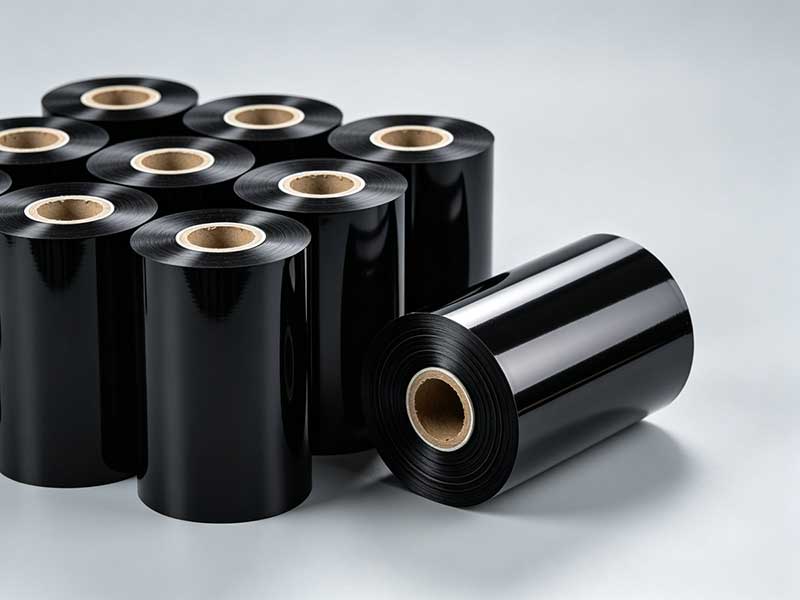
Sélectionnez le type d'outil et la vitesse en fonction du matériau, et non en fonction de la valeur nominale.
Le matériau du ruban détermine la méthode de refendage la plus appropriée. Les rubans à base de cire ou de matériaux mixtes sont relativement insensibles aux contraintes mécaniques ; le refendage à lame circulaire (type ciseaux) est suffisant et la qualité de coupe reste relativement stable même à haute vitesse. Les rubans à base de résine sont durs et cassants, et se déforment facilement sous tension. Outre la nécessité d'un contrôle précis de la tension, la résistance à l'usure de l'outil est également primordiale. Les plaquettes en acier au tungstène ou à revêtement céramique sont plus adaptées à ces applications. Pour les rubans ultra-fins d'une épaisseur inférieure à 5 microns, le refendage par contact mécanique est très sensible à la rupture par traction. Le refendage laser offre des avantages indéniables pour la découpe sans contact, mais le coût de l'équipement est nettement plus élevé et doit être optimisé en fonction du positionnement du produit.
En termes de vitesse, les plages courantes sont les suivantes : modèle économique basse vitesse (50 à 100 m/min), modèle standard moyenne vitesse (150 à 250 m/min) et modèle de production haute vitesse (300 à 500 m/min). Cependant, un point est souvent négligé : les rubans à base de résine possèdent un revêtement plus dur et nécessitent généralement une vitesse de coupe inférieure de 20 à 30 % à celle des rubans à base de cire pour garantir une qualité de coupe optimale. Si votre produit principal est un ruban à base de résine, un appareil annoncé à 400 mètres par minute peut avoir une vitesse utile réelle de 280 à 320 mètres par minute. Lors du choix des modèles, les fabricants devraient être tenus d’effectuer des essais de coupe sur site avec votre barre omnibus, en se concentrant sur la qualité des bords aux spécifications les plus précises et sur la stabilité de la tension lors des démarrages et arrêts à haute vitesse. Ces deux facteurs reflètent mieux les performances réelles de l’équipement que les vitesses de pointe.
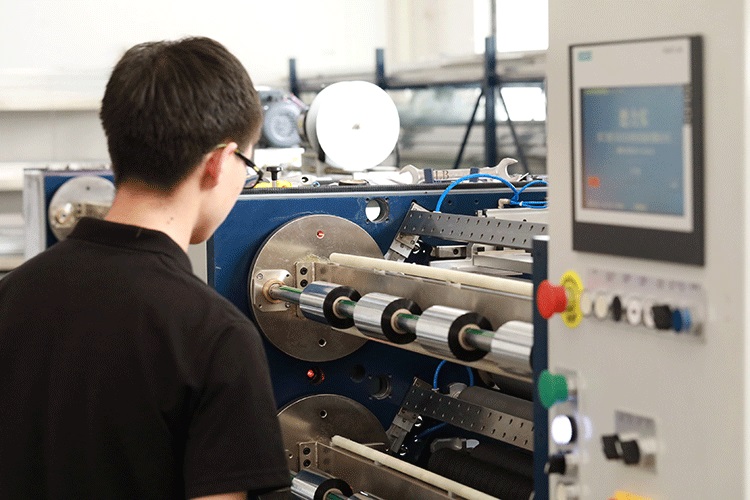
Capacité de changement flexible : coûts cachés à l’ère des petites séries
Le marché des rubans de carbone se fragmente, la multiplication des spécifications et la production de petites séries devenant la norme. Le changement de modèle sur une machine de refendage traditionnelle exige un déplacement manuel du porte-outil et un réglage manuel des paramètres de tension, des opérations qui peuvent prendre plusieurs dizaines de minutes. Les petites commandes peuvent ainsi engendrer des pertes de rentabilité. Doté d'un porte-outil indépendant actionné par servomoteurs et d'un système de gestion des formulations, ce système effectue automatiquement le positionnement de la lame et l'ajustement de la tension après la saisie des nouvelles spécifications par l'opérateur sur l'écran tactile, réduisant ainsi le temps de changement à quelques minutes, voire quelques dizaines de secondes. Si la différence de prix à l'achat de l'équipement peut paraître minime, son impact sur l'efficacité opérationnelle quotidienne est durable.
De plus, les systèmes de correction ne doivent pas être considérés comme optionnels. Les rubans sont sujets au décalage latéral à haute vitesse. Les capteurs photoélectriques ou ultrasoniques CCD détectent en temps réel la position des bords et ajustent automatiquement la trajectoire du ruban, constituant ainsi une infrastructure essentielle pour garantir une précision de découpe stable. Pour les rubans en substrat transparent ou semi-transparent, la correction ultrasonique est plus adaptée que la correction photoélectrique.
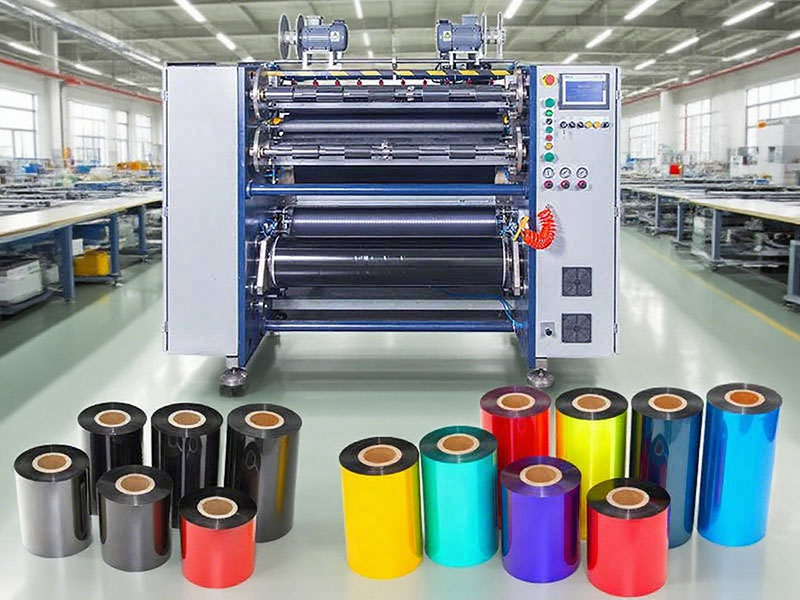
Évaluation du fabricant et essais de découpe : la dernière ligne de défense
Le choix des marques pour les composants essentiels des machines à refendre les rubans (roulements, rails de guidage, moteurs) témoigne de l'engagement du fabricant à garantir une précision durable. Des rails THK, NSK et INA aux moteurs Mitsubishi, Panasonic et Siemens, ces éléments se révèlent au fil des années d'utilisation. L'épaisseur du bâti est tout aussi importante : la fonte haute résistance ou l'acier épais absorbent efficacement les vibrations lors du refendage, tandis que les bâtis fins ont tendance à résonner à haute vitesse, accélérant ainsi la dégradation de la précision.
Mais toutes les évaluations de paramètres et de configuration reposent en fin de compte sur des essais de découpe sur site. Apportez votre bobine mère de ruban principale et demandez au fabricant de découper vos spécifications minimales et maximales sur le modèle cible. Vérifiez la netteté des faces d'extrémité des échantillons, l'absence de bavures sur les bords et l'uniformité de l'enroulement. Si les conditions le permettent, laissez la machine fonctionner en continu pendant une période donnée à des vitesses proches de votre rythme de production quotidien, en observant les fluctuations de tension et les corrections nécessaires. Cette étape est indispensable et ne peut être remplacée par aucune fiche technique ni aucun argument commercial.
En termes de prix, les machines courantes de refendage et de rebobinage de rubans de moyenne et haute gamme disponibles sur le marché coûtent entre plusieurs dizaines de milliers et plus de cent mille yuans, selon la largeur, le niveau d'automatisation et la configuration de tension. Cependant, le critère le plus important pour prendre une décision est le coût total du cycle de vie : consommation d'énergie, fréquence de remplacement des pièces d'usure, temps de changement de format et taux de rebut dus à une précision insuffisante. Un appareil coûtant 20 000 yuans, mais présentant un taux de rebut annuel inférieur d'un point de pourcentage, a souvent une période de retour sur investissement plus courte que prévu.
En définitive, le choix d'une rebobineuse-refendeuse de ruban repose sur une adéquation optimale. Un équipement de haute précision associé à des lignes de production à faible vitesse utilisant de la résine engendre du gaspillage, tandis qu'un équipement économique présente des risques pour la production d'étiquettes électroniques de précision. Définissez clairement vos principaux matériaux, vos exigences de précision et la structure de vos commandes, puis concentrez votre budget sur le contrôle de la tension et les bobines de rebobinage : deux éléments essentiels qu'il est impossible d'ajouter ultérieurement à moindre coût. Le reste devra faire l'objet de compromis au besoin : c'est la voie pragmatique d'une prise de décision éclairée.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes






