Dans la chaîne de production de l'impression de codes-barres, les refendeuses de rubans jouent un rôle essentiel : elles découpent avec précision les larges rouleaux de rubans enduits en rouleaux plus petits, adaptés aux différents modèles d'imprimantes de codes-barres. Ce procédé, en apparence simple, détermine directement la qualité d'impression finale : une précision de refendage insuffisante peut entraîner un mauvais alignement du ruban et des lignes blanches ; un contrôle de tension inadéquat peut provoquer des pertes de poudre, des plis, voire la rupture du ruban. Le fonctionnement d'une refendeuse de rubans repose sur trois piliers : la précision de la découpe, la stabilité de l'enroulement et la rapidité d'exécution.

Contrôle de précision du refendage : de l’exécution mécanique à la collaboration système
La précision de refendage est l'indicateur de performance fondamental des machines à refendre les rubans. Elle consiste essentiellement à découper le ruban large en sous-rouleaux de largeur spécifiée, les erreurs de largeur étant généralement maîtrisées à ±0,1 mm près. Cette précision n'est pas obtenue par un seul composant, mais résulte d'un système coordonné.
Les actionneurs de refendage utilisent généralement des systèmes de lames circulaires ou plates, dont le nombre et l'espacement des groupes de lames sont réglables manuellement ou par commande numérique (CNC) selon les exigences de la commande. Pour les matériaux durs comme les rubans à base de résine, la résistance à l'usure et le tranchant des lames sont essentiels. Cependant, se fier uniquement à l'outil est loin d'être suffisant : le système de correction joue le rôle de « calibrateur ». En surveillant en temps réel la position du bord du ruban grâce à des capteurs photoélectriques, le système de correction ajuste dynamiquement la position latérale du ruban afin de garantir que son bord reste théoriquement aligné avec l'outil tout au long du processus de refendage. Sans cette protection, même avec une installation précise de l'outil, un léger décalage latéral pendant le fonctionnement du ruban peut entraîner des écarts de largeur importants.
Une précision accrue est assurée par les systèmes de contrôle paramétrique. Les machines modernes de refendage de rubans utilisent généralement des interfaces à automate programmable ou à écran tactile, permettant aux opérateurs de définir des paramètres tels que la longueur, la vitesse et la quantité de refendage. Le système calcule ensuite automatiquement une courbe de fonctionnement optimale en fonction de ces paramètres. Certains modèles avancés intègrent également des fonctions de démarrage et d'arrêt progressifs, ajustant automatiquement la vitesse et la tension lors des phases de démarrage et d'arrêt afin d'éviter les fluctuations de tolérance dues aux à-coups. Les données montrent que cette optimisation peut améliorer la précision de refendage de plus de 50 %.

La maîtrise des tensions : le garant de la qualité tout au long du processus
Si la précision de la découpe détermine la conformité dimensionnelle du ruban, le contrôle de la tension détermine quant à lui ses performances d'impression. La tension est la variable de procédé la plus cruciale et la plus subtile lors de la découpe du ruban : une tension excessive endommage le film de base en PET, provoquant des modifications physiques de la couche d'encre qui y adhère et, par conséquent, un détachement de poudre pendant l'utilisation ; une tension insuffisante entraîne un rembobinage lâche du ruban, provoquant des plis, des lignes blanches ou des indentations pendant l'impression ; une tension irrégulière provoque un désalignement du mandrin et un glissement latéral.
Le système de contrôle de tension d'une machine à refendre les rubans doit permettre un réglage indépendant pour le déroulement et l'enroulement, et être capable de contrôler la tension conique. La tension conique désigne la diminution de la tension à mesure que le diamètre d'enroulement augmente ; si la tension reste constante, le ruban de carbone extérieur se tend et comprime la couche intérieure, provoquant sa déformation. Une solution courante pour ce contrôle consiste à utiliser des servomoteurs associés à des embrayages magnétiques : l'embrayage magnétique fournit le couple de tension de base, tandis que le système servo effectue un réglage fin en temps réel en fonction des variations du diamètre de la bobine.
L'effet du contrôle de la tension se traduit en définitive par la planéité du rebobinage du ruban. Ce dernier doit être parfaitement plat et parallèle au mandrin afin que ses bords soient soumis à une tension uniforme lors de l'impression. Un rebobinage irrégulier concentre les forces d'un seul côté du ruban, augmentant considérablement le risque de rupture. C'est pourquoi le système de tension et la conception de l'arbre d'enroulement sont souvent liés : l'arbre d'enroulement doit présenter une rigidité et une concentricité suffisantes, et certains modèles sont équipés de supports automatiques pour réduire les oscillations lors des opérations à grande vitesse.
Rendement des enroulements et des commutations : de « l'arrêt et le remplacement de l'arbre » à la « production continue »
Le refendage n'est que la moitié du processus ; le ruban doit encore être soigneusement réenroulé sur le mandrin. Les performances de l'enrouleuse influent directement sur l'efficacité de la production et la qualité du produit fini. Les enrouleuses courantes permettent l'enroulement simultané de plusieurs rouleaux, généralement configurées en systèmes à trois ou quatre axes, capables de gérer plusieurs sous-rouleaux simultanément. Les spécifications des bobines sont généralement compatibles avec les matrices de 1 pouce et de 1/2 pouce afin de s'adapter aux imprimantes de codes-barres de différentes marques (telles que Zebra, Honeywell, etc.).
Le principal facteur limitant l'efficacité réside souvent non pas dans la vitesse de refendage, mais dans les temps d'arrêt lors des changements de bobines. Les équipements traditionnels nécessitent un arrêt après l'enroulement, le démontage manuel de l'arbre porteur et le remplacement du noyau par un nouveau tube, une opération longue et complexe. Pour pallier ce problème, le système d'enroulement à arbre basculant a été développé : la station d'enroulement utilise une structure à support rotatif ; lorsqu'un arbre est plein, le système bascule automatiquement sur l'arbre suivant pour poursuivre l'enroulement, assurant simultanément la vidange complète de l'arbre et la préparation pour les nouveaux arbres. Certains modèles haut de gamme intègrent également des fonctions de coupe automatique, coupant les rubans dès la fin de l'enroulement, avec des coupes nettes et évitant les biais et les irrégularités dues à la coupe manuelle.
Le système de collecte des déchets est également essentiel pour garantir la continuité de la production. Lors du refendage du ruban, les chutes de matériau de part et d'autre de la bobine mère doivent être rapidement enroulées ; à défaut, elles risquent d'encombrer l'équipement et de perturber son fonctionnement. Le dispositif d'enroulement des déchets, entraîné par un moteur couple, permet de rebobiner ces chutes en bobines compactes et stables, assurant ainsi le bon déroulement de la ligne de refendage principale.
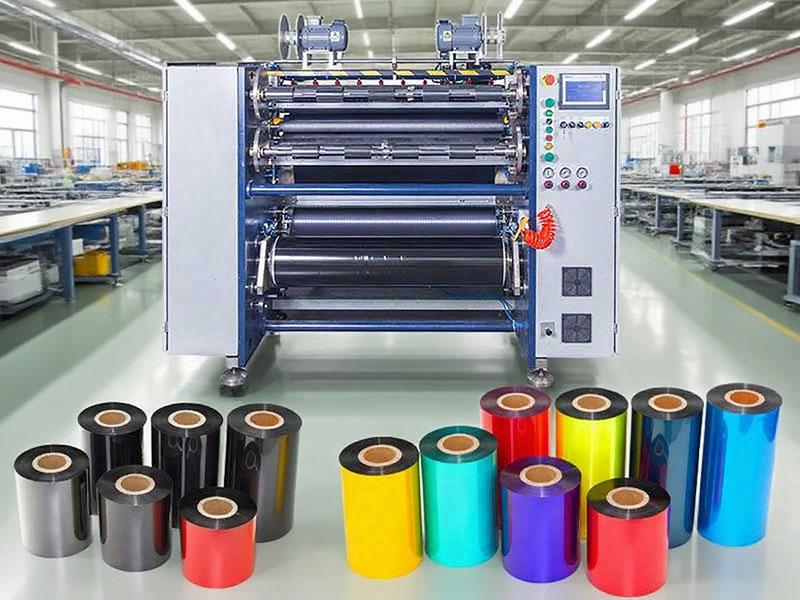
Automatisation et intelligence : de « l'équipement d'exploitation » au « système de gestion »
Les limites fonctionnelles des machines modernes de refendage de rubans ont depuis longtemps dépassé les simples fonctions de « découpe » et de « roulage ». L'automatisation croissante redéfinit le rôle des opérateurs.
La console de la courroie de guidageVoici un exemple typique. Après la découpe, le ruban fini doit être guidé par un film (ruban d'amorce) sur le mandrin afin que l'utilisateur puisse l'insérer dans l'imprimante. L'application manuelle de ce film est non seulement inefficace, mais aussi difficile à garantir. La plateforme de guidage entièrement automatique réalise automatiquement l'assemblage, la découpe et le collage du ruban, réduisant ainsi considérablement l'intervention manuelle et la consommation de matériaux.
Gestion des formules paramétriquesCe système confère à l'équipement une « capacité de mémorisation ». Différents lots et matériaux de rubans (à base de cire, mixtes, à base de résine) correspondent à différentes courbes de tension, paramètres de vitesse et configurations de groupes d'outils. Les opérateurs peuvent enregistrer des combinaisons de paramètres validées sous forme de recettes et les réutiliser en un clic pour la production suivante, réduisant ainsi le temps de mise au point et les erreurs humaines. Les données relatives à la « plage de tension optimale » recueillies lors de la mise en service constituent également un atout majeur pour la maintenance de l'équipement et le transfert de technologie.
Inspection en ligne et diagnostic des pannesCes fonctions améliorent encore la fiabilité de la production. Le système surveille en temps réel l'alignement des bords, les fluctuations de tension et la vitesse de fonctionnement du ruban. Dès qu'une anomalie est détectée, il déclenche une alarme ou arrête automatiquement le système afin de prévenir les incidents de production à grande échelle.
Conclusion
La fonction principale de la machine à refendre les rubans pour imprimantes de codes-barres repose sur un système technologique en boucle fermée articulé autour de la précision, de la tension et de l'efficacité. Le contrôle précis de la refendage détermine la largeur de coupe, le contrôle de la tension assure une coupe nette et une utilisation optimale, et l'enroulement et l'automatisation optimisent la vitesse de coupe et réduisent les besoins en main-d'œuvre. Ces trois facteurs sont à la fois interdépendants et complémentaires : sans précision, le contrôle de la tension est impossible ; sans une tension garantie, la planéité du rouleau est illusoire ; sans un enroulement et un bobinage efficaces, même une vitesse de refendage élevée ne peut se traduire par une capacité de production réelle.
Pour les entreprises de traitement de rubans, la compréhension de la logique technique sous-jacente à ces fonctions essentielles est non seulement fondamentale pour le choix des équipements, mais aussi pour l'optimisation des processus de production et l'amélioration de la compétitivité des produits. Dans les applications d'impression de codes-barres actuelles, toujours plus sophistiquées, chaque détail technique du processus de découpe influe directement sur la qualité d'impression des terminaux.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


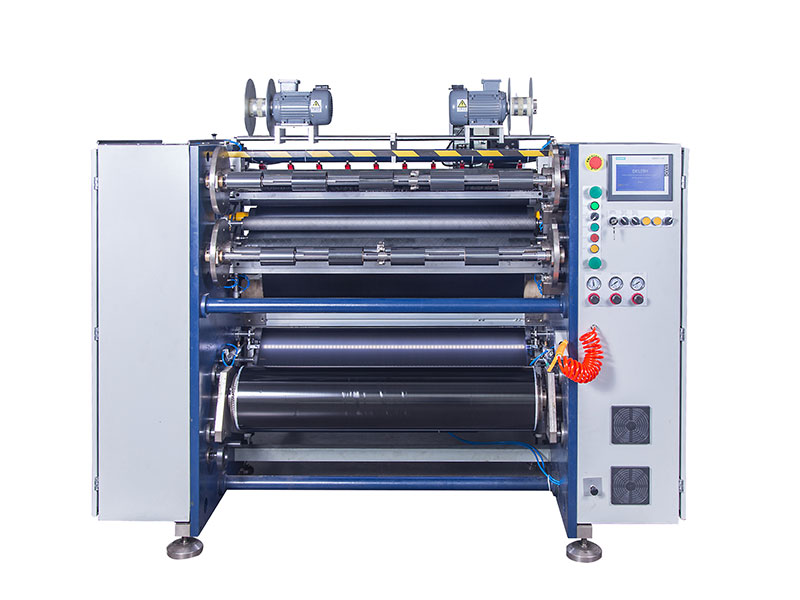

 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes






