Alors que le marquage à chaud continue de dominer les emballages haut de gamme, l'étiquetage et les finitions décoratives, la qualité de votre feuille découpée influe directement sur le rendement de votre processus de marquage en aval. En 2026, le marché des machines de découpe de feuilles pour marquage à chaud a atteint une maturité significative, mais cette maturité s'accompagne d'une plus grande variété de configurations techniques, de niveaux d'automatisation et de prix, ce qui peut complexifier le choix des spécifications.
Ce guide fournit un cadre structuré pour l'évaluation des machines de découpe de feuilles à chaud, couvrant les réalités matérielles qui dictent la conception de la machine, les paramètres de base qui distinguent les machines compétentes des machines problématiques, et les fonctionnalités d'automatisation qui déterminent si votre opération peut gérer de manière rentable les modèles de commandes modernes.
Comprendre le matériau : pourquoi le marquage à chaud du film nécessite une découpe spécialisée
Avant d'évaluer les spécifications de la machine, il est essentiel de comprendre ce qui distingue fondamentalement le film de marquage à chaud des films et papiers standards. Le film de marquage à chaud est un laminé multicouche composé d'un film de base en PET (généralement de 12 à 25 µm), d'une couche antiadhésive, d'une couche pigmentée ou aluminisée et d'une couche adhésive.
Cette construction crée des vulnérabilités spécifiques lors du découpage :
• Sensibilité à la tensionLa fine base en PET s'étire sous une tension excessive, ce qui provoque des erreurs d'alignement et des fissures dans le revêtement. Une tension insuffisante produit des rouleaux lâches et télescopiques.
• Fragilité du revêtementLes couches pigmentées et métallisées se rayent facilement au contact des rouleaux ou des lames. Les films laser et holographiques à motifs de diffraction sont particulièrement vulnérables.
• Génération de poussière :Le frottement lors du découpage produit de la poudre d'aluminium microscopique et de la poussière de PET. Si ces contaminants ne sont pas éliminés, ils créent des « piqûres » et des « points dorés » lors de l'emboutissage.
Ces caractéristiques expliquent pourquoi une refendeuse de film standard donne rarement des résultats satisfaisants sur les films de marquage à chaud. La machine doit être configurée spécifiquement pour une manipulation délicate et précise.

Paramètre principal 1 : Précision de la découpe et qualité des bords
La précision de la découpe détermine directement la stabilité du flux de feuille lors du processus d'estampage à chaud. Des erreurs de largeur qui semblent négligeables à l'étape de découpe se manifestent souvent par un mauvais alignement, une rupture de la feuille ou des motifs incomplets en aval.
Ce qu'il faut vérifier :
• Tolérance de largeurLes configurations d'entrée de gamme en 2026 devraient respecter une tolérance de ±0,05 mm. Les opérations axées sur la qualité devraient viser ±0,02 mm, tandis que les applications anti-contrefaçon haut de gamme pourraient nécessiter un contrôle encore plus strict.
• Propreté de la face d'extrémitéAprès rebobinage, le défaut d'alignement de la face d'extrémité du rouleau fini doit rester inférieur à ±0,2 mm. Une mauvaise qualité de la face d'extrémité entraîne une déviation ou un mauvais suivi du rouleau sur la machine à emboutir.
• Qualité des bordsLa coupe doit être plane et lisse, sans bavures, bords blancs, déformations dues à l'étirement ni microfissures.
Conseil pratique de vérificationLors d'une séance d'essai de découpe, utilisez votre matériau le plus difficile à travailler — le revêtement le plus fin et le plus délicat que vous traitez — et examinez le bord coupé à la loupe. Un résultat idéal présente une section transversale lisse, sans bavures. De fines dentelures ou des bavures indiquent une précision mécanique insuffisante.
Paramètre principal 2 : Système de contrôle de la tension
Le contrôle de la tension est largement considéré comme le facteur le plus important qui distingue une refendeuse médiocre d'une machine haute performance. Le marquage à chaud des feuilles métalliques exige une manipulation extrêmement délicate, selon les professionnels du secteur.
Le problème d'un contrôle de tension inadéquat :
Une tension excessive étire le substrat PET, endommage les réseaux laser et provoque des erreurs d'alignement. Une tension insuffisante engendre des bobines lâches qui se télescopent ou se déforment lors du déroulement. La difficulté est accrue par le fait que la tension optimale varie en fonction du diamètre de la bobine de rebobinage.
Voici à quoi ressemble un système adéquat :
• Contrôle en boucle fermée :La machine doit utiliser des capteurs de tension de haute précision (rouleaux flottants ou cellules de charge) avec une commande en boucle fermée indépendante pour le déroulement, la traction et l'enroulement. Les systèmes en boucle ouverte simples sont insuffisants pour les feuilles minces.
• Précision de la tension :Recherchez une précision de contrôle de ±0,5 N ou ±5 %, avec une vitesse de réponse de l'ordre de la milliseconde.
• Tension conique :Lorsque le diamètre de rebobinage augmente, la tension doit diminuer automatiquement selon une courbe prédéfinie. Ceci évite le phénomène de « tension intérieure trop forte, tension extérieure trop faible » qui provoque le glissement des couches intermédiaires lors du refendage étroit.
• Arbre coulissant pour matériaux largesLors du refendage de rouleaux larges avec des tolérances d'épaisseur, des unités de glissement indépendantes sur l'arbre de rembobinage aident à éliminer les bulles et l'enroulement irrégulier.
Les solutions traditionnelles de freinage par particules magnétiques restent viables pour les scénarios à vitesse moyenne et basse, mais le contrôle de tension servo en boucle fermée est pratiquement indispensable pour un fonctionnement à grande vitesse ou pour des matériaux ultra-minces.

Paramètre principal 3 : Configuration du système de coupe
Le mécanisme de coupe détermine à la fois la qualité du tranchant et les exigences d'entretien. Il existe trois configurations principales, chacune adaptée à des exigences de matériaux différentes.
Découpe par cisaillement (lames circulaires)
Le découpage par lame circulaire de type cisaillement est généralement recommandé pour le marquage à chaud. Cette méthode utilise des lames à disque supérieure et inférieure qui agissent comme des ciseaux, produisant une coupe plus nette, moins de poussière et une durée de vie des lames supérieure à celle des lames de rasoir. L'action de cisaillement crée un véritable cisaillement plutôt qu'une simple compression qui déformerait le matériau.
Pour les feuilles minces (12 à 30 µm), un angle de coupe supérieur de 15° à 20° est souvent recommandé. Le matériau de la lame doit être en carbure cémenté ou revêtu de céramique pour une meilleure résistance à l'usure ; l'acier au carbone ordinaire s'émousse rapidement et produit des bavures après seulement quelques kilomètres de découpe.
Fente à la lame de rasoir
Les lames de rasoir sont moins chères et conviennent aux largeurs étroites, mais elles produisent plus de poussière et de bavures sur les feuilles plus épaisses. Il est préférable de les réserver aux configurations économiques ou aux applications spécifiques de faible largeur, comme les fils de sécurité.
Découpe au couteau à air (sans contact)
Pour les films laser et holographiques présentant des microstructures de surface délicates, le moindre contact avec une lame ou un rouleau peut provoquer des rayures. La découpe au couteau d'air utilise de l'air comprimé pour découper le matériau sans contact physique, éliminant ainsi totalement les rayures dues aux lames. Il s'agit d'une solution haut de gamme et coûteuse, réservée aux matériaux les plus sensibles.
Paramètre principal 4 : Rouleaux de guidage et rigidité mécanique
Chaque rouleau en contact avec la surface de la feuille est une source potentielle de rayures ou de micro-vibrations susceptibles d'endommager le revêtement. La fiabilité du découpage de haute précision, et notamment sa capacité à être maintenu sur plusieurs années de production, repose sur des principes mécaniques fondamentaux.
Spécifications des rouleaux à la demande :
• Finition de surfaceTous les rouleaux de guidage doivent présenter une finition super-miroir avec une rugosité de surface Ra ≤ 0,05 μm. Ceci permet d'éviter de rayer le revêtement délicat.
• Équilibre dynamiqueLes rouleaux doivent subir un équilibrage dynamique (généralement de classe G2.5) pour éviter les micro-vibrations à haute fréquence qui endommagent la couche d'estampage à chaud à haute vitesse.
• Rigidité de l'arbre de coupeLe faux-rond de l'arbre de coupe doit être contrôlé à 0,01 mm près. Une rigidité insuffisante de l'arbre entraîne une courbure en son milieu sur les machines larges, ce qui provoque des coupes incomplètes.
Paramètre principal 5 : Élimination de la poussière et de l’électricité statique
Lors du refendage, le frottement au niveau du bord coupé génère des particules microscopiques de poudre d'aluminium et de poussière de PET. Si ces particules adhèrent à la surface de la feuille, elles créent des « piqûres » ou des « points dorés » lors du marquage à chaud, ce qui entraîne le rejet du produit.
Un système d'aspiration des poussières intégré, doté de ports d'aspiration dédiés à proximité de la zone de coupe, est indispensable. Certaines machines de pointe génèrent quasiment aucune poussière pendant leur fonctionnement grâce à la combinaison de couteaux circulaires inclinés spéciaux et d'un système d'aspiration performant.
L'élimination de l'électricité statique est tout aussi importante. L'accumulation d'électricité statique attire la poussière et provoque l'adhérence des bandes de ruban aux rouleaux ou entre elles, perturbant ainsi l'enroulement. Des brosses antistatiques ou des barres ionisantes doivent être positionnées aux points critiques du parcours du matériau.

Automatisation et efficacité des changements de production : l’impératif de 2026
En 2026, la réalité des commandes de marquage à chaud est que les spécifications ont proliféré, passant d'une poignée de types traditionnels à des dizaines, tandis que la taille des lots a chuté de plusieurs dizaines de milliers de mètres à quelques centaines, voire quelques dizaines de mètres. Si un simple changement de machine nécessite plus d'une demi-heure d'arrêt, les petites commandes ne peuvent tout simplement pas être rentables.
Positionnement automatique des outils
Le positionnement manuel des outils est lent et sujet aux erreurs humaines. Le positionnement automatique des outils par servomoteur permet à l'opérateur de saisir la largeur de refente souhaitée dans l'interface homme-machine (IHM), après quoi les porte-outils se positionnent automatiquement. Ceci permet de réduire les temps de changement de série de 15 minutes à moins de 3 minutes.
verrouillage hydraulique ou pneumatique des outils
Ces systèmes assurent une pression uniforme sur tous les groupes de lames et empêchent le décalage axial pendant le fonctionnement à grande vitesse, garantissant ainsi des largeurs de fente constantes.
Fonctionnalités à changement rapide à évaluer :
• Déroulage sans arbre avec levage hydraulique pour un chargement rapide des bobines jumbo
• Guides de positionnement laser pour une mise en place rapide des mandrins en papier/plastique
• Rappel automatique des paramètres de tension pour différents matériaux et largeurs
Adapter les spécifications à la réalité de votre production
Si vos principaux produits sont des articles finis de faible largeur (paquets de cigarettes, étiquettes de bouteilles d'alcool, fils de sécurité), la largeur minimale de découpe est impérative. La norme industrielle se situe autour de 20 à 30 mm, mais certaines machines proposent des modules optionnels pour la découpe de 8 mm de largeur. La tolérance de largeur doit être contrôlée avec une rigueur accrue pour le marquage à chaud de microtextes sur les emballages de luxe.
Si vous utilisez un procédé de traitement laser ou holographique, le film peut être utilisé.Le découpage par lame d'air ou l'utilisation d'une machine à manipulation de matériaux extrêmement délicate est indispensable. Le cisaillement standard risque de rayer le motif de diffraction, entraînant une perte de rendement invisible.
Si votre composition de commandes est très variéePour les petites séries, le positionnement automatique des outils et la rapidité des changements d'outillage doivent être considérés avec autant d'importance que la précision de la découpe. La rentabilité des petites séries repose sur la réduction des temps d'arrêt entre les commandes.
Si vous gérez une production continue à haut volumeLe contrôle de tension servo en boucle fermée, l'aspiration fiable des poussières et la durée de vie constante des lames deviennent prioritaires. Il convient d'envisager des machines dotées de capacités de maintenance prédictive qui surveillent les vibrations, le courant et la température afin d'anticiper l'usure des outils ou la défaillance des roulements.
Considérations relatives aux coûts et contexte du marché
Le marché des machines de découpe de feuilles de marquage à chaud couvre une large gamme de prix en 2026. Les configurations d'entrée de gamme, avec positionnement manuel des outils et contrôle de tension en boucle ouverte, peuvent convenir aux applications de base, mais peinent à répondre aux exigences de précision et de rapidité de changement de format des productions modernes de feuilles de marquage à chaud. Les machines de milieu de gamme, avec contrôle de tension en boucle fermée et automatisation raisonnable, offrent généralement le meilleur compromis entre performance et investissement. Les configurations haut de gamme, avec servocommande complète, positionnement automatique des outils et systèmes d'inspection par vision, sont certes plus chères, mais garantissent la précision et l'efficacité nécessaires aux applications les plus exigeantes.
Pour les acheteurs d'Amérique du Nord et d'Europe, le paysage des fournisseurs comprend des fabricants établis de modules de refendage et de systèmes complets, ainsi que des options d'importation provenant de fabricants asiatiques présentant différents niveaux de capacités techniques et d'infrastructures de soutien.
Une dernière recommandation :Avant d'opter pour une machine, exigez un essai de coupe avec votre propre matériau. Mesurez les écarts de largeur à l'aide d'un pied à coulisse et inspectez la face d'extrémité à la loupe. Analysez les données de fonctionnement continu sur au moins 500 mètres, en portant une attention particulière à la stabilité de la précision lors des accélérations, des décélérations et des changements de rouleaux. La machine qui se montrera performante lors de ces tests pratiques vous offrira un service fiable bien après que les spécifications techniques de la brochure seront oubliées.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
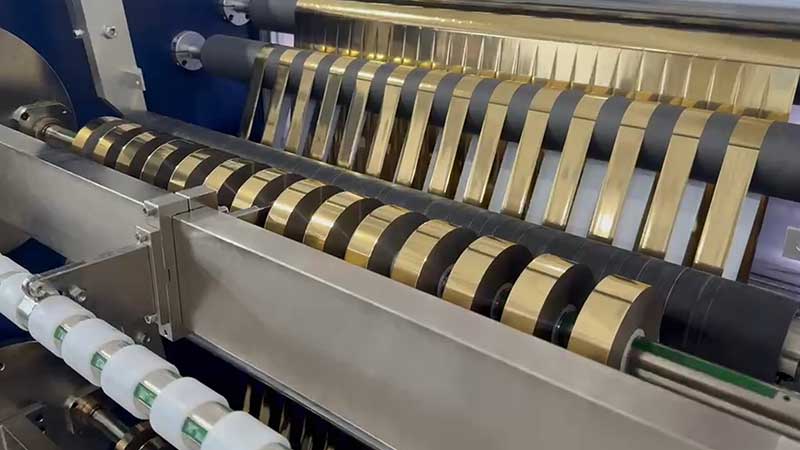
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






