Le refendage du film de marquage à chaud est l'étape cruciale du processus. Si la qualité du refendage est insuffisante, les machines de marquage en aval risquent de s'arrêter fréquemment, de casser le film, de se désaligner ou de produire des motifs de marquage incomplets, entraînant un gaspillage important de film coûteux. Lors du choix d'un modèle, la question la plus fréquente est : quelle est la largeur de coupe maximale de cette machine ? Quelle est sa vitesse de fonctionnement ? Cependant, ce qui détermine véritablement le bon fonctionnement d'une machine de refendage, ce n'est pas la valeur absolue d'un seul paramètre, mais la cohérence entre la largeur et la vitesse.

La largeur détermine la structure : large pour la rigidité, étroite pour la précision
La largeur des films de marquage à chaud varie considérablement, allant de bandes étroites de quelques millimètres seulement pour les lignes fines à 1600 mm de large pour le carton grand format, avec des exigences en matière d'équipement très différentes.
Le principal problème du refendage large (généralement supérieur à 800 mm) réside dans la déformation de l'arbre porte-outil. Plus la largeur de refendage est importante, plus l'arbre risque de se courber légèrement en son centre sous forte pression, ce qui entraîne une pénétration insuffisante au centre et un désalignement sur les bords. Par conséquent, pour les modèles grand format, la priorité doit être donnée à la rigidité du bâti et à la robustesse de l'arbre, avec des panneaux de paroi en acier allié renforcé et des arbres de lame de grand diamètre comme configurations de base. Par exemple, les équipements de la classe 1 600 mm doivent souvent peser plusieurs tonnes pour garantir leur stabilité à haute vitesse.
La logique du refendage étroit (moins de 50 mm) est totalement différente. Les bandes étroites sont principalement utilisées pour l'emboutissage par sauts de motifs fins, exigeant une planéité et une étanchéité des faces d'extrémité extrêmement critiques après laminage. Dans ce contexte, les outils de verrouillage manuels sont sujets à des écarts dimensionnels dus à une force de verrouillage irrégulière ; les outils de verrouillage hydrauliques ou les arbres de glissement de haute précision constituent des solutions plus fiables. Si les spécifications des commandes changent fréquemment, l'intérêt d'un système de positionnement automatique des outils devient évident : après la saisie de la largeur, le porte-outil la positionne automatiquement, réduisant ainsi le temps de changement de commande de plusieurs heures à quelques minutes.
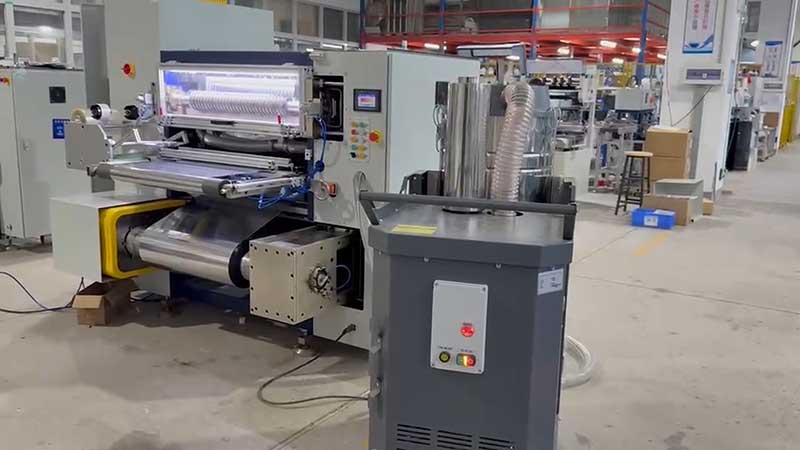
La vitesse est déterminée par une vitesse fixe : la commande servo est la condition préalable à l’adaptation.
La vitesse n'est pas qu'un simple indicateur de capacité ; elle détermine directement le niveau de configuration du système d'entraînement. Actuellement, la plage de vitesse des machines de découpe de feuilles pour marquage à chaud s'étend de 20 m/min à plus de 500 m/min, chaque plage de vitesse correspondant à un système de contrôle de tension totalement différent.
Les équipements économiques à basse vitesse (moins de 100 m/min) utilisent souvent des freins à poudre magnétique ou une régulation de tension en boucle ouverte. Leur conception simple et leurs coûts maîtrisés les rendent adaptés aux petites séries, aux largeurs réduites et aux machines d'emboutissage à chaud à basse vitesse. Cependant, dès que la vitesse dépasse 200 m/min, la réactivité de la régulation en boucle ouverte ne permet plus de suivre les variations du diamètre de laminage. Le rayon d'enroulement diminue alors, et si la tension ne peut être compensée en temps réel, il en résulte un étirement et une déformation de la feuille mince, ou encore un relâchement et un plissement lors du rebobinage.
Le refendage à grande vitesse (plus de 200 m/min) nécessite un système de contrôle de tension servo-commandé en boucle fermée entièrement automatique. Son principe repose sur la mesure précise de la différence de vitesse entre les lignes de déroulement et d'enroulement. Grâce au retour d'information en temps réel du capteur à rouleau flottant, il maintient une tension constante lors des phases d'accélération, de décélération et d'enroulement. Les modèles haut de gamme utilisent la technologie de « contrôle de tension par variation », qui diminue automatiquement la tension d'enroulement à mesure que le diamètre de la bobine augmente. Ce système est essentiel pour garantir une tension uniforme à l'intérieur et à l'extérieur de la bobine finie, sans déformation.
Pour le substrat PET ultra-mince de 12 µm couramment utilisé dans les films de marquage à chaud, les exigences de précision en matière de contrôle de la tension sont encore plus strictes. Une tension excessive provoque un étirement permanent du film de base, ce qui compromet l'alignement lors du marquage à chaud. À l'inverse, une tension trop faible peut entraîner l'emprisonnement d'air entre les couches de l'enroulement, provoquant le transfert ou le collage des couches d'aluminium. C'est pourquoi les équipements à vitesse de découpe élevée font davantage appel à des servomoteurs et à des algorithmes de tension.
Contraintes croisées entre largeur et vitesse
Distinguer la largeur et la vitesse ne suffit pas ; c’est à leur intersection que l’on tombe le plus facilement dans des pièges lors du choix d’un modèle.
La combinaison d'une grande largeur et d'une vitesse élevée constitue le test ultime des performances globales d'un équipement. Une largeur plus importante implique une inertie plus grande et une répartition moins uniforme de la tension latérale, tandis qu'une vitesse élevée amplifie les moindres vibrations mécaniques ou fluctuations de tension. Une machine à refendre de 1 600 mm de large fonctionnant à seulement 50 m/min peine à gérer la demande avec une commande en boucle ouverte ; pour une vitesse supérieure à 300 m/min, sans servomoteur ni support rigide, la qualité de refendage est quasiment impossible à garantir.
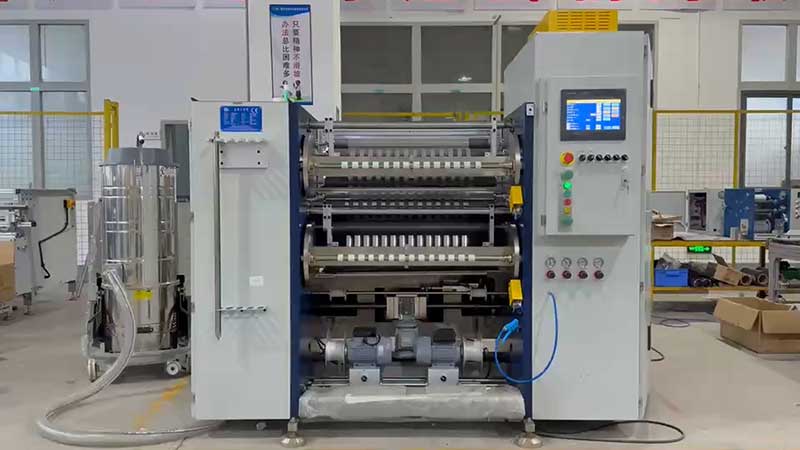
La combinaison d'une faible largeur et d'une vitesse élevée complexifie la conception des outils et l'enroulement. Par exemple, avec un enroulement à noyau de 25,4 mm (1 pouce), certains modèles sont limités à 200 m/min dans des conditions de fonctionnement étroites, tandis que les arbres de 76,2 mm (3 pouces) et 152,4 mm (6 pouces) ne peuvent atteindre qu'une capacité de 300 à 500 m/min. Cela signifie que si vous prévoyez de produire un grand nombre de produits finis à faible écartement avec un copeau de 25,4 mm (1 pouce), la « vitesse maximale » nominale peut s'avérer insuffisante en conditions réelles d'utilisation.
L'association d'une grande largeur de coupe et d'une faible vitesse peut sembler paradoxale, mais elle se vérifie dans certains cas. Par exemple, lors de l'usinage de feuilles spéciales à parois épaisses ou à haute densité, le frottement de la lame génère des températures élevées et de la poudre d'aluminium ; dans ce cas, réduire la vitesse contribue à garantir la qualité de coupe et l'efficacité du dépoussiérage. À l'inverse, privilégier aveuglément la vitesse sans tenir compte de l'équilibre entre vitesse et précision conduit souvent à des cadences de production réelles bien inférieures aux valeurs nominales.
Sélection pratique : les solutions adaptées sont issues des exigences
Étape 1 : Préciser la plage de largeur de la force principaleSi vos commandes concernent principalement des bandes étroites de moins de 50 mm, la précision et l'efficacité de l'agencement des outils sont essentielles, et la largeur n'est pas le critère principal ; si vous manipulez fréquemment des rouleaux femelles larges de plus de 1 000 mm, la rigidité et la stabilité doivent être prioritaires, et vous ne devez pas vous laisser distraire par la vitesse de rotation élevée.
Étape 2 : Vérifier la vitesse en conditions réelles d’utilisationL'enjeu principal réside dans la capacité à maintenir la vitesse nominale de 500 m/min dans des conditions réelles telles que le rebobinage, l'accélération et la décélération, ainsi que le bobinage de noyaux étroits de 25,4 mm (1 pouce). Lors des essais machines, les fabricants devraient être tenus de fournir des données sur les différences de largeur pour le refendage continu de plus de 500 mètres, en accordant une attention particulière à la précision lors des changements de bobine et des phases d'accélération/décélération.
Étape 3 : Adapter le système de tension au niveau de vitesse.Pour des vitesses de fonctionnement supérieures à 200 m/min, une tension servo-commandée en boucle fermée est indispensable, et le contrôle de la tension conique est crucial pour éviter toute déformation de la bobine. Si votre budget est limité et que vous ne pouvez opter que pour des modèles de vitesse moyenne à basse, sachez qu'ils conviennent aux petites séries et aux spécifications variées, et n'essayez pas de les soumettre à des conditions de haute vitesse avec des systèmes en boucle ouverte.
Étape 4 : Portez attention aux « conditions de dégradation » de la largeur et de la vitesseDemandez au fabricant : quelle est la vitesse maximale à la largeur de coupe minimale ? Le système de tension reste-t-il stable à la largeur de coupe maximale ? Ces conditions limites reflètent souvent mieux les capacités réelles de l’équipement que les paramètres nominaux.
L'essence du choix d'une machine de découpe de film à chaud réside dans la recherche de la solution optimale pour la structure de votre produit, au sein du « triangle impossible » formé par la largeur, la précision et la vitesse. Les sections larges privilégient la rigidité du bâti et l'uniformité de la tension, les sections étroites la précision de l'agencement des outils et la compacité de l'enroulement, tandis que la vitesse détermine le niveau des systèmes d'entraînement et des algorithmes de contrôle. Comprendre les interactions entre ces trois paramètres est plus pertinent que de simplement comparer les valeurs d'un tableau.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






