Le découpage du film de marquage à chaud est l'étape cruciale du processus. Si la qualité du découpage est insuffisante, les machines de marquage à chaud en aval risquent de s'arrêter fréquemment, de casser le film, de se désaligner ou de produire des motifs de marquage incomplets, entraînant ainsi un gaspillage important et rapide de matériaux coûteux.
Lors du choix d'une machine à refendre, la question la plus fréquente est : quelle est sa largeur de coupe maximale ? Quelle est sa vitesse de fonctionnement maximale ? Cependant, ce qui détermine véritablement le bon fonctionnement d'une machine à refendre, ce n'est pas la valeur absolue d'un seul paramètre, mais la cohérence entre la largeur et la vitesse. La largeur conditionne la rigidité et la précision de correction de la structure de l'équipement, tandis que la vitesse teste la réactivité en temps réel du contrôle de la tension. Ces deux paramètres sont interdépendants et doivent être considérés conjointement.
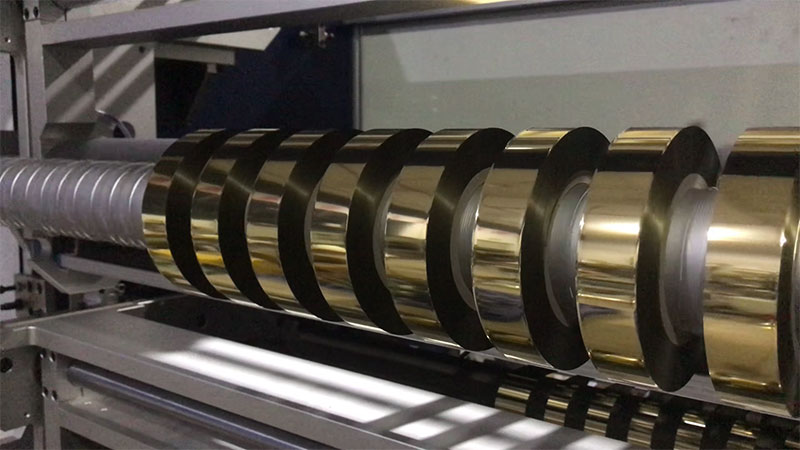
La largeur détermine la structure : large pour la rigidité, étroite pour la précision
La largeur du film de marquage à chaud varie considérablement, allant de bandes étroites de quelques millimètres seulement pour les lignes fines à 1600 mm de large pour le papier cartonné grand format, avec des exigences en matière d'équipement très différentes.
Le principal problème du refendage large (généralement supérieur à 800 mm) réside dans la déformation de l'arbre porte-outil. Plus la largeur de refendage est importante, plus l'arbre risque de se courber légèrement en son centre sous forte pression, ce qui entraîne une pénétration insuffisante au centre et un désalignement sur les bords. Par conséquent, pour les modèles grand format, la priorité doit être donnée à la rigidité du bâti et à la robustesse de l'arbre, avec des panneaux de paroi en acier allié renforcé et des arbres de lame de grand diamètre comme configurations de base. Par exemple, les équipements de la classe 1 600 mm doivent souvent peser plusieurs tonnes pour garantir leur stabilité à haute vitesse.
La logique du refendage étroit (moins de 50 mm) est totalement différente. Les bandes étroites sont principalement utilisées pour l'emboutissage par sauts de motifs fins, exigeant une planéité et une étanchéité des faces d'extrémité extrêmement critiques après laminage. Dans ce contexte, les outils de verrouillage manuels sont sujets à des écarts dimensionnels dus à une force de verrouillage irrégulière ; les outils de verrouillage hydrauliques ou les arbres de glissement de haute précision constituent des solutions plus fiables. Si les spécifications des commandes changent fréquemment, l'intérêt d'un système de positionnement automatique des outils devient évident : après la saisie de la largeur, le porte-outil la positionne automatiquement, réduisant ainsi le temps de changement de commande de plusieurs heures à quelques minutes.
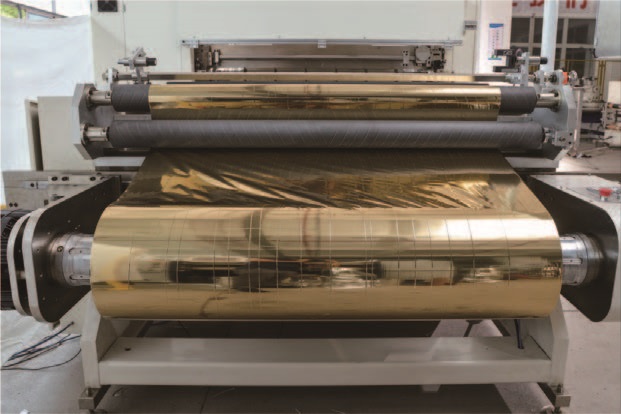
La vitesse est déterminée par une vitesse fixe : la commande servo est la condition préalable à l’adaptation.
La vitesse n'est pas qu'un simple indicateur de capacité ; elle détermine directement le niveau de configuration du système d'entraînement. Actuellement, la plage de vitesse des machines de découpe de feuilles pour marquage à chaud s'étend de 20 m/min à plus de 500 m/min, chaque plage de vitesse correspondant à un système de contrôle de tension totalement différent.
Les équipements économiques à basse vitesse (moins de 100 m/min) utilisent souvent des freins à poudre magnétique ou une régulation de tension en boucle ouverte. Leur conception simple et leurs coûts maîtrisés les rendent adaptés aux petites séries, aux largeurs réduites et aux machines d'emboutissage à chaud à basse vitesse. Cependant, dès que la vitesse dépasse 200 m/min, la réactivité de la régulation en boucle ouverte ne permet plus de suivre les variations du diamètre de laminage. Le rayon d'enroulement diminue alors, et si la tension ne peut être compensée en temps réel, il en résulte un étirement et une déformation de la feuille mince, ou encore un relâchement et un plissement lors du rebobinage.
Le refendage à grande vitesse (plus de 200 m/min) nécessite un système de contrôle de tension servo-commandé en boucle fermée entièrement automatique. Son principe repose sur la mesure précise de la différence de vitesse entre les lignes de déroulement et d'enroulement. Grâce au retour d'information en temps réel du capteur à rouleau flottant, il maintient une tension constante lors des phases d'accélération, de décélération et d'enroulement. Les modèles haut de gamme utilisent la technologie de « contrôle de tension par variation », qui diminue automatiquement la tension d'enroulement à mesure que le diamètre de la bobine augmente. Ce système est essentiel pour garantir une tension uniforme à l'intérieur et à l'extérieur de la bobine finie, sans déformation.
Pour le substrat PET ultra-mince de 12 µm couramment utilisé dans les films de marquage à chaud, les exigences de précision en matière de contrôle de la tension sont encore plus strictes. Une tension excessive provoque un étirement permanent du film de base, ce qui compromet l'alignement lors du marquage à chaud. À l'inverse, une tension trop faible peut entraîner l'emprisonnement d'air entre les couches de l'enroulement, provoquant le transfert ou le collage des couches d'aluminium. C'est pourquoi les équipements à vitesse de découpe élevée font davantage appel à des servomoteurs et à des algorithmes de tension.

Contraintes croisées entre largeur et vitesse
Distinguer la largeur et la vitesse ne suffit pas ; c’est à leur intersection que l’on tombe le plus facilement dans des pièges lors du choix d’un modèle.
La combinaison d'une grande largeur et d'une vitesse élevée constitue le test ultime des performances globales d'un équipement. Une largeur plus importante implique une inertie plus grande et une répartition moins uniforme de la tension latérale, tandis qu'une vitesse élevée amplifie la moindre vibration mécanique ou fluctuation de tension. Une machine à refendre de 1 600 mm de large fonctionnant à seulement 50 m/min peine à obtenir une qualité de refendage stable avec une commande en boucle ouverte ; pour dépasser 300 m/min, sans servomoteur ni support rigide, il est quasiment impossible d'obtenir une qualité de refendage stable.
Le défi de combiner faible largeur et haute vitesse est de plus en plus complexe. Lors de l'enroulement simultané de plusieurs bandes étroites, la moindre variation de tension sur l'une d'entre elles engendre des irrégularités au niveau des extrémités. À haute vitesse, la réactivité de l'arbre de glissement ou de l'arbre d'enroulement servo indépendant doit être optimale ; à défaut, la bande étroite se déplacera latéralement sur l'arbre d'enroulement, compromettant ainsi la qualité des extrémités.
Un principe d'adaptation souvent négligé est que la vitesse de refendage doit être légèrement supérieure à la vitesse de fonctionnement des machines de marquage à chaud en aval. Si la refendeuse fonctionne à la même vitesse que la machine de marquage à chaud, tout relaminage, réception de matériau ou ralentissement, même bref, pendant la phase de refendage peut entraîner une rupture d'alimentation de la machine de marquage à chaud. La conception intégrée des refendeuses modernes, qui intègrent le refendage et le rembobinage, ainsi que leur fonction de rembobinage sans interruption, permettent d'éliminer ce risque de rupture de rythme, garantissant ainsi une capacité d'alimentation toujours supérieure à celle des machines de marquage à chaud.
Liste de contrôle de sélection
Lors d'un achat, il est recommandé de ne pas se fier uniquement aux chiffres promotionnels de « vitesse maximale » et de « largeur maximale » et de fonder sa décision sur les questions suivantes :
Si le découpage en fente large est l'objectif principal: le diamètre de l'arbre de la lame et le poids du corps sont les premiers obstacles, suivis de la vérification que le système de correction suit les bords ou les lignes, car l'erreur cumulative d'un mauvais alignement des matériaux de grande largeur est plus importante.
Si la découpe étroite est l'objectif principal: la méthode de verrouillage de l'outil est plus critique que les paramètres de vitesse ; la disposition automatique des outils et l'enroulement glissant affectent directement l'efficacité du changement et la qualité de la face d'extrémité.
Si vous souhaitez un refendage à grande vitesse :Ne vous contentez pas de regarder la vitesse maximale nominale ; interrogez le fabricant sur les fluctuations de tension lors des phases d'accélération/décélération et de rembobinage. Les rapports sur les différences de largeur pour le refendage continu sur plus de 500 mètres sont plus pertinents que les vitesses de pointe mesurées en laboratoire.
Si les exigences en matière de largeur et de vitesse ne sont pas extrêmes :Il convient de privilégier le budget alloué aux systèmes de contrôle de tension en boucle fermée plutôt qu'à la vitesse maximale ; une fois la tension stabilisée, le niveau de qualité maximal pour le refendage à vitesse moyenne et basse est en réalité plus élevé.
Le choix d'une machine de découpe de feuilles à marquage à chaud repose essentiellement sur une question d'adéquation : la largeur détermine la limite inférieure de l'équipement (la rigidité de la structure), la vitesse détermine la limite supérieure (le contrôle de la tension doit être suffisant), et la combinaison de la largeur et de la vitesse détermine véritablement si une machine convient à votre rythme de production.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






