Le refendage des films de marquage à chaud est une étape cruciale du processus, de la bobine mère à la bobine finie. La qualité du refendage influe directement sur la précision et le rendement des motifs de marquage à chaud ultérieurs. En 2026, alors que les commandes personnalisées en petites séries se généralisent et que les matériaux de marquage à chaud évoluent vers des applications plus fines et plus délicates, les critères de sélection des machines de refendage connaissent des transformations profondes. Cet article présente un cadre de sélection actuel articulé autour de quatre axes : l’adaptation du matériau, les paramètres clés, la configuration intelligente et l’évaluation des coûts.
1. Commencez par déterminer ce que vous allez couper.
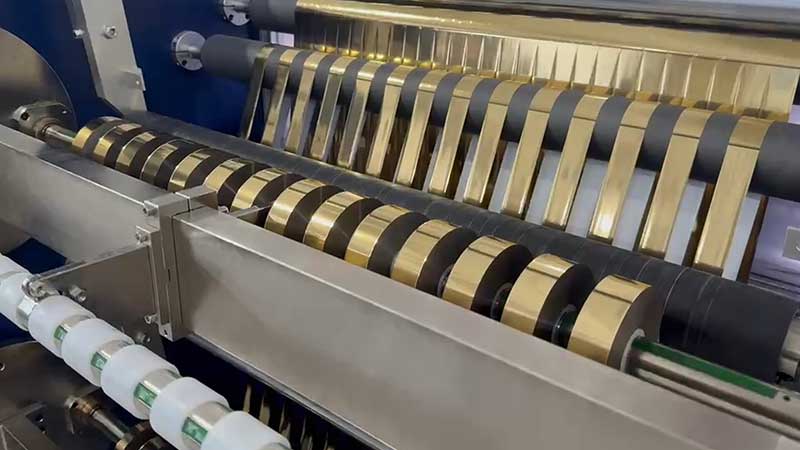
La première étape du choix d'un modèle ne consiste pas à examiner les paramètres de l'équipement, mais à bien comprendre les caractéristiques du matériau. La composition physique du film de marquage à chaud — le film de base (généralement du PET), la couche de démoulage, la couche teintée, la couche aluminisée et la couche adhésive — détermine sa sensibilité au processus de découpe.
L'épaisseur et la largeur sont des paramètres fondamentaux. L'épaisseur standard des films de marquage à chaud disponibles sur le marché se situe entre 4 et 30 µm, et la largeur courante des rouleaux maîtres est de 400 à 1 400 mm. Pour les produits finis de faible largeur, tels que les paquets de cigarettes et les étiquettes de spiritueux, une largeur de découpe minimale d'environ 20 mm est impérative. En revanche, pour le marquage à chaud de microtextes sur des emballages de luxe, la tolérance de largeur doit être contrôlée avec une rigueur accrue.
Le type de matériau est directement lié au procédé de découpe. Les films de dorure à chaud classiques sont relativement résistants, tandis que les films laser et holographiques présentent des revêtements métallisés ou des structures de réseau en surface. Les micro-vibrations dues au contact de la lame lors de la découpe peuvent rayer les couches fonctionnelles. Ces matériaux exigent que l'arbre de la lame soit suffisamment dur et que la surface du rouleau de guidage soit traitée pour éviter les rayures ; à défaut, le rendement sera invisible et perdu.
Un aspect souvent négligé est la structure des commandes. En 2026, les spécifications des commandes de films de marquage à chaud ont explosé, passant de quelques types traditionnels à des dizaines, tandis que la taille des lots a chuté de plusieurs dizaines de milliers de mètres à quelques centaines, voire quelques dizaines. Si un simple changement d'équipement entraîne un arrêt de production de plus d'une demi-heure, les petites séries ne sont tout simplement pas rentables. Lors du choix des modèles, la rapidité de changement de production doit être aussi importante que la précision de découpe.
2. Quatre paramètres essentiels déterminent si l'appareil est utilisable.
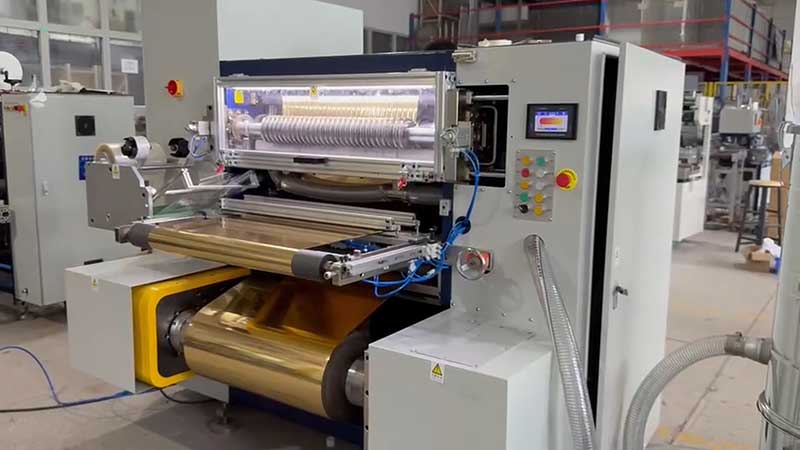
Précision : Non pas en lisant des brochures, mais en vérifiant les résultats d'essais de coupe
La précision de la découpe comprend deux aspects : la tolérance de largeur et la qualité des bords. Une tolérance de ±0,2 mm est généralement suffisante pour le marquage à chaud des emballages courants, mais le marquage à chaud anti-contrefaçon haut de gamme exige des contrôles plus stricts. La qualité des bords est vérifiée afin de détecter les bavures, les ondulations ou le décollement du revêtement ; ces défauts peuvent se traduire par des motifs incomplets lors des étapes de marquage à chaud suivantes.
Le découpage à lame circulaire demeure la méthode la plus courante pour le marquage à chaud de feuilles d'or, offrant des coupes nettes et une durée de vie des lames supérieure et inférieure relativement maîtrisable. Toutefois, les performances des découpeuses circulaires dépendent fortement de la rigidité de l'arbre et de la rapidité de réponse du système de correction. Lors du choix d'une machine, il est essentiel d'apporter votre matériau le plus difficile à découper – le revêtement le plus fin et le plus fragile – chez le fabricant afin qu'il effectue un essai de découpe sur site, mesure les écarts de largeur à l'aide d'un pied à coulisse et inspecte la face d'extrémité à la loupe.
Contrôle de la tension : le point clé du découpage de la feuille d'or
Le film de base du film de marquage à chaud est mince et son revêtement est fragile ; une tension légèrement excessive peut provoquer un étirement, une déformation, voire une fissuration du revêtement ; une tension trop faible entraîne un enroulement lâche et un désalignement de la face d'extrémité. Les solutions traditionnelles de freinage par particules magnétiques restent utilisables à moyenne et basse vitesse, mais pour les opérations à haute vitesse ou avec des matériaux minces, une régulation de tension par servocommande en boucle fermée est quasiment indispensable : elle permet un ajustement en temps réel tout au long des opérations de déroulement, de refendage et de réenroulement, en maintenant les fluctuations de tension à ±1 %.
L'extrémité d'enroulement est tout aussi cruciale. Le système de glissement, associé au contrôle de la tension conique, garantit que le rouleau fini est tendu et lâche de l'intérieur vers l'extérieur, évitant ainsi le phénomène de « tendre à l'intérieur, lâche à l'extérieur » ou de « noyau de chrysanthème ». Si la tension d'enroulement ne peut être ajustée, un glissement entre les couches est très probable lors du refendage étroit.
Vitesse : Correspond à la capacité de production, sans payer pour des performances inutilisables.
La vitesse nominale des machines de refendage de feuilles de marquage à chaud est généralement de 50 à 500 m/min. Cependant, la « vitesse maximale » indiquée correspond à une valeur limite dans des conditions idéales ; la vitesse de fonctionnement stable réelle est la référence. Un fonctionnement à haute vitesse exige un contrôle de la tension, une précision de correction et une rigidité du bâti exponentiellement plus élevés ; rechercher aveuglément des vitesses supérieures peut entraîner des arrêts fréquents, des opérations de réglage et une quantité importante de rebuts.
Il est recommandé de calculer la vitesse requise en fonction de la production journalière : dans les scénarios de production en petits lots et multivariétés, une plage de vitesse économique de 200 à 300 m/min est souvent plus pratique que la valeur nominale de 500 m/min.
Système de correction : une base pour garantir la précision
Le déroulement et la correction constituent la première étape pour garantir la précision du refendage. La correction photoélectrique (suivi des bords) et le mode de suivi du fil sont des fonctionnalités standard pour le refendage de feuilles de marquage à chaud. Si la bobine principale présente une qualité de refendage irrégulière ou des bords inégaux, la vitesse de réponse et la course de correction du système deviennent des paramètres essentiels. Lors du choix d'un système de correction, il est important de vérifier sa marque et son niveau de précision, plutôt que de se contenter d'une simple réponse par « oui » ou « non ».
3. Fonctionnalités intelligentes : d’un « bonus » à une « option obligatoire »
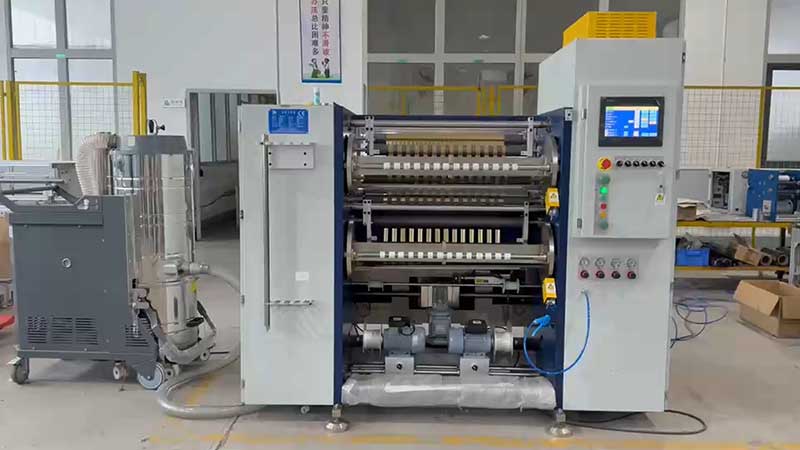
Pour le choix des machines à refendre en 2026, l'intelligence n'est plus un simple atout, mais une capacité essentielle pour la personnalisation en petites séries.
Le système de changement rapide d'outillage influe directement sur la rentabilité des petites séries. Les modèles dotés d'une mémoire de paramètres prédéfinis permettent aux opérateurs d'ajuster automatiquement l'espacement et la tension des outils après la récupération des spécifications du produit, réduisant ainsi le temps de changement d'outillage de plusieurs heures à quelques minutes seulement. Pour les usines qui doivent alterner quotidiennement entre plusieurs spécifications, les avantages de cette configuration compensent largement le surcoût.
Les interfaces de gestion de production intelligentes intègrent les machines de refendage aux ateliers numériques. Les équipements connectés aux systèmes MES peuvent recevoir des commandes électroniques, planifier automatiquement les schémas de refendage optimaux et définir automatiquement les paramètres de processus en fonction du type de matériau, réduisant ainsi la dépendance à l'expérience de l'opérateur. Pour les modes de production comportant plusieurs variétés et des changements de production fréquents, cette capacité « pilotée par les données » permet d'améliorer le rendement global plus efficacement qu'une simple précision mécanique.
La détection en ligne et le contrôle en boucle fermée se généralisent du haut de gamme au milieu de gamme. Certains modèles de pointe intègrent des systèmes d'inspection visuelle capables d'identifier en temps réel la position des bords des bobines de feuille et d'ajuster dynamiquement la trajectoire de l'outil, réduisant ainsi le taux de perte de matière lors du marquage à l'or de 8 % en moyenne dans le secteur à environ 2 %. Pour le traitement de feuilles laser de grande valeur ou de feuilles anti-contrefaçon, le retour sur investissement de cette configuration peut être plus rapide que prévu.
4. Détails négligés : dépoussiérage, électricité statique et service après-vente
La poussière générée lors du refendage du film de marquage à chaud représente un coût caché. Les résidus de revêtement adhèrent à la surface du rouleau fini, provoquant des points blancs ou un marquage incomplet lors des étapes suivantes. Les modèles équipés de systèmes d'aspiration de poussière indépendants permettent de réduire considérablement ces risques de qualité ; pour les commandes exigeant une qualité de surface irréprochable, cette configuration est indispensable.
L'élimination de l'électricité statique est tout aussi importante. Les films de base en PET ont tendance à accumuler de l'électricité statique lors d'un fonctionnement à grande vitesse, ce qui peut entraîner l'attraction de la poussière ou un désalignement du rouleau. Les barres antistatiques doivent être intégrées de série et non proposées en option.
La réactivité du service après-vente est essentielle. Si la machine de refendage s'arrête, les processus de marquage à chaud en aval peuvent également être interrompus. Lors du choix des modèles, il est donc important de vérifier la couverture du service après-vente du fabricant dans la région, les délais d'approvisionnement des pièces d'usure courantes (lames, joints d'arbre d'air) et la disponibilité du diagnostic à distance.
Liste de contrôle pour la décision de sélection
Enfin, condensez les dimensions ci-dessus en une liste de contrôle exploitable :
Fin matérielle :Type de matériau le plus fin/le plus sensible ; largeur maximale et diamètre extérieur du rouleau principal ; exigences minimales de largeur et de tolérance pour les produits finis ; fréquence moyenne quotidienne de modification des commandes.
Côté performanceMesure de l'écart de largeur et de la masse de la face d'extrémité avec la coupe réelle au bord ; Types de systèmes de contrôle de tension (boucle ouverte/boucle fermée) ; Différence entre la vitesse nominale et la vitesse stable ; Précision du système de correction.
Côté configuration: délai de changement de modèle (passage de la spécification actuelle à la spécification suivante) ; prise en charge des préréglages et de la mémoire des paramètres ; élimination de la poussière et de l'électricité statique en standard ; disposition des arbres d'enroulement (arbre à air/arbre à glissement) et contrôle de la conicité de la tension.
Côté coûts :Prix de l'équipement et prime pour les fonctionnalités intelligentes ; économies de matériaux grâce à l'amélioration attendue du rendement ; une meilleure efficacité de changement de production libère des capacités de production ; rapidité de réponse après-vente et coûts des pièces de rechange.
Choisir une machine de découpe de film à chaud est avant tout une question d'adéquation : adéquation avec les caractéristiques de vos matériaux, la structure de vos commandes et vos normes de qualité. En 2026, lorsque la production personnalisée se généralisera, un équipement « suffisant et flexible » sera souvent plus précieux qu'un équipement « aux paramètres maximisés mais difficile à modifier ».
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Découpeuse de feuille holographique
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






