Choisir une machine de refendage pour marquage à chaud ne se résume pas à comparer les marques de lames ou le poids de la machine, mais à opter pour un système de contrôle de tension capable de traiter des matériaux ultra-fins. L'épaisseur totale d'un film de marquage à chaud n'est généralement que de 12 à 30 microns. Il est composé d'un film de base en PET, d'une couche antiadhésive, d'une couche de couleur, d'un revêtement en aluminium et d'une couche adhésive, chaque couche présentant une sensibilité différente aux contraintes mécaniques. Une tension trop élevée étire et déforme le film de base, ce qui compromet la précision du marquage ultérieur. À l'inverse, une tension trop faible provoque un relâchement de l'enroulement, qui dérive et se casse immédiatement sur la machine. Enfin, même une légère fluctuation de la tension entraîne un serrage et un desserrage irréguliers de la bobine, autant de problèmes qui nuisent à la qualité. Un adage du secteur dit : « Trois étapes de repassage, soixante-dix pour cent de découpe. » Le contrôle de la tension lors du refendage détermine directement le rendement des opérations de marquage à chaud suivantes.
Abandonnez l'idée de « tension constante » ; le contrôle du rétrécissement est essentiel.
L'erreur la plus fréquente lors du choix d'un modèle est de régler systématiquement une valeur de tension fixe et de l'ignorer ensuite. Or, lors du refendage, le diamètre varie constamment : celui de la bobine déroulée diminue tandis que celui de la bobine enroulée augmente. Une tension constante signifie que, lors du rebobinage, la couche extérieure est constamment pressée contre la couche intérieure, ce qui finit par provoquer le froissement de l'anneau intérieur et la formation d'un « noyau de chrysanthème », tandis que le bas de la grande bobine est étiré excessivement, voire rompu.
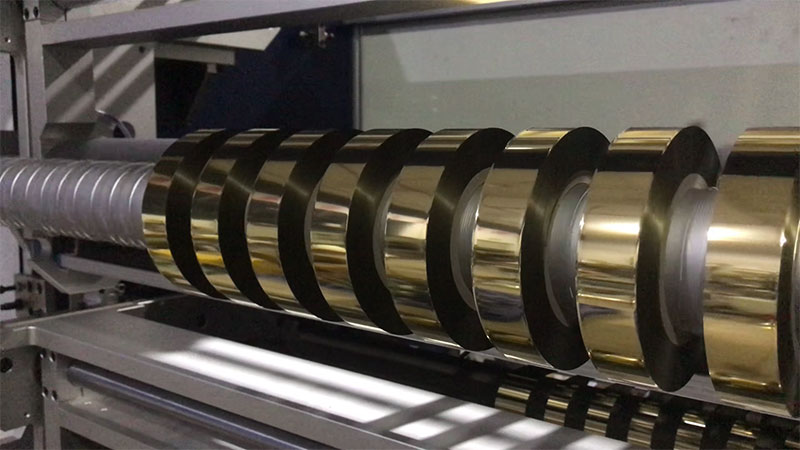
Le contrôle de la tension de conicité est une fonction essentielle, et non une option. La tension doit diminuer selon une courbe prédéfinie à mesure que le diamètre du rouleau augmente : au début, une tension plus faible est utilisée pour garantir la planéité et l’ajustement du noyau du rouleau, une pression intercouche stable est maintenue dans la section centrale, et la tension est progressivement réduite à la fin pour compenser le poids de l’anneau extérieur. Le coefficient de conicité est généralement réglé entre 0,5 et 0,8, avec une tension initiale de 8 % à 12 % de la tension de rupture du matériau, et une tension finale réduite à 40 % à 70 % de la valeur initiale. Pour les matériaux fins et fragiles comme le papier pressé à chaud, une conicité de 60 % à 80 % est recommandée. Après application du contrôle de la tension de conicité, le taux de défauts pour les produits présentant des faces d’extrémité irrégulières peut être réduit de 40 % à 60 %. Les machines dépourvues de fonction de conicité, aussi performants que soient les capteurs ou les moteurs, produisent des rouleaux de film de découpe extrêmement fragiles.
La boucle fermée est la ligne de passage ; la précision dépend des fluctuations plutôt que des réglages.
Les systèmes de contrôle de tension se divisent en deux catégories : à boucle ouverte et à boucle fermée. La commande en boucle ouverte délivre des valeurs prédéfinies, indépendamment de la tension réelle. La commande en boucle fermée, quant à elle, utilise des capteurs pour mesurer la tension réelle en temps réel et transmettre les données au contrôleur afin d'effectuer une correction dynamique. Pour le découpage de feuilles de marquage à chaud, le découpage en boucle fermée est indispensable ; c'est un principe fondamental.
Le système en boucle fermée se compose de trois éléments principaux : le capteur de tension, le contrôleur qui calcule les corrections via un algorithme PID et l’actionneur. Concernant le choix de l’actionneur, les embrayages à poudre magnétique sont relativement économiques, mais leur précision est généralement moyenne et leur temps de réponse lent, ce qui peut facilement entraîner un jeu interne et un serrage externe excessif. Les servomoteurs, quant à eux, offrent une haute précision et une réponse rapide, permettant des algorithmes de contrôle plus complexes et constituant ainsi un choix plus fiable pour les matériaux de revêtement spéciaux tels que les films de marquage à chaud ultra-minces ou les films laser.
Lors du choix d'un modèle, ne vous contentez pas de considérer la « plage de tension de consigne » ; tenez compte également de l'amplitude des fluctuations de tension. Un équipement de haute qualité permet de contrôler les fluctuations à ±3 % de la valeur de consigne, tandis que les modèles haut de gamme atteignent une précision de ±0,5 N. Cet indicateur permet de déterminer si votre rouleau de film de marquage à chaud est à la fois tendu et lâche, ou s'il présente une tension uniforme du noyau à la surface.
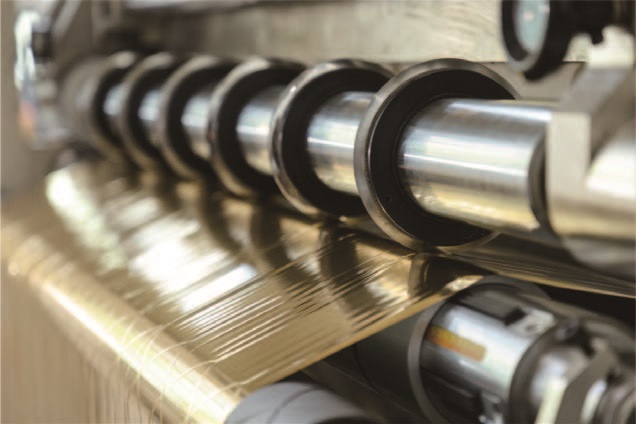
La lame de refendage doit se trouver dans une « zone de fluctuation nulle ».
Le contrôle de la tension ne se limite pas au déroulement et à l'enroulement. Si le matériau au niveau de la lame de refendage vibre en raison des fluctuations de tension, la lame coupera comme une scie, produisant des dentelures microscopiques ; c'est la cause principale des bords irréguliers et de la rupture des feuilles d'or.
Les refendeuses modernes haut de gamme fonctionnent avec un contrôle de tension indépendant multizone : la zone de déroulement, la zone de traction (avant et après la lame de refendage) et la zone d'enroulement disposent chacune d'un circuit fermé indépendant. Les fluctuations sont isolées hors de la zone de coupe par des rouleaux flottants ou des capteurs de tension, garantissant ainsi une tension nulle du matériau au niveau de la lame de refendage. Lors du choix d'un modèle, n'hésitez pas à interroger directement le fabricant : « Ce modèle est-il équipé d'un système d'isolation de tension indépendant avant et après la lame de refendage ? » Dans le cas contraire, le risque d'irrégularités sur les matériaux fins augmente considérablement.
La « compensation dynamique » lors des phases d'accélération et de décélération détermine le taux de rupture de la feuille.
Les fluctuations de tension les plus importantes se produisent au démarrage, à l'accélération, au ralentissement et à l'arrêt de la machine de refendage. Si le choc d'inertie provoqué par le changement de vitesse n'est pas compensé, il agira directement sur le film. Un film de base en PET de 12 microns est plus fin qu'un cheveu ; une seule pointe de tension suffit à le rompre.
Un excellent système de tension permet de contrôler les fluctuations de tension réelles à ±3 % près lors des accélérations à pleine vitesse, en fonction de la fréquence de réponse du servomoteur et de la qualité de l'algorithme de contrôle. Lors de l'achat, il est plus pertinent de demander aux fournisseurs de démontrer la courbe de tension en accélération et en décélération que de se contenter d'observer des paramètres statiques. Le maintien d'une tension stable en fonctionnement à vitesse constante est fondamental ; le véritable test intervient lors des accélérations, des décélérations et des arrêts brusques.
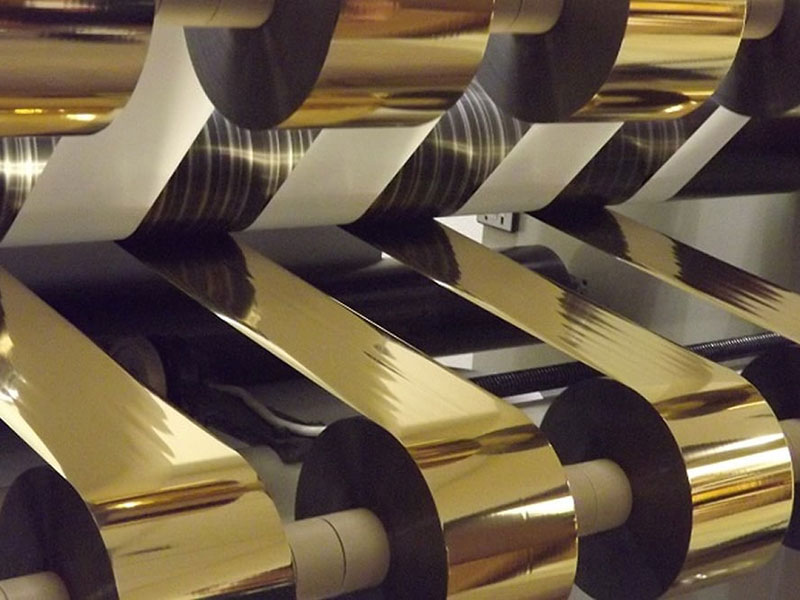
Bobinage multi-arbres : L'arbre coulissant résout le problème du « serrage d'une bobine, desserrage d'une bobine ».
Lorsqu'une machine à refendre enroule simultanément plusieurs rouleaux étroits, les légères différences d'épaisseur du matériau entre les rouleaux s'accumulent et engendrent une différence de tension plus importante. Ces variations d'épaisseur provoquent des vitesses d'enroulement différentes selon les bandes ; certains rouleaux sont trop tendus, d'autres trop lâches, les faces d'extrémité sont irrégulières et, dans les cas les plus graves, une tension excessive conduit à la mise au rebut.
L'arbre à glissement constitue une solution pratique à ce problème. Il utilise le principe du glissement des bagues collectrices pour ajuster indépendamment la tension à chaque station d'enroulement, garantissant ainsi un enroulement uniforme des multiples rouleaux sur l'arbre, du noyau à la couche extérieure. Pour le refendage de bandes étroites, l'arbre à glissement prévient efficacement les problèmes de jeu et de serrage dus à une épaisseur de matériau irrégulière. Si le refendage de bandes étroites est une opération fréquente, l'utilisation d'un arbre à glissement doit être prise en compte parmi les critères de sélection.
Vérification par essai de coupe : Quelles que soient les spécifications, il est préférable de réaliser un essai sur un rouleau.
Le seul moyen fiable de déterminer si le réglage de tension d'une machine à refendre est trop rigide est de tester la machine avec différents matériaux. Après la refente, observez attentivement la planéité de la face d'extrémité de la membrane : appuyez manuellement sur l'extrémité du rouleau de film ; si le noyau est souple et la couche extérieure lâche, la tension est insuffisante ; si le rouleau est rigide et que la face d'extrémité présente un aspect évasé, la tension est excessive. Si possible, utilisez un microscope à fort grossissement pour examiner les bords coupés et déceler d'éventuelles microfissures ou bavures difficiles à voir à l'œil nu.
Choisir une machine de refendage de film pour marquage à chaud ne se résume pas à une simple juxtaposition de paramètres. La précision détermine la finesse de la découpe, la tension sa régularité ; c’est seulement en combinant ces deux éléments que le processus de marquage ultérieur peut atteindre une précision millimétrique. Parmi ces deux aspects, le contrôle de la tension est fondamental : il garantit que le matériau arrive en bon état à la machine de marquage à chaud, évitant ainsi tout risque de déformation lors du refendage.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






