L'erreur la plus fréquente lors du choix d'une machine de refendage de film pour marquage à chaud est de se concentrer sur la « vitesse maximale » et le « prix ». Une machine annoncée à 500 m/min, si son système de contrôle de tension est défectueux, risque de ne même pas atteindre 200 m/min en fonctionnement. À l'inverse, une machine coûtant plus de cent mille yuans de moins présente une précision de refendage inférieure d'un demi-fil, et le gaspillage de film en une année suffit à compenser la différence de prix.
Le film de marquage à chaud, d'une épaisseur de seulement 4 à 30 µm, est fin, fragile et extrêmement sensible à la tension. Les machines de refendage ordinaires peuvent engendrer des bords irréguliers et des défauts d'alignement, voire, dans le pire des cas, la mise au rebut de la bobine entière. Le choix de la machine repose donc sur la maîtrise de trois paramètres essentiels à la qualité du refendage : la précision de la découpe, le contrôle de la tension et le système d'outillage.
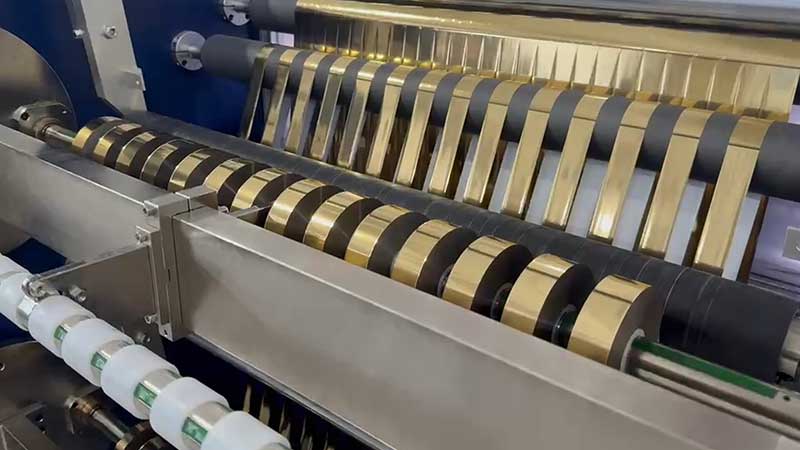
Paramètre 1 : Précision de la découpe – détermine la limite inférieure du repérage du marquage à chaud
La précision de la découpe est une exigence absolue et ne saurait être compromise. Les produits de marquage à chaud courants tolèrent une erreur d'environ 0,3 mm, mais pour les emballages haut de gamme, les paquets de cigarettes et les étiquettes de luxe, la précision de découpe doit atteindre ±0,1 mm, voire ±0,05 mm pour certains modèles haut de gamme. Un défaut de précision peut entraîner des défauts d'alignement et des zones blanches lors du marquage à chaud, et la mise au rebut de la totalité du lot.
Qu’est-ce qui garantit l’exactitude ? Deux points clés :
Que le système d'entraînement soit à servomoteurs, les variateurs de fréquence offrent une réponse plus rapide et plus précise que les systèmes traditionnels, et, associés à des porte-outils réglables au micron près, chaque lame se positionne avec exactitude.
Le bâti est-il suffisamment rigide ? Les bâtis en fonte ou en acier allié haute rigidité absorbent efficacement les vibrations lors d'un fonctionnement à grande vitesse. Dès que le faux-rond radial de l'arbre de la lame dépasse 0,02 mm, la profondeur et la profondeur de coupe fluctuent, formant des bords ondulés. Lors de l'achat, vous pouvez demander à ce qu'un comparateur soit utilisé pour mesurer le faux-rond de l'arbre de la lame ; un équipement présentant un jeu excessif aura inévitablement une précision imprécise à haute vitesse.
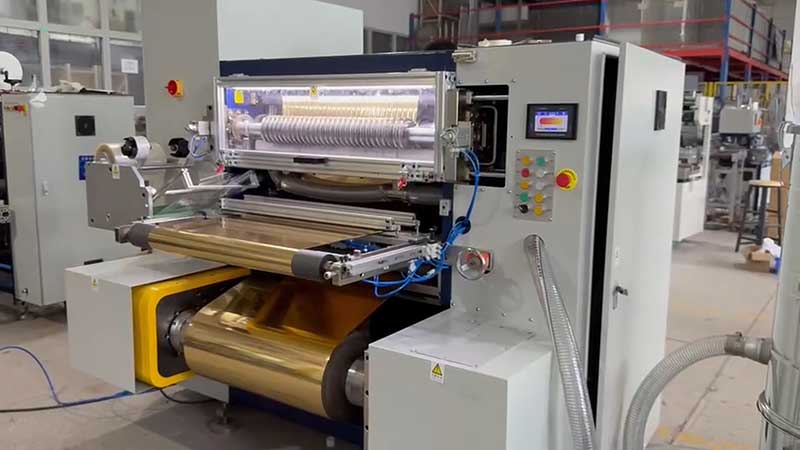
Paramètre 2 : Contrôle de la tension – L’élément vital du refendage des matériaux minces
Le support du film de marquage à chaud est un film PET d'une épaisseur de 12 µm, inférieure à celle d'un cheveu. Une tension trop élevée peut étirer et déformer le film, entraînant un marquage à chaud imprécis. À l'inverse, une tension trop faible peut provoquer un enroulement, des plis ou un déséquilibre du film. Plus de 90 % des problèmes de découpe et d'alignement des extrémités sont dus à un mauvais contrôle de la tension.
Pour juger de la qualité d'un système de tension, examinez trois configurations :
Qu'il s'agisse d'une commande servo entièrement en boucle fermée, la réaction d'une commande en boucle ouverte est retardée, ce qui entraîne d'importantes fluctuations de tension lors des phases d'accélération et de décélération. Le système en boucle fermée utilise des capteurs pour un retour d'information en temps réel et un ajustement dynamique, limitant les fluctuations de tension à moins de 3 % de la valeur de consigne.
La disponibilité de la technologie de tension conique est essentielle. Lorsque le diamètre d'enroulement augmente, la tension doit diminuer proportionnellement ; sinon, la couche extérieure risque d'être extrudée par la couche intérieure, ce qui peut entraîner un transfert ou un collage de la couche d'aluminium. Pour les films de marquage à chaud, la tension conique est une technologie clé pour éviter la déformation des rouleaux finis.
Que l'arbre de rebobinage utilise un arbre coulissant ou un arbre à expansion pneumatique, le rebobinage simultané de plusieurs bobines peut engendrer des variations d'épaisseur des noyaux, provoquant ainsi un serrage irrégulier. L'arbre coulissant permet à chaque station de rebobinage de coulisser et de s'ajuster indépendamment, résolvant ainsi le problème de serrage irrégulier entre l'intérieur et l'extérieur.
Si un appareil ne mentionne que la « vitesse maximale » mais ignore la précision du contrôle de la tension et la courbe de conicité, on peut en conclure qu'il ne maîtrise pas le marquage à chaud.
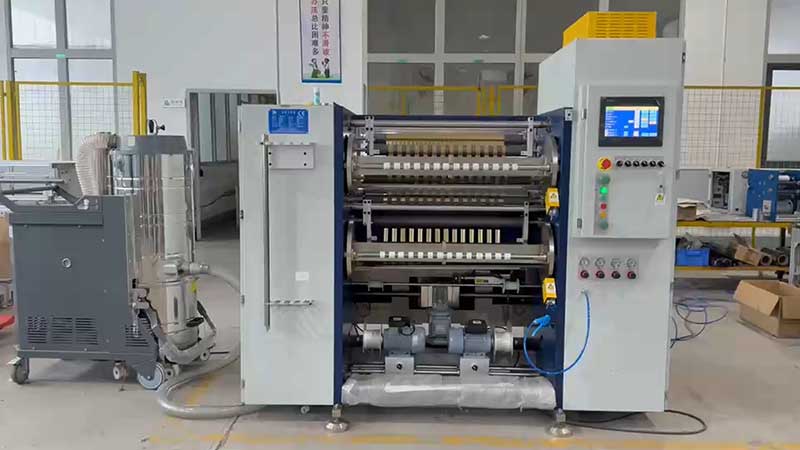
Paramètre 3 : Système d’outils – l’élément clé de la qualité de la finition
Le film de marquage à chaud est recouvert d'une couche de colle. Après une utilisation prolongée, les lames ordinaires s'encrassent et s'émoussent, et les bords coupés ne sont pas « coupés » mais « écartés », ce qui produit inévitablement des bavures et de la poudre de film. Sous la pression du marquage à chaud, ces bavures apparaissent directement comme des « défauts de bord doré », tandis que la poudre d'aluminium qui se dépose sur le film forme des « taches de marquage doré ».
Comment choisir un système d'outils :
Il est préférable d'utiliser une lame circulaire pour le refendage. Les disques supérieur et inférieur sont cisaillés, la surface de coupe est lisse et sans bavure, les lames ont une longue durée de vie et conviennent au refendage à grande vitesse (≥ 300 m/min). Les lames plates (type lame de rasoir) sont sujettes à l'usure, ce qui peut entraîner une perte de capacité de coupe ou un ébarbage.
Pour les matériaux des outils, privilégiez les revêtements en carbure ou en diamant. Ces deux matériaux offrent une longue durée de vie et résistent à l'adhérence, ce qui permet un polissage miroir des arêtes. Le jeu et le chevauchement entre les lames supérieure et inférieure doivent être réglés avec précision : un jeu trop important empêchera la coupe, tandis qu'un jeu trop faible accélérera l'usure.
L'accent est mis sur le dépoussiérage et l'élimination de l'électricité statique. Le procédé de refendage génère de fines particules de poudre d'aluminium et de poussière de plastique ; un système de dépoussiérage combinant contact (rouleau dépoussiérant) et sans contact (lame d'air ionique) doit donc être installé. Des barres antistatiques sont installées aux points de libération de la bobine afin d'empêcher l'électricité statique d'y attirer la poussière.
L'analyse de ces trois paramètres converge vers un même constat : la machine de refendage de film pour marquage à chaud n'est pas un appareil polyvalent, mais une machine spécialisée. Utiliser les standards des machines de refendage de film ordinaires permet certes de réaliser des économies à l'achat, mais engendre des pertes dues aux chutes de matériaux et aux temps d'arrêt.
Conseils pratiques pour le choix : Apportez votre rouleau maître de film de marquage à chaud habituel et effectuez un essai sur place. Vérifiez que la face d'extrémité est parfaitement lisse (comme un miroir), utilisez une loupe puissante pour détecter d'éventuelles microfissures sur le bord coupé et observez la stabilité de la tension lors des phases d'accélération et de décélération. Quelles que soient les caractéristiques techniques, pourquoi ne pas procéder par essai ?
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuille holographique
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






