Le principal risque lors de l'achat d'une machine à refendre les rubans n'est pas la rotation de l'équipement, mais la réutilisabilité du ruban après refente. Nombre d'entreprises ne découvrent les irrégularités des extrémités, les bavures excessives et une tension instable qu'une fois la machine livrée et la production lancée. Tout conflit supplémentaire avec les fournisseurs à ce stade les rend non seulement passifs, mais engendre également des pertes dues aux arrêts de production.
Un ensemble de normes d'acceptation contraignantes vise à quantifier clairement la limite entre « utilisable » et « inutilisable » avant expédition ou production. Nous résumons ci-dessous les principaux indicateurs d'acceptation des machines à refendre les rubans selon quatre dimensions : précision statique, performance dynamique, qualité du produit fini et fonctionnement continu.
1. Pourquoi l'inspection en usine est-elle importante ?
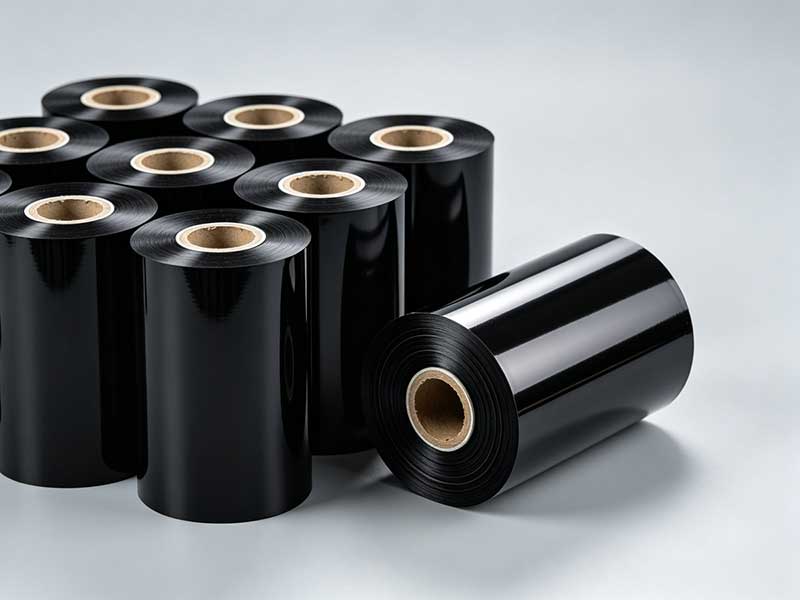
Le refendage du ruban est l'étape finale et cruciale de sa production. La qualité de ce refendage influe directement sur la régularité du ruban fini dans l'imprimante, sur le risque d'endommagement de la tête d'impression et sur la constance de la qualité d'impression. Des tolérances de largeur excessives, des déviations sinueuses importantes sur les faces d'extrémité et des bavures sur les bords peuvent être mises en évidence lors de l'utilisation par les clients.
Par conséquent, le principe fondamental de la réception est le suivant : ne réalisez pas dans vos propres ateliers les tests qui doivent être effectués chez le fournisseur. Disposer de votre propre échantillon étalon et effectuer les mesures des indicateurs clés avant la sortie d’usine constitue la méthode de maîtrise des risques la plus économique.
2. Précision géométrique statique : terme de base
La précision physique, machine éteinte, détermine la limite supérieure de la précision de refendage. Si le bâti est irrégulier ou si les galets de guidage ne sont pas parallèles, même avec une excellente commande dynamique, il est difficile de compenser ces défauts.
Le niveau du bâti doit être contrôlé à ≤ 0,1 mm/m. Ceci est fondamental pour garantir l'absence de déformation du bâti de la machine et influe également sur l'uniformité de la force exercée sur chaque galet de guidage.
Le parallélisme entre le rouleau de guidage et la broche est un indicateur clé, et l'erreur doit être maîtrisée à ±0,05 mm près. Le défaut d'alignement des rouleaux de guidage est la cause physique du décalage du ruban ; le système de correction ne peut corriger que le décalage, et non éliminer la cause profonde.
Il convient également de vérifier la précision du contact du porte-outil. L'engrènement des lames supérieure et inférieure doit être uniforme, sans variation d'écart, et la coupe doit être exempte de bavures. Pour le refendage avec une lame circulaire, le recouvrement des lames est généralement fixé à 10 % à 20 % de l'épaisseur du ruban ; pour le refendage avec une lame plate, l'écart doit être réglé avec précision en fonction de l'épaisseur du matériau.
3. Précision de découpe dynamique : Performances du noyau
Il s'agit de l'étape la plus critique du processus d'acceptation, déterminant directement si le produit fini peut être utilisé pour l'impression de codes-barres haut de gamme.
La tolérance sur la largeur de refente est l'indicateur principal. La norme de haute précision du secteur est de ±0,1 mm. Par exemple, pour un ruban refendu de 110 mm de large, la mesure doit être comprise entre 109,9 mm et 110,1 mm. Pour les qualités commerciales courantes, la limite peut être assouplie à ±0,3 à 0,5 mm, mais si les clients cibles travaillent dans le domaine des étiquettes électroniques de précision, de la traçabilité pharmaceutique ou dans des secteurs similaires, ±0,1 mm est impératif.
Le décalage en serpentin (décalage de la face d'extrémité) reflète l'uniformité de l'enroulement. Le décalage en tout point de la face d'extrémité du rouleau fini doit être maîtrisé à ±0,5 mm près. Un décalage excessif indique généralement des défauts dans le système de contrôle ou de correction de la tension.
La qualité des bords doit être vérifiée visuellement. Les bords de la découpe ne doivent présenter ni bavures, ni décollement du revêtement, ni contamination par de la poudre de carbone. Lors du contrôle qualité, vous pouvez utiliser une loupe grossissante (grossissement 10x) ou tester directement la qualité d'impression avec une carte noire. Un ruban présentant trop de bavures peut rayer la tête d'impression, entraînant des pertes bien supérieures à la valeur intrinsèque du ruban.
4. Système de contrôle de la tension : le « cœur » de l’équipement
Le substrat du ruban est un film PET d'une épaisseur de seulement 4,5 à 20 µm, extrêmement sensible à la tension. Des fluctuations de tension excessives peuvent entraîner, au mieux, une tension irrégulière du rouleau, et dans les cas les plus graves, un étirement, une déformation et un détachement de poudre.
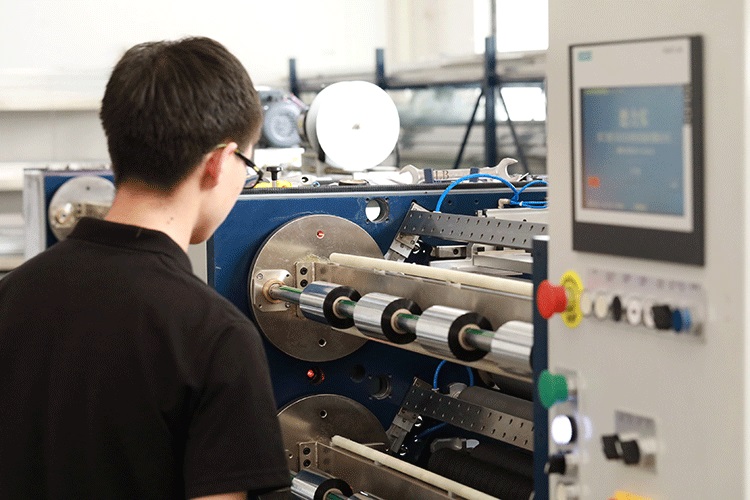
L'amplitude des fluctuations de tension est un indicateur essentiel pour une validation quantitative. Lors des phases d'accélération et de décélération, les fluctuations entre la valeur de tension de consigne et la valeur réelle doivent être maîtrisées à ±1,5 % à ±2 %. Ceci requiert un système de régulation de tension entièrement automatique en boucle fermée, et non un système en boucle ouverte ou semi-fermée.
La fonction de contrôle de la conicité doit être vérifiée. La conicité permet d'adoucir la bobine finie, du plus dur vers le diamètre extérieur, empêchant ainsi le pincement du ruban intérieur ou l'affaissement de l'anneau extérieur. Lors de la réception, il convient de vérifier que le gradient de dureté de la bobine finie est conforme aux normes.
La réactivité lors d'un freinage d'urgence est tout aussi cruciale. En cas de freinage brusque à grande vitesse, le ruban d'étanchéité ne doit ni se détendre ni se rompre. Un équipement de haute qualité doit permettre un freinage instantané et synchronisé, en maintenant le ruban tendu plutôt que de l'étirer.
5. Système de correction et d'enroulement
Le temps de réponse de la correction doit être inférieur ou égal à 0,3 s. Si le ruban est déplacé manuellement de son axe, le capteur de correction doit réagir rapidement et remettre le ruban en place. La précision de la correction est généralement de ±1 mm.
La rectitude de l'enroulement est directement liée à la correction et à la tension. Lorsque l'écart de la face d'extrémité dépasse ±1 mm, le ruban risque de se désaligner ou de s'emmêler lors des impressions ultérieures après déroulement.

6. Tests de fonctionnement continu : vérification de la fiabilité
Un seul essai de coupe réussi ne garantit pas la fiabilité de l'équipement. Des tests de fonctionnement continus constituent une véritable « course d'endurance » pour vérifier sa stabilité.
Il est recommandé d'effectuer un fonctionnement en charge continue pendant 8 à 24 heures afin de simuler les rythmes de production réels. Les critères sont les suivants : absence d'arrêts non planifiés pendant cette période (pannes d'équipement, alarmes de surcharge, etc.) ; élévation de température des paliers de broche et du moteur ne dépassant pas la température ambiante de +15 °C ; niveau sonore de fonctionnement ≤ 75 dB(A), sans bruits parasites.
7. Préparatifs avant l'acceptation
L'efficacité de la réception dépend largement de la qualité de la préparation du travail. Il est impératif de disposer de votre propre rouleau étalon : au moins 2 000 mètres de matériaux représentatifs. Les paramètres présentés par les fournisseurs avec des « matériaux idéaux » peuvent ne pas s'appliquer à vos matériaux réels.
Il est tout aussi important de vérifier la liste de configuration. Assurez-vous, par rapport au contrat, que les marques du servomoteur, des roulements, des pales et du système de commande sont identiques. Les différences de marques sur les composants essentiels ont un impact significatif sur la précision et le taux de défaillance à long terme.
Les conditions environnementales doivent simuler autant que possible l'atelier réel, avec une température de 20±5°C et une humidité de 40 à 60 % afin de minimiser l'interférence des facteurs environnementaux sur les résultats des tests.
Conclusion
Les critères d'acceptation des machines à refendre les rubans se résument à un principe simple : utiliser vos propres matières premières et obtenir, dans l'atelier du fournisseur, des produits finis conformes à vos exigences. La tolérance de ±0,1 mm indiquée dans le tableau des paramètres et la tolérance mesurée sont deux choses différentes ; seule la seconde est prise en compte. Seule la mise en œuvre rigoureuse de ces indicateurs permet d'éviter le fonctionnement défectueux des équipements et de réduire les temps d'arrêt lors de la production ultérieure.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS






