Lors du marquage à chaud, l'étape de découpe est souvent négligée, alors qu'elle détermine directement la qualité du marquage ultérieur. La feuille métallique, d'une épaisseur de seulement 12 à 30 µm, est composée d'un film de base en PET, d'une couche antiadhésive, d'un revêtement en aluminium et d'une couche adhésive, ce qui la rend extrêmement fragile. L'apparition de bavures sur les bords de découpe peut entraîner, lors d'un marquage à chaud à grande vitesse, des projections de dorure, la rupture de la feuille, voire l'arrêt complet de la ligne. Face à la multitude de promotions disponibles sur le marché, les acheteurs doivent se concentrer sur cinq dimensions essentielles pour éviter la plupart des problèmes.

Premièrement : si vous choisissez la bonne forme de lame, vous gagnerez la moitié de la coupe.
La première étape pour découper une feuille d'or est de décider si l'on va utiliser un couteau rond ou un couteau plat.
Les couteaux circulaires (à cisaillement) sont privilégiés pour la plupart des applications de marquage à chaud. Leurs lames circulaires supérieure et inférieure, en rotation décalée, fonctionnent selon un principe similaire à celui des ciseaux, assurant des coupes nettes et sans déformation par compression, et ne produisant quasiment aucune poudre ni débris d'aluminium. Pour les films de marquage à chaud ultra-minces, les films laser ou les films décoratifs optiques d'une épaisseur ≤ 12 µm, le couteau circulaire est quasiment incontournable.
Les lames plates (à compression) conviennent uniquement aux feuilles d'une épaisseur ≥ 30 µm ou pour des essais de production en très petites séries. La pression verticale exercée par la lame plate peut facilement laisser des marques d'écrasement sur le bord de la feuille, provoquant l'écaillage du tranchant et la contamination de la surface de la feuille par de la poussière lors de la découpe de couches de poudre d'aluminium. Bien que les matrices semblent peu coûteuses, les coûts cumulés liés aux arrêts de production et à l'augmentation des rebuts sont souvent plus élevés.
Après avoir sélectionné la fraise circulaire, deux autres paramètres de précision doivent être vérifiés : le jeu latéral doit être compris entre 5 % et 10 % de l’épaisseur de la feuille, soit généralement entre 0,02 et 0,05 mm ; un angle de coupe recommandé de 15° à 30°, associé à un polissage miroir (rugosité Ra ≤ 0,1 µm), permet une découpe précise de la feuille, et non un simple enfoncement. Les matériaux de prédilection pour les lames sont le carbure cémenté (acier au tungstène) ou les revêtements diamantés. Les lames en acier au carbone ordinaire se fissurent après quelques kilomètres de découpe, endommageant directement la surface de la feuille.
Deuxièmement : le contrôle de la tension est essentiel au refendage fin.
Un film de base PET de 12 μm est plus fin qu'un cheveu ; si la tension est perdue, cela signifie que le film de base est étiré et déformé, ce qui entraîne un enregistrement inexact lors de l'estampage ultérieur, ce qui provoque un « mauvais alignement » ou une rupture du fil d'or.
Il est impératif de choisir un système de contrôle de tension en boucle fermée ; les modèles à boucle ouverte ou à embrayage à particules magnétiques doivent être utilisés avec précaution. L’embrayage à poudre magnétique réagit lentement, ce qui peut facilement entraîner un jeu interne et un serrage externe excessif. Le système en boucle fermée, actionné par des servomoteurs, réagit en quelques millisecondes et les fluctuations de tension sont maîtrisées à 0,5 N près.
Une technologie clé souvent négligée est le contrôle de la tension de la bobine. Lors de l'enroulement, le diamètre de la bobine augmente continuellement. Si la tension reste constante, la bobine extérieure comprime la couche intérieure, provoquant un déplacement ou un collage de la couche d'aluminium. Un système performant réduit automatiquement la tension selon une courbe prédéfinie (généralement un taux de décroissance de 15 % à 25 %), assurant ainsi une répartition uniforme de la force entre les couches intérieure et extérieure. Grâce à cette stratégie, le taux de rebut dû aux irrégularités de finition des extrémités peut être réduit de 40 % à 60 %.
Pour le refendage de bandes étroites avec plusieurs broches bobinées simultanément, l'arbre coulissant est une configuration pratique, permettant un réglage indépendant pour chaque station de bobinage afin d'éviter les incohérences de serrage dues à de légères différences d'épaisseur entre les bobines.
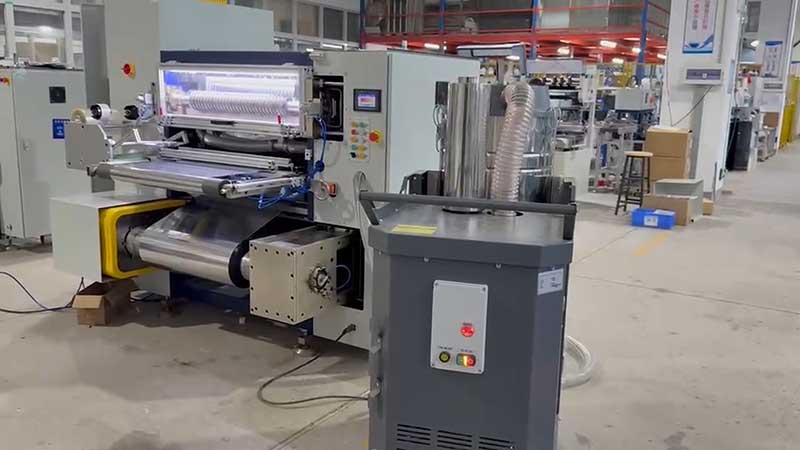
Troisièmement : la précision de la correction détermine l’uniformité des bords.
Si la bande de papier aluminium dévie horizontalement pendant l'alimentation, la position de coupe de la lame se déplacera, ce qui entraînera inévitablement des bords irréguliers et rugueux d'un côté et moins de poils de l'autre.
La précision du système de correction (EPC) doit atteindre ±0,1 mm, et les modèles haut de gamme peuvent atteindre ±0,05 mm. Des capteurs photoélectriques ou CCD scannent en temps réel les bords de la bande de feuille, actionnent des actionneurs pour la correction, et le temps de réponse doit idéalement être inférieur à 50 ms.
Outre le système de correction lui-même, la précision mécanique de la trajectoire d'avance est tout aussi importante. Si le parallélisme de tous les galets de guidage présente un écart trop important (supérieur à 0,05 mm/m), la bande de feuille sera coupée en biais par la lame, et même avec un système de correction performant, la découpe sera irrémédiablement compromise. Lors du choix d'un modèle, il convient de vérifier si l'équipement utilise des rails de guidage linéaires ou des rails de guidage à coussin d'air, car ces configurations permettent de réduire les frottements mécaniques et d'assurer un déplacement fluide de l'outil.
Quatrièmement : Associer le modèle en fonction de la largeur de la feuille et des caractéristiques de commande
Le refendage de grandes largeurs (> 800 mm) avec une rigidité élevée est particulièrement délicat. Lors du traitement de rouleaux femelles larges (jusqu'à 1 600 mm), l'arbre porte-outil a tendance à se courber légèrement en son centre sous forte pression, ce qui entraîne une coupe centrale incomplète et un défaut d'alignement des bords. Dans ce cas, il est préférable d'opter pour des modèles dotés de parois en acier allié renforcé et d'arbres de lames de grand diamètre, car le poids total de l'équipement doit souvent atteindre plusieurs dizaines de tonnes pour garantir une stabilité à haute vitesse.
L'efficacité des outils de remorquage à faible largeur (< 50 mm) est optimisée. Le marquage à chaud avec des motifs fins nécessite souvent des changements fréquents de spécifications (10 mm, 15 mm, 20 mm, etc.). Les outils de coupe à verrouillage manuel sont sujets à des écarts dimensionnels dus à une force de verrouillage inégale lors du remorquage à faible largeur ; il est recommandé d'opter pour des systèmes d'outils à verrouillage hydraulique ou des arbres de guidage de haute précision. En cas de spécifications de commande variées, le système de positionnement automatique des outils permet de réduire les temps de changement de commande de plusieurs heures à quelques minutes.
Si votre gamme de produits comprend des largeurs importantes et étroites, envisagez des modèles prenant en charge le « groupement d'outils sur tourelle », permettant de couper simultanément des matériaux de largeurs différentes sur le même axe sans interférence.
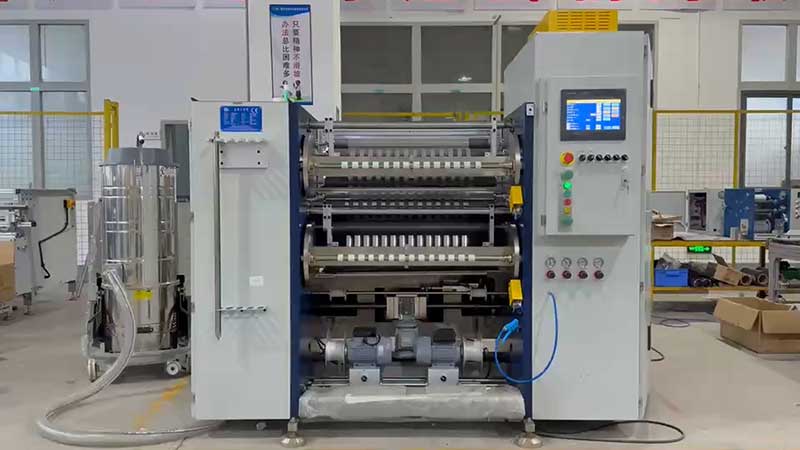
Cinquième point : Apportez votre propre matériel pour une coupe d’essai.
Le tableau des paramètres peut être amélioré, et les essais de coupe sur site ne sont pas trompeurs.
Lors de l'achat, veillez à apporter au fabricant le film de marquage à chaud que vous utilisez le plus souvent, notamment les plus fins, les plus étroits ou ceux présentant les surfaces les plus exigeantes, afin qu'il puisse effectuer un essai sur place. Trois points clés à observer lors de la découpe d'essai :
Tout d'abord, examinons l'incision.Lorsqu'on examine la section transversale à la loupe, l'idéal est qu'elle soit lisse, exempte de duvet blanc et que ses bords soient droits. De fines dentelures ou des bavures indiquent une précision d'usinage insuffisante ou un engagement insuffisant.
Deuxièmement, regardez l'extrémité enrouléeAprès un fonctionnement continu, vérifiez la régularité de l'enroulement et l'absence de défauts tels que des évasements, des spirales ou des bords froissés. Un mauvais alignement du fil signale souvent des défaillances dans le contrôle de la tension ou les systèmes de correction de déviation.
Troisièmement, la signification précise de la publicité automatiséeg. Lorsque les fournisseurs affirment être « entièrement automatisés », ils demandent quelles étapes spécifiques sont automatisées : le contrôle automatique de la tension, la correction automatique des écarts ou seulement l’arrêt automatique du dosage ? Un système véritablement automatisé devrait inclure des fonctionnalités telles que la détection des défauts et la correction intelligente, ce qui implique qu’une démonstration complète du flux de travail est plus fiable qu’une simple présentation.
En résumé : priorité à la découpe circulaire, tension en boucle fermée, correction précise, correspondance des largeurs, vérification par essai de découpe. Plus la machine de refendage de feuilles de marquage à chaud est onéreuse, mieux la configuration du noyau correspond à la largeur, à l’épaisseur et à la structure de vos commandes, ce qui se traduit par une rentabilité accrue à long terme. L’anneau de refendage réduit les rebuts et le temps de mise en service, permettant ainsi d’amortir la différence de prix d’investissement en six mois.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Découpeuse de feuille holographique
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






