Dans la chaîne de production des rubans de transfert thermique, le refendage constitue le dernier point de contrôle qualité. Le choix d'une machine à refendre adaptée garantit un produit fini aux bords nets, un défilement fluide du ruban et une impression précise. À l'inverse, un mauvais choix peut entraîner l'apparition successive de bavures, de rubans cassés et d'un enroulement irrégulier, et dans les cas les plus graves, endommager les têtes d'impression des clients en aval.
Face à des équipements disponibles sur le marché allant de plusieurs dizaines de milliers à plus de cent mille yuans, et à une profusion de tableaux de spécifications techniques, les acheteurs sont susceptibles de tomber dans deux pièges : soit se laisser induire en erreur par des arguments marketing tels que « vitesse maximale » ou « configuration importée », soit se perdre dans des spécifications techniques complexes.
En réalité, pour déterminer si une machine à refendre les rubans vous convient, il n'est pas nécessaire d'être un expert en la matière. Lorsque vous posez les sept questions suivantes aux fournisseurs, la qualité des réponses est bien plus importante que les chiffres du tableau des paramètres.
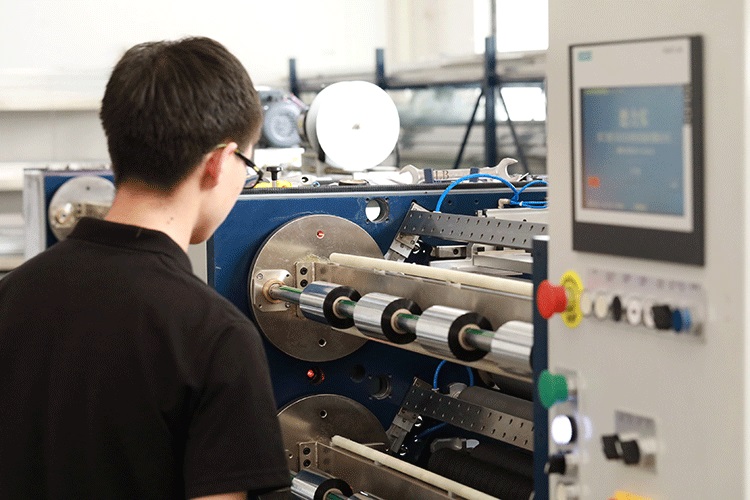
Question 1 : En utilisant ma propre bobine de ruban pour une coupe d'essai, quelle est la précision de refente réellement mesurée ?
C'est là le point le plus critique. Le matériau de base du ruban est un film PET d'une épaisseur de seulement 4,5 à 20 microns. Ce matériau est extrêmement fin et sensible à la tension ; par conséquent, même des écarts de l'ordre du micron lors du refendage peuvent entraîner des bavures ou une largeur irrégulière sur les bords du produit fini.
Les normes de référence du secteur sont claires : les machines à refendre ordinaires ont une précision d’environ ±0,5 mm, tandis que les modèles de haute précision peuvent être contrôlés à ±0,1 mm, voire ±0,05 mm. Cependant, les valeurs théoriques du tableau des paramètres ne correspondent pas aux valeurs utilisables dans votre production réelle.
Ce qui compte vraiment, c'est de savoir si le fournisseur accepte de réaliser un essai de coupe sur site avec les spécifications de ruban que vous utilisez réellement. La dureté et la ténacité du revêtement des rubans à base de cire, mixtes et de résine varient considérablement ; les rubans à base de résine nécessitent généralement une vitesse de coupe inférieure de 20 à 30 % à celle des rubans à base de cire. Après l'essai de coupe, utilisez un pied à coulisse pour mesurer l'écart de largeur de refente et vérifiez l'absence de bavures ou d'irrégularités sur la face d'extrémité ; cette méthode est bien plus fiable que n'importe quelle publicité.
Question 2 : Quelle est la configuration du système de contrôle de tension ? S'agit-il d'une boucle ouverte ou d'une boucle fermée ?
Dans le secteur, le contrôle de la tension est considéré comme l'âme des machines à refendre, et cette analogie n'est pas exagérée. Le film de base en ruban de carbone est extrêmement fin ; une tension légèrement trop élevée provoque son étirement et sa déformation, et après refente, sa largeur diminue. À l'inverse, une tension trop faible rend le matériau lâche et froissé, créant un défaut d'alignement en forme de serpent sur le bord coupé.
Les dispositifs traditionnels commandés par des embrayages à poudre magnétique ou des disques de friction mécaniques peuvent subir des fluctuations de tension allant jusqu'à ±10 %, ce qui rend difficile le respect des exigences de haute précision. Les machines de refendage modernes de haute précision doivent adopter un système de contrôle de tension en boucle fermée entièrement automatique, surveillant et ajustant la tension en temps réel et de manière indépendante pendant les trois phases de déroulement, de traction et d'enroulement, avec des fluctuations maîtrisées à ±2 % de la valeur de consigne.
Voici un détail souvent négligé : la présence d’une fonction de « tension variable » sur l’enrouleur. Si la tension reste constante à mesure que le diamètre de l’enroulement augmente, la pression sur la couche interne du ruban de carbone externe continue de croître, provoquant une légère déformation de cette couche et une forte adhérence de l’encre, formant ainsi un « noyau de chrysanthème ». Un équipement de qualité réduit automatiquement la tension d’enroulement en fonction du diamètre de la bobine, garantissant ainsi une tension homogène à l’intérieur comme à l’extérieur de la bobine finie.
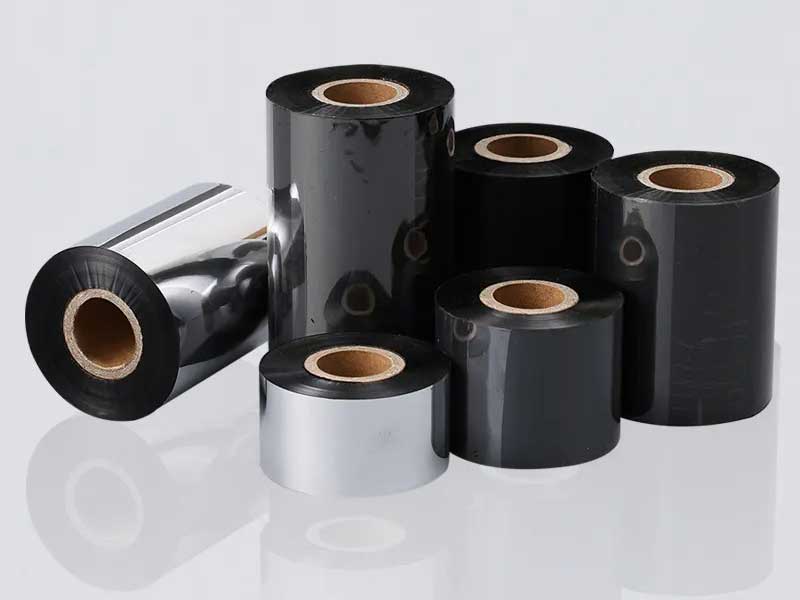
Question 3 : L'arbre de rebobinage est-il un arbre à glissement ou un arbre à détente de gaz classique ?
Ce problème influe directement sur la qualité de l'enroulement lors de la production de bobines multi-spécifications. Si vous devez découper simultanément plusieurs bobines étroites (comme c'est généralement le cas pour le refendage de rubans), les arbres de glissement sont quasiment indispensables.
Sur les arbres d'expansion de gaz classiques, tous les spires des cylindres sont soumises au même couple. Lorsque le diamètre de chaque cylindre diffère légèrement, en raison de la largeur de refendage ou de variations de matériau, des problèmes tels qu'un enroulement lâche à l'intérieur et serré à l'extérieur, ou un enroulement partiellement ou totalement lâche, peuvent survenir. Chaque unité d'enroulement de l'arbre à glissement est équipée d'une bague collectrice indépendante, qui ajuste le couple en temps réel en fonction des variations de diamètre des cylindres, garantissant ainsi un serrage uniforme et précis de chaque cylindre. Les arbres à glissement pneumatiques offrent une précision de contrôle supérieure aux arbres mécaniques, ce qui les rend particulièrement adaptés aux environnements de production où les modifications de spécifications sont fréquentes.
Question 4 : Combien de temps faut-il pour modifier les spécifications une seule fois ? Existe-t-il une fonction de gestion des formules ?
Actuellement, le marché des rubans carbone connaît une augmentation des commandes de « petites séries aux spécifications multiples ». Les clients peuvent avoir besoin aujourd'hui de dizaines de rubans à base de cire de largeur spéciale, et demain de centaines de rubans à base mixte de dimensions non standard. Si un simple changement de format prend plusieurs dizaines de minutes, voire plus, les petites commandes deviennent non rentables en raison des longs délais de préparation.
Les machines de refendage flexibles modernes doivent être équipées de tourelles porte-outils indépendantes entraînées par des servomoteurs et de systèmes de gestion des formules. Les opérateurs saisissent les paramètres de largeur des nouvelles commandes sur l'écran tactile, et le système effectue automatiquement un positionnement précis et un réglage précis de la tension de toutes les lames, réduisant ainsi le temps de changement de série de plusieurs dizaines de minutes à quelques minutes seulement, voire moins.
De plus, l'équipement doit pouvoir mémoriser les paramètres de production de centaines, voire de milliers de produits. Pour produire à nouveau la même commande, il suffira de rappeler la formule, ce qui éliminera les erreurs humaines et permettra aux nouveaux employés d'être rapidement opérationnels.

Question 5 : La lame est-elle carrée ou ronde ? Est-elle adaptée à l’épaisseur de mon matériau ?
Le choix de la forme d'outil appropriée est un facteur essentiel pour une bonne qualité de refendage, mais de nombreux acheteurs négligent cet aspect. Dans le secteur, on utilise généralement 100 microns comme référence.
La lame carrée (coupe rasoir) convient aux rubans fins de moins de 70 microns, permettant une meilleure précision de découpe et des bords plus nets. Les lames circulaires (coupe ciseaux) sont plus adaptées aux matériaux épais de plus de 100 microns ou aux rubans sur support papier, offrant une plus grande durabilité et une meilleure aptitude à la production en série.
Si votre gamme de produits couvre plusieurs épaisseurs, il est essentiel de vérifier si l'équipement permet un changement d'outil rapide ou l'utilisation simultanée de deux types d'outils. De plus, le faux-rond radial de l'arbre porte-outil est un indicateur clé : les équipements haut de gamme maintiennent ce faux-rond en dessous de 0,01 mm, et plus il est faible, plus la coupe est nette.
Question 6 : L'appareil peut-il se connecter à mon système MES ou ERP ?
Cette question peut sembler « prématurée », mais pour les fabricants ayant des plans à long terme, la réponse détermine la disponibilité de l'équipement pour les trois à cinq prochaines années.
Les machines de refendage de ruban haut de gamme ne sont plus de simples « équipements de traitement », mais des nœuds essentiels des données de production. Les modèles dotés de capacités de communication peuvent recevoir les informations de commande émises par le MES, déclencher automatiquement la recette de production correspondante et transmettre en temps réel des données telles que le rendement, le taux de défauts et l'état de l'équipement. Pour les entreprises qui recherchent une traçabilité numérique des processus de production et une optimisation de la planification, cette capacité surpasse largement les performances de traitement de la machine.
Si votre entreprise est encore petite et n'a pas besoin d'intégration système pour le moment, vérifiez au moins si l'appareil dispose d'une interface de données. Lors des futures mises à jour, un appareil isolé constituera un frein à la numérisation.
Question 7 : Quel est le taux de défauts réel produit par cet équipement ? Existe-t-il des données de cas concrets ?
La dernière question, et aussi la plus pertinente. Elle synthétise les réponses aux six questions précédentes en un résultat mesurable.
Ne demandez pas : « Quel est le taux de défaut général ? » Demandez plutôt : « Parmi vos clients actuels, quel est le taux de défaut réel pour des produits de structure similaire ? » Des cas concrets et documentés sont bien plus crédibles que de vagues promesses. Par exemple, une entreprise de consommables pour codes-barres à Dongguan a réduit son taux de défaut de 8 % à moins de 0,5 % après avoir remplacé son équipement de découpe de haute précision, stabilisé la précision de découpe à ±0,1 mm près et augmenté sa capacité de production de plus de 40 %.
Un autre avantage notable réside dans la réduction du taux de défauts grâce à une précision accrue : la précision de découpe passe de ±0,1 mm à ±0,05 mm, et le taux de défauts peut chuter de 3 %–5 % à moins de 0,5 %. Pour les rubans à base de résine à forte valeur ajoutée ou les rubans utilisés pour l’étiquetage médical, cette différence influe directement sur la marge bénéficiaire de la commande.
Si vous posez ces sept questions aux fournisseurs, vous saurez très probablement en quelques échanges qui « vend du matériel » et qui « vous aide à résoudre vos problèmes ». Choisir une machine à refendre les rubans, ce n'est pas tant choisir une machine, mais plutôt un partenaire capable de vous aider à garantir la qualité ultime.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS






