L'épaisseur totale des rubans de transfert thermique est généralement de 4,5 à 20 microns seulement. Ils sont fabriqués par laminage d'un film de base PET ultra-mince, d'un revêtement résistant à la chaleur et d'une couche d'encre. La découpe, dernière étape avant l'expédition du produit fini, détermine directement la facilité d'insertion du ruban dans la machine et l'absence d'endommagement de la tête d'impression. Face à des appareils disponibles sur le marché, dont le prix varie de plusieurs dizaines à plusieurs centaines de milliers de yuans, plutôt que de se perdre dans des tableaux de paramètres complexes, il est préférable de se concentrer sur les cinq indicateurs clés suivants.

Paramètre 1 : Précision de la découpe – gage de qualité
La précision de la découpe est le principal indicateur de performance des équipements ; elle détermine directement la régularité de la largeur et la qualité des bords du ruban carbone fini. Une précision insuffisante peut entraîner des bords de ruban irréguliers, un décalage de la bande, des pincements de celle-ci pendant l'impression, voire endommager la tête d'impression.
Les normes de précision industrielles peuvent être globalement divisées en trois niveaux : le niveau standard offre une précision de ±0,3 à 0,5 mm, adaptée aux étiquettes commerciales et logistiques classiques ; le niveau de haute précision peut atteindre ±0,1 mm, adapté à l’électronique de précision et aux applications industrielles générales ; le niveau d’ultra-haute précision peut être contrôlé à ±0,05 mm près, répondant aux exigences les plus pointues telles que les étiquettes médicales et les rubans ultra-fins.
La précision dépend principalement du système de contrôle de la tension et de la rigidité du porte-outil. Lors de l'achat, ne vous fiez pas aux valeurs théoriques du tableau des paramètres. Apportez toujours votre propre rouleau de ruban pour effectuer des essais de coupe sur site, mesurez l'écart entre la largeur de coupe et la valeur réglée à l'aide d'un pied à coulisse, et vérifiez l'absence de bavures sur les bords de l'échantillon.
Paramètre 2 : Contrôle de la tension – L’« âme » du dispositif
Le film de base en PET du ruban est extrêmement fin et extrêmement sensible aux variations de tension. Le contrôle de la tension représente plus de 50 % de l'impact sur la planéité de l'enroulement, et l'industrie le considère même comme l'« âme » des machines à refendre.
Une tension excessive provoque l'étirement et la déformation du film de base, engendrant des microfissures dans la couche d'encre. Il en résulte un détachement de poudre et l'apparition de lignes blanches lors de l'impression. À l'inverse, une tension trop faible rend le ruban lâche et froissé, donnant à l'extrémité d'enroulement un aspect sinueux, ce qui favorise le désalignement du mandrin pendant le transport. Un système de contrôle de tension performant repose sur trois zones distinctes : la zone de déroulement utilise une tension décroissante, la zone de refente maintient une tension constante et la zone d'enroulement applique un contrôle de tension décroissante par conicité – la tension diminuant linéairement à mesure que le diamètre de la bobine augmente. Ce système empêche la couche extérieure d'être trop tendue et d'écraser la couche intérieure, évitant ainsi un enroulement en « marguerite ».
Lors de l'achat, privilégiez le système de contrôle de tension en boucle fermée entièrement automatique, qui utilise un retour d'information en temps réel du capteur de tension et un ajustement dynamique par algorithme PID pour maintenir les fluctuations à ±0,5 N. Les contrôles en boucle ouverte traditionnels (tels que le réglage manuel de l'embrayage à poudre magnétique) peuvent fluctuer jusqu'à ±10 %, ce qui rend difficile la gestion des dérives de tension causées par les variations du diamètre d'enroulement.
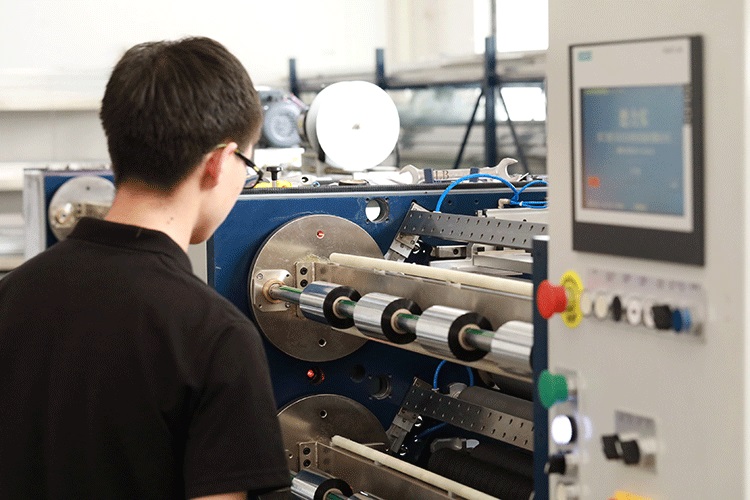
Paramètre 3 : Propreté du bobinage — Le « coût caché » souvent négligé
La qualité de l'enroulement influe directement sur l'efficacité du conditionnement et la fluidité du défilement du ruban par l'imprimante. Si l'extrémité du ruban présente un aspect évasé, des bords dentelés ou des plis internes, cela est dû à un contrôle et à une correction inadéquats de la tension, ce qui peut facilement entraîner la rupture du ruban ou son blocage lors du déroulement et de l'impression.
Les normes de contrôle industrielles exigent généralement que l'écart de la face d'extrémité soit maintenu à ±1 mm, et les équipements haut de gamme peuvent atteindre ±0,5 mm. Pour atteindre ce niveau, outre la régulation de tension en boucle fermée, la disposition des bobines est tout aussi cruciale. L'arbre de guidage est indispensable à la production de rubans haut de gamme : il permet de contrôler indépendamment le couple de chaque unité d'enroulement et de s'ajuster en temps réel en fonction des variations du diamètre de la bobine, résolvant ainsi efficacement les problèmes de « tendre à l'intérieur, tendre à l'extérieur » ou de « noyau-noyau » lors de l'enroulement simultané de plusieurs rouleaux. Les arbres de guidage pneumatiques offrent une précision de contrôle supérieure aux arbres mécaniques, ce qui les rend particulièrement adaptés aux environnements de production où les modifications de spécifications sont fréquentes.
Paramètre 4 : Vitesse de refendage – une mesure d’efficacité, mais plus elle est élevée, mieux c’est
La vitesse de coupe détermine le rendement par unité de temps, mais la vitesse maximale nominale n'est souvent qu'une « donnée de laboratoire ». Un appareil qui ralentit ou s'arrête fréquemment en raison de fluctuations de tension peut en réalité produire moins qu'un modèle stable à vitesse moyenne.
Les vitesses nominales peuvent se référer aux plages suivantes : modèle économique à basse vitesse (50 à 100 m/min), adapté aux petites séries et à la production multivariée ; modèle polyvalent à vitesse moyenne (150 à 250 m/min), répondant à la plupart des commandes commerciales ; modèle de production à haute vitesse (300 à 500 m/min), adapté à la production continue à grande échelle.
Il est important de noter que la vitesse utile réelle est fortement influencée par le matériau du ruban. Les rubans à base de résine, avec leur revêtement plus dur et leur moindre ténacité, nécessitent généralement une vitesse de fonctionnement inférieure de 20 à 30 % à celle des rubans à base de cire. Par conséquent, lors de l'évaluation de la vitesse, il convient de demander aux fabricants d'effectuer des essais de coupe avec vos matériaux afin d'observer l'effet du contrôle lors des phases d'accélération et de décélération, plutôt que de se fier uniquement aux valeurs indiquées sur la plaque signalétique.

Paramètre 5 : Forme de l’outil et configuration de la quincaillerie — le choix de matériaux adaptés est judicieux
Le choix de la forme de la lame se base sur l'épaisseur du matériau. La lame carrée (coupe rasoir) est idéale pour la découpe de rubans fins de moins de 70 µm, offrant une grande régularité de coupe et étant particulièrement adaptée à ce type de rubans. Les lames circulaires (coupe ciseaux) conviennent mieux aux matériaux épais de plus de 100 µm et aux rubans à support papier, car elles offrent une meilleure durabilité et sont plus adaptées à la production en série. Les rubans à base de cire et les rubans mixtes couramment utilisés dans le secteur de la logistique ont généralement une épaisseur comprise entre 4,5 et 20 µm, et les lames carrées offrent souvent de meilleures performances de découpe.
Les composants du bâti et du noyau déterminent la capacité de l'équipement à maintenir une précision à long terme. Les châssis robustes en fonte ou en acier haute résistance absorbent efficacement les vibrations. La marque des roulements, des rails et des servomoteurs de la transmission témoigne de l'engagement du fabricant envers la qualité. Ces détails ne sont pas évidents lors des premières utilisations, mais après deux ou trois ans, la dégradation de la précision devient sensiblement différente.
Stratégie de sélection globale : Prenez-le personnellement
En combinant les caractéristiques de leur propre activité, ils peuvent rapidement définir une orientation. Pour les petites séries, le prototypage multi-spécifications ou les commandes courtes, la priorité est donnée à la facilité de changement de production et aux positions d'outils programmables, avec des vitesses de 100 à 150 m/min et une précision de ±0,3 mm. Pour la production en série de rubans standard de grande largeur, l'accent est mis sur un fonctionnement continu à grande vitesse et des découpeuses automatiques, avec des vitesses supérieures à 250 m/min et une précision de ±0,2 mm. Les rubans haut de gamme à base de résine ou spéciaux nécessitent un contrôle de faible tension, un traitement antistatique et une configuration d'arbre coulissant indépendant, avec des vitesses de 150 à 200 m/min et une précision de ±0,1 mm.
Un dernier conseil : aussi alléchante que soit la fiche technique, le meilleur moyen d’éviter les mauvaises surprises est de réaliser des essais de découpe sur votre propre rouleau de ruban avant tout achat. Concentrez-vous sur la qualité des bords aux dimensions les plus étroites et les plus larges, sur la fluidité d’enroulement lors des arrêts et redémarrages fréquents, et sur la stabilité en fonctionnement continu prolongé.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




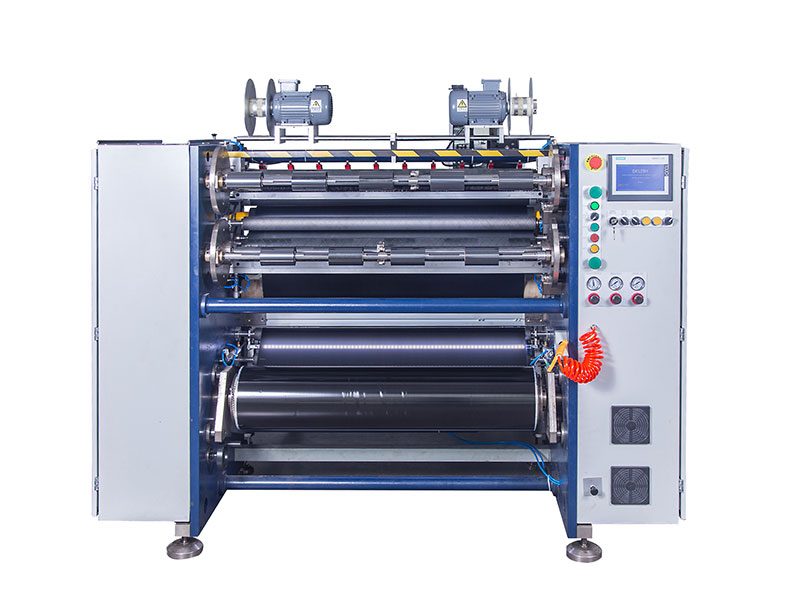 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS






