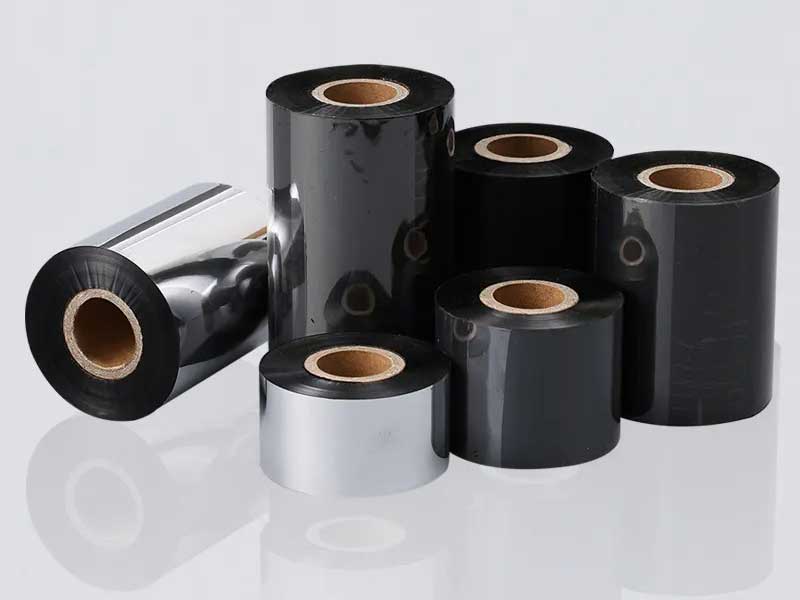
Le refendage des rubans de transfert thermique est l'étape finale – et la plus critique – de leur transformation. Un rouleau jumbo de grande taille doit être découpé en rouleaux finis étroits, adaptés à des modèles d'imprimantes spécifiques. Tout décalage entre la machine de refendage et vos exigences de production se traduit en aval par des défauts d'impression, des ruptures de ruban ou du gaspillage de matériau. Avec des substrats de ruban atteignant désormais une épaisseur de seulement 4,5 microns, le choix d'une refendeuse-enrouleuse adaptée ne se résume pas à une simple comparaison de prix.
Ce guide passe en revue les paramètres essentiels, les configurations matérielles et les étapes d'évaluation pratiques que les transformateurs et les fabricants de rubans doivent prendre en compte avant d'investir dans une machine de refendage de rubans à transfert thermique.

Commencez par votre matériau, pas par la machine.
Le type de ruban que vous utilisez le plus souvent doit déterminer les spécifications. Les rubans à base de cire sont relativement souples et tolèrent des vitesses de refente plus élevées ainsi que des réglages de tension plus tolérants. Les rubans à base de résine, avec leur revêtement plus dur et leur moindre ténacité, nécessitent généralement des vitesses 20 à 30 % inférieures à celles des rubans à base de cire et un contrôle de tension plus précis. Les rubans hybrides cire-résine se situent entre ces deux extrêmes.
L'épaisseur est également un facteur important. Les films de transfert thermique standard ont une épaisseur comprise entre 4 et 20 microns, mais les substrats fins, inférieurs à 5 microns, sont particulièrement sensibles aux variations de tension et nécessitent des machines équipées d'un système de contrôle de tension conique et de rouleaux à faible inertie. Si votre gamme de produits comprend à la fois des rubans commerciaux standard et des films spéciaux ultra-fins, privilégiez un équipement offrant une large plage de tension bien contrôlée plutôt qu'un équipement optimisé pour un seul type de matériau.
Précision de refendage : le seuil de qualité
La précision de la découpe détermine la régularité de la largeur et la qualité des bords, ce qui influe directement sur le fonctionnement du ruban dans l'imprimante. Les bavures ou les bords irréguliers peuvent endommager les têtes d'impression, tandis que les écarts de largeur entraînent un décalage de l'impression ou un mauvais alignement du ruban lors d'une impression à grande vitesse.
Les différents niveaux de précision du secteur se répartissent approximativement comme suit :
• Qualité économique (±0,2–0,5 mm)Convient aux applications classiques d'étiquetage commercial, de logistique et de gestion d'entrepôt.
• Haute précision (±0,1 mm)La norme en matière d'étiquettes électroniques de précision, de traçabilité pharmaceutique et d'applications industrielles générales.
• Ultra-haute précision (±0,05 mm): Requis pour les étiquettes médicales, les codes-barres haute résolution et les rubans ultra-fins de moins de 10 mm.
Pour évaluer les affirmations concernant la précision, demandez au fabricant d'effectuer un essai de coupe avec votre propre rouleau maître de ruban. Mesurez l'écart de largeur à l'aide d'un pied à coulisse sur au moins 10 rouleaux consécutifs et inspectez les bords coupés afin de détecter toute bavure ou tout décollement du revêtement. Les tableaux de paramètres correspondent à des conditions idéales ; votre matériau, lui, reflète la réalité.
Contrôle de la tension : l’essence même de la qualité de la découpe
Le contrôle de la tension est largement considéré comme le facteur le plus important lors du refendage des rubans. Le film de base en PET est extrêmement fin et se comporte de manière élastique sous charge. Une tension excessive étire et déforme le substrat, provoquant des craquelures dans la couche d'encre et un détachement de poudre qui contamine les têtes d'impression. Une tension insuffisante produit des rouleaux lâches et froissés, générant des lignes blanches ou des indentations lors de l'impression. Une tension irrégulière entraîne un télescopage ou un désalignement du mandrin.
Pour une production axée sur la qualité, privilégiez un système de contrôle de tension en boucle fermée entièrement automatisé, généralement composé d'un automate programmable et de servomoteurs. Cette configuration surveille et ajuste la tension en temps réel lors des phases de déroulement, de traction et d'enroulement, en maintenant les fluctuations à ±2 % de la valeur de consigne. Pour les substrats fins, recherchez des systèmes intégrant une tension conique (tension qui diminue dynamiquement avec l'augmentation du diamètre d'enroulement) afin d'éviter le fluage interne et le défaut de « tension interne trop forte, tension externe trop faible ».
Pour le rebobinage, les arbres collecteurs sont indispensables à la production multi-spécifications. Chaque station de bobinage possède une bague collectrice indépendante qui ajuste le couple en fonction du diamètre du cylindre, garantissant ainsi une dureté constante du noyau à la surface. Les arbres collecteurs pneumatiques offrent une meilleure précision de contrôle que les versions mécaniques et représentent un investissement judicieux si vous changez fréquemment de spécifications.
Vitesse de refendage : adapter le rendement aux réalités du matériau
La vitesse maximale nominale est la spécification la plus mise en avant par le marketing, mais aussi la moins pertinente prise isolément. Ce qui compte, c'est la vitesse stable et constante que votre machine peut maintenir avec les matériaux que vous utilisez réellement.
En tant que cadre de référence :
• 50–100 m/minProduction d'entrée de gamme et en petites séries, adaptée aux transformateurs qui testent le marché ou qui doivent gérer des changements de commandes fréquents.
• 150–250 m/min: La gamme de référence pour la plupart des commandes commerciales de rubans de transfert thermique.
• 300–500 m/min :Production continue à grand volume, généralement associée à une manutention automatisée des rouleaux et à un rebobinage par tourelle.
Les rubans en résine fonctionneront probablement à la limite inférieure de la plage de vitesse de la machine, tandis que les rubans en cire peuvent fonctionner plus rapidement. Lorsqu'un fabricant indique une vitesse maximale, demandez-lui dans quelles conditions de matériau et de tension cette vitesse a été atteinte. Ensuite, effectuez un test avec votre propre ruban à cette vitesse et évaluez la précision du démarrage et de l'arrêt, la régularité de l'enroulement et la qualité des bords.
Niveau d'automatisation : du manuel au entièrement automatique
La configuration de l'automatisation influe directement sur les coûts de main-d'œuvre, l'efficacité des changements de production et le taux de rebut. Le niveau optimal dépend de votre profil de commandes et de vos perspectives de croissance.
Les machines d'entrée de gamme nécessitent davantage de réglages et de manipulations manuelles. Elles conviennent aux nouveaux transformateurs, aux petits ateliers ou aux opérations avec un volume de commandes modéré et des changements de spécifications fréquents. Le compromis réside dans un coût initial plus faible, mais une charge de travail plus importante pour l'opérateur et une qualité de rouleaux potentiellement moins constante.
Les machines automatiques à grande vitesse intègrent des fonctionnalités telles que le réglage automatique des lames, la gestion automatique des amorces et des queues de bobine, le rembobinage par tourelle et la découpe transversale. Elles réduisent les opérations manuelles répétitives et améliorent la régularité de la production, un point crucial pour les distributeurs et les clients OEM aux exigences strictes en matière de livraison et de qualité. Une refendeuse de ruban à transfert thermique entièrement automatique permet de réaliser l'ensemble du processus, y compris l'alimentation automatique, le bobinage et l'application du film, mais cet investissement n'est rentable que si le volume de production le justifie.
Une solution intermédiaire : les machines semi-automatiques avec positionnement d’outils servo-commandé et préréglages programmables réduisent les temps de changement de format sans le coût total de l’automatisation. Cette configuration convient parfaitement aux transformateurs qui gèrent plusieurs spécifications mais dont le volume de production ne justifie pas une ligne entièrement automatisée.

Système d'outillage et qualité de l'enroulement
La méthode de coupe influe sur la qualité des bords, la production de poussière et la durée de vie de l'outil. Le refendage au cutter (lame carrée) est généralement privilégié pour les rubans fins de moins de 70 microns, car il offre une précision accrue et des bords plus lisses. Les systèmes à lame circulaire conviennent aux matériaux plus épais et à certains rubans à base de résine.
La régularité de l'enroulement est une spécification souvent négligée qui influe sur l'efficacité du conditionnement et le chargement de l'imprimante. L'écart de la face d'extrémité doit être maîtrisé à ±1 mm près, les équipements haut de gamme atteignant ±0,5 mm. Des défauts tels que des extrémités évasées, des bords dentelés ou des plis internes indiquent un contrôle ou une correction de tension inadéquats. Un système actif de correction d'écart, utilisant des capteurs photoélectriques ou ultrasoniques, maintient l'alignement de la bande pendant le déroulement et le refendage, évitant ainsi les dérives des bords qui se transforment en défauts d'enroulement.
Liste de contrôle d'évaluation pratique
Avant de procéder à un achat, suivez ces étapes :
1. Faites un essai de découpe avec votre matériau.Fournissez des échantillons de votre ruban le plus difficile à travailler (généralement le plus fin ou celui contenant le plus de résine) et évaluez la régularité de la largeur, la qualité des bords et la dureté de l'enroulement.
2. Vérifier l'architecture de contrôle de la tensionDemandez si le système utilise une servocommande en boucle fermée ou des freins à particules magnétiques en boucle ouverte. Pour une production de qualité, la boucle fermée est la norme.
3. Vérifier la compatibilité du noyau. Vérifiez que la machine accepte les mandrins de 1 pouce et de 1/2 pouce, qui sont les deux spécifications standard pour les rouleaux finis de ruban de transfert thermique.
4. Évaluer l'efficacité des changements de productionSi vous travaillez avec des pièces de différentes largeurs, évaluez la rapidité et la précision du repositionnement des porte-outils. Le réglage CNC par servomoteur avec une précision de repositionnement de ±0,05 mm constitue un avantage considérable.
5. Tenir compte de la croissance futureUne machine dont les performances sont à peine suffisantes risque de devenir un goulot d'étranglement d'ici un an. Le coût d'une mise à niveau ultérieure dépasse généralement le surcoût d'une machine légèrement plus performante acquise dès maintenant.
La machine de refendage de rubans de transfert thermique idéale offre un équilibre optimal entre précision, vitesse et automatisation, en fonction de votre profil de production. En privilégiant le contrôle de la tension et la qualité d'enroulement plutôt que les chiffres de vitesse annoncés, et en exigeant des essais de coupe avec des matériaux réels, vous pouvez sélectionner un équipement qui garantit des rouleaux finis homogènes et préserve les opérations d'impression de vos clients.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Découpeuse de film solaire
 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 PLUS






