Dans les processus de finition des imprimeries d'étiquettes, la refendeuse n'est souvent pas l'équipement le plus visible, mais elle joue fréquemment un rôle déterminant dans la qualité et le coût des livraisons. Une refendeuse inadaptée entraîne des défauts d'alignement lors de la découpe du papier, des plis lors de la découpe du film et une perte de temps d'une demi-heure liée au changement d'outil. Bien que les problèmes semblent dispersés, leur origine est la même : le choix du modèle ne correspond pas aux caractéristiques du matériau ni aux fonctions essentielles. Les matériaux auto-adhésifs, du papier couché au film PET, présentent des propriétés physiques très différentes. Utiliser une seule machine pour « tout faire » conduit souvent à une découpe insuffisante, quel que soit le matériau. Pour éviter cet écueil, il est nécessaire d'analyser la précision de la refendeuse étape par étape, en prenant en compte plusieurs aspects : le contrôle de la tension, le choix de la forme de l'outil et la configuration automatisée.
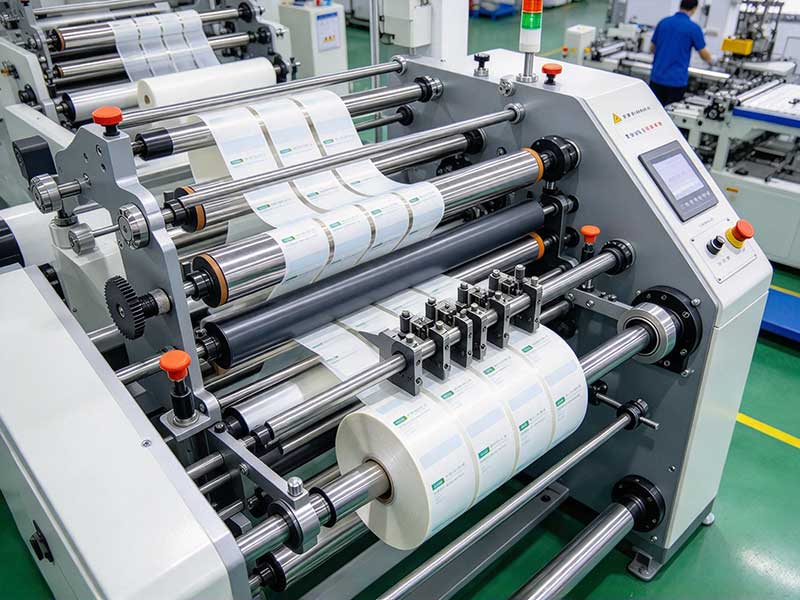
Précision : Ne vous laissez pas tromper par les valeurs nominales ; concentrez-vous sur la plage de stabilité.
La précision de la découpe est un critère essentiel pour évaluer les machines de découpe, mais l'étiquetage des paramètres sur le marché présente souvent des lacunes. Les machines annoncées à « ±0,01 mm » sont courantes, mais en conditions réelles d'utilisation (variations de tension du matériau, faux-rond de l'arbre de la lame, variations de température et d'humidité ambiantes), cette valeur est quasiment impossible à reproduire de manière fiable. Un constat pragmatique est le suivant : un ruban adhésif papier ordinaire, avec une précision de ±0,1 à ±0,2 mm, convient à la plupart des commandes ; les films ou les étiquettes à haute valeur ajoutée (étiquettes électroniques, étiquettes pharmaceutiques) nécessitent des équipements à servocommande avec une précision de ±0,05 mm.
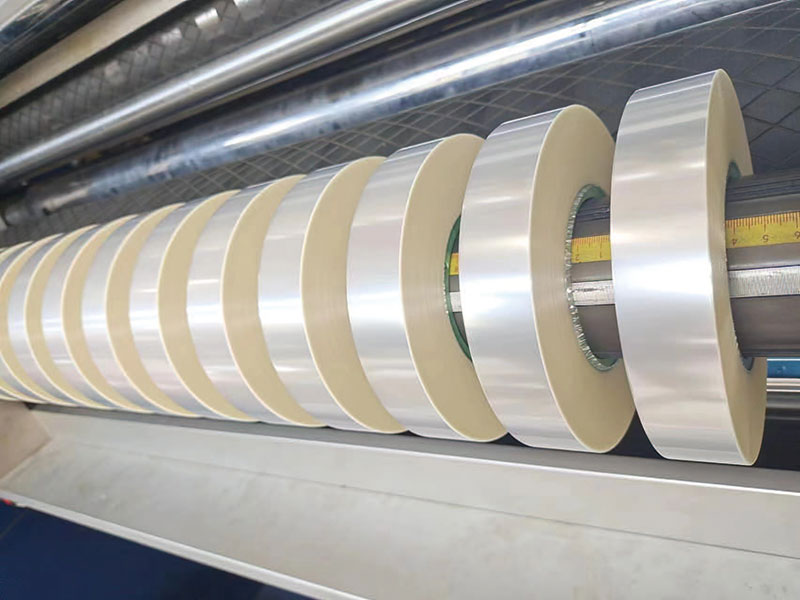
Plus important que les chiffres précis, c'est le procédé qui permet d'obtenir ce résultat. Le refendage par lame circulaire utilise une méthode de coupe diagonale verticale, fonctionnant comme des ciseaux, avec des coupes nettes et une longue durée de vie de la lame, ce qui en fait le choix privilégié pour les solutions de haute précision. Les lames plates sont économiques, mais leur précision et leur durée de vie sont nettement inférieures, les rendant adaptées aux faibles vitesses, aux largeurs de coupe réduites ou aux applications où les exigences de coupe ne sont pas extrêmes. Lors du choix des modèles, il est conseillé de demander aux fabricants des données réelles d'inspection des faces de refendage, bien plus fiables que la simple consultation de brochures.
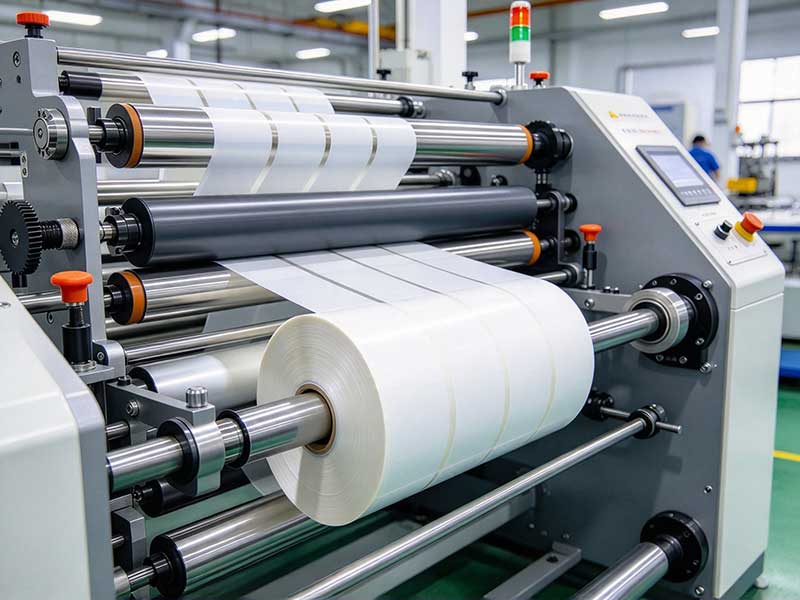
Contrôle de la tension : Le maillon invisible détermine si le produit fini est utilisable.
Le contrôle de la tension est le principal défi technique des machines à refendre et aussi l'aspect le plus souvent négligé. L'auto-adhésif est un matériau composite composé d'un matériau de surface, de colle et d'un support papier. Si la tension d'une couche est inégale, les petits rouleaux, après refente, présenteront des bords irréguliers, des fuites de colle, voire un aspect en « noyau de chrysanthème ».
Les matériaux en papier présentent une bonne résistance à la traction et nécessitent une tension relativement tolérée ; les matériaux en film mince constituent un cas particulier. Le PET, le PP et le PE sont facilement étirables et sensibles à l’électricité statique. Lors du déroulement, le diamètre de la bobine varie constamment. Si la tension ne peut être ajustée en temps réel, le froissement et le glissement sont quasi inévitables. Un système de tension performant doit au moins comporter : un dérouleur actif, actionné par un moteur à fréquence variable ou un servomoteur, avec une régulation en boucle fermée par galets flottants ou capteurs de tension ; un enrouleur à arbre coulissant indépendant qui ajuste automatiquement le couple en fonction des variations du diamètre de la bobine. Une méthode simple et efficace permet de tester la machine : dérouler une bobine de matériau de production, puis vérifier, une fois terminée, si toutes les couches sont uniformément tendues, lâches à l’extérieur ou à l’intérieur, présentent un noyau dur ou si le système de tension est correctement réglé.
Le dispositif antistatique est tout aussi essentiel pour le refendage de films. L'électricité statique accumulée lors du fonctionnement à grande vitesse des films PET et PP peut, au mieux, attirer la poussière et provoquer un désalignement de l'enroulement ou l'adhérence du matériau au rouleau, empêchant ainsi son alimentation. Lors du choix du modèle, assurez-vous que les tiges antistatiques sont incluses de série et non proposées en option.
Formes de lames et évacuation des déchets : Les lames rondes sont courantes, mais ne constituent pas la seule solution.
Le refendage à lame circulaire est actuellement la configuration dominante pour les machines de refendage industrielles, car il convient à un fonctionnement à grande vitesse, à une qualité de coupe stable et à une longue durée de vie de la lame. Pour la grande majorité des adhésifs de type papier et film, la solution à lame circulaire est un choix fiable. Cependant, pour les matériaux délicats comme le papier de marquage à chaud ou le film laser avec revêtements métallisés ou motifs holographiques, outre la forme de la lame, il convient d'accorder une attention particulière à la dureté de l'axe de la lame et à la conception anti-rayures de la surface du rouleau de guidage : un axe de lame insuffisamment dur a tendance à s'user avec le temps, provoquant des bavures sur les bords de coupe, tandis qu'un rouleau insuffisamment lisse peut rayer la surface du matériau.
Il est également important de vérifier le processus d'évacuation des déchets lors du choix du modèle. Si les copeaux produits lors du refendage ne sont pas évacués correctement, ils s'accumuleront près de l'arbre de l'outil, affectant la qualité de coupe et pouvant même endommager la lame. Les modèles courants sont équipés de ventilateurs d'extraction ou de systèmes de soufflage qui permettent d'évacuer et de collecter activement les copeaux ; une fonction particulièrement importante pour le refendage de bandes étroites.
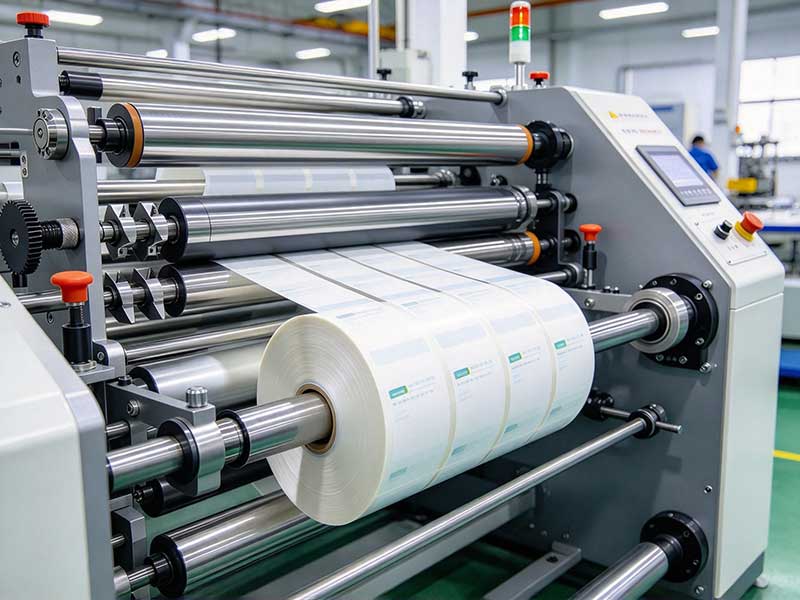
Automatisation : Communiquez conformément à la structure de la commande ; ne payez pas pour des fonctionnalités que vous n’utilisez pas.
Le niveau d'automatisation est directement lié à l'efficacité du traitement des commandes et aux coûts de main-d'œuvre, mais l'idée que « plus c'est automatisé, mieux c'est » est une idée reçue qu'il convient de revoir. La variable clé est la structure des commandes.
En cas de nombreux lots et de modifications quotidiennes des spécifications, le système de positionnement automatique des outils représente un gain de productivité considérable. Le positionnement manuel traditionnel nécessite 10 à 30 minutes d'arrêt et de réglage, tandis que le positionnement automatique s'effectue en 1 à 3 minutes après la saisie des spécifications sur l'écran tactile. Cinq modifications de commandes par jour peuvent impacter la capacité de production d'une à deux heures. À l'inverse, pour une production quotidienne complète et peu abondante, la capacité à fonctionner en continu à haute vitesse est plus importante que l'automatisation du positionnement des outils. Les vitesses de refendage classiques varient de 70 à 200 m/min, tandis que les modèles haute vitesse peuvent dépasser 300 m/min.
Des fonctionnalités telles que le comptage automatique des mètres, l'arrêt à longueur fixe et le comptage automatique direct contribuent à garantir la constance des spécifications des bobines finies, ce qui en fait des configurations de base « à usage unique ». Le choix du diamètre de déroulement influe également sur l'efficacité : la fréquence de rebobinage varie considérablement entre 500 mm et 700 mm ; par conséquent, pour les commandes importantes, il est préférable d'opter pour des diamètres d'enroulement plus grands afin de réduire les temps d'arrêt.
Classification par matériau : Trois voies de sélection
L'application de ces dimensions à des matériaux spécifiques rend la méthode de sélection beaucoup plus claire.
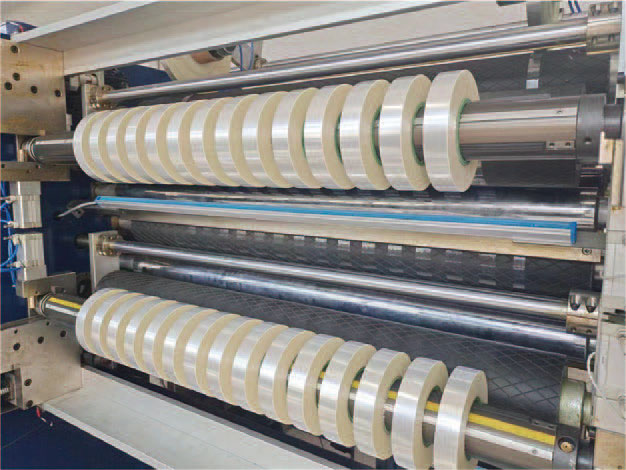
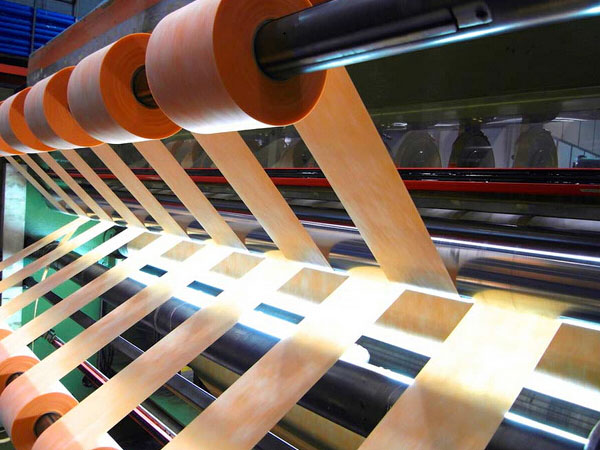
Adhésif à base de papierLe ruban adhésif est la catégorie la plus utilisée ; le papier couché, le papier thermique et le papier couché à finition miroir présentent des textures relativement nettes. Les modèles à entraînement par courroie standard répondent à la plupart des besoins, l’accent étant mis sur la correction photoélectrique et le contrôle de la tension conique lors de l’enroulement afin d’éviter toute déviation de la bobine mère ou un déséquilibre (« tendu à l’intérieur, lâche à l’extérieur »). Le traitement du papier pour étiquettes étroites, avec une structure compacte et une conception optimisée pour le format 320 mm, est une option courante.
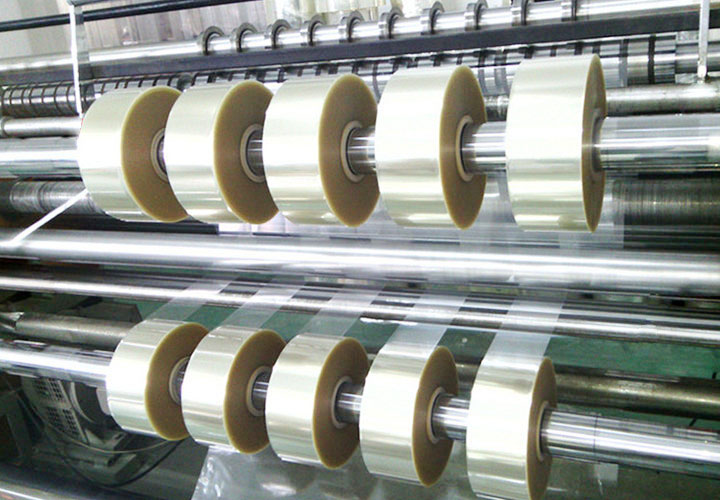
Étiquettes auto-adhésives de type filmL'usinage requiert une attention toute particulière. Le système de contrôle de tension en boucle fermée et le dispositif d'élimination de l'électricité statique constituent les configurations de base, tandis que l'arbre coulissant côté bobinage, associé au contrôle de tension conique, est essentiel pour garantir la netteté de la face d'extrémité. Le polyéthylène (PE) est un matériau souple, peu résistant à la traction, et sa tension doit être minimale. Le PET, quant à lui, est très rigide et exige une précision accrue, ce qui rend la solution de coupe circulaire plus appropriée.
Matériaux spéciauxPour des matériaux tels que le papier à marquage à chaud et le film laser, outre la capacité de refendage classique, il convient d'examiner la dureté de l'arbre porte-outil et le traitement de surface du rouleau de guidage. Toute rayure sur la surface de ces matériaux est considérée comme un défaut ; la résistance aux rayures prime alors sur la vitesse.
En définitive, le choix d'une machine à refendre ne consiste pas à « comparer des paramètres », mais à « répondre à la demande ». Une précision à la fois exacte et stable, des systèmes de tension capables de résister aux contraintes des rouleaux de matériau réels, des profils d'outils et une évacuation des déchets adaptés aux caractéristiques du matériau, et des niveaux d'automatisation correspondant aux rythmes de production : ces quatre points sont essentiels pour que la machine ne devienne pas un simple équipement de dépannage.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

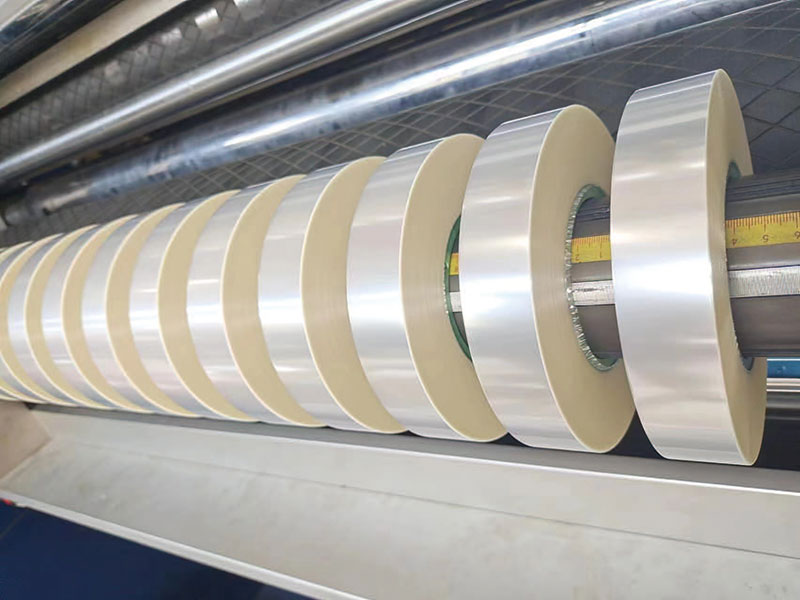
 Machine de refendage de ruban
 Machine de refendage et de rebobinage
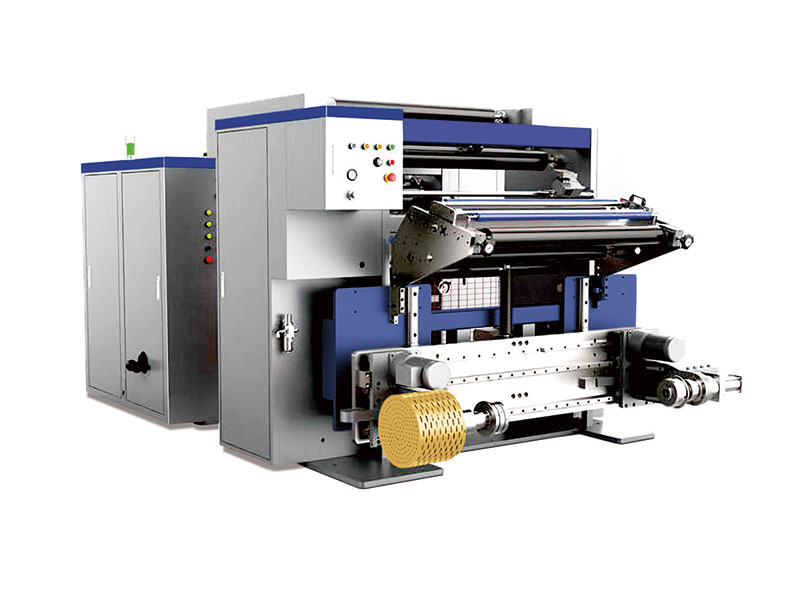 Machine de refendage à grande vitesse
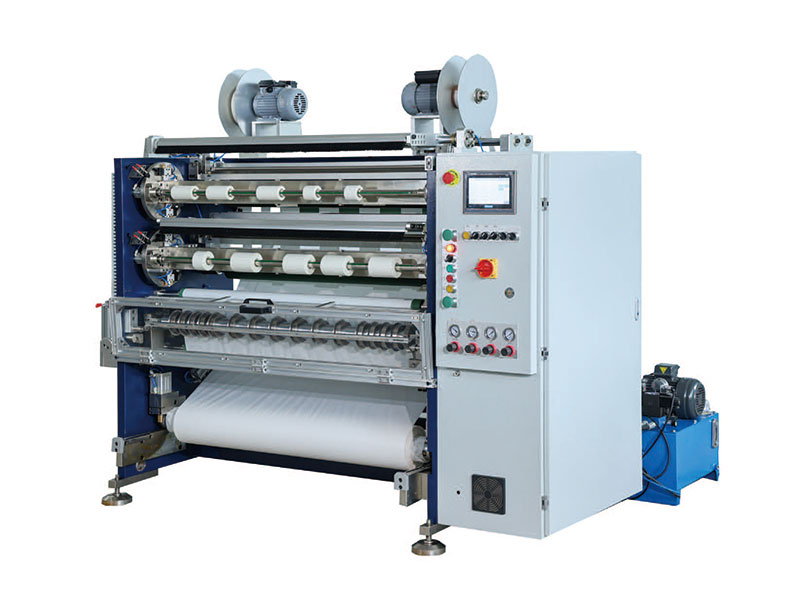 Découpeuse de bande
 Machine de découpe de rubans à codes-barres
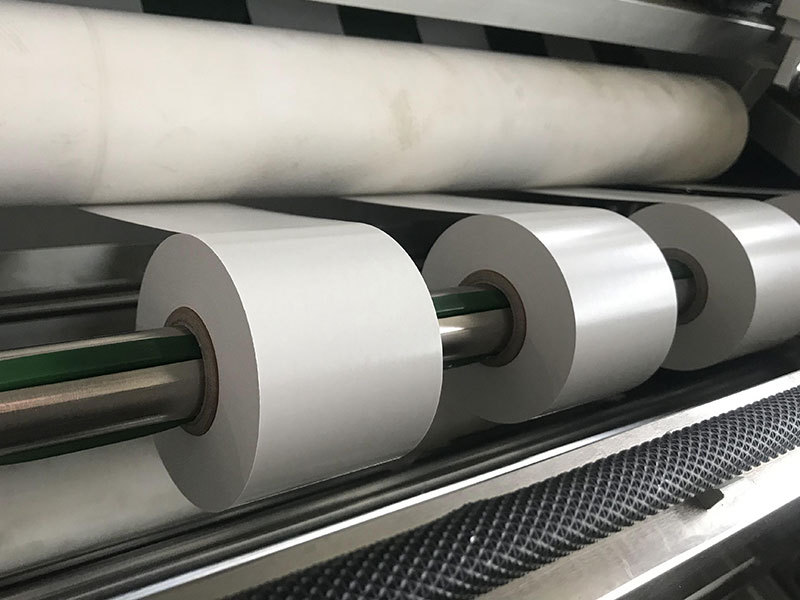 Découpeuse adhésive simple face
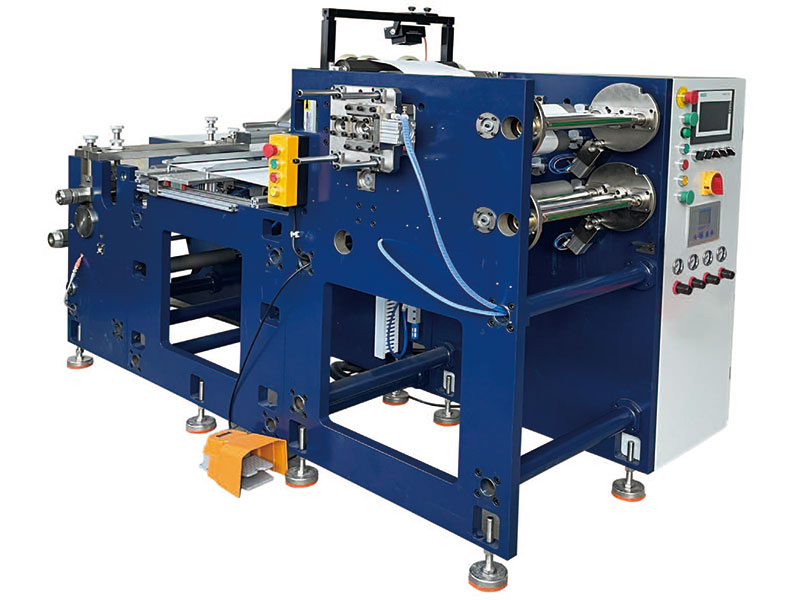 Découpeuse d'étiquettes






