Lorsque vous décidez de ne plus vous contenter de l'état de rodage d'une refendeuse standard et de rechercher un appareil sur mesure, le principal obstacle n'est souvent pas le budget, mais l'incertitude quant à vos besoins réels. Personnaliser une refendeuse de ruban ne se résume pas à « modifier la largeur » : cela implique une série de choix techniques interdépendants, notamment les propriétés des matériaux, la logique de tension, les méthodes d'enroulement et les normes de contrôle. Si vos exigences sont imprécises, les fournisseurs ne peuvent que faire des suppositions basées sur leur propre compréhension, et le matériel livré risque fort de vous décevoir.
Vous trouverez ci-dessous un cadre de clarification des exigences personnalisé destiné aux acheteurs, vous aidant à transformer les exigences en solutions concrètes dans un langage compréhensible par les ingénieurs.

1. Commencez par bien comprendre votre propre « portefeuille de produits ».
Le point de départ pour une machine à refendre sur mesure n'est pas l'équipement, mais le ruban que vous souhaitez refendre. Lorsque les fournisseurs s'informent sur leurs besoins, la première question est presque toujours : « Quel type de ruban coupez-vous principalement ? Quelles sont les largeurs standard ? »
Il est essentiel de définir au préalable les limites de votre gamme de produits. Cela concerne trois aspects : le matériau du ruban (à base de cire, mixte ou à base de résine), la largeur (la plus étroite possible) et les spécifications de la bobine mère (largeur maximale à réception, diamètre intérieur et diamètre extérieur). Le matériau détermine le sens du processus de refendage : les rubans à base de cire étant relativement tendres, il faut éviter de les couper ; les rubans à base de résine, quant à eux, sont durs et cassants, ce qui exige un affûtage précis des lames et une maîtrise de la température. Si votre gamme de produits comprend des bandes étroites d’étiquettes électroniques de 3 mm à une largeur logistique de 100 mm, une solution personnalisée doit offrir une marge de réglage suffisante au niveau des outils et du contrôle de la tension.
Le résultat de cette étape est une liste de spécifications couramment utilisées, et non pas une simple déclaration du type « toutes les largeurs sont requises ».
2. Précision : Utiliser le coût pour inverser la norme
Presque tous les fournisseurs de machines à refendre insistent sur la « haute précision », mais la précision a un coût. Les équipements standard à ± 0,5 mm et les équipements de précision à ± 0,05 mm sont totalement différents en termes de configuration matérielle, de coûts de mise au point et d'exigences de stabilité opérationnelle.
Pour définir les exigences de précision, il est plus efficace d'analyser les conséquences à rebours. Demandez-vous : si la largeur du ruban que je découpe diffère de 0,1 mm, quelles seront les conséquences ? Pour des étiquettes logistiques classiques, une légère irrégularité des bords peut être tolérée ; pour des codes-barres haute résolution ou des étiquettes électroniques de précision, les bavures entraînent directement un mauvais alignement, des lignes blanches à l'impression, voire une usure de la tête d'impression. Dans ce cas, la précision est absolument indispensable.
Il est plus utile d'informer les fournisseurs du scénario d'impression final que de simplement leur communiquer une tolérance. Par ailleurs, seul un essai de découpe permet de vérifier les engagements de précision : utilisez votre propre rouleau principal, découpez selon les spécifications minimales et maximales, et mesurez avec un pied à coulisse, et non en vous basant uniquement sur le tableau des paramètres.
3. Vitesse : Respecter la structure des commandes, sans courir après les pics nominaux
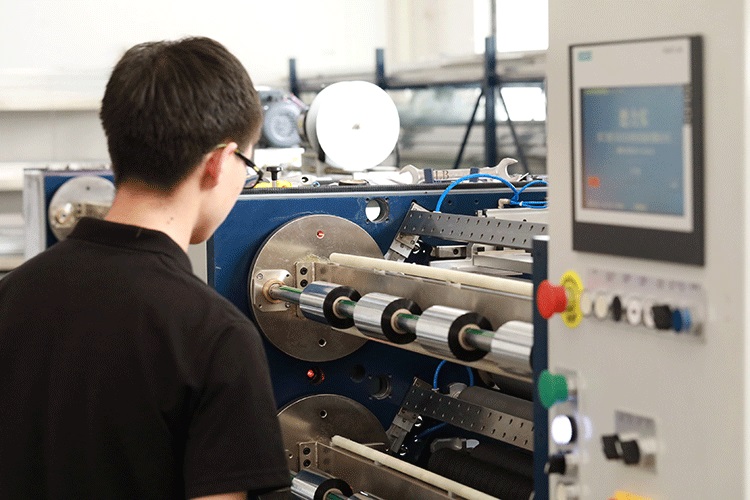
La logique personnalisée de la vitesse de refendage dépend de votre structure de production. Dans les modèles de production en petits lots et multivariétés, l'efficacité des changements de commande est bien plus importante qu'une vitesse extrême : les arrêts fréquents et les réglages d'outils annulent tous les avantages d'une « haute vitesse ». Pour la production continue à grande échelle et à faible spécification, il est judicieux d'opter pour une performance à haute vitesse supérieure à 300 m/min.
Il existe une autre contrainte souvent négligée : la différence de coût entre la quantité de matériau et la vitesse de coupe. Les rubans à base de résine ont un revêtement plus dur et une ténacité moindre ; leur vitesse de refendage réelle est donc généralement inférieure de 20 % à 30 % à celle des rubans à base de cire. Si vous travaillez principalement avec des produits à base de résine, un équipement donné pour 500 m/min pourrait n’atteindre qu’un peu plus de 300 m/min dans votre cas. Lors de votre demande de vitesse, précisez le type de ruban que vous utilisez principalement afin que les fournisseurs puissent vous faire des recommandations pertinentes.
4. Gestion de la tension : le champ de bataille principal pour les besoins de personnalisation
Le support du ruban est un film PET d'une épaisseur de seulement 4,5 à 10 microns, beaucoup plus sensible à la tension que le papier ou le film ordinaire. Une tension trop élevée peut entraîner l'étirement et la déformation du film de base, et l'apparition de microfissures dans la couche d'encre. À l'inverse, une tension trop faible provoque un relâchement de l'enroulement et une déformation de l'extrémité du ruban, évoquant une « bouche en cloche », ce qui engendre inévitablement des bourrages lors de l'impression.
C’est dans cette partie de la personnalisation qu’une collaboration étroite avec les fournisseurs est indispensable. Il ne suffit pas de leur indiquer de maintenir une tension stable ; il faut préciser : quelle est l’épaisseur minimale de votre ruban (en microns) ? Quel est le diamètre minimal de la bobine après découpe ? La bobineuse est-elle synchronisée sur un seul axe ou sur plusieurs axes ?
Pour les rubans de refendage ultra-fins (moins de 3 mm), le contrôle de la tension doit être précis à 0,1 N près, et les différences minimes entre les axes lors de l'enroulement simultané de plusieurs bobines doivent être maîtrisées. Pour les rubans larges conventionnels, la configuration de base repose sur un contrôle de tension en boucle fermée associé à un système de correction actif, et l'écart de la face d'extrémité doit être inférieur à ±1 mm pour être exploitable. En imposant ces contraintes spécifiques aux fournisseurs, ces derniers peuvent déterminer s'il convient d'introduire des arbres de glissement, une tension conique ou des systèmes d'asservissement de plus haute précision.
5. Compatibilité des matériaux et exigences particulières en matière de procédés
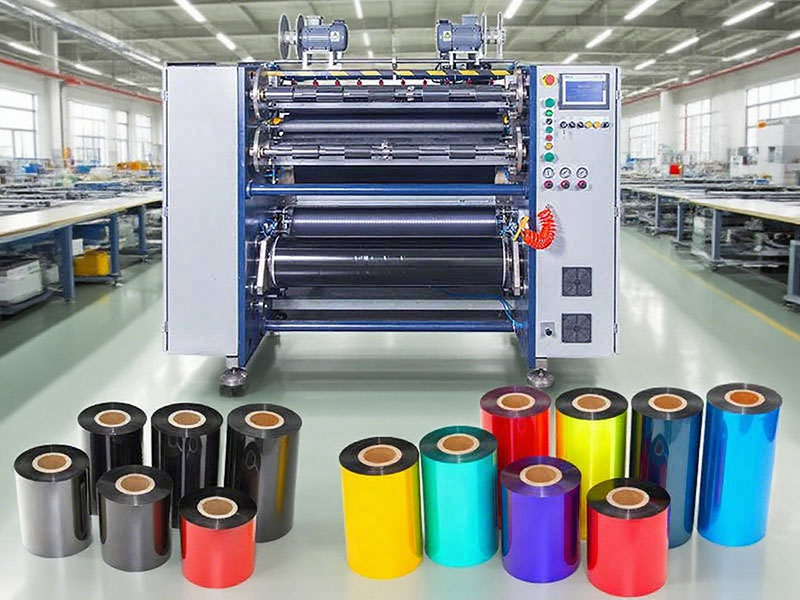
Si votre activité concerne des applications industrielles spécifiques, la personnalisation doit être poussée plus loin. Les rubans pour étiquettes médicales nécessitent des propriétés antistatiques et un faible niveau de poussière, et peuvent même intégrer des modules de nettoyage ou des fonctions de stérilisation UV. Les rubans ultra-fins utilisés dans la fabrication de produits électroniques requièrent une microdécoupe laser plutôt qu'une découpe traditionnelle au cutter afin d'éviter la compression et la déformation du matériau. Pour les rubans lavables, il peut être nécessaire d'envisager un scellage des bords lors de la découpe.
Une fois ces exigences soulevées seulement lors de la réception, il est quasiment impossible d'y remédier. Lors de la communication des exigences, il est essentiel d'expliquer proactivement les scénarios d'utilisation finale et de laisser les fournisseurs évaluer si des profils d'outils personnalisés, des dispositifs d'élimination de l'électricité statique ou des ajustements des procédés de traitement de surface des rouleaux sont nécessaires.
6. Consignez vos exigences dans une « fiche de spécifications de découpe ».
La communication verbale est souvent négligée ; une confirmation écrite est essentielle pour garantir la mise en œuvre de la personnalisation. Un rapport de demande valide doit inclure les champs suivants :
Dimensions du matériau: type de ruban (à base de cire/mixte/à base de résine), épaisseur du substrat (μm), caractéristiques du revêtement (résistance aux hautes températures/antistatique/lavable, etc.).
Dimensions du produit: liste des largeurs cibles (y compris les plus étroites et les plus larges), diamètre intérieur du noyau (1 pouce / 0,5 pouce / spécial), longueur ou diamètre de la bobine finie et tolérance de netteté de la face d'extrémité.
Dimension d'efficacité :plage de vitesse de fonctionnement souhaitée, fréquence de changement de commande et nombre de bobines rembobinées simultanément.
Dimensions de la qualité: exigences en matière de précision de découpe, limite supérieure admissible du taux de défauts et nécessité d'une inspection en ligne et d'un rejet automatique.
Remplissez ce formulaire et vous aurez accompli la plus grande partie du travail concernant vos besoins de personnalisation. Il vous faudra ensuite exiger des fournisseurs qu'ils effectuent des essais de découpe avec vos matériaux et qu'ils vérifient chaque promesse par des données de test concrètes, plutôt que de se contenter de jolis échantillons tirés d'un catalogue.
Personnaliser une machine à refendre les rubans, c'est avant tout s'assurer un résultat impeccable : un ruban qui s'enroule et se déroule sans accroc, et une impression nette. La précision des exigences détermine directement le niveau de cette garantie.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




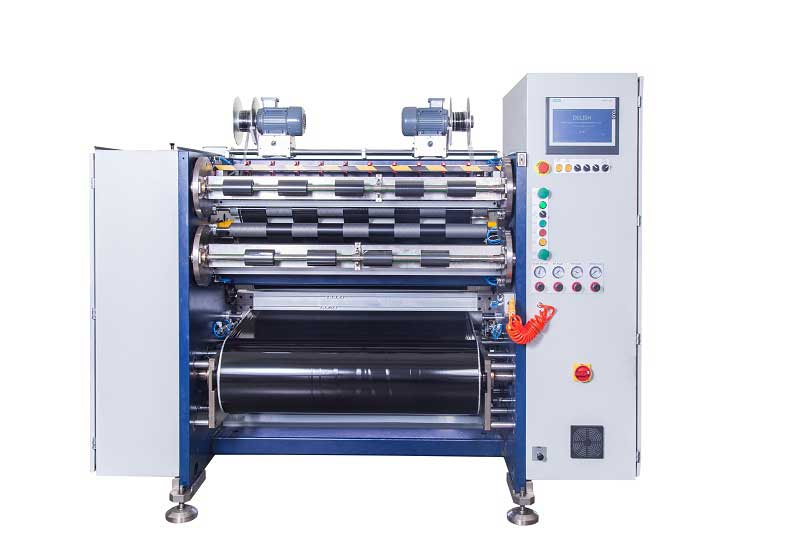
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
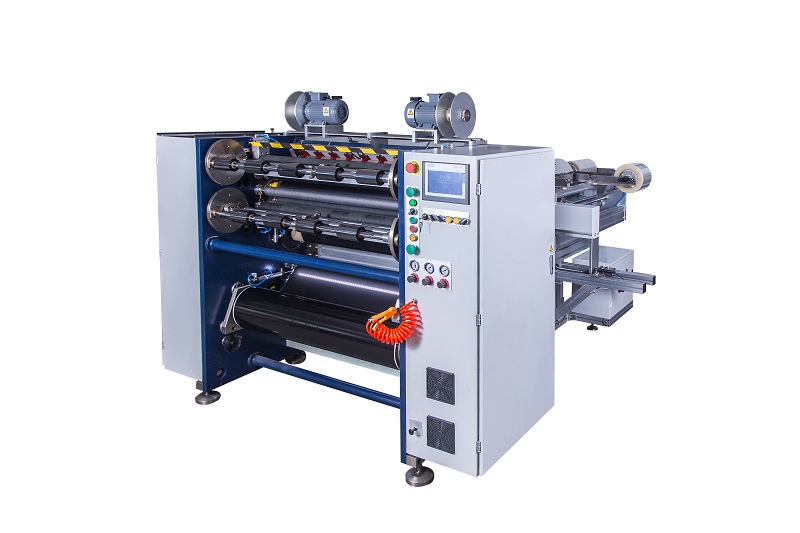 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS
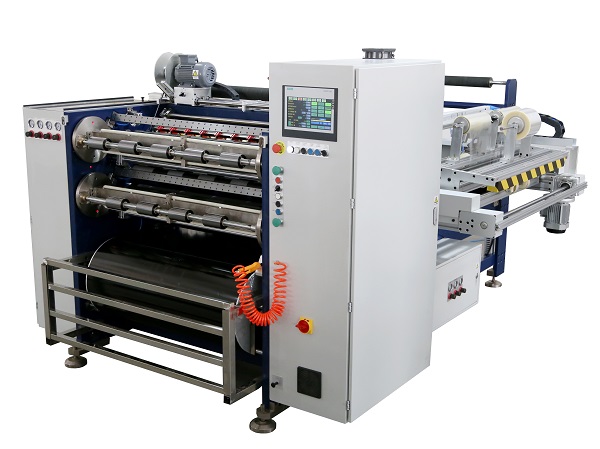 Découpeuse automatique de ruban à transfert thermique RSDS8 PLUS
 Découpeuse manuelle de ruban à transfert thermique RSDS4






