Le choix de la taille d'une machine à refendre les rubans de transfert thermique est une décision cruciale pour un fabricant de rubans pour codes-barres. Un bon choix permet de transformer des rouleaux jumbo bruts en rouleaux finis précis et réguliers, avec un minimum de déchets. À l'inverse, un mauvais choix entraîne des vibrations de la lame, de la poussière sur les bords, des largeurs irrégulières et des retours clients pendant des années.
Ce guide accompagne les fabricants de rubans pour codes-barres en leur présentant tous les paramètres de dimensionnement importants — de la largeur de la bande et des diamètres du mandrin au contrôle de la tension, au choix des lames et à la gestion de la poussière — afin que vous puissiez spécifier une machine adaptée à votre gamme de produits actuelle et évolutive pour l'avenir.
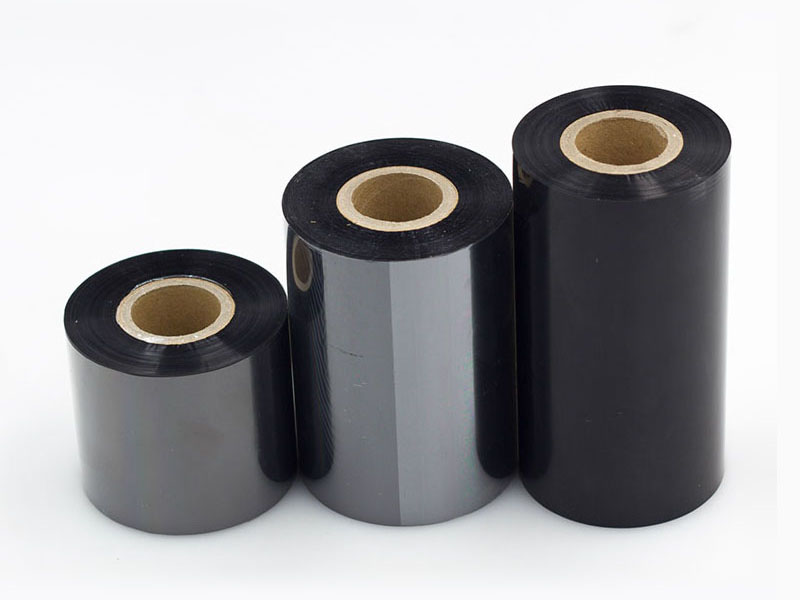
1. Connaître ses entrées et sorties : les bases du dimensionnement
Avant de consulter les spécifications d'une machine, définissez les deux extrémités du processus.
Entrée (rouleau géant) :
• Largeur de la bande maîtresse (mm ou pouces) — les largeurs typiques des bandes maîtresses de transfert thermique varient de 200 mm à 1 300 mm
• Diamètre extérieur (DE) du rouleau jumbo
• Identifiant principal du rouleau maître
• Poids total du rouleau
Production (rouleaux finis) :
• Largeur de fente finale par rouleau (ex. : 30 mm, 50 mm, 60 mm, 110 mm)
• ID du noyau auquel vous devez vous raccorder (noyaux de 0,5", 1", 1,5", 2" ou 3")
• Diamètre extérieur du rouleau / longueur par rouleau fini
• Exigences de tolérance pour la largeur
La largeur de travail et la capacité de déroulement de la machine doivent largement dépasser la largeur de votre stock principal actuel et celle de la bobine la plus large que vous prévoyez d'utiliser. Règle générale : dimensionnez la machine en fonction de la largeur maximale réaliste de votre stock principal, puis ajoutez une marge de 10 à 15 %.
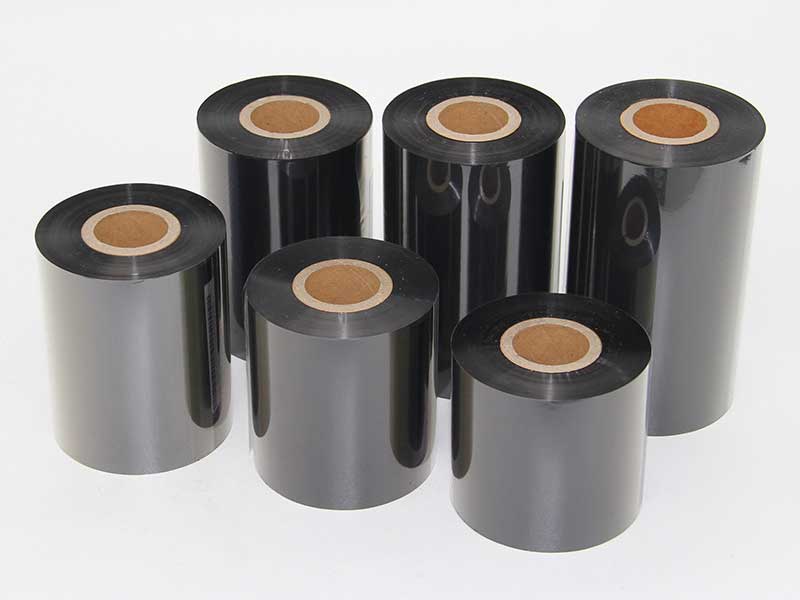
2. Diamètres des carottes : le paramètre le plus souvent négligé
Les identifiants principaux que vous devez produire déterminent la configuration du mandrin et du système de rembobinage. Le ruban de code-barres est généralement appliqué sur1 pouce (25,4 mm)noyaux, mais0,5", 1,5", 2" et 3"Les noyaux sont communs à tous les marchés et à toutes les applications.
Questions essentielles à se poser :
• La machine prend-elle en charge plusieurs tailles de cœurs ?Un arbre de rembobinage double ou interchangeable permet de gagner du temps de changement de format sur votre ligne de production.
• Peut-il gérer les mandrins en papier/plastique excentrés ou légers ?Les rubans à code-barres utilisent souvent des mandrins en plastique fin ; la machine nécessite un bon maintien du mandrin pour éviter tout glissement lors du rembobinage à grande vitesse.
L’alignement du noyau est-il automatisé ?? Un mauvais alignement des noyaux provoque un télescopage — l'une des raisons de rejet les plus courantes des rubans de codes-barres.
Choisissez une machine dont le diamètre de l'arbre de rebobinage, le système de serrage du noyau et la conception du capuchon d'extrémité correspondent à toutes les tailles de noyau de votre catalogue.
3. Plage de largeur de bande et configuration de refendage
La méthode de découpe doit correspondre à la fois à votre matériau et à vos exigences de qualité.
Coupe au rasoir / par écrasement— convient aux films minces et économiques ; simple mais génère plus de poussière sur les bords et nécessite des changements de lames fréquents.
Coupe par cisaillement (rotatif)— utilise un jeu de lames mâle/femelle pour une coupe plus nette ; idéal pour les rubans de cire et de résine de cire où la qualité du bord affecte directement les performances de la tête d'impression.
Découpe en rainure— Idéal pour les films épais et les matériaux sujets aux déchirures.
Pour les rubans à codes-barres, où la durée de vie de la tête d'impression et la qualité constante des codes-barres dépendent de bords propres et exempts de poussière,Le découpage par cisaillement est la méthode par défaut recommandée.La tête de refendage de la machine doit permettre un repositionnement rapide des lames afin de minimiser le temps de changement de format entre les travaux de largeur.
4. Maîtrise des tensions : là où la qualité se gagne ou se perd
Une tension irrégulière est la principale cause du télescopage des rouleaux, du froissement du ruban et des performances d'impression inégales en aval. Votre liste de contrôle de dimensionnement doit inclure :
• Zones de tension indépendantesPour dérouler, refendre et rembobiner — chaque opération étant contrôlée séparément.
• Contrôle de tension en boucle fermée(à capteur de force) qui compense les variations du diamètre du rouleau lors du rebobinage
• Tension conique programmableafin que les rouleaux finis restent fermes au centre sans écraser les couches internes
• Démarrage/arrêt en douceurpour empêcher le glissement de la bande sur le noyau à chaque cycle
Si vos rouleaux finis sont destinés à être utilisés à grande vitesse dans des imprimantes d'étiquettes industrielles, la constance de la tension est non négociable.
5. Contrôle de la poussière et qualité des bords
Le ruban pour codes-barres doit avoir des bords exceptionnellement propres — la poussière et les résidus de revêtement laissés sur la bande migrent vers la zone de la tête d'impression et raccourcissent sa durée de vie, ce qui entraîne une mauvaise qualité d'impression et des plaintes coûteuses de la part des clients.
Une machine à refendre de qualité doit intégrer :
• Finition des bordsavec élimination des déchets de finition
• Dépoussiérage par aspiration ou brossageà la station de refendage et rembobinage
• Barres antistatiquespour éviter l'attraction de la poussière et l'adhérence des toiles d'araignée
• Collecte de poussière guidéepour maintenir la propreté de la machine et de l'environnement de la salle blanche
Si vous fournissez des rubans à des clients utilisant des imprimantes thermiques, un système intégré d'élimination de la poussière est l'un des arguments de vente les plus convaincants que vous puissiez proposer — et une exigence, pas une option.
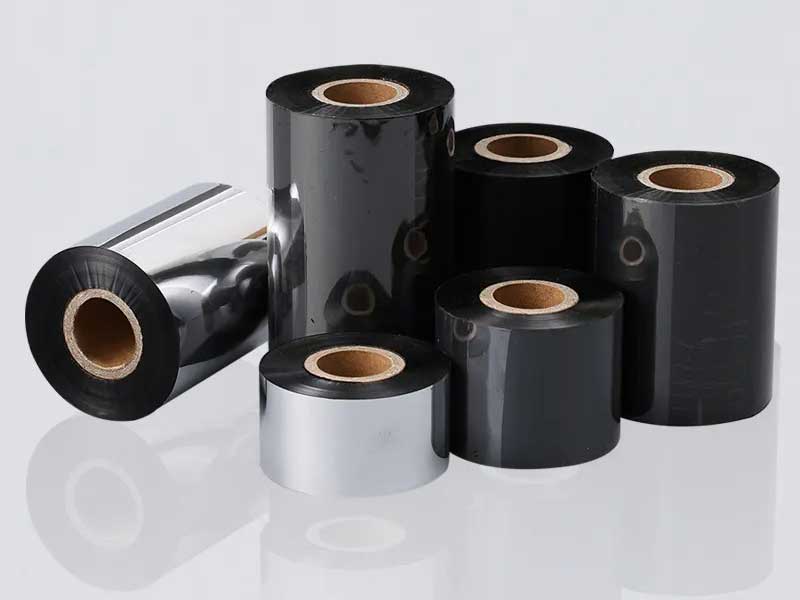
6. Vitesse vs. Précision : Adapter la production aux tolérances
Des vitesses de ligne plus élevées améliorent le débit, mais peuvent compromettre la tolérance de largeur et la qualité des bords si la machine n'est pas conçue pour cela. Spécifications clés à comparer :
| Paramètre | Que rechercher |
| vitesse de refente maximale | Respectez votre objectif de débit journalier ; généralement 100 à 300 m/min |
| Tolérance de largeur | ±0,1 mm ou mieux pour un ruban de code-barres de précision |
| Faux-rond / concentricité de la lame | Faible bavure pour des coupes nettes et régulières |
| Alignement rouleau à rouleau | ≤±0,5 mm pour éviter le télescopage |
| Temps de changement | Production multi-largeurs en moins de 10 minutes |
Vos exigences de tolérance doivent provenir des applications d'impression de vos clients, et non pas seulement de la fiche technique de la machine. Demandez-vous :Quelle est la largeur finie minimale et la tolérance la plus serrée requises par votre pipeline de vente ?Ces spécifications devraient guider le choix de la machine.
7. Compatibilité des matériaux : rubans en cire, cire-résine et résine
Le ruban de transfert thermique se décline en trois principales compositions chimiques de revêtement, et leur comportement sur une machine de découpe diffère :
• Rubans cirés— Revêtement plus tendre, production de poussière plus importante, nécessite un bon dépoussiérage
• Rubans en cire-résine— performances équilibrées, qualité de ruban pour codes-barres la plus courante
• Rubans en résine— Revêtement plus dur et plus cassant ; nécessite une tension plus faible et un réglage précis de la lame pour éviter l’écaillage.
Une machine qui gère ces trois aspects sans reconfiguration et qui vous permet de stocker des recettes spécifiques aux matériaux (tension, type de lame, vitesse) dans l'automate programmable vous offre une réelle flexibilité de production.
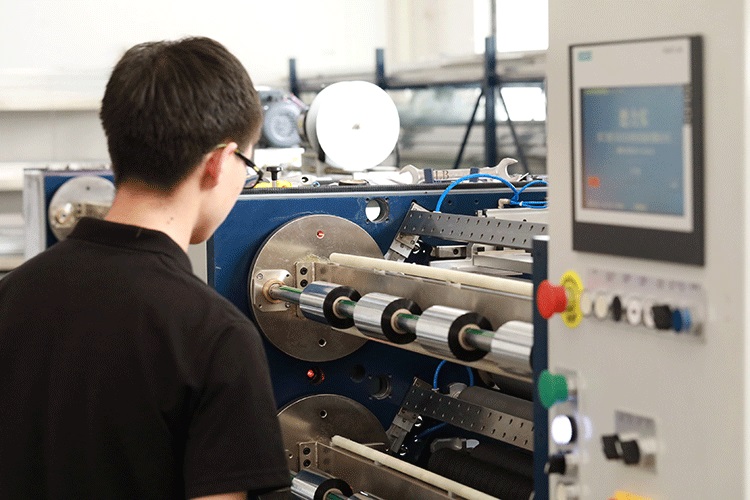
8. Automatisation, contrôle et préparation à l'industrie 4.0
Les machines à refendre modernes sont de plus en plus intégrées avec :
• Systèmes de commande à servocommandepour une tension précise et une vitesse répétable
• Gestion des recettespour un rappel rapide des paramètres matériels
• Comptage, étiquetage et mesure de longueur automatiques des rouleaux
• Systèmes de guidage de bord (EPC)pour maintenir une trajectoire rectiligne de la bande pendant la découpe
• Enregistrement des donnéespour la traçabilité et les audits qualité
Si vos clients ou votre système qualité exigent une traçabilité complète, privilégiez les machines dotées d'un système intégré de mesure et de reporting.
9. Surface au sol, services publics et installation
N’oubliez pas les contraintes pratiques :
• Encombrement global et dégagements pour le chargement de bobines jumbo et le déchargement de bobines finies
• Besoins en énergie (tension, phase) et alimentation en air comprimé pour le système de pales/poussière
• Capacité de charge de votre étage, notamment pour les machines manipulant des matrices de plus de 1 300 mm
• Accès opérateur pour le filetage, le changement de lame et le nettoyage

10. Liste de contrôle pratique pour le dimensionnement
Utilisez ceci comme liste de vérification finale avant l'achat :
▪ La plage de largeur de bande principale couvre tout le stock d'entrée actuel et prévu (+10 à 15 % de marge)
▪ Le système de rembobinage de l'arbre/du noyau prend en charge tous les identifiants de noyau de votre catalogue.
▪ La méthode de refendage (cisaillement recommandé) correspond aux qualités de vos matériaux.
▪ Contrôle de tension en boucle fermée avec capacité de conicité
▪ Système intégré d'élimination de la poussière et de l'électricité statique
▪ La tolérance de largeur répond aux exigences les plus strictes de vos clients (±0,1 mm ou mieux).
▪ Capacité de vitesse alignée sur la sortie cible
▪ Recettes spécifiques aux matériaux stockées dans le système de contrôle
▪ Le temps de changement de format s'adapte à votre mix de production
▪ Les exigences en matière d'utilité et d'emprise au sol ont été confirmées.
Conclusion
Le dimensionnement d'une machine à refendre les rubans de transfert thermique consiste à adapterentrée, sortie et qualitéIl ne s'agit pas simplement de choisir le modèle le plus rapide ou le plus large. Maîtrisez le diamètre du mandrin, la tension, l'élimination des poussières et les tolérances, et vous construirez une ligne de production qui fournira des rubans à codes-barres propres et uniformes, dignes de la confiance de vos clients. Dans le cas contraire, chaque bobine deviendra un pari risqué.
Si vous évaluez une machine à refendre pour votre ligne de rubans de codes-barres, commencez par comparer l'ensemble de votre catalogue de produits à cette liste de contrôle, puis comparez les machines selon les paramètres qui déterminent réellement la qualité et le coût.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Découpeuse de film solaire
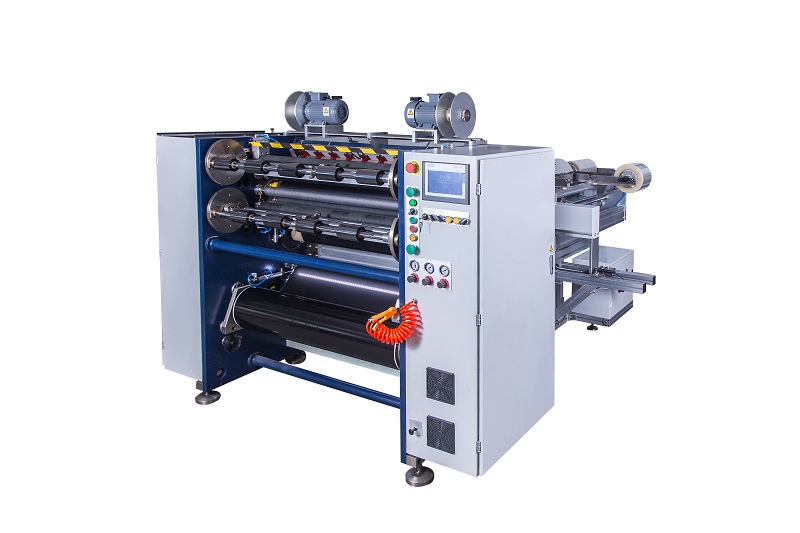 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS
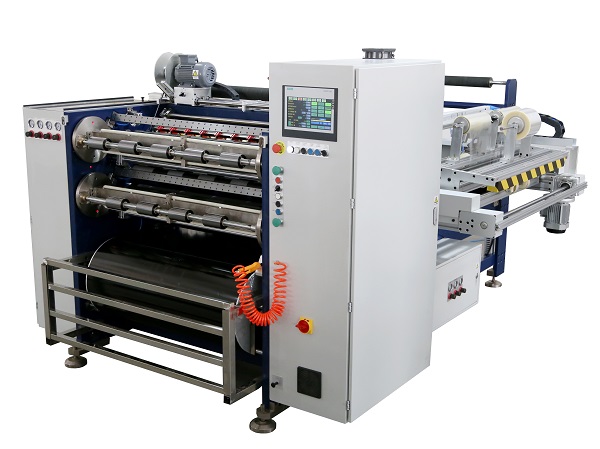 Découpeuse automatique de ruban à transfert thermique RSDS8 PLUS






