Les rubans, consommables en apparence insignifiants, sont en réalité l'« encre » de l'impression de codes-barres, d'étiquettes et même des systèmes de traçabilité des produits. Leur qualité détermine directement la durée de vie de la tête d'impression et la lisibilité du code-barres. Cependant, entre les grands rouleaux enduits en sortie de chaîne et les petits rouleaux finis adaptés aux différentes marques d'imprimantes, une étape extrêmement précise intervient : le refendage. La machine à refendre les rubans est l'équipement clé pour mener à bien cette opération. Dans les environnements de production haut de gamme, un refendage de haute précision sans bavures est devenu une exigence fondamentale.
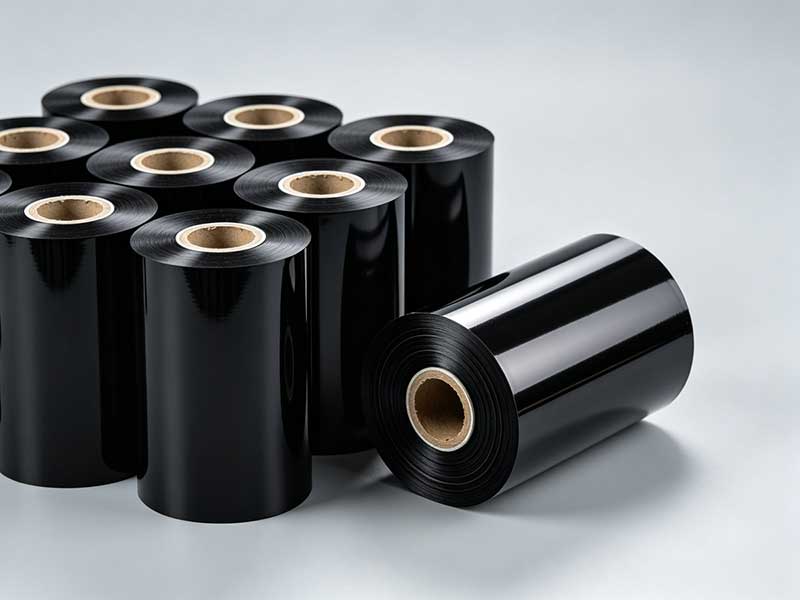
Pourquoi le bord brut est-il considéré comme le « défaut fatal » du refendage des rubans ?
La structure du ruban est précise et se compose généralement d'un film de base en PET, d'une couche d'encre et d'un revêtement de support. Si la découpe n'est pas nette, les bavures qui en résultent ne constituent pas qu'un simple problème esthétique. Ces bords irréguliers microscopiques frottent continuellement contre la tête d'impression pendant l'impression, provoquant de légères lignes blanches et des indentations, et dans le pire des cas, des rayures sur la tête d'impression, entraînant des coûts de remplacement élevés. Un risque plus insidieux est que les bavures accompagnant le détachement du toner peuvent contaminer l'intérieur de l'imprimante et perturber le fonctionnement normal du capteur. Pour les applications de codes-barres haute densité, telles que les étiquettes électroniques et les bracelets médicaux, toute irrégularité de bord réduit directement la lisibilité. Par conséquent, l'absence de bavures n'est pas seulement une exigence d'aspect lors de la découpe, mais aussi la condition technique de base pour garantir la fiabilité de l'impression.

D’où vient la précision ? Collaboration entre trois grands systèmes
L'obtention d'une précision de refente de ± 0,1 mm avec des bords lisses et sans bavures ne repose pas sur la mise à niveau de composants individuels, mais sur une coordination systématique de la mécanique, du contrôle et des processus.
Le contrôle de la tension est « l'ancre de la mer »L'épaisseur du film de base du ruban de carbone est généralement comprise entre 4,5 et 12 µm, ce qui le rend extrêmement sensible à la tension. Une tension excessive étire le film de base, provoquant la fissuration et le décollement de la couche d'encre ; si la tension est trop faible, la bande de matériau se détend et dérive, et la découpe présente inévitablement des irrégularités et des bavures. La machine de refendage de haute précision utilise trois étapes indépendantes de contrôle de tension en boucle fermée pour le déroulement, la traction et l'enroulement, avec un ajustement du couple en temps réel via des embrayages à poudre magnétique ou des servomoteurs afin de limiter les fluctuations à ±0,5 N. L'étape d'enroulement intègre également un algorithme de tension conique qui réduit automatiquement la tension à mesure que le diamètre augmente, empêchant ainsi la compression ou la déformation du ruban de carbone interne.
Le système de correction est le « réticule ».Même une dérive latérale de l'ordre du micron lors du fonctionnement à grande vitesse de la barre omnibus suffit à rendre inutilisable toute la ligne de refendage. Les machines de refendage modernes intègrent des capteurs de vision CCD ou de détection de bord laser, capturant la position du bord de la bande avec une vitesse de réponse de l'ordre de la milliseconde et synchronisant le mécanisme de correction pour une correction en temps réel, stabilisant ainsi la rectitude du refendage dans une zone de tolérance extrêmement étroite.
L'outil de refendage est l'exécuteur de la « coupe finale ».Le choix de l'outil doit être adapté aux caractéristiques du ruban. Pour les rubans fins de moins de 70 µm, les lames carrées permettent d'obtenir une planéité de coupe supérieure grâce à la flexibilité du réglage de l'outil suspendu. Pour les films épais ou les rubans de carbone à base de résine de plus de 100 µm, les lames circulaires, grâce à leur rotation à grande vitesse, garantissent des sections transversales nettes et précises. Quel que soit le type d'outil, le tranchant poli miroir en carbure cémenté ou en diamant, associé à un réglage de l'écartement au micron près, est essentiel pour éliminer les bavures.

De « bien couper » à « bien couper » : la valeur pratique de l’évolution technologique
Les premières machines à refendre les rubans utilisaient principalement des embrayages à poudre magnétique pour contrôler la tension, ce qui répondait globalement aux exigences de refendage. Cependant, lors du traitement de rubans ultra-fins ou d'opérations à grande vitesse, les bavures et les plis restaient des problèmes persistants. Les évolutions technologiques actuelles ont permis un progrès considérable en matière de qualité de refendage. Après la modernisation d'un système de refendage de haute précision, un fabricant de matériaux pour étiquettes a constaté une réduction de la tolérance de largeur de refendage de ±0,3 mm à ±0,08 mm, une chute brutale du taux de défauts de 2,5 % à 0,3 % et une augmentation de la vitesse de refendage à 120 m/min.
Les avantages économiques de cette amélioration sont directs. Un refendage sans bavures réduit le risque de rupture du ruban dans l'imprimante et prolonge la durée de vie de la tête d'impression. Une plus grande régularité de la largeur signifie que la longueur imprimée réelle de chaque rouleau de ruban est plus proche de la valeur nominale, réduisant ainsi les déchets cachés. Dans un contexte de marché où les petites séries et les produits variés se généralisent, une machine à refendre capable de gérer rapidement les changements de production tout en maintenant une qualité sans bavures constante est devenue un atout essentiel pour les fabricants de rubans et les grands utilisateurs finaux, leur permettant de maîtriser leurs coûts et de garantir les délais de livraison.
La haute précision et l'absence de bavures des machines à refendre les rubans témoignent du respect porté à ces matériaux composites de précision. Elles exploitent la rigidité mécanique, la flexibilité de contrôle et la netteté des outils pour atteindre une précision micrométrique. Lorsqu'un rouleau de ruban parfaitement refendé est chargé dans l'imprimante, se déplaçant avec fluidité le long de la bande et transférant l'impression avec netteté, toute la valeur du processus de refendage se révèle.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



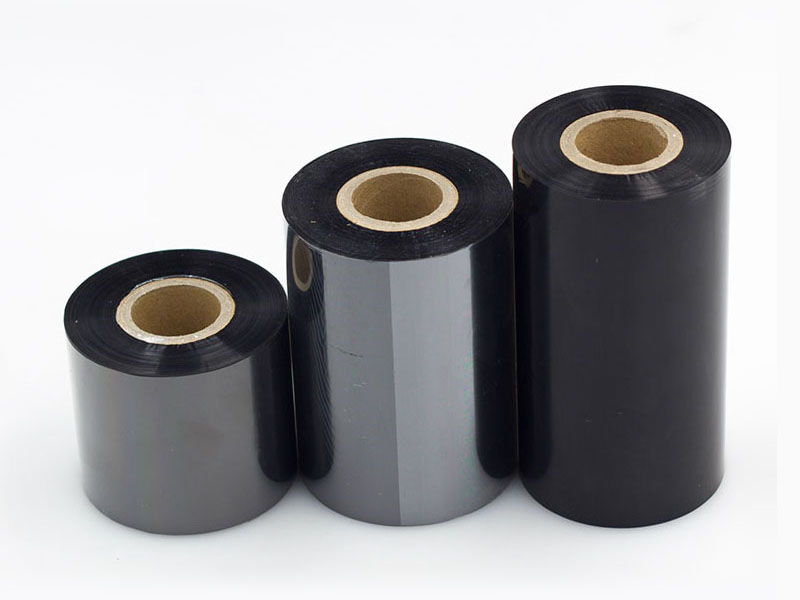
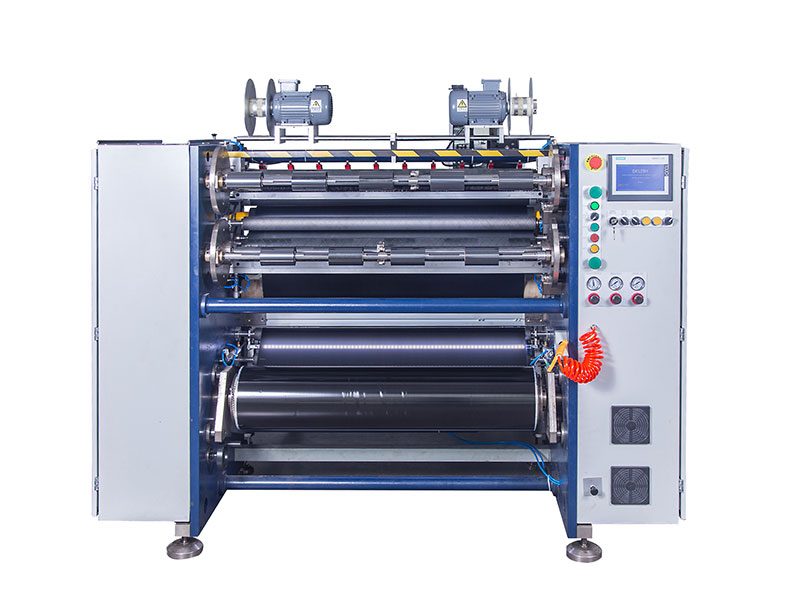 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes






