Lors du choix d'une machine de refendage de film pour marquage à chaud, l'erreur la plus fréquente consiste à se focaliser sur la « vitesse maximale » et le « prix ». Un appareil donné pour 500 m/min, si le contrôle de la tension est insuffisant, risque de ne même pas pouvoir maintenir une vitesse stable de 200 m/min en fonctionnement. Une machine coûtant plus de cent mille yuans de moins présente une différence de précision de refendage d'un demi-fil, et le gaspillage de film en une année suffit à compenser la différence de prix.
Le film de marquage à chaud, d'une épaisseur de seulement 4 à 30 µm, est composé d'un film de base en PET, d'une couche antiadhésive, d'une couche de coloration, d'un revêtement en aluminium et d'une couche adhésive. Fin, fragile et extrêmement sensible à la tension, il peut être facilement déformé par les machines de refendage classiques, entraînant parfois des bords irréguliers et un mauvais alignement, voire la mise au rebut de la bobine entière. Le choix d'un modèle adapté repose donc sur le critère principal : la qualité de la découpe.
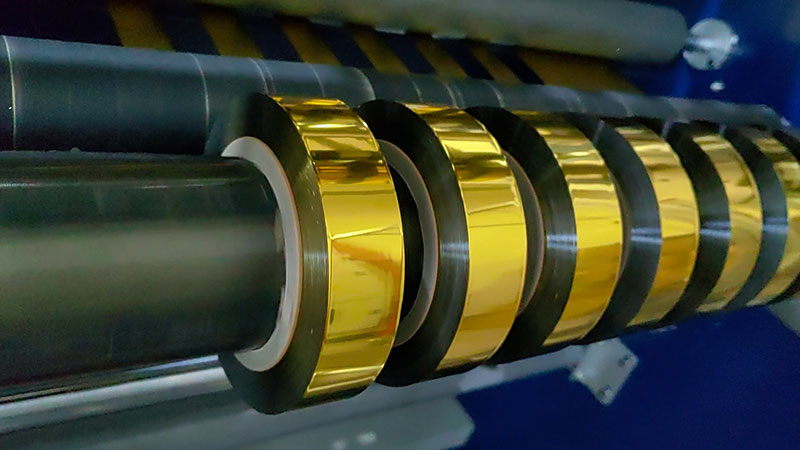
1. Tout d'abord, il faut comprendre : pourquoi les machines à refendre ordinaires ne parviennent-elles pas à bien couper la feuille de marquage à chaud ?
Le marquage à chaud par découpe de feuilles métalliques présente trois défis principaux :
résistance à la tractionSi la tension est mal contrôlée lors du découpage, les matériaux ultra-minces risquent de s'étirer et de se déformer, ce qui entraîne une impression imprécise du motif lors des opérations de marquage à chaud ultérieures. Le matériau de base pour le marquage à chaud est un film PET, dont l'épaisseur est supérieure de 12 µm à celle d'un cheveu. Une tension légèrement supérieure à la normale peut provoquer l'étirement du film de base.
Peur des pilulesSi le tranchant présente des bavures ou des dentelures de l'ordre du micron, sous la pression du marquage à chaud, cela apparaîtra immédiatement comme des défauts sur la dorure, entraînant la mise au rebut de tout le lot. Le problème des bavures réside dans la différence entre « couper » et « déchirer » : si la lame est émoussée ou mal ajustée, la feuille d'or sera comprimée plutôt que coupée.
Peur de la saletéL'électricité statique générée par le mouvement à grande vitesse attire la poussière et la poudre d'aluminium produites lors du découpage. Une fois piégées dans le rouleau, des « trous de sable » ou des « piqûres » visibles apparaissent lors de l'emboutissage.
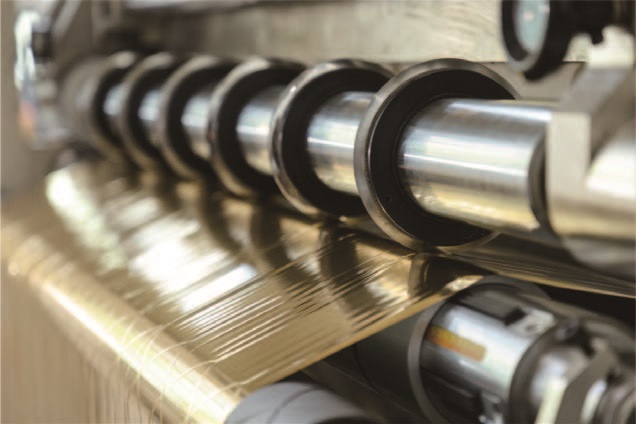
2. Paramètres de sélection principaux : Surveillez de près ces cinq dimensions
1. Précision de refendage — une spécification stricte et sans compromis
La précision de la découpe détermine directement le résultat du marquage à chaud. Les produits de marquage à chaud ordinaires tolèrent une erreur d'environ 0,3 mm, mais dans les secteurs de l'emballage haut de gamme, du tabac et des étiquettes de luxe, une précision de 0,1 mm, voire plus, est requise, certains modèles haut de gamme atteignant même 0,05 mm.
Qu'est-ce qui garantit la précision ? Premièrement, vérifiez si le système d'entraînement est à servomoteur. Les servomoteurs sont plus rapides et plus précis que les variateurs de fréquence classiques et, associés à des porte-outils réglables au micron près, chaque lame se positionne exactement où elle le souhaite. Deuxièmement, vérifiez la rigidité du bâti. Un bâti en fonte ou en acier allié haute rigidité absorbe efficacement les vibrations lors des opérations à haute vitesse. Si le faux-rond radial de l'arbre porte-lame dépasse 0,02 mm, la profondeur de coupe sera irrégulière. Lors de l'achat, vous pouvez demander à ce que le faux-rond de l'arbre porte-lame soit mesuré à l'aide d'un comparateur ; un équipement présentant un jeu excessif aura inévitablement une dérive de précision à haute vitesse.
2. Contrôle de la tension — l'élément vital des matériaux minces
Plus de 90 % des problèmes de dimensionnement et d'alignement des extrémités sont dus à un mauvais contrôle de la tension. Le matériau de base du film de marquage à chaud est fin et fragile ; une tension légèrement trop élevée provoque sa rupture ou son étirement, tandis qu'une tension trop faible entraîne des plis ou un déplacement.
Il convient de sélectionner un système de contrôle de tension servo entièrement en boucle fermée.La réponse du système en boucle ouverte est lente, ce qui provoque d'importantes fluctuations de tension lors des phases d'accélération et de décélération ; le système en boucle fermée utilise des capteurs pour un retour d'information en temps réel et un ajustement dynamique, maintenant les fluctuations de tension à moins de 3 % de la valeur définie.
La technologie de tension conique est essentielle.À mesure que le diamètre d'enroulement augmente, la tension doit diminuer proportionnellement ; sinon, la couche extérieure risque d'être extrudée par la couche intérieure, ce qui peut entraîner un transfert ou un collage de la couche d'aluminium. Pour les films de marquage à chaud, le contrôle de la tension conique est essentiel pour éviter la déformation des rouleaux finis. Si un appareil se contente d'indiquer une « vitesse maximale » sans tenir compte de la précision du contrôle de la tension ni de la courbe de conicité, on peut en conclure qu'il ne maîtrise pas les techniques de marquage à chaud.
Pour les arbres de bobinage, choisissez des arbres à glissement ou des arbres à expansion par gaz.Lorsque plusieurs bobineuses fonctionnent simultanément, de légères différences d'épaisseur entre les noyaux peuvent engendrer des irrégularités. L'arbre coulissant permet à chaque station de bobinage de glisser et de s'ajuster indépendamment, résolvant ainsi le problème de tension inégale entre l'intérieur et l'extérieur.
3. Système d'outillage — l'outil ultime pour garantir une qualité de finition optimale
Le film de marquage à chaud est recouvert d'une couche adhésive. Les lames ordinaires finissent par coller et s'émousser après une utilisation prolongée. Pour le choix de l'outil, il est préférable d'opter pour des lames rotatives de cisaillement. Les lames à disque supérieur et inférieur offrent une surface de coupe lisse, des bords nets et sans bavures, une longue durée de vie et sont adaptées au refendage à grande vitesse (≥ 300 m/min). Les lames plates (type lame de rasoir) s'usent rapidement, ce qui peut entraîner des problèmes de coupe ou un effilochage.
Les outils doivent être revêtus de carbure cémenté ou de diamant ; ces matériaux offrent une longue durée de vie et résistent à l’adhérence. Leurs arêtes doivent être polies miroir. Le jeu et le chevauchement entre les lames supérieure et inférieure doivent être réglables avec précision : un jeu trop important empêchera la coupe, tandis qu’un jeu trop faible accélérera l’usure.
Pour le refendage de grande largeur (> 800 mm), la rigidité de l'arbre porte-lame est un enjeu crucial. Lorsque la largeur de refendage augmente, sous forte pression, la partie centrale de l'arbre est sujette à une légère flexion, entraînant une coupe incomplète ou un défaut d'alignement. Il est donc recommandé de privilégier les équipements dotés de parois en acier allié épais et d'arbres porte-lame de grand diamètre.
4. Système de qualité et de correction de l'enroulement
L'épaisseur de la couche de finition sur la face d'enroulement doit être inférieure ou égale à 0,1 mm ; dans le cas contraire, les opérations suivantes ne pourront pas se dérouler correctement sur la machine. Le système d'alignement est essentiel pour obtenir des bords nets ; il est donc primordial de choisir des modèles équipés de capteurs de correction ultrasonique, car leur détection est insensible à la couleur du film ou aux reflets du métal, ce qui garantit une plus grande précision. Les modèles haut de gamme intègrent un système de reconnaissance visuelle CCD capable de reconnaître automatiquement les étiquettes imprimées sur les bords.
5. Élimination de la poussière et de l'électricité statique : le « tueur invisible » souvent négligé
Lors du refendage, les bords génèrent de fines particules de poudre d'aluminium et de poussière plastique. Si la poudre d'aluminium adhère à la surface de la feuille, elle formera des « taches dorées » lors de l'estampage, provoquant directement des rebuts. Un système de dépoussiérage combinant contact (rouleau dépoussiérant) et sans contact (lame d'air ionique/orifice d'aspiration) doit être installé, et des barres antistatiques doivent être installées aux points d'enroulement et de déroulement afin d'empêcher l'adsorption de poussière par l'électricité statique et d'éviter un enroulement irrégulier dû à l'électricité statique, provoquant ainsi un glissement du matériau.
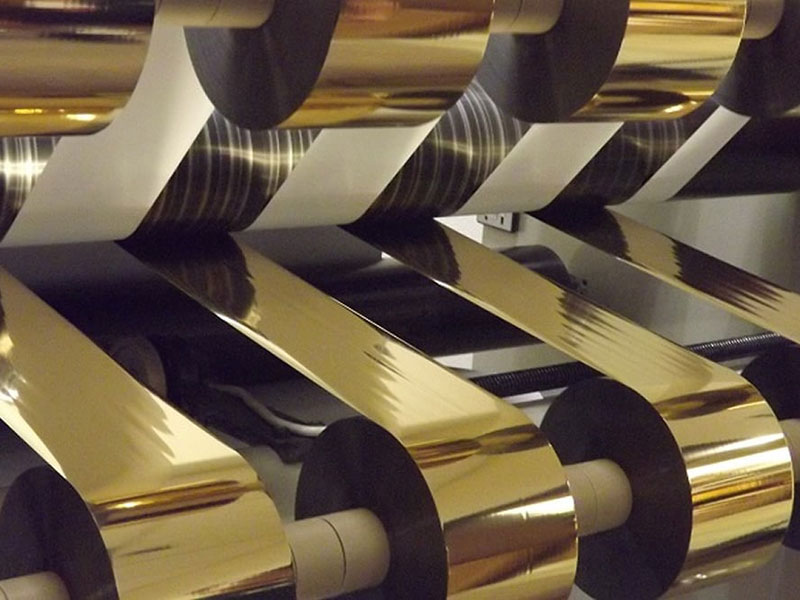
3. Configurez en fonction du positionnement de votre produit
Les exigences relatives aux machines à refendre varient considérablement selon les différents scénarios d'application :
Pour la fabrication de paquets de cigarettes et d'étiquettes de luxe: la précision doit être inférieure à 0,1 mm, avec une tension servo en boucle fermée complète + correction ultrasonique + lame circulaire revêtue de diamant, entièrement équipée d'une configuration complète.
Pour le marquage à chaud des emballages ordinairesUne précision de 0,3 mm est acceptable, mais un contrôle de tension en boucle fermée et une découpe circulaire par lame restent nécessaires, et le système d'élimination des poussières ne peut être omis.
Des modifications fréquentes des commandes et une grande variété de spécificationsEnvisagez d'équiper votre machine d'un système de positionnement automatique des outils ou, à défaut, d'un système de verrouillage hydraulique. La saisie de la largeur de refente entraîne le positionnement automatique du porte-outil, réduisant ainsi le temps de changement de série de plusieurs heures à quelques minutes et minimisant les erreurs manuelles. Le système CNC permet quant à lui de réduire le temps de changement et de réglage de la machine de 30 minutes à 1 ou 2 minutes.
Fente étroite (<50 mm)Principalement utilisé pour le marquage par sauts sur des motifs fins, cet outil exige une planéité et une tension d'extrémité extrêmement précises lors de l'enroulement. Les outils de verrouillage manuels sont sujets à des écarts dimensionnels dus à une force de verrouillage inégale ; il est recommandé d'opter pour un système de verrouillage hydraulique ou un arbre coulissant de haute précision.
4. Étape finale : essai de découpe avec le matériau
Quelles que soient les spécifications, pourquoi ne pas essayer de l'enrouler sur place ? N'oubliez pas d'apporter votre rouleau maître de feuille de marquage à chaud habituel pour un essai de découpe sur place ; c'est l'étape la plus cruciale.
Observation clé : Vérifiez que la surface de coupe est parfaitement lisse, comme un miroir, et exempte d’imperfections ou de bavures. Si possible, examinez les bords de coupe au microscope à fort grossissement afin de déceler d’éventuelles microfissures, difficiles à percevoir à l’œil nu. Par ailleurs, vérifiez le niveau d’intelligence de l’appareil : est-il équipé d’une fonction de mémorisation des paramètres ? Les différentes largeurs et matières des films de marquage à chaud correspondent à des paramètres de tension et de vitesse spécifiques, qui peuvent être enregistrés numériquement et accessibles en un clic lors des modifications de commande, évitant ainsi les erreurs dues aux réglages manuels, même par un technicien expérimenté.
Choisir une machine de découpe à chaud pour marquage à chaud ne consiste pas à acheter un ensemble de pièces en acier, mais plutôt un système de découpe précis et stable. L'équipement le plus adapté n'est pas forcément le plus sophistiqué, mais il doit impérativement offrir une tension précise et contrôlée, des outils et une structure robustes, ainsi qu'une découpe de contrôle réussie.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

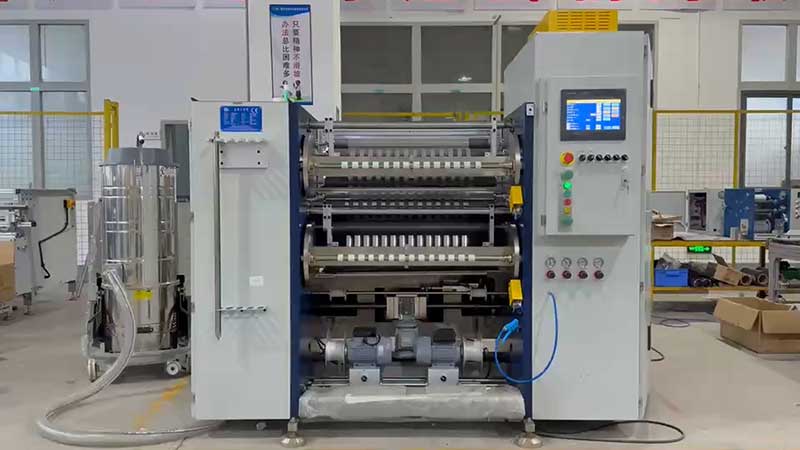
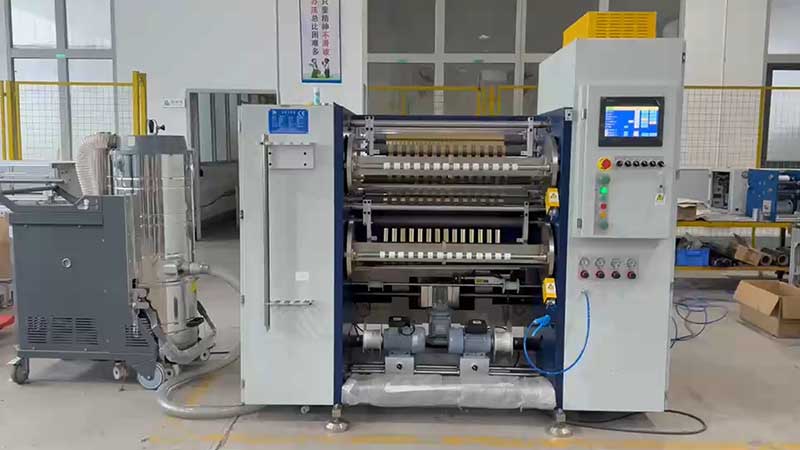
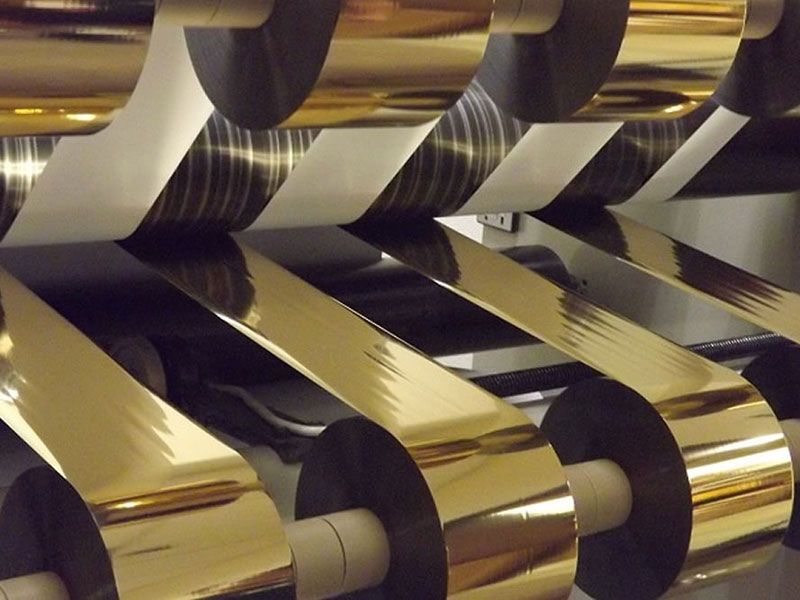 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
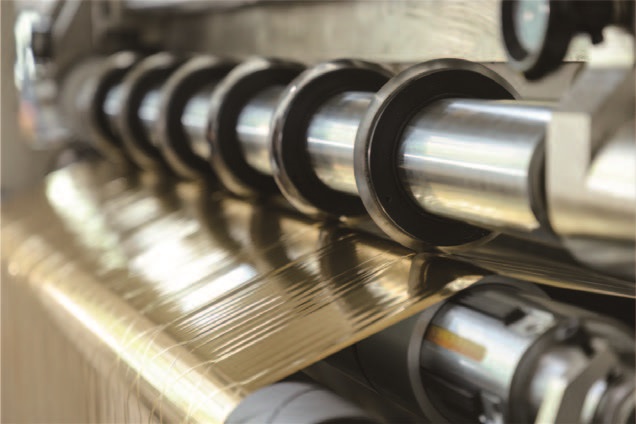 Machine de découpe de feuilles à marquage à chaud
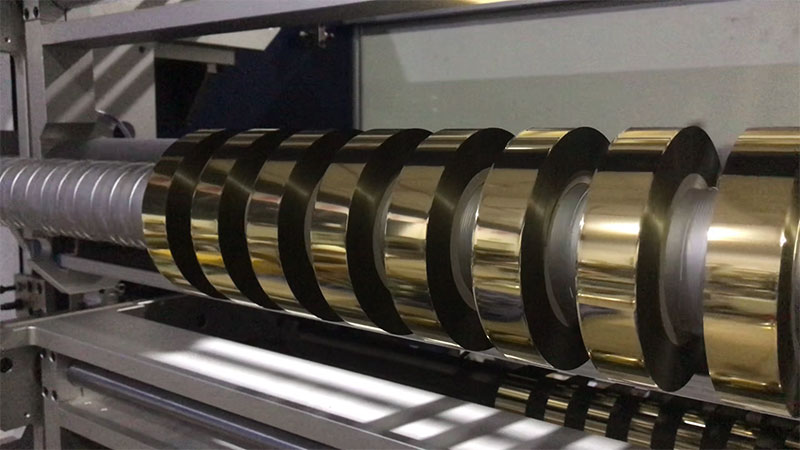 Découpeuse de feuille holographique
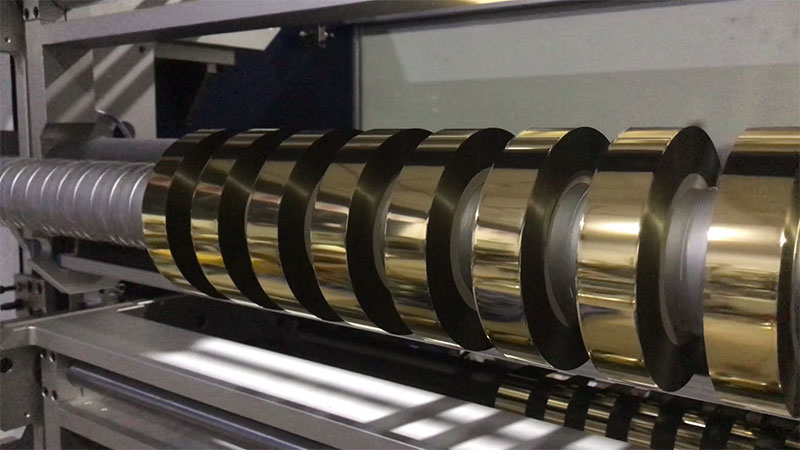 Découpeuse de feuilles à amélioration numérique
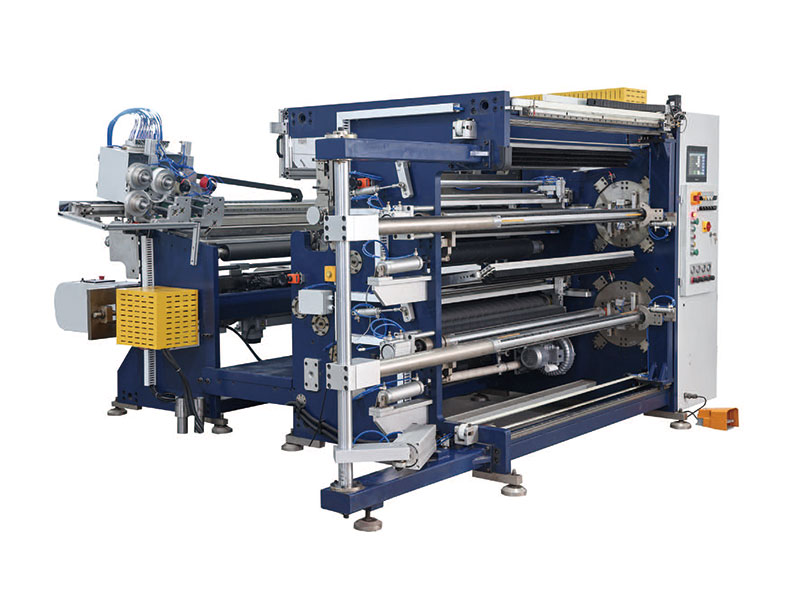 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS
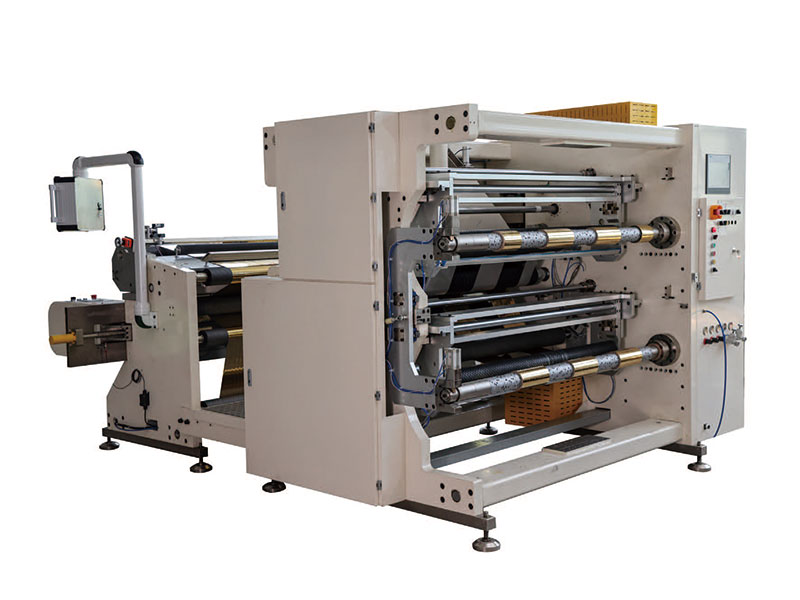 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350






