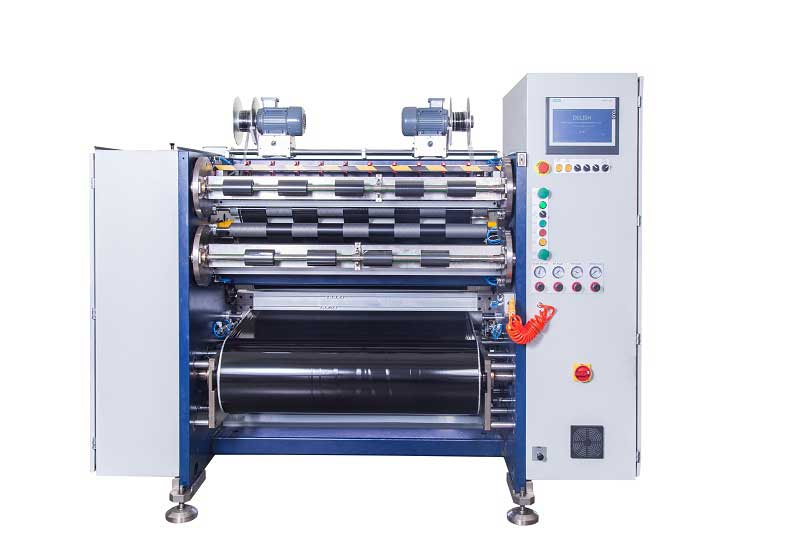
Dans la chaîne de production de l'impression par transfert thermique, les machines à refendre les rubans jouent le rôle de l'étape finale. Elles découpent avec précision le large rouleau maître de ruban en petits rouleaux adaptés aux différentes imprimantes de codes-barres. La qualité de la découpe détermine directement la résistance du ruban à la rupture dans l'imprimante, l'apparition de lignes blanches ou de creux dans l'impression, et influe même sur la durée de vie de la tête d'impression.
Face à des modèles aux spécifications complexes disponibles sur le marché, le choix d'un modèle ne se limite pas à la configuration la plus performante ; il s'agit plutôt de trouver un équilibre adapté à votre activité. L'analyse qui suit s'articule autour de deux axes : les fonctions essentielles et les critères de sélection clés.
1. Fonction principale : Que contrôle exactement la machine à refendre ?
Le fonctionnement d'une machine à refendre les rubans se résume en quatre étapes : déroulement → contrôle de la tension → refendage → enroulement. Parmi celles-ci, le contrôle de la tension et la régularité de l'enroulement sont essentiels à la qualité du produit fini ; dans le secteur, le contrôle de la tension est même considéré comme le cœur de la machine.
Le contrôle de la tension est crucial car le substrat du ruban est un film PET de seulement 4,5 à 10 µm d'épaisseur, extrêmement sensible à la tension. Une tension excessive endommage le film de base, ce qui rend la couche d'encre sujette au détachement de poudre. À l'inverse, une tension trop faible provoque le relâchement et le froissement du ruban lors de l'enroulement, rendant visibles les lignes blanches et les plis à l'impression. Les modèles haut de gamme sont généralement équipés d'un système de contrôle de tension en boucle fermée entièrement automatique, capable de surveiller et d'ajuster la tension en temps réel lors du déroulement, de la traction et de l'enroulement. Certains modèles intègrent également une fonction de contrôle de tension conique, réduisant automatiquement la tension à mesure que le diamètre augmente, afin d'éviter que le ruban intérieur ne colle sous pression.
Le système de correction est une autre caractéristique indispensable. Les rubans subissent inévitablement une légère déviation lors d'un fonctionnement à haute vitesse ; sans correction, la rectitude de la découpe ne peut être garantie. La correction photoélectrique CCD classique convient aux matériaux transparents ou semi-transparents, tandis que la correction ultrasonique est adaptée aux matériaux opaques. La rapidité de réponse et la précision du contrôle sont des indicateurs clés pour évaluer la qualité du système de correction.
De plus, la méthode d'enroulement influe également sur la qualité du produit fini. L'enroulement de surface, réalisé par des galets de friction, élimine efficacement les fluctuations de tension et assure une finition plus nette. L'arbre coulissant permet à chaque bobineuse de contrôler indépendamment le couple, résolvant ainsi le problème de « jeu interne et serrage externe » lors de l'enroulement simultané de plusieurs bobines. Cette méthode s'avère donc essentielle pour la production de pièces aux spécifications variées.

2. Critères clés de sélection : Trois paramètres fondamentaux orientent le choix
1. Précision de la découpe : gage de qualité
La précision de la découpe détermine directement la régularité de la largeur et la qualité des bords du ruban fini. Les normes de référence industrielles se divisent en plusieurs niveaux : qualité standard ±0,3–0,5 mm, adaptée aux applications classiques telles que les étiquettes logistiques ; qualité industrielle ±0,1 mm, répondant à la plupart des besoins commerciaux, comme les étiquettes de produits électroniques et les codes de traçabilité pharmaceutique ; qualité de précision ±0,05 mm ou plus, adaptée aux applications exigeantes telles que les codes-barres haute résolution et les rubans ultra-fins.
Le coût d'une précision insuffisante est bien réel : bords du ruban irréguliers, mauvais alignement de la bande lors de l'impression, ce qui peut entraîner, au mieux, des pertes de contenu, au pire, une usure prématurée de la tête d'impression. Lors du choix d'un modèle, assurez-vous de demander au fabricant de tester la découpe de votre rouleau de ruban sur place et de mesurer l'écart de largeur à l'aide d'un pied à coulisse, plutôt que de vous fier aveuglément aux valeurs théoriques du tableau des paramètres.
2. Vitesse de refendage : Mesure de l’efficacité, mais plus élevée n’est pas toujours synonyme de meilleure performance.
Les plages de vitesse courantes comprennent trois niveaux : les modèles économiques à basse vitesse (50 à 100 m/min), adaptés aux petits lots avec plusieurs variétés ; les modèles à vitesse moyenne (150 à 250 m/min), répondant à la plupart des commandes commerciales ; et les modèles de production à haute vitesse (300 à 500 m/min), adaptés à la production continue à grande échelle.
Il convient de noter que la vitesse maximale nominale n'est souvent qu'une donnée de laboratoire. Les rubans à base de résine ont un revêtement plus dur et une ténacité moindre ; leur vitesse de refendage réelle est donc généralement inférieure de 20 à 30 % à celle des rubans à base de cire. Une machine à vitesse moyenne, fonctionnant de manière régulière à des vitesses courantes, peut en réalité être plus performante que des machines à grande vitesse qui ralentissent fréquemment en raison des fluctuations de tension.
3. Uniformité de l'enroulement : les « coûts cachés » souvent négligés
La régularité de l'enroulement influe directement sur la fluidité de l'emballage et du défilement du ruban d'impression. L'écart de la face d'extrémité doit généralement être maîtrisé à ±1 mm près, et les équipements haut de gamme peuvent atteindre ±0,5 mm. Si la face d'extrémité présente un aspect évasé, des bords dentelés ou repliés, cela indique un problème de contrôle de l'enroulement ; le déroulement et l'impression ultérieurs peuvent alors facilement entraîner la rupture du ruban ou des bourrages papier.
Pour obtenir une bonne uniformité d'enroulement, une commande de tension en boucle fermée associée à une correction active est une configuration nécessaire, et il est également nécessaire de vérifier si le bras d'enroulement est uniforme et si le faux-rond du mandrin est suffisamment faible.

3. Sélection sur mesure : Stratégies de sélection pour différents scénarios d’entreprise
En fonction des caractéristiques de votre entreprise, vous pouvez rapidement identifier la direction de configuration :
Petites séries, spécifications multiples (prototypage, commandes courtes)La facilité de changement de commande est privilégiée ; la programmation des positions d’outils et les fonctions de mémorisation des paramètres sont plus importantes qu’une vitesse extrême. Une vitesse de référence de 100 à 150 m/min et une précision de ± 0,3 mm répondent à la plupart des exigences.
Ruban large standard à grand volumePour un fonctionnement continu à haute vitesse et une automatisation poussée, les fonctions de coupe et de rembobinage automatiques réduisent considérablement l'intervention manuelle. Vitesse de référence supérieure à 250 m/min, précision de ±0,2 mm.
Rubans haut de gamme à base de résine/spécialisésCes outils nécessitent un contrôle précis de la tension et une force de coupe plus importante, et doivent être adaptés en termes de matériaux (acier au tungstène ou plaquettes à revêtement céramique, par exemple). Vitesse de référence : 150 à 200 m/min ; précision de visée : ± 0,1 mm.
Dernier conseil : la qualité de la coupe est plus importante que celle des paramètres.
Aussi alléchante que soit la fiche technique, réaliser des essais de découpe sur votre propre rouleau de ruban avant l'achat reste la méthode la plus efficace pour éviter les mauvaises surprises. Lors de ces essais, concentrez-vous sur la qualité des bords à différentes largeurs (spécifications minimale et maximale), l'uniformité de l'enroulement lors des démarrages à grande vitesse et des arrêts d'urgence, ainsi que sur la stabilité et la maîtrise des écarts de la face d'extrémité.
Il n'existe pas de machine à refendre les rubans « idéale », seulement la « plus adaptée ». Le compromis entre précision, vitesse et netteté dépendra en fin de compte du positionnement de votre produit et de votre structure de commandes. Seul un appareil adapté à votre rythme de production permettra d'atteindre un véritable équilibre entre qualité et coût.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
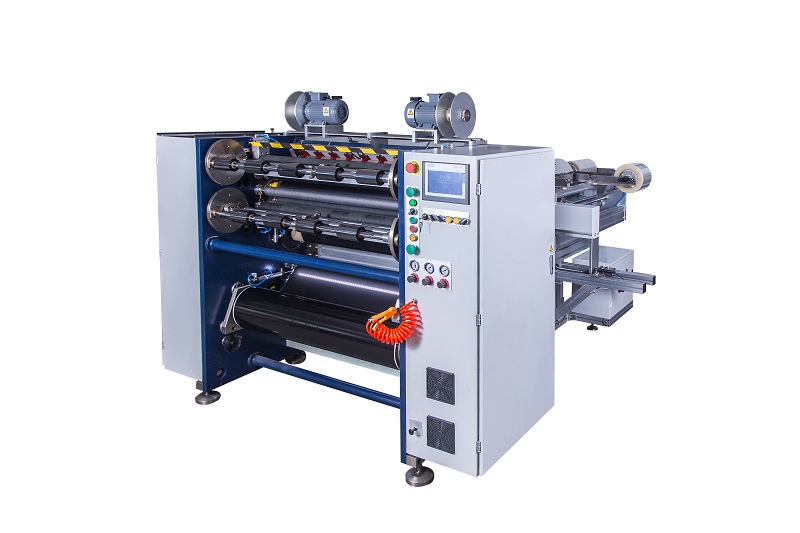 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS
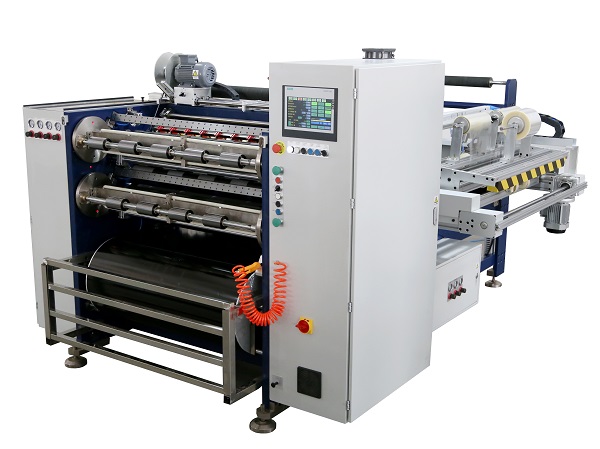 Découpeuse automatique de ruban à transfert thermique RSDS8 PLUS
 Découpeuse manuelle de ruban à transfert thermique RSDS4






