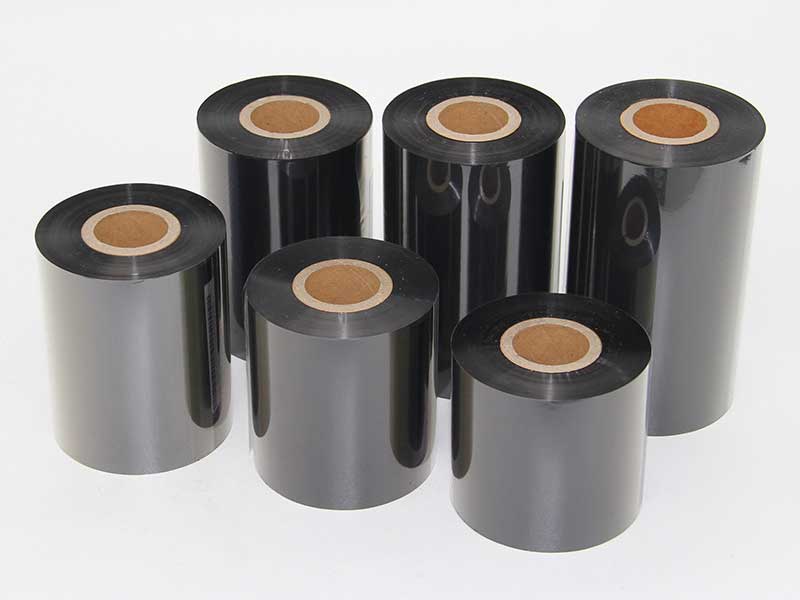
Le refendage des rubans est une étape cruciale de la production de consommables pour transfert thermique. Il consiste à découper les larges bobines mères en bobines étroites, selon les besoins des clients. Cependant, le froissement lors du rebobinage – se manifestant par des extrémités irrégulières, des cœurs en forme de chrysanthème, des bobines en forme de tour ou des plis entre les couches – constitue l'un des problèmes de qualité les plus tenaces de ce processus. Le film de base du ruban de carbone, généralement en PET, ne mesure que 4,5 à 10 microns d'épaisseur, et après l'application de la couche d'encre, son épaisseur totale n'est que de quelques dizaines de microns. Cette extrême finesse le rend très sensible aux variations de tension, aux écarts mécaniques et aux interférences électrostatiques. Le froissement lors du rebobinage affecte non seulement l'aspect du produit fini, mais peut aussi provoquer des problèmes d'impression en aval : bandes adhésives, rubans cassés, lignes blanches, voire endommager la tête d'impression.
Pour résoudre ce problème, une inspection systématique est nécessaire selon quatre dimensions : contrôle de la tension, précision mécanique, systèmes auxiliaires et normes d’exploitation.
Contrôle de la tension : la principale variable pour l'enroulement et le plissage
La maîtrise de la tension est essentielle au refendage et à l'enroulement des rubans. Une tension excessive provoque l'étirement et la déformation de la membrane de base, entraînant une concentration des contraintes dans la couche interne et la formation aisée de plis en forme de cœur de chrysanthème. À l'inverse, une tension trop faible rend le ruban lâche, provoque un glissement entre les couches et donne à l'extrémité un aspect sinueux ou en forme de tour. Le principe de tension optimale pour le refendage des rubans repose sur la « tension minimale admissible » : utiliser la valeur de tension la plus basse possible tout en garantissant un fonctionnement régulier du ruban, sans glissement ni déviation.
Les exigences en matière de tension varient considérablement selon les matériaux du ruban. Les rubans à base de cire sont relativement souples, avec une tension recommandée de 2 à 5 N ; les rubans hybrides supportent une tension de 5 à 8 N ; les rubans à base de résine nécessitent une tension plus élevée pour garantir leur planéité, généralement entre 8 et 12 N, certaines formulations à haute dureté pouvant atteindre 15 à 30 N. Le refendage en bande étroite (largeur inférieure à 10 mm) présente une rigidité transversale très faible ; la tension doit donc être réduite à 60 % ou 70 % de celle du refendage en bande large conventionnel. En pratique, la tension d'enroulement peut être initialement réglée entre 3 et 5 N, chaque ajustement étant effectué par paliers de 5 % à 10 %. Après avoir observé le comportement de l'enroulement sur une longueur de 2 à 3 mètres, des ajustements supplémentaires peuvent être réalisés.
Plus important encore que la valeur de tension initiale, le contrôle de la conicité est crucial. Lors de l'enroulement, le diamètre augmente continuellement. Si la tension ne diminue pas avec le diamètre, la couche extérieure continuera d'exercer une pression sur la couche intérieure, formant ainsi un « noyau de chrysanthème » ou un pli interne. Le coefficient de conicité du refendage du ruban est généralement compris entre 0,3 et 0,5. En pratique, la tension initiale dans la zone d'enroulement peut être fixée à 120 % de la tension dans la zone de refendage, puis diminue linéairement jusqu'à 80 % à mesure que le diamètre d'enroulement augmente, garantissant ainsi une dureté homogène entre les couches intérieure et extérieure du rouleau fini et une face d'extrémité plane.
Pour les équipements utilisant encore des embrayages magnétiques manuels pour le réglage de la tension, il est difficile de garantir une qualité d'enroulement constante. Lorsque le diamètre du rouleau varie, l'amplitude des fluctuations de tension en boucle ouverte peut atteindre ±10 %. Le passage à un système de contrôle de tension en boucle fermée – utilisant un retour d'information en temps réel des capteurs de tension et un ajustement dynamique par automate programmable via un algorithme PID – permet de contrôler les fluctuations de tension à ±0,5 N près, ce qui constitue l'approche technique fondamentale pour résoudre le problème du bobinage à plis.

Précision mécanique : la cause profonde et souvent négligée des rides
Quelle que soit la précision de la tension, un écart par rapport à la référence mécanique rend difficile l'élimination des enroulements et des plis. Les composants mécaniques sont responsables de plus de 60 % des défaillances d'enroulement.
Le parallélisme du rouleau de guidage et de l'arbre d'enroulement est le principal point à vérifier. Même un défaut horizontal de seulement 0,2 mm/m suffit à générer une force de division latérale sur le ruban, provoquant une tension inégale de part et d'autre et, lors de l'enroulement, une déviation du ruban, formant une protubérance ou une bosse. Le défaut de parallélisme doit être inférieur à 0,05 mm/m. Pour un contrôle rapide : après l'arrêt de la machine, insérez une feuille de papier A4 dans l'espace entre les deux extrémités du rouleau de pression et l'arbre d'enroulement. Si la résistance ressentie est sensiblement différente de part et d'autre, cela indique un problème de parallélisme.
Le faux-rond de la bobine est tout aussi crucial. Il doit être inférieur à 0,05 mm ; sinon, des fluctuations de tension importantes et périodiques peuvent survenir. Si la bobine de rebobinage est tordue ou présente un faux-rond radial, chaque rotation génère une alternance de tension, laissant apparaître des ondulations latérales périodiques sur la surface du rouleau. Le dispositif supérieur et la plaque de positionnement électromagnétique permettent de contrôler efficacement les vibrations de la broche de rebobinage pendant la rotation, assurant ainsi une surface et des extrémités lisses.
L'uniformité de la pression exercée par le rouleau influe directement sur la planéité locale de sa surface. Pour les équipements utilisant un bobinage composite centre-surface, si la différence de pression aux deux extrémités du rouleau dépasse 0,05 MPa, des irrégularités localisées du renforcement apparaissent. La vanne de pression proportionnelle à double cylindre permet à la pression du rouleau de diminuer linéairement avec l'augmentation du diamètre du rouleau, évitant ainsi toute surpression sur la couche extérieure.
Le jeu entre le mandrin et l'arbre de rebobinage est souvent négligé par les opérateurs. Si l'écart entre le diamètre intérieur du mandrin et le diamètre extérieur de l'arbre de rebobinage dépasse 0,5 mm, un faux-rond se produit lors de la rotation, provoquant une perturbation de la tension à chaque tour complet. Cette perturbation s'accumule avec le temps et engendre des oscillations périodiques de la face d'extrémité. Le jeu d'ajustement standard doit être contrôlé à 0,3 mm près, et avant utilisation, chaque mandrin doit être vérifié quant à sa circularité et à la tolérance de son diamètre intérieur.

Système auxiliaire : correction de déviation et protection électrostatique
Le décalage latéral lors du refendage du ruban est une cause directe d'un enroulement irrégulier. Les rubans de carbone étroits (en particulier ceux de moins de 10 mm) présentent une rigidité latérale extrêmement faible. Même de légères déviations des galets de guidage, des perturbations du flux d'air ou des fluctuations de tension peuvent entraîner un déplacement latéral. Après des centaines de couches d'enroulement, ces décalages s'accumulent et forment des faces d'extrémité irrégulières visibles.
La fiabilité du système de correction (EPC) est essentielle. Si les capteurs photoélectriques ou ultrasoniques sont obstrués par de la poudre de carbone ou de la poussière, l'actionneur de correction ne peut pas réagir en temps réel et le trajet du ruban se décale progressivement de son centre. Le miroir du capteur doit être nettoyé quotidiennement et la sensibilité des corrections doit être vérifiée régulièrement. Pour le découpage à bande étroite, le mode de correction axiale est généralement plus stable que la correction de bord.
L'électricité statique constitue une autre source d'interférences latentes. Le frottement à grande vitesse entre le film de base du ruban (PET) et le rouleau de guidage métallique génère une importante charge statique. Après accumulation, une décharge soudaine peut perturber le signal du capteur de tension, entraînant des erreurs de mesure dans le système de contrôle. De plus, l'attraction statique intercouche peut également provoquer un collage anormal du ruban et un glissement entre les couches. L'installation d'un éliminateur d'électricité statique actif (tel qu'une tige anti-corona) avant l'entrée du ruban dans l'unité d'enroulement, afin de maintenir le potentiel statique en dessous de ±500 V, permet d'améliorer significativement la planéité de l'enroulement.
L'état de l'outil de refendage est tout aussi important. L'usure de la lame ou un jeu insuffisant peuvent provoquer des bavures ou des déformations ondulées sur les bords des rubans coupés, et ces « bandes torsadées » ne peuvent évidemment pas être collées à plat lors de l'enroulement. Le jeu recommandé pour le refendage des rubans est de 0,01 à 0,03 mm. Les lames fortement usées doivent être remplacées immédiatement plutôt que d'être affûtées à plusieurs reprises.

Normes de fonctionnement et logique de dépannage rapide
En cas de problèmes de froissement lors du rebobinage, il est recommandé de suivre la séquence d'inspection suivante : « observer d'abord, puis agir ; mécanique, puis électrique ; statique d'abord, puis dynamique ».
La première étape consiste à décrire précisément le phénomène. Des protubérances unilatérales accompagnées d'un amincissement général indiquent généralement une pression inégale aux deux extrémités du rouleau de pression ou une tension d'enroulement excessive. La face d'extrémité est nette mais le centre est mou, principalement en raison d'une déformation du noyau ou d'une bobine tordue. Une oscillation périodique est souvent due à l'usure de l'outil ou à l'excentricité du noyau du rouleau. Un décalage général doit d'abord faire suspecter un problème de parallélisme du rouleau de guidage ou un défaut de correction.
Deuxième étape : commencez par l’opération la plus simple. Réduisez la tension d’enroulement de 5 à 10 % et observez l’effet après avoir parcouru 2 à 3 mètres. Nettoyez le capteur de correction et toutes les surfaces des rouleaux de guidage pour éliminer la poudre de carbone et les dépôts de colle.
Troisième étape : vérifier le parallélisme. À l’aide de cales d’épaisseur ou d’une feuille de papier A4, vérifier le parallélisme entre le galet de pression et l’arbre d’enroulement ; si nécessaire, ajouter une cale sous le logement du palier pour un réglage temporaire. Vérifier le jeu entre le noyau et l’arbre d’enroulement ; si ce jeu est trop important, remplacer immédiatement le noyau.
Étape 4 : Vérifiez l’outil et le système antistatique. Observez la présence de bavures sur les bords du ruban après la découpe ; si nécessaire, recalibrez l’écartement des couteaux à l’aide d’une jauge d’épaisseur de 0,02 mm. Assurez-vous du bon fonctionnement du système antistatique.
Pour éviter les plis lors du rembobinage de la base, on peut se référer aux pratiques éprouvées de découpe de film : lors du rembobinage, réduire temporairement la pression du rouleau de 50 % à 70 %, puis rétablir progressivement la pression normale une fois l’enroulement stabilisé, tout en augmentant de manière appropriée la tension au moment du rembobinage afin que le ruban s’ajuste parfaitement au mandrin.
Conclusion
Le rebobinage et le plissement des rubans ne sont pas dus à un seul facteur, mais résultent de multiples variables telles que la tension, les contraintes mécaniques, électrostatiques et les facteurs manuels. Pour résoudre ce problème, il est nécessaire de comprendre les propriétés physiques des rubans de carbone, notamment celles des films PET ultra-minces, et d'adopter une approche systématique du contrôle qualité. Pour les fabricants soucieux de la stabilité de la qualité, la mise à niveau du système de contrôle de tension en boucle fermée et du système de correction active des écarts constitue une garantie technique fondamentale. Au quotidien, la création de fiches de paramètres de processus pour chaque spécification de ruban, avec enregistrement de la courbe de tension optimale, du jeu de l'outil et des limites de vitesse, représente la mesure préventive la plus efficace. La planéité de la face d'extrémité du bobinage est, en définitive, le reflet le plus fidèle de la précision des équipements et du niveau de maîtrise du processus.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes






