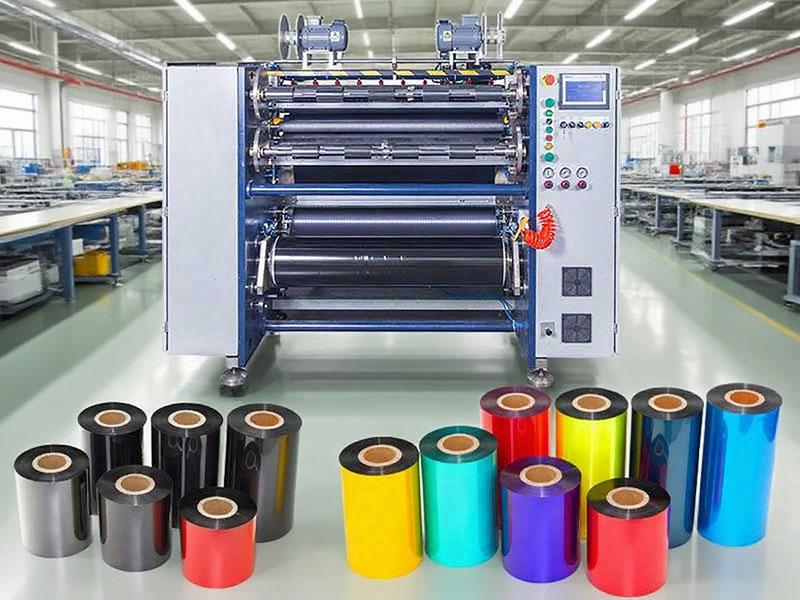
Les rubans de transfert thermique sont composés de films de base en PET de seulement 4,5 à 20 microns d'épaisseur et d'un revêtement d'encre. Le refendage est l'étape finale et la plus critique, car il détermine la qualité du produit fini. Une machine à refendre inadaptée peut engendrer des bavures endommageant la tête d'impression, des tolérances de largeur excessives provoquant un décalage de l'impression, ou encore une tension d'enroulement irrégulière pouvant entraîner la rupture du ruban. Vous trouverez ci-dessous une liste de contrôle détaillée pour la sélection du processus complet, depuis la définition des exigences jusqu'à la validation et la mise en œuvre, permettant de sélectionner progressivement l'équipement adapté à la production.
Étape 1 : Clarifiez votre propre liste de besoins
La première étape pour choisir un modèle n'est pas d'examiner l'équipement, mais de s'interroger soi-même. Avant de contacter un fournisseur, répondez aux questions suivantes :
Type de ruban : Vos principaux produits sont-ils à base de cire, mélangés ou à base de résine ? Les exigences en matière d’outillage et de tension varient considérablement selon les matériaux. Les rubans à base de cire ont une texture souple et permettent une découpe stable à des vitesses élevées ; les revêtements de rubans à base de résine sont durs et peu résistants, et nécessitent généralement des vitesses de fonctionnement inférieures de 20 à 30 % à celles des rubans à base de cire.
Exigences de précision : À quoi est destiné le produit fini ? Les tolérances standard des étiquettes commerciales (± 0,3 à 0,5 mm) sont suffisantes. Les étiquettes électroniques de précision ou la traçabilité pharmaceutique exigent une tolérance de ± 0,1 mm. Pour les rubans ultra-fins (< 10 mm), la tolérance doit être inférieure à 0,05 mm. Ces exigences de précision déterminent directement le niveau de l’équipement et l’ampleur de l’investissement.
Plage de largeurs : Pour toutes les spécifications de refendage susceptibles d’être utilisées actuellement et à l’avenir, quelles sont les dimensions minimales et maximales ? Cela détermine la plage de largeurs de refendage et la configuration du porte-outil de l’équipement.
Capacité journalière : production par petits lots avec plusieurs variétés ou production continue à grande échelle ? Cela influe directement sur le choix du niveau de vitesse et d’automatisation.
Spécifications des matières premières : Quelle est la largeur et le diamètre maximum des bobines principales en amont ? Un diamètre d’enroulement ≥ 600 mm est requis pour une capacité de production moyenne ou élevée. Par ailleurs, vérifiez le diamètre intérieur de la bobine principale (3 ou 6 pouces) afin de vous assurer de sa compatibilité avec le dérouleur de l’équipement.
Étape 2 : Évaluation comparative des paramètres principaux
Une fois les exigences clairement définies, filtrez rapidement les appareils en utilisant les trois paramètres principaux suivants.
Précision de la découpe : gage de qualité
La précision de la découpe est le principal indicateur de performance d'un équipement, car elle détermine directement la régularité de la largeur et la qualité des bords du ruban fini. Lors du choix de l'équipement, veuillez noter que les valeurs théoriques indiquées dans le tableau des paramètres ne sont données qu'à titre indicatif. Exigez du fabricant qu'il effectue un essai de découpe sur site avec votre propre bobine de ruban, en se basant sur les données de test réelles.
Vitesse de refendage : l’équilibre entre efficacité et qualité
Référence de vitesse : modèle économique basse vitesse 50–100 m/min, adapté aux petits lots et aux variétés multiples ; modèles à vitesse moyenne à usage général de 150 à 250 m/min, répondant à la plupart des commandes commerciales ; modèle de production haute vitesse 300–500 m/min, adapté à la production continue à grande échelle.
Attention : la vitesse maximale nominale ne correspond pas à la vitesse utile réelle. Les rubans à base de résine fonctionnent à des vitesses réduites, et la stabilité de l’équipement aux vitesses conventionnelles est plus importante que la vitesse de pointe. Lors du choix d’un modèle, observez l’état de l’enroulement lors des démarrages à grande vitesse et des arrêts d’urgence, plutôt que de vous fier uniquement à la vitesse maximale à vide.
La netteté du rouleau : un indicateur clé qui a été négligé
L'écart de la face d'extrémité de l'enroulement doit être maîtrisé à ±1 mm près, et les équipements haut de gamme peuvent atteindre une précision de ±0,5 mm. La cause principale de cet écart est un aspect en « bouche en cloche », « dentelé » ou des plis internes, tous dus à des systèmes de contrôle de tension et des dispositifs de correction inadéquats. Ces problèmes peuvent facilement entraîner la rupture ou l'endommagement du ruban lors du déroulement et de l'impression ultérieurs ; la qualité de l'enroulement doit donc être prise en compte lors de l'évaluation de la découpe à blanc pendant la sélection du modèle.
Étape 3 : Examen de la configuration de base
Au-delà des spécifications techniques, la configuration des composants essentiels suivants détermine la stabilité à long terme de l'appareil et l'expérience utilisateur.
Le système de contrôle de tension est essentiel au bon fonctionnement de l'équipement. Le substrat du ruban est extrêmement fin et très sensible à la tension, celle-ci influençant la planéité de l'enroulement de plus de 50 %. Il est donc primordial d'utiliser des systèmes de contrôle de tension entièrement automatisés en boucle fermée, avec des fluctuations de tension maîtrisées à ±1,5 % près lors des phases d'accélération et de décélération. Le contrôle de la conicité est tout aussi important : la dureté du rouleau fini doit s'adoucir progressivement de l'axe vers la périphérie afin d'éviter les marques de serrage internes ou l'affaissement de l'anneau extérieur.
La configuration de la bobine détermine son adaptabilité à de multiples spécifications. Pour les rubans haut de gamme et les productions avec des changements fréquents de spécifications, les arbres de glissement sont indispensables. Chaque unité d'enroulement contrôle le couple indépendamment, résolvant ainsi les problèmes de « tendre à l'intérieur, tendre à l'extérieur » ou de « noyau à l'intérieur ». Les arbres de glissement pneumatiques offrent une précision de contrôle supérieure aux arbres mécaniques, ce qui les rend particulièrement adaptés à la production multi-produits.
Système d'outillage et correction. Le faux-rond radial de l'arbre porte-outil doit être inférieur à 0,01 mm ; plus le faux-rond est faible, plus les bords sont nets. Les lames carrées (type rasoir) conviennent aux rubans fins de moins de 70 µm, tandis que les lames rondes (type ciseaux) sont plus adaptées aux matériaux épais de plus de 100 µm et aux rubans sur support papier. Un système de correction est indispensable : la correction photoélectrique CCD convient aux matériaux transparents ou semi-transparents, tandis que la correction ultrasonique convient aux matériaux opaques.
Composants du châssis et de la transmission. Les châssis robustes en fonte ou en acier haute résistance absorbent efficacement les vibrations, garantissant ainsi une précision durable. La qualité des composants de transmission essentiels, tels que les roulements, les rails de guidage et les servomoteurs (THK, NSK, Mitsubishi, Panasonic, etc.), témoigne de l'engagement du fabricant. Lors de l'inspection de la machine, il est impératif de vérifier la conformité du produit reçu avec le contrat.
Étape 4 : Inspection en usine — Laissez les données parler d’elles-mêmes
La dernière étape de la sélection, et un point clé de la maîtrise des risques, est le test d'acceptation en usine (FAT). Le principe est simple : ne réalisez pas dans vos propres ateliers les tests qui doivent être effectués chez le fournisseur. Prévoyez au moins 2 000 mètres de bobines représentatives et effectuez les mesures suivantes avant l'expédition.
La précision géométrique statique est le terme fondamental. Le niveau du cadre est ≤ 0,1 mm/m et l'erreur de parallélisme du rouleau de guidage ≤ ±0,05 mm, ce qui constitue la cause physique fondamentale empêchant la déviation du ruban.
La précision de la découpe dynamique est une performance essentielle. La tolérance sur la largeur de découpe doit respecter vos normes (une haute précision est de ±0,1 mm), l'écart de coupe doit être inférieur ou égal à ±0,5 mm et les bords doivent être exempts de bavures, de bords blancs ou de contamination par le carbone.
Tests du système de tension. Lors des phases d'accélération et de décélération, les fluctuations de tension doivent être maîtrisées à ±1,5 %. Lors des tests d'arrêt d'urgence, le ruban ne doit présenter ni desserrage ni rupture ; un équipement de haute qualité doit permettre un freinage instantané et synchronisé afin de maintenir la membrane tendue sans étirement.
Les tests de fonctionnement continu constituent la référence absolue en matière de vérification de la fiabilité. Ils consistent en un fonctionnement continu de 8 à 24 heures, avec enregistrement des temps d'arrêt non planifiés, une élévation de température des roulements de broche et du moteur ne dépassant pas la température ambiante + 15 °C, et un niveau sonore ≤ 75 dB(A) sans bruits anormaux.
Étape 5 : Évaluation complète des coûts et du service après-vente
Le prix d'achat d'un équipement ne représente qu'une partie de son coût total de possession. Les équipements de haute précision permettent généralement de réduire les taux de rebut de 3 à 8 %, et l'impact à long terme sur la réduction du gaspillage de matériaux, des coûts de main-d'œuvre et des frais de maintenance compense souvent largement la différence de prix d'achat.
L'évaluation du service après-vente doit préciser : la durée de la garantie, l'assistance à l'installation et à la mise en service, le délai de réponse (par exemple, réponse sous 4 heures, intervention sur site sous 24 heures) et la disponibilité des consommables. Le choix du niveau d'automatisation doit également tenir compte des coûts de main-d'œuvre à long terme : les équipements dotés de fonctions de gestion des formules, de changement automatique des spécifications et de diagnostic des pannes permettent de réduire considérablement les temps de changement et les erreurs humaines.
Conclusion
La logique fondamentale pour choisir une refendeuse de ruban est la suivante : définir d’abord vos besoins, puis filtrer l’équipement selon différents paramètres, et enfin vérifier le résultat par un essai de coupe. Aussi complet que soit le tableau des paramètres, rien ne vaut un essai de coupe sur votre propre bobine pour une évaluation fiable. Un processus de sélection rigoureux vise essentiellement à trouver le juste équilibre entre précision, vitesse, automatisation et coût, afin de répondre au mieux à vos besoins de production.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


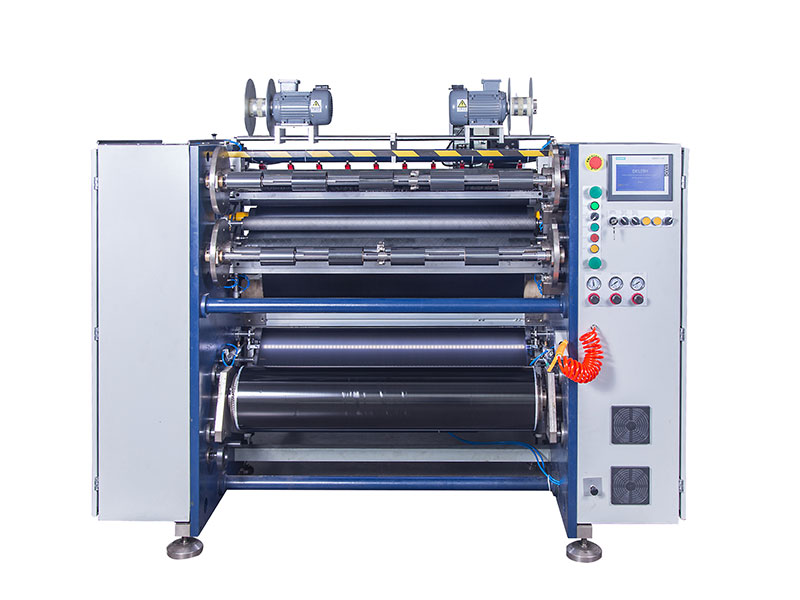
 Machine de refendage de ruban
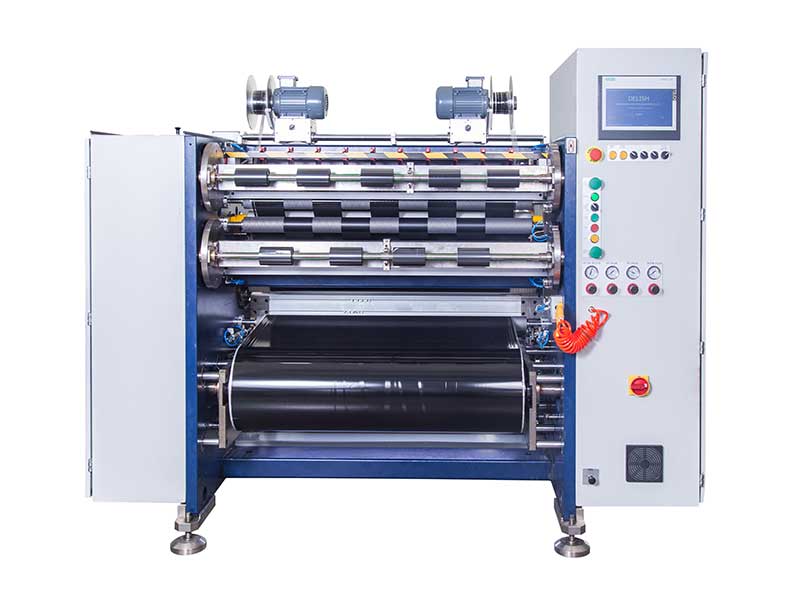 Machine de découpe de rubans à codes-barres
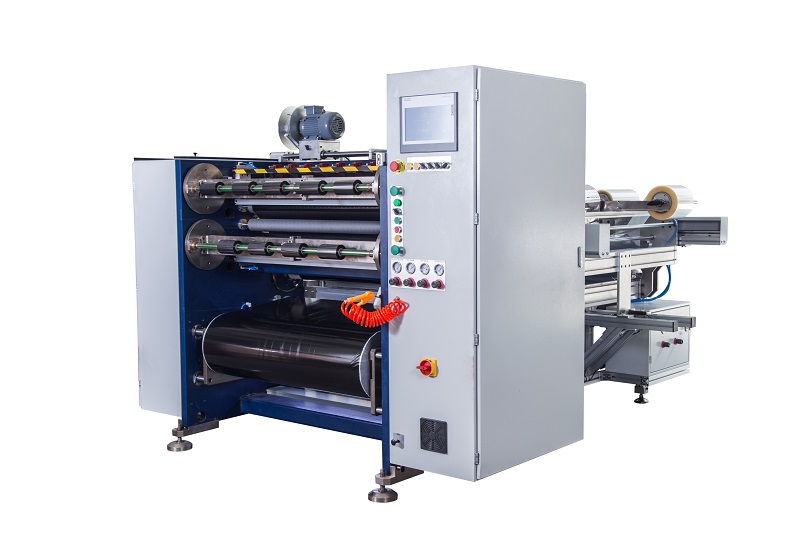 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
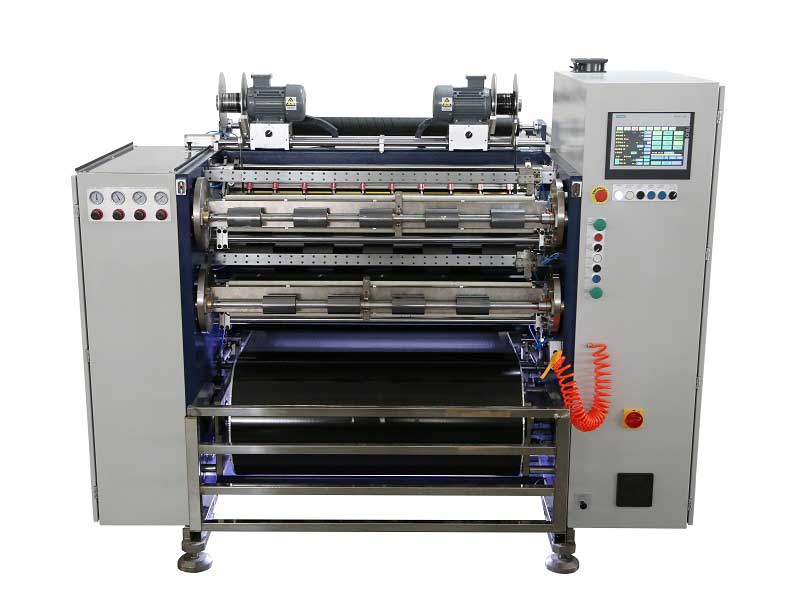 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
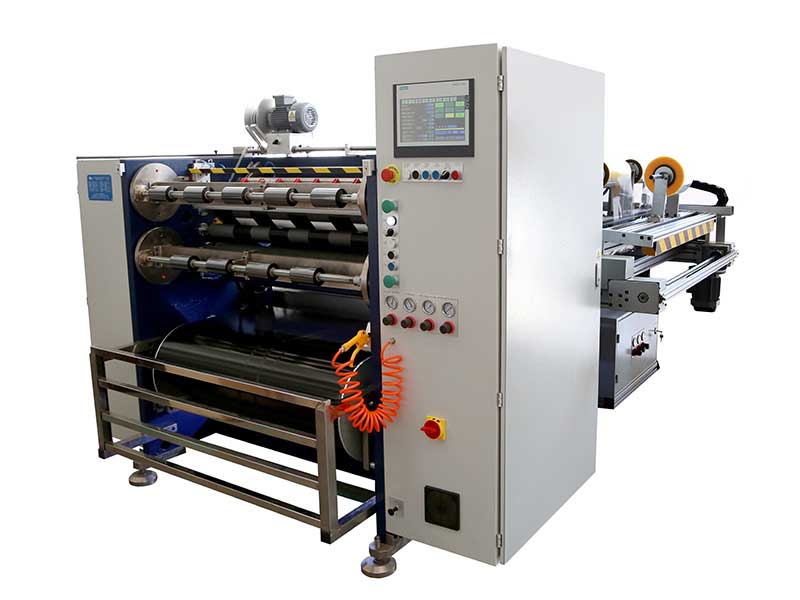 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
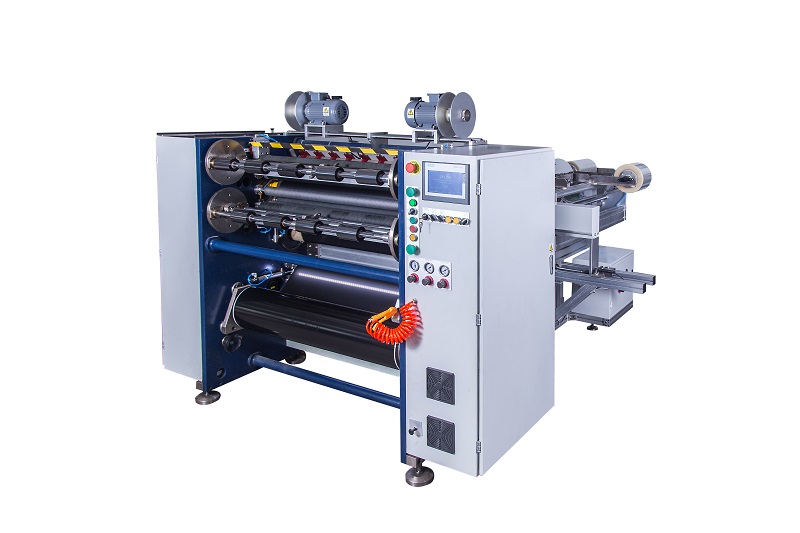 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Enrouleur de ruban d'impression de cartes
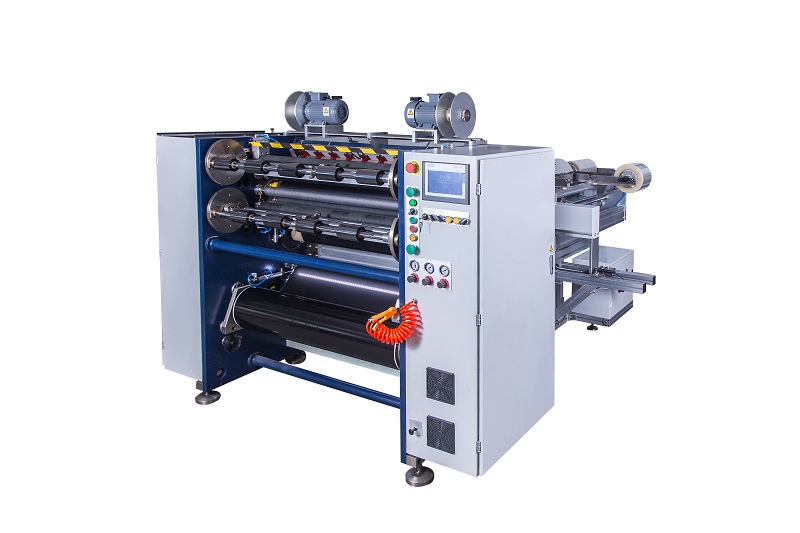 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS






